A PCB flexible est un circuit construit sur un film polymère flexible, généralement en polyimide, avec des conducteurs en cuivre qui y sont liés et un coverlay qui les protège. C’est la définition, et c’est la partie à laquelle il a déjà été répondu au-dessus des résultats de recherche. Ce n’est pas la partie qui détermine si votre fabrication fonctionne.
Quatre questions permettent de le déterminer, et un guide de conception générique tend à ne répondre à aucune d’entre elles. Quelle construction choisir — flex, rigide-flexible, câble flexible plat ou carte rigide mince ? Quel matériau utiliser, sachant que l’un des choix évidents ne peut pas résister à une étape de brasage ? Qu’est-ce qui détermine réellement le prix, au-delà de “le flex coûte plus cher” ? Et quelle décision de conception précise entraînera le rejet de votre pièce lors de la revue DFM, ou provoquera une fissure sur le terrain six mois après son expédition ?
Cette page répond à ces quatre questions du point de vue du fabricant qui établit le devis. Lorsque la réponse dépend d’un calcul plutôt que d’une spécification, elle le précise et vous renvoie vers la page qui effectue ce calcul au lieu de répéter une valeur ici.
Points clés
- La première décision ne concerne pas le circuit imprimé flexible à acheter. Il faut d’abord déterminer si la pièce doit réellement être flexible — un FFC, un circuit rigide-flexible, une carte semi-flexible ou une carte FR4 mince constitue parfois la bonne réponse.
- Le PET est le substrat flexible le moins cher et c’est un thermoplastique ; il ne peut donc pas passer dans un four de refusion. Cette incompatibilité l’exclut de la plupart des assemblages.
- La réputation du polyimide, qui résisterait à 400 °C, correspond à une valeur d’utilisation maximale. La température nominale en continu est définie par l’indice thermique UL : 240 °C pour les applications électriques et 200 °C pour les applications mécaniques.
- Les ouvertures du coverlay et les bords des raidisseurs concentrent les contraintes. Placer l’un ou l’autre près d’une zone de courbure est le défaut sur le terrain que nous rencontrons le plus souvent lors de la revue DFM.
- Le coût dépend de l’utilisation du panneau, du nombre de couches, du nombre de raidisseurs, du nombre d’ouvertures du coverlay et de la méthode de test — et non de la surface de la carte ni du prix par pièce que les acheteurs comparent habituellement.
Qu'est-ce qu'un PCB flexible ?
Un circuit imprimé flexible est un circuit imprimé dont le substrat est un film polymère flexible et mince, plutôt qu’un stratifié rigide renforcé de verre ; le circuit fini peut ainsi se courber, se plier ou bouger sans perdre sa continuité électrique. L’industrie le désigne également sous les termes de circuit imprimé flexible, FPC ou circuit flex ; il s’agit du même produit, et non de différentes qualités.
Trois rôles de couches assurent la fonction dans toutes les constructions présentées sur cette page. Le film de base est le diélectrique et le corps mécanique de la pièce, presque toujours en polyimide. Le cuivre transporte le courant, et son type ainsi que son épaisseur déterminent l’ampleur des flexions que le circuit peut tolérer. Le coverlay est un second film polymère collé par-dessus les conducteurs afin de les isoler et de les protéger. Tout le reste — adhésif, raidisseurs, finition de surface — sert à soutenir l’un de ces trois éléments.
Ce que la définition ne vous dit pas, c’est qu’un circuit flexible est une pièce mécanique qui se trouve simplement à conduire l’électricité. Il possède une durée de vie en fatigue, un axe de courbure et un profil de rigidité, et il est évalué sur ces aspects autant que sur sa continuité. C’est pourquoi le reste de cette page porte sur les décisions plutôt que sur les caractéristiques.
Circuit imprimé flexible contre rigide, rigide-flexible, FFC et semi-flexible : six constructions comparées
La première question à laquelle un acheteur devrait répondre est de savoir si la pièce doit réellement être un circuit imprimé flexible, et cette question est rarement posée. Le flex est moins souvent la bonne réponse que ne le laisse penser sa réputation. Trois des cinq solutions présentées ci-dessous existent précisément pour le surpasser en matière de coût, de simplicité d’assemblage, ou des deux.
| Option | Ce que c’est | Idéal pour | Échoue lorsque | Coût relatif |
|---|---|---|---|---|
| PCB flexible | Cuivre sur polyimide, coverlay sur les deux faces, aucune section rigide | Encombrements réduits, articulations mobiles, limites de poids et de hauteur, intégration tridimensionnelle | Le nombre de composants ou la densité de routage dépasse ce que peuvent supporter une ou deux couches ; la pièce est grande et statique ; rien ne bouge réellement | Modérée |
| Flex avec raidisseur | Circuit flexible avec du PI, du FR4, de l’acier inoxydable ou de l’aluminium collé sous certaines zones | Branchements de connecteurs, zones de composants, points de fixation sur une pièce par ailleurs flexible | Le raidisseur est spécifié après coup ou placé contre la zone de courbure | Modérée à élevée |
| PCB rigide-flexible | Sections rigides en FR4 stratifiées dans l’empilage flexible et reliées par des zones flexibles | Conceptions dans lesquelles les connecteurs et les câbles posent un problème de fiabilité, ou lorsque le boîtier nécessite une charnière | Les sections rigides auraient simplement pu être des cartes séparées avec un câble ; le nombre de couches est élevé ; le volume est faible | Le plus élevé |
| FFC (câble flexible plat) | Support de conducteurs : conducteurs plats dans un film, avec terminaisons, sans composants | Liaisons point à point, connexions carte à carte, aucune exigence d’impédance, aucun composant | Tout composant doit être monté, ou la liaison nécessite une impédance contrôlée ou un blindage | Le plus bas |
| Semi-flex (FR4 usiné en profondeur) | FR4 standard usiné finement le long d’une ligne afin de ne se former qu’une seule fois | Une flexion qui se produit lors de l’installation et jamais plus par la suite | Le joint bouge en service ; la ligne usinée doit résister à des cycles répétés | Faible |
| FR4 mince | Carte rigide conventionnelle, d’épaisseur réduite | Une installation statique où la hauteur est la seule contrainte | Le moindre mouvement, ou une carte censée fléchir pendant l’assemblage | Le plus bas |
Quatre de ces lignes sont souvent confondues avec ce qu’elles ne sont pas. Deux de ces confusions sont des erreurs coûteuses : traiter un câble flat-flex comme un circuit imprimé flexible et s’attendre à ce qu’une carte rigide mince fléchisse.
La distinction entre flex et rigide-flex est structurelle, et non une hiérarchie de qualité. Un rigide-flex intègre les sections rigides à la carte elle-même, ce qui élimine les connecteurs, l’assemblage de câbles et les joints de soudure qui les relient. Cette élimination constitue toute l’économie réalisée, et c’est la seule raison défendable de payer le prix d’un rigide-flex. Si votre conception nécessite toujours un connecteur à chaque extrémité, vous avez payé pour un rigide-flex tout en conservant le mode de défaillance qu’il était censé éliminer. Lorsque la conception mécanique nécessite réellement une charnière, la construction d’un circuit imprimé rigide-flex est la solution adaptée.
La distinction entre flex et FFC relève d’une décision de coût que la plupart des acheteurs ne voient jamais. Un câble flat-flex est un support de conducteurs ; un circuit imprimé flexible est un circuit. Si la liaison est point à point, ne comporte aucun composant et n’impose aucune exigence d’impédance, un FFC remplit le même rôle pour moins cher et avec moins de travail de conception. L’intérêt d’un circuit imprimé flexible commence lorsqu’un élément doit être monté, lorsque la géométrie nécessite un contour personnalisé ou lorsque les performances électriques sont spécifiées. Il est utile de soulever ce point au stade du devis, car il s’agit d’une décision de conception qui n’a pas encore été prise.
Le semi-flex n’est pas du flex. Le FR4 usiné en profondeur se plie une fois et reste plié. Il convient à une installation statique, mais devient inadapté dès que le joint bouge.
Le FR4 mince n’est pas non plus du flex. Il se déforme sous la charge et, comme le FR4 est fragile, il finit par se fissurer. S’attendre à ce qu’une carte rigide mince se comporte comme un circuit flexible est une fausse économie, et la défaillance survient après l’expédition du produit.
Types de circuits imprimés flexibles : simple face, double face et multicouches
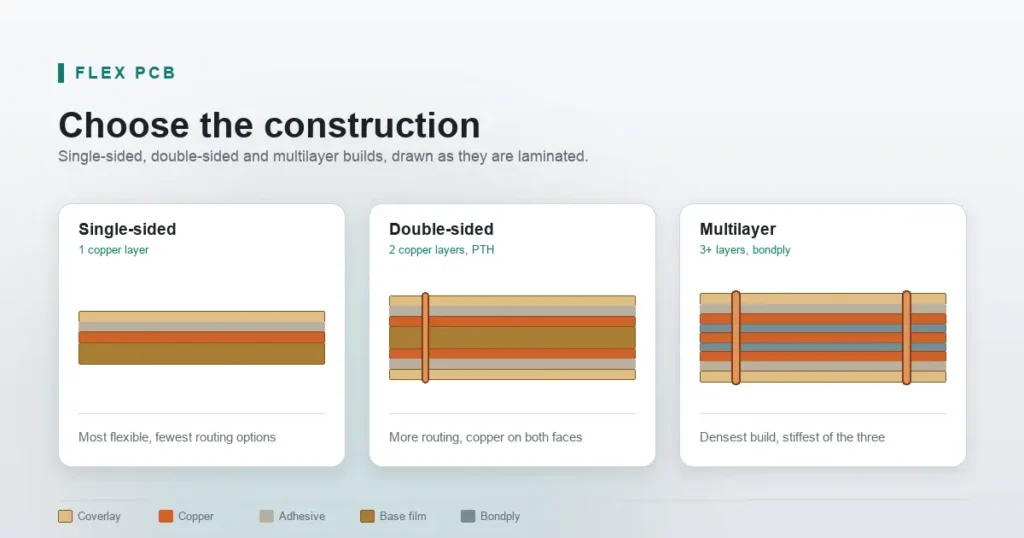
Les types de circuits imprimés flexibles sont classés selon le nombre de couches de cuivre, et ce nombre détermine simultanément la capacité de routage, la rigidité et le prix.
Circuit imprimé flexible simple face
Une couche de cuivre, accessible d’un seul côté, avec un coverlay sur les deux faces. C’est la solution la moins chère et la plus flexible des trois, et c’est le choix par défaut pour tout élément mobile. Sa limite est le routage : une seule couche ne permet aucun croisement ; une conception comportant plus de quelques nets ne peut donc pas être réalisée sans passer au double face.
Circuit imprimé flexible double face
Deux couches de cuivre avec des trous métallisés les reliant. Cela double à peu près la capacité de routage et modifie également la mécanique. Le cuivre se trouve désormais des deux côtés de l’axe neutre, de sorte que les deux feuilles subissent une déformation lors d’une flexion. La feuille intérieure est en compression au lieu d’être simplement exempte de contrainte. La conséquence est une pièce plus rigide et une durée de vie en fatigue plus courte pour une géométrie identique. L’ampleur de cette réduction dépend de l’empilage et de la flexion ; il s’agit d’un calcul et non d’une valeur tabulée, effectué dans le calcul du rayon de courbure minimal.
Circuit imprimé flexible multicouche
Trois couches de cuivre ou plus, assemblées par bondply ou avec un adhésif, généralement avec des trous métallisés traversant tout l’empilage. C’est la construction la plus dense et la plus rigide, et le nombre de couches est le principal facteur agissant à la fois sur le prix et sur les performances en flexion. Au-delà de trois couches, les applications dynamiques cessent généralement d’être adaptées et la conception passe à des fils volants ou à une transition rigide-flex.
Ce que contient un empilage flexible
Un empilage flexible est l’ensemble ordonné des couches situées dans la zone de flexion, et constitue la donnée d’entrée dont dépend chaque décision mécanique. Dans sa forme la plus simple, il comporte jusqu’à quatre couches, plus un raidisseur facultatif :
- Film de base — le diélectrique et le corps porteur, presque toujours en polyimide. Son épaisseur détermine la distance entre le cuivre extérieur et l’axe neutre.
- Adhésif, ou aucun. Dans une construction conventionnelle, une couche acrylique lie le cuivre au film ; dans une construction sans adhésif, le cuivre est directement lié au film. Ce choix modifie l’épaisseur totale sans changer le poids de cuivre, ce qui explique son influence sur les performances en flexion.
- Cuivre — les conducteurs, spécifiés selon le type de feuille (RA ou ED) et le poids. Le type de feuille détermine la déformation que le conducteur peut supporter avant de se fissurer.
- Couverture — un film lié par-dessus les conducteurs, qui ajoute sa propre épaisseur et sa propre rigidité. Les ouvertures qu’il comporte constituent des concentrateurs de contraintes ; leur emplacement est donc une règle de conception à part entière.
- Raidisseur — une pièce rapportée en FR4, polyimide, acier inoxydable ou aluminium, présente uniquement là où la pièce doit se comporter de manière rigide. Elle est spécifiée séparément de la section flexible, et la position de son bord constitue une contrainte dans la zone de flexion.
film de base ─ adhésif ─ cuivre ─ coverlay
                                  ↑
                     raidisseur ajouté séparément si nécessaire
Une construction sans adhésif supprime la couche adhésive et lie directement le cuivre au film. Le raidisseur ne fait pas du tout partie de l’empilage de flexion ; il est ajouté à l’extérieur de la zone de flexion.
Nommer les rôles est important, car chaque règle de conception s’applique à une couche différente ou à l’empilage dans son ensemble. Le rayon de courbure dépend de l’ensemble de l’empilage, car la déformation dépend de l’épaisseur totale et de la position du cuivre dans celui-ci. Le routage du cuivre dépend uniquement de la couche de cuivre. Les ouvertures du coverlay et les bords des raidisseurs sont des contraintes de positionnement sur les couches ajoutées après le routage du circuit. Si vous modifiez une couche, vous avez modifié l’empilage et le calcul de flexion doit être refait.
L’épaisseur admissible pour chaque rôle diffère entre une construction statique et une construction dynamique. Ces valeurs sont dérivées sur la page consacrée au rayon de courbure des circuits imprimés flexibles plutôt que d’être présentées ici sous forme de tableau. Un tableau d’épaisseurs sans le calcul de déformation qui l’accompagne constitue précisément le problème que cet ensemble de pages cherche à corriger.
Les constructions statiques et dynamiques sont différentes, et non de simples spécifications différentes
A statique le flex est plié pour être installé, puis fixé en place. Un dynamique le flex se déplace pendant toute sa durée de service. Il ne s’agit pas de la même carte avec un nombre différent inscrit sur le plan. Le type de cuivre, l’épaisseur du film, le système adhésif et la géométrie de flexion admissible changent tous. Une pièce conçue pour un usage statique et installée dans un assemblage mobile tombera en panne. Elle tombera en panne au niveau de la flexion, précisément à l’endroit où la conception offrait le moins de marge.
Matériaux des circuits imprimés flexibles : polyimide, PET et la question de l’adhésif
Le choix des matériaux d’un circuit imprimé flexible est généralement présenté sous la forme d’une comparaison de fiches techniques, ce qui n’est pas la bonne approche pour prendre cette décision. Trois systèmes de substrat couvrent presque tous les cas, et le choix entre eux dépend de deux questions : l’assemblage passe-t-il par une étape de soudage et la pièce est-elle mobile ?
| Attribut | PET (polyester) | Polyimide avec adhésif | Polyimide sans adhésif |
|---|---|---|---|
| Coût | Le plus bas | Modérée | Le plus élevé |
| Épaisseur pour le même cuivre | Le plus fin | Le plus épais — l’adhésif s’y ajoute | Fin |
| Résiste au refusion | No | Oui | Oui |
| Stabilité dimensionnelle | Faible | Adéquate | La meilleure |
| Facteur de dissipation à 1 MHz | Non spécifié | 0.03 | 0.002 |
| À choisir lorsque | Aucune étape de soudage, faible température de service, coût prioritaire, configuration statique | Statique ou légèrement dynamique, usage général, sensible au coût | Flexion dynamique, caractéristiques fines, signaux sensibles aux pertes |
| À ne pas choisir lorsque | Refusion ou soudage à la vague, ou toute température de service élevée | Géométrie de courbure serrée, mouvements répétés, routage de lignes fines, impédance contrôlée | Le coût est la contrainte déterminante et la pièce est statique |
Le PET est le moins cher des trois substrats et le plus fin. Il possède également la température de service la plus basse, ce qui explique pourquoi il est plus souvent disqualifié qu’abordé. Ce qui le disqualifie, c’est la nature même du polyester : le PET est un thermoplastique, et sa plage de fusion se situe près des températures maximales atteintes par un profil de refusion sans plomb. Un polyimide thermodurcissable durcit ; un PET thermoplastique se ramollit. Un circuit en PET ne peut donc pas passer dans un four de soudage et, si votre assemblage comporte la moindre étape de soudage, la comparaison ci-dessus n’avait jamais lieu d’être. Cette conclusion ne fait pas débat. En revanche, la température exacte à laquelle le PET cesse d’être adapté circule sans source primaire commune. Considérez tout chiffre qui vous est donné comme une fenêtre de procédé plutôt que comme une propriété du matériau.
La question de l’adhésif est en réalité une question d’épaisseur. Une structure conventionnelle en polyimide avec adhésif comporte une couche acrylique entre le cuivre et le film de base. Cet adhésif ajoute de l’épaisseur, et c’est l’épaisseur qui détermine la géométrie de courbure. Une construction avec adhésif est donc une pièce plus rigide et moins flexible qu’une construction sans adhésif à poids de cuivre identique. La solution sans adhésif supprime cette couche : elle est plus fine pour le même cuivre, offre une meilleure stabilité dimensionnelle sous l’effet de la température et constitue le meilleur choix pour tout ce qui bouge. Le compromis est simple — vous payez pour obtenir une structure plus fine.
Les caractéristiques thermiques exigent la même prudence que les caractéristiques mécaniques. Le polyimide est couramment décrit comme un matériau à 400 °C, et ce n’est pas la bonne valeur à utiliser pour concevoir. La propre page du fabricant indique 400 °C comme la limite supérieure de la plage de température dans laquelle le film a été utilisé. Elle attribue séparément à ce même film, selon Underwriters Laboratories, un indice thermique relatif de 240 °C pour l’électricité et de 200 °C pour la mécanique (Qnity Electronics, Kapton HN, consulté le 22/10/2026). L’IRR correspond à la valeur de service continu ; 400 °C est une valeur de pointe. Traiter une valeur de pointe comme une caractéristique de service continu est la manière dont une pièce réussit la qualification mais échoue sur le terrain.
Le type de cuivre doit être pris en compte dans le choix du matériau plutôt que traité comme un sujet distinct. La feuille recuite laminée (RA) est recuite en grains larges et fortement orientés qui résistent à la fissuration par fatigue. La feuille électrodéposée (ED) est formée par dépôt, et ses joints de grains sont l’endroit où une courbure amorce une fissure. Lors d’un essai de pliage répété réalisé par un fabricant de feuilles, les qualités laminées ont résisté à cinq ou six cycles, tandis qu’une qualité électrodéposée s’est fissurée au deuxième (JX Advanced Metals, consulté le 22/10/2026). Une correction s’impose toutefois concernant une idée reçue : dire que « l’ED est cassante » est trop simpliste pour servir de base à une décision, car les feuilles conçues spécifiquement pour les applications flexibles sont fabriquées avec des grains plus grossiers. Le RA reste le choix par défaut pour tout ce qui bouge, mais l’écart entre un bon ED et le RA est plus faible que ne le laisse entendre le résumé généralement admis. Les limites de déformation et leur signification pour un rayon sont indiquées sur la page consacrée au rayon de courbure, et ne sont pas répétées ici.
Un coverlay et un masque de soudure flexible ne sont pas interchangeables. Un coverlay est un film de polyimide collé comportant des ouvertures découpées par fraisage ou au laser ; il s’agit d’une couche structurelle qui contribue à l’épaisseur et à la rigidité et qui résiste aux flexions. Un masque de soudure flexible est un revêtement appliqué sur le cuivre — un traitement de surface. Les deux apparaissent dans la liste d’options d’un fabricant, mais ils remplissent des fonctions différentes. Dans une zone de courbure, seul le coverlay est un matériau de construction. Le film lui-même est présenté dans la propriétés des matériaux de base en polyimide .
La décision concernant l’adhésif apparaît également dans les données électriques, et elle est loin d’être négligeable. Le facteur de dissipation à 1 MHz est de 0,03 pour la qualité avec adhésif, contre 0,002 pour la qualité sans adhésif. Cela représente un facteur quinze, mesuré selon la même méthode (Qnity Electronics, Pyralux AP et Pyralux FR, consulté le 22/10/2026).
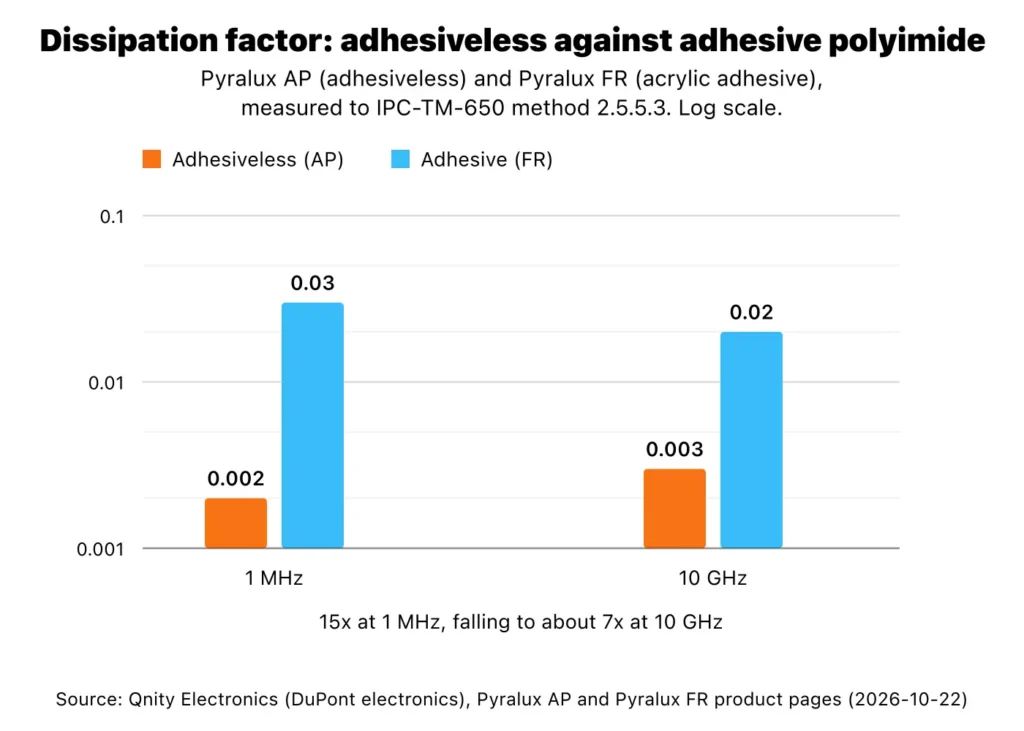
Il s’agit d’abord d’un argument lié aux pertes, avant d’être un argument lié à l’épaisseur. Si la piste dépasse quelques centimètres et transporte un signal à impédance contrôlée, la couche acrylique est un diélectrique dissipatif placé directement dans le champ. La conception d’impédance est une discipline à part entière : voir conception à impédance contrôlée, ou dimensionnez directement une piste avec le calculateur d’impédance.
Les règles de conception qui déterminent la survie d’un circuit flexible
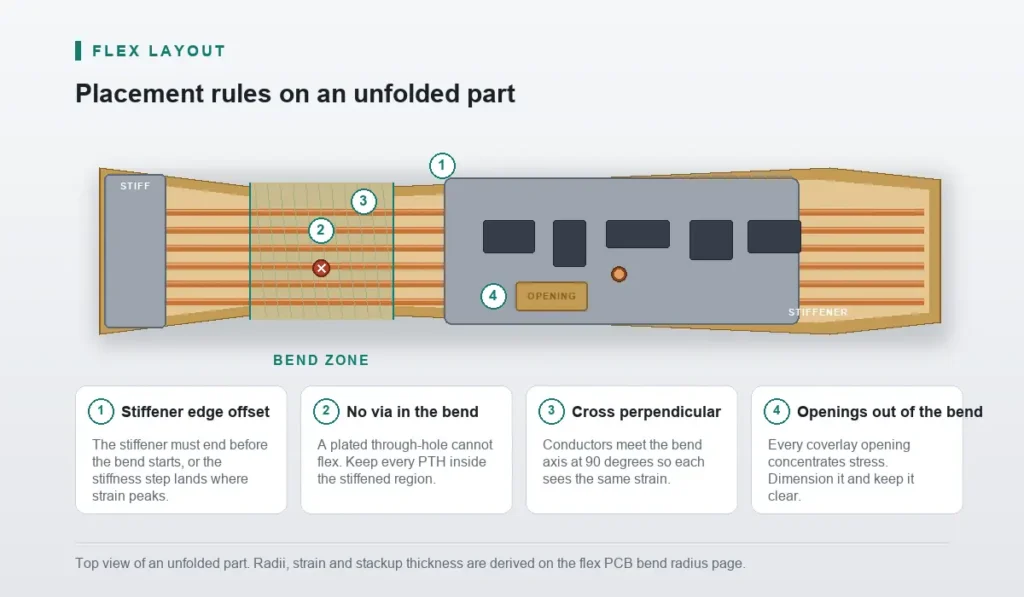
Cinq règles de conception concentrent l’essentiel des risques dans un circuit imprimé flexible. Elles sont présentées ici dans l’ordre dans lequel un routage y est confronté, avec le niveau de détail nécessaire pour examiner une conception — et non pour effectuer le calcul. Vérifiez-les par rapport à l’ensemble du vérification DFM pour PCB flexibles avant la mise en production.
1. Rayon de courbure
Le rayon de courbure est la contrainte déterminante de toute la conception, et c’est la seule valeur que vous ne pouvez pas reprendre d’un tableau. Le rayon nécessaire à votre pièce dépend de quatre éléments : l’épaisseur totale de l’empilement flexible au niveau de la courbure, le nombre de couches de cuivre qui le composent, la position du cuivre par rapport à l’axe neutre et le fait que la courbure corresponde à une installation unique ou à un mouvement répété. Ce dernier élément peut à lui seul multiplier l’exigence par dix ou davantage, selon la source consultée.
Cette page ne fournit donc pas de coefficient. La valeur est dérivée sur page consacrée au rayon de courbure des circuits imprimés flexibles, à partir de la déformation qu’une feuille de cuivre peut supporter, en utilisant les limites de déformation de l’IPC-2223 plutôt qu’une règle empirique publiée. Les règles empiriques publiées sont particulièrement imprécises dans ce domaine. Les recommandations pour une flexion lors de l’installation et celles pour une flexion dynamique répondent à des questions différentes et aboutissent à des plages différentes ; même pour un même cycle d’utilisation, les dénominateurs diffèrent : certains chiffres multiplient l’épaisseur totale finie, d’autres l’épaisseur par couche. Cette dispersion explique précisément pourquoi il vaut la peine d’effectuer la dérivation.
2. Routage du cuivre dans la zone de pliage
Les conducteurs doivent traverser un pli perpendiculairement à l’axe du pli, jamais parallèlement à celui-ci. Une piste qui suit la direction du pli accumule des contraintes sur toute sa longueur. Une piste qui le traverse n’est soumise à ces contraintes que sur la largeur du pli. Chaque conducteur du faisceau subit ainsi la même contrainte, plutôt qu’une contrainte différente. Deux règles connexes en découlent. Utilisez un remplissage de cuivre hachuré ou croisé plutôt qu’un remplissage plein dans une zone de pliage, car le cuivre plein, collé au film, résiste au pliage et se délamine. Éloignez également complètement les trous métallisés du pli, car un fût métallisé ne peut pas se déformer et se fissurera au niveau du coude. Conception des trous métallisés couvre le reste des règles relatives aux vias.
3. Raidisseurs
Des raidisseurs sont nécessaires partout où la pièce doit être rigide : extrémités de connecteurs, zones de composants, trous de fixation et tout point soumis à une force d’insertion. Indiquez-les comme un élément distinct sur le plan — matériau, épaisseur, emplacement et étendue — plutôt que sous forme de note. Le problème à éviter est mécanique plutôt que dimensionnel. Un bord de raidisseur qui coïncide avec le début du pli crée une discontinuité de rigidité exactement là où les contraintes atteignent leur maximum, et le cuivre se fatigue le long de cette ligne. Éloignez le bord du raidisseur du pli.
4. Ouvertures du coverlay
Chaque ouverture du coverlay constitue un concentrateur de contraintes, car le film s’arrête et le cuivre est exposé. Les ouvertures doivent être maintenues hors de la zone de pliage et cotées sur le plan de fabrication, avec leurs emplacements clairement indiqués. L’IPC-2223 ne spécifie pas de distance de dégagement en millimètres à ce sujet ; elle interdit le pliage dans une zone où le revêtement de protection est discontinu. Les marges indiquées par les fabricants relèvent des pratiques DFM fondées sur cette interdiction, et non de valeurs normatives ; il est néanmoins préférable de les respecter.
5. Géométrie du panneau, du contour et du pli
Les zones de pliage ne doivent pas aller jusqu’au bord de la carte, car celui-ci constitue une limite libre qui ne permet pas de répartir la charge, et une déchirure peut y prendre naissance. Les angles internes situés dans une zone de pliage ou à proximité doivent être arrondis plutôt que former un angle vif, pour la même raison. Un angle interne vif dans un film de polyimide favorise la propagation d’une fissure à travers la pièce. Ces deux éléments relèvent du contour, et il est facile de les corriger lors de la conception, mais impossible de le faire au stade de la fabrication.
Une précision concernant le périmètre. Les dispositifs implantables et autres circuits flexibles dynamiques critiques pour la sécurité suivent un parcours de qualification distinct, avec leur propre régime d’essais. Cette page ne les couvre pas.
Ce qui détermine le coût d’un circuit imprimé flexible
Le coût d’un circuit imprimé flexible est déterminé par cinq facteurs, et la surface de la carte est un indicateur moins fiable que les acheteurs ne le pensent. Les pièces flexibles sont petites et de forme irrégulière. Le coût d’une pièce dépend principalement de l’efficacité avec laquelle elle utilise le panneau et du nombre d’étapes de fabrication supplémentaires imposées par ses caractéristiques, et non de la quantité de stratifié qu’elle contient.
Le classement ci-dessous repose sur nos observations de production pour les pièces que nous chiffrons et fabriquons, et non sur une étude comparative. Aucun échantillon planifié ne le sous-tend et aucune taille d’échantillon n’est revendiquée : cet ordre reflète la tendance que notre équipe d’ingénierie observe régulièrement, plutôt qu’un résultat mesuré. Considérez-le comme le point de départ d’une discussion sur votre pièce.
| Facteur de coût | Pourquoi cela fait varier le prix | Comment le réduire |
|---|---|---|
| Utilisation du panneau | Les pièces flexibles sont petites et irrégulières. La part du panneau de production qu’elles occupent est le principal facteur du prix unitaire en grande série, et une forme qui s’imbrique mal gaspille de la surface du panneau | Imbriquez les pièces ou utilisez une répétition par pas de la disposition, vérifiez le contour par rapport aux dimensions standard des panneaux et acceptez une modification du contour qui améliore le rendement par panneau |
| Nombre de couches | Chaque couche ajoutée implique un cycle de stratification supplémentaire, une couche de préimprégné supplémentaire et un risque de rendement additionnel. C’est le deuxième levier le plus important après l’utilisation du panneau, et le plus important sur le plan structurel | Adoptez le nombre de couches le plus faible permettant de réaliser la conception et vérifiez si une fabrication double face avec un raidisseur peut remplacer une structure multicouche |
| Nombre et matériau des raidisseurs | Chaque raidisseur constitue une étape de collage distincte, et le PI, le FR4, l’acier inoxydable et l’aluminium n’ont pas le même prix | Utilisez moins de raidisseurs, mais plus grands, au lieu de nombreux petits, et regroupez les zones de composants sur une seule région raidie |
| Nombre d’ouvertures du coverlay | Chaque ouverture nécessite une opération de routage ou de découpe laser, et chacune est inspectée | Regroupez les ouvertures ; n’ouvrez pas le coverlay lorsqu’un via peut être recouvert de coverlay |
| Test method | Le test électrique est la base. La validation des cycles de pliage ou de la durée de vie en flexion constitue une activité distincte et facturée séparément | Déterminez dès le départ si la pièce nécessite une validation de sa durée de vie en flexion et précisez-le dans la demande de devis plutôt qu’après l’établissement du devis |
Facteurs de coût des circuits flexibles, classés approximativement selon leur impact, d’après nos propres fabrications chiffrées.
Deux de ces facteurs méritent une explication, car leur effet est contre-intuitif. L’utilisation du panneau est généralement plus importante que la surface de la carte, car les formes qui rendent une pièce flexible sont précisément celles qui s’imbriquent mal. Un contour avec une languette et une excroissance gaspille de la surface du panneau contrairement à un rectangle. La modification la moins coûteuse consiste donc parfois à revoir le contour plutôt qu’à réduire le prix. De même, le nombre de couches n’entraîne pas un coût linéaire, car chaque cycle de stratification supplémentaire cumule les risques de recalage et de rendement des cycles précédents.
La comparaison pertinente est le coût d’assemblage avec le coût d’assemblage. Un circuit flexible ou flex-rigide élimine les connecteurs, les câbles, les faisceaux soudés à la main, ainsi que la main-d’œuvre et l’inspection associés. Comparer le prix d’une carte flexible à celui d’une carte rigide revient à mesurer le mauvais élément : le coût de l’assemblage rigide comprend des composants que la version flexible n’utilise pas. C’est le seul angle d’analyse qui résiste à une discussion avec une équipe financière. C’est également pourquoi un prix unitaire plus élevé peut malgré tout correspondre à la solution la moins coûteuse. Nous capacités de fabrication de circuits imprimés flexibles décrivons ce que nous fabriquons et selon quelles tolérances.
Et voici le contre-exemple honnête : en dessous d’un volume annuel modeste et au-delà d’une certaine surface de carte, une carte rigide accompagnée d’un FFC revient au total moins cher qu’un circuit flexible remplissant la même fonction. Ce n’est pas une raison d’éviter les circuits flexibles ; c’est une raison de se poser la question avant d’en concevoir un. Si aucun élément de la pièce ne bouge et que la liaison est point à point, le surcoût du circuit flexible n’apporte aucun avantage.
Comment les circuits imprimés flexibles sont fabriqués et où les conceptions échouent
La fabrication d’un circuit imprimé flexible comporte cinq étapes au cours desquelles une décision de conception peut entraîner une défaillance ; chacune possède une règle qui permet de la prévenir et une vérification qui permet de la détecter. C’est la partie du processus qu’un fabricant observe régulièrement, ce qu’une simple liste de règles ne permet pas de transmettre. La question n’est pas de savoir en quoi consiste l’étape, mais ce qu’elle fait subir à une conception marginale.
| Étape du processus | Ce qui peut mal tourner | Règle de conception qui permet de l’éviter | Comment la revue DFM le détecte |
|---|---|---|---|
| Découpe des matériaux et stratification | Le polyimide et l’adhésif se déplacent pendant la stratification ; les caractéristiques se décalent donc par rapport au contour et l’erreur de recalage s’accumule sur l’ensemble du panneau | Spécifiez les tolérances par classe de caractéristiques plutôt qu’une tolérance globale unique, et cotez les caractéristiques critiques à partir d’une référence qui reste valable après la stratification | Vérification de l’empilage et des références avant la FAO |
| Perçage et trous métallisés | Un via situé dans une zone de pliage ou à proximité, ou en dehors de la zone raidie, se fissure au niveau du fût lorsque la pièce se déforme | Maintenez les trous métallisés hors de la zone de pliage et à l’intérieur de la zone raidie | Vérifications de la distance entre les vias et la zone de pliage, ainsi qu’entre les vias et le bord du raidisseur |
| Stratification du coverlay et réalisation des ouvertures | L’adhésif ressort au niveau d’un bord ouvert et le coverlay s’y délamine ; l’écoulement de l’adhésif dans un coude le rigidifie de manière irrégulière | Éloignez les ouvertures du coude, cotez-les et prévoyez le congé d’adhésif dans la dimension de l’ouverture | Vérification de la proximité entre l’ouverture du coverlay et le coude |
| Collage du raidisseur | Un bord de raidisseur qui arrive au début du coude crée une discontinuité de rigidité à l’endroit où la déformation est maximale, et le cuivre se fatigue sur cette ligne | Décalez le bord du raidisseur par rapport au coude et indiquez ce décalage sur le plan | Vérification du jeu entre le raidisseur et le coude |
| Finition de surface et assemblage | Le polyimide absorbe l’humidité, et une pièce qui n’a pas été étuvée peut cloquer ou se délaminer pendant la refusion | Séchez et positionnez la pièce avant l’assemblage ; indiquez la méthode d’assemblage avec la pièce | Vérification de la méthode d’assemblage lors du devis |
La distinction qu’il faut retenir est celle entre une règle et une raison. “Éloignez le raidisseur du coude” est une règle, et il est facile de l’enfreindre parce que rien ne semble incorrect sur un plan. Un bord de raidisseur au début du coude crée une variation de rigidité au point de déformation maximale ; le cuivre se fatigue donc sur cette ligne est une raison. C’est ce qui vous permet d’évaluer un cas que la règle ne couvre pas.
Il en va de même pour l’humidité. Le polyimide est hygroscopique, c’est pourquoi un assemblage flexible constitue une capacité distincte et non une question secondaire. La pièce doit être séchée et positionnée, et la manipulation entre l’étuvage et la refusion est importante. Une conception correcte sur le papier peut tout de même échouer lors de l’assemblage si personne n’a défini cette étape. Notre capacités en matière de qualité et de tests couvre ce qui est inspecté et la manière dont cela est fait.
Notez ce que le tableau est et n’est pas. La chaîne de défaillance repose sur des observations de production issues de notre propre processus : les étapes où ces défauts apparaissent réellement sur notre ligne, ainsi que les contrôles qui les détectent. Elle provient du même ensemble de travaux chiffrés et réalisés que le classement des coûts, avec la même absence d’échantillon conçu à cet effet. Il ne s’agit pas d’une citation d’une norme, et aucune norme ne la publie sous cette forme. C’est la distinction honnête à faire au sujet des connaissances de processus d’un fabricant. C’est aussi ce qui rend cette chaîne utile : elle décrit ce qui se passe sur une ligne, et non ce qu’un guide de conception estime devoir se produire.
Comment spécifier un circuit imprimé flexible pour obtenir un devis
Envoyez ces dix éléments et la première réponse sera généralement un devis. Oubliez les quatre premiers et la première réponse sera une question, ce qui entraîne un aller-retour dont vous n’aviez pas besoin.
- Contour de la carte et emplacements des coudes, dessinés dans la forme installée et non dans la forme plane.
- L’empilage des couches, avec l’épaisseur totale du flexible indiquée spécifiquement pour la zone de cintrage.
- Rayon et diamètre de cintrage, chacun avec une tolérance.
- Statique ou dynamique. Pour une application dynamique, le nombre de cycles visé et le mouvement auquel la pièce est soumise.
- Type et poids du cuivre — RA ou ED, ainsi que l’épaisseur de la feuille.
- Type de coverlay et emplacements des ouvertures.
- Matériau, épaisseur et emplacement du raidisseur, cotés comme un élément distinct.
- Référence du connecteur et plan d’accouplement, ainsi que le côté des contacts, le pas, la longueur d’insertion et l’épaisseur de queue requise.
- Finition de surface, et toute exigence d’impédance avec sa tolérance.
- Exigence d’assemblage, notamment si un outillage de maintien est nécessaire.
Un devis établi sans les éléments 1 à 4 est une supposition déguisée en prix. Ces quatre éléments déterminent si la pièce peut être fabriquée. L’écart entre une supposition et un devis correspond exactement à l’aller-retour que cette liste permet d’éviter. Envoyez ces informations avec votre demande de devis et la vérification commence dès la conception du circuit.
Questions fréquemment posées
Les PCB flex sont-ils plus chers que les PCB rigides ?
Par pièce, généralement oui, parfois dans une large proportion. Par assemblage, souvent non. Un circuit flexible peut supprimer les connecteurs, un câblage et la main-d’œuvre ainsi que l’inspection qui les accompagnent. La comparaison pertinente est donc celle du coût total d’un assemblage par rapport au coût total de l’autre. Le surcoût du flexible ne vaut la peine que s’il permet de supprimer autre chose.
Quels sont les inconvénients des circuits imprimés flexibles ?
Les composants ne peuvent être montés que sur des zones rigidifiées qui ne se plient pas, ce qui réduit la densité par rapport à une carte rigide de même superficie. Le poids du cuivre et le nombre de couches sont limités par rapport aux cartes rigides. L’assemblage nécessite des outillages de maintien et un contrôle de l’humidité. De plus, les règles de conception sont plus strictes : une disposition limite qui passerait sur du FR4 échouera au niveau du coude.
Quelle est la différence entre un PCB flex et un PCB rigide-flex ?
Un circuit imprimé flexible est flexible sur toute sa surface. Un circuit rigide-flexible intègre des sections rigides en FR4 dans la même carte, reliées par des zones flexibles, de sorte que les parties rigides et flexibles forment un circuit continu. Le rigide-flexible supprime les connecteurs et les joints soudés entre la carte et le câble, ce qui est la seule raison de le choisir.
Un circuit imprimé flexible peut-il être utilisé pour des flexions répétées ?
Oui, mais uniquement avec une construction conçue à cet effet. Les circuits flexibles statiques et dynamiques sont des constructions différentes : le type de cuivre, l’épaisseur du film et le système adhésif varient tous. Une pièce statique installée à un endroit où elle se déplace finira par céder au niveau du coude. La géométrie admissible pour un service dynamique est déterminée sur la page consacrée au rayon de courbure des circuits imprimés flexibles page.
Quelle est la différence entre FPC et FFC ?
Un FPC est un circuit imprimé flexible : du cuivre sur un substrat en film, avec des composants et un circuit conçu à cet effet. Un FFC est un câble plat flexible : un support de conducteurs, généralement point à point, sans composants. Si votre liaison ne comporte aucun composant à monter et aucune exigence d’impédance, un FFC est normalement la solution correcte la moins chère.
Quelle est la quantité minimale de commande pour les circuits imprimés flexibles ?
Cela dépend de la construction et de l’outillage nécessaire, et le prix est établi par projet plutôt que publié sous la forme d’un chiffre unique. Les quantités de prototypes sont généralement possibles ; la rentabilité s’améliore fortement avec l’utilisation du panneau, de sorte que le montant est chiffré par projet en fonction de votre besoin réel.
Conclusion
Choisissez d’abord la construction, puis le matériau, et spécifiez correctement le pliage ; sinon, rien d’autre ne compte. La plupart des problèmes de flexion remontent à l’un de ces trois éléments, décidé par défaut plutôt que de manière délibérée.
C’est également l’ordre dans lequel travaille un fabricant. Si vous envoyez la forme installée, l’empilage et la réponse indiquant s’il s’agit d’une flexion statique ou dynamique avec votre demande, l’examen commence par la conception plutôt que par les informations manquantes. Demander un devis pour un PCB flexible et nous examinerons l’empilage avant que vous ne vous engagiez.
Sources
- IPC / Association mondiale de l'électronique, IPC-2223F : norme de conception sectionnelle pour les cartes imprimées flexibles et rigides-flexibles, pour les règles de conception relatives à la géométrie du pliage, aux discontinuités du revêtement de protection et au positionnement des raidisseurs mentionnées dans la section consacrée aux règles de conception, ainsi que pour les limites de déformation du cuivre dont découle la page liée sur le rayon de courbure. L’état de révision est indiqué sur la page d’état des normes.
- IPC / Association mondiale de l'électronique, IPC-6013F : spécification de qualification et de performance pour les cartes imprimées flexibles et rigides-flexibles, pour les exigences d’acceptation auxquelles doit satisfaire une fabrication flexible qualifiée.
- IPC / Association mondiale de l'électronique, IPC-4202C : spécification des diélectriques de base flexibles destinés aux cartes imprimées flexibles, IPC-4203C : matériaux de couverture et de liaison pour circuits imprimés flexibles, et IPC-4204C : diélectriques flexibles plaqués de métal destinés à la fabrication de cartes imprimées flexibles, pour les spécifications du film de base, du coverlay et du stratifié.
- IPC / Association mondiale de l'électronique, IPC-A-600M : critères d’acceptabilité des cartes imprimées, pour les critères d’acceptation visuelle mentionnés dans l’examen DFM.
- IPC, IPC-TM-650 : méthodes d’essai pour cartes imprimées, cité par méthode individuelle plutôt que par révision du manuel : méthode 2.5.5.3 pour les valeurs de constante diélectrique et de facteur de dissipation, et méthode 2.4.18.1 pour l’allongement de la feuille de cuivre.
- Qnity Electronics (électronique de DuPont), stratifié pour circuits flexibles Pyralux AP et stratifié ignifugé Pyralux FR, pour les valeurs de constante diélectrique et de facteur de dissipation à 1 MHz et 10 GHz, ainsi que pour leurs méthodes d’essai. Consulté le 22/10/2026. Les pages de DuPont consacrées aux circuits flexibles et au polyimide redirigent désormais vers Qnity, l’activité électronique issue de la scission de DuPont.
- Qnity Electronics, film polyimide Kapton HN, pour les indices thermiques relatifs UL et la plage de températures d’utilisation indiquée. Consulté le 22/10/2026.
- JX Advanced Metals, feuille de cuivre laminée HA pour circuits imprimés flexibles, pour les données d’orientation des grains, de module et de résistance au pliage selon le type de feuille. Consulté le 22/10/2026.
