IPC-A-610 es el estándar de aceptación que decide si un conjunto de placa de circuito impreso terminado es lo suficientemente bueno como para enviarlo. Es el documento desde el que trabajan los inspectores de su contrato, el que su equipo de calidad discute y el que su pedido de compra probablemente cita sin que lo haya leído.
La mayoría de los ingenieros cumplen con IPC-A-610 de la misma manera: alguien de último año dice “esto debe ser de clase 3” Y la conversación avanza. Rara vez se explica aquello en lo que esa frase realmente te compromete. Esta guía cubre lo que gobierna la norma, cómo difieren sus tres clases de productos, qué se endureció entre la clase 2 y la clase 3, y cómo especificarlo correctamente en una RFQ para que los criterios no se discutan en la inspección final.
Conclusiones clave – IPC-A-610, Aceptabilidad de los ensamblajes electrónicos, establece criterios de aceptación visual y de mano de obra para los ensamblajes terminados. No rige cómo los construyes, y no cubre las tablas desnudas. – Cada condición se califica como uno de los tres estados: Aceptable, Indicador de proceso, o bien Defecto. La categoría media es la que la mayoría de la gente pasa por alto, y al malinterpretarla, o bien infla el costo o oculta la deriva del proceso. – Las tres clases de productos (Clase 1, Clase 2, Clase 3) se eligen por consecuencia de la falla, no por categoría de producto. La clase 2 es la predeterminada para la electrónica comercial e industrial; La clase 3 es para el trabajo donde el fracaso no es aceptable. – Siempre cite la revisión y la clase juntas, por ejemplo, “IPC-A-610J Clase 3”. Los criterios de aceptación difieren entre las revisiones, por lo que un estándar no citado es un argumento que espera a suceder.
¿Qué es la norma IPC-A-610?
IPC-A-610, cuyo título oficial es Aceptabilidad de los ensamblajes electrónicos, es publicado por IPC, que ahora opera como IPC International Inc. bajo el nombre de Global Electronics Association. Es el estándar de aceptación más utilizado en la fabricación de electrónica, y define los criterios visuales y de mano de obra que un acabado Conjunto de placa de circuito impreso (PCBA) debe cumplir para ser aceptado.
El estándar existe para resolver una pregunta objetivamente: ¿Cumple esta Asamblea con el nivel de mano de obra acordado? Cubre la calidad de la junta de soldadura, la colocación y orientación de componentes, limpieza, recubrimiento conforme, integridad mecánica y marcado. Los inspectores, ingenieros de calidad y proveedores de EMS lo utilizan como referencia compartida para aceptar o rechazar trabajos, que es lo que impide que la aceptación se convierta en una cuestión de opinión entre un comprador y un proveedor.
Tres cosas sobre la materia de alcance antes que cualquier otra cosa:
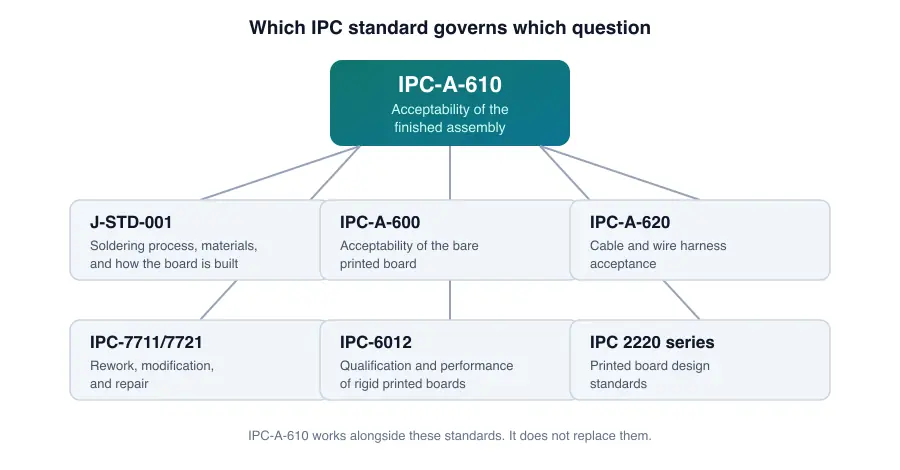
- Gobierna los ensamblajes terminados, no el proceso utilizado para construirlos. Ese es el trabajo de J-STD-001.
- No cubre tablas desnudas. La aceptabilidad de la placa desnuda es IPC-A-600.
- Es una especificación que usted cita, no una certificación que tiene. Las personas y los entrenadores obtienen la certificación en su contra. Una empresa no obtiene la certificación IPC-A-610.”
Lo que IPC-A-610 no cubre
La fuente más común de confusión en un programa PCBA es asumir que IPC-A-610 responde a una pregunta que nunca fue escrita para responder. Esta tabla mapea lo que delega.
| Tema | El estándar que realmente lo gobierna |
|---|---|
| Proceso de soldadura, materiales y cómo construir | J-STD-001 |
| Aceptabilidad de tablero impreso desnudo | IPC-A-600 |
| Calificación y rendimiento de la placa rígida impresa | IPC-6012 |
| Ejercicio de cables y arnés de cables | IPC-A-620 |
| Reelaboración, modificación y reparación | IPC-7711/7721 |
| Inspección de rayos X y evaluación transversal | J-STD-001 |
| Cómo arreglar un defecto una vez encontrado | IPC-7711/7721 |
| Diseño de tablero impreso | Serie IPC 2220 |
IPC-A-610 funciona junto con estos en lugar de reemplazarlos. En la práctica, un operador certificado J-STD-001 construye la placa y un inspector certificado IPC-A-610 decide si el resultado es aceptable.
Vale la pena indicar un límite en esa tabla por separado, porque sorprende a las personas: El estándar que le muestra un defecto no significa que el estándar le está diciendo cómo solucionarlo. La presencia de un criterio no autoriza ni requiere ninguna acción correctiva en particular. Autoridad de reparación se encuentra en IPC-7711/7721.
CÓMO CRITERIOS DE CALIFICACIONES IPC-A-610: Aceptable, Indicador de proceso, Defecto
IPC-A-610 no califica las condiciones como un simple pase o falla. Cada condición que evalúa se divide en uno de tres estados, y la diferencia entre el segundo y el tercero es donde comienzan la mayoría de las disputas comerciales.
| Condición | Qué significa | lo que haces al respecto |
|---|---|---|
| Aceptable | Cumple con los criterios de la clase especificada | Aceptar el ensamblaje |
| Indicador de proceso | una condición que no afecta la forma, el ajuste o la función | monitorear como datos de proceso; No se requiere disposición de la unidad individual |
| Defecto | No cumple con los criterios de la clase especificada | Disposición requerida: retrabajo, chatarra o una concesión documentada |
Cambio crítico: el “objetivo” Se eliminó la categoría
Muchos formularios de inspección y plantillas de la industria todavía se refieren a cuatro condiciones: objetivo, aceptable, indicador de proceso y defecto. Los Objetivo La condición se eliminó oficialmente en la Revisión H (2020) y permanece ausente en la revisión J. La evaluación moderna IPC-A-610 utiliza solo tres clasificaciones. Si la documentación de inspección o informe entrante de un proveedor todavía se basa en un “objetivo” columna, están operando contra un estándar reemplazado hace más de cuatro años.
Un indicador de proceso es la categoría que la mayoría de la gente pierde. No es un rechazo. IPC lo define como una condición que no afecta la forma, ajuste o función del producto, y la guía es que estas condiciones deben ser monitoreadas como parte del control de proceso: cuando su número indica una variación anormal o una tendencia indeseable, el proceso debe ser analizado. No se requiere la disposición de la unidad individual y se debe utilizar el producto afectado tal cual. Rechazar las unidades para los indicadores de proceso infla su costo y su tasa de chatarra sin mejorar la fiabilidad. Tratarlos como completamente aceptables significa que dejas de notar la tendencia hasta que estés reelaborando las tablas en volumen.
La pila de clases. Un defecto en la clase 1 es automáticamente un defecto en la clase 2 y en la clase 3. Un defecto en la clase 2 es automáticamente un defecto en la clase 3. La consecuencia práctica es que la misma condición física puede ser aceptable en la clase 1, un indicador de proceso en la clase 2 y un defecto en la clase 3. La clase superior hereda cada rechazo debajo de él y agrega el suyo propio.
Por qué la categoría del indicador de proceso importa para el costo
La consecuencia comercial corre en ambas direcciones, y es la razón por la que existe esta sección.
Un proveedor de EMS que rechaza cada indicador de proceso le está cobrando por el rigor de la inspección que no solicitó y las tablas de desecho que cumplen con su clase especificada. Un proveedor que trata los indicadores de proceso como invisibles está dejando que su perfil de soldadura, la limpieza de la plantilla o la precisión de la colocación se desvíen sin avisarle. Ninguno de los comportamientos es visible desde el exterior a menos que sepa que existen tres categorías y se pregunta en qué condición se encuentra una condición dada.
Cuando discuta los criterios de inspección con un proveedor, pregunte cómo desechan específicamente los indicadores de proceso. La respuesta le dice si entienden el estándar o están aplicando una lectura más estricta y costosa de la que necesita su producto.
¿Cuáles son las tres clases de productos IPC-A-610?
IPC-A-610 divide ensamblajes en tres clases de productos en función de la consecuencia de la falla, no en función de qué tipo de producto es. El mismo diseño de placa se puede construir para cualquiera de los tres, y cuál se aplica es una decisión sobre el uso final.
| Clase 1 | Clase 2 | Clase 3 | |
|---|---|---|---|
| nombre oficial | Productos electrónicos generales | Productos electrónicos de servicio dedicado | Productos electrónicos de alto rendimiento/ambiente duro |
| consecuencia de falla | inconvenientes menores | indeseable pero no catastrófico | Inaceptable |
| Criterios rigurosos | más indulgente | Intermedio | más estricto |
| régimen de inspección | muestreo, visual | Muestreo más puntos de verificación definidos | Verificación y documentación más extensa |
| Typical applications | Juguetes, bienes de consumo de corta duración | Controles industriales, telecomunicaciones, informática comercial, automoción no segura | Médicos, Aeroespacial, Defensa, Sistemas Críticos de Seguridad |
| Costo relativo | Más Bajo | Moderar | Más Alto |
Clase 1: Productos electrónicos en general
La clase 1 se aplica cuando el requisito principal es que el producto funcione. Las imperfecciones cosméticas y la variación de mano de obra menor son aceptables siempre que el conjunto funcione según lo previsto y el entorno operativo sea benigno. Los ejemplos típicos son los juguetes de consumo, electrodomésticos simples y la electrónica desechable de ciclo de vida corto.
Para los productos de clase 1, el costo es el conductor dominante y el estándar permite la gama más amplia de condiciones de mano de obra. Es la menos especificada de las tres clases en fabricación comercial, porque muy pocos productos están genuinamente despreocupados con la vida útil.
Clase 2: Productos electrónicos de servicio especializado
La clase 2 cubre ensamblajes que necesitan una vida útil prolongada y confiable en entornos operativos normales, donde la falla no es deseable pero no catastrófica. Es la clase más ampliamente especificada en electrónica comercial e industrial, y es el valor predeterminado que la mayoría de los programas de PCBA deberían aterrizar.
Las aplicaciones típicas de clase 2 incluyen sistemas de control industrial y automatización, infraestructura de telecomunicaciones, hardware de computación comercial, electrónica automotriz que no están relacionadas con la seguridad y la instrumentación. La clase 2 tolera una imperfección cosmética limitada, como un componente de montaje en superficie ligeramente compensado de su almohadilla, siempre que la conexión eléctrica y mecánica esté intacta. Se logra el equilibrio práctico entre el aseguramiento de la calidad y el rendimiento de fabricación.
Clase 3: productos electrónicos de alto rendimiento/ambiente duro
La clase 3 es la clasificación más estricta, reservada para ensamblajes donde el fracaso podría causar pérdida de vidas, lesiones graves, fallas de misión o catástrofes a nivel de sistema. Existe una tolerancia cero efectivamente para las condiciones de mano de obra que pasarían bajo la clase 2.
Las aplicaciones típicas de Clase 3 incluyen dispositivos médicos como implantables y sistemas de soporte vital, aeroespacial y aviónica, defensa y electrónica militar, y sistemas industriales y automotrices críticos para la seguridad que incluyen frenado, dirección y ADA. Lograr la clase 3 significa que cada etapa de producción cumple con los criterios, desde la selección de laminados y el enchapado hasta la geometría de la junta de soldadura, la limpieza, el revestimiento de conformidad y la inspección.
El costo práctico es una colocación más lenta, más pasos de verificación, un control de procesos más estricto y tiempos de entrega más largos.
IPC-A-610 Clase 2 vs Clase 3: lo que realmente cambia
La diferencia entre la clase 2 y la clase 3 no es simplemente “más inspección”. Se aplican criterios de aceptación más estrictos a condiciones específicas con nombre, que a su vez fuerzan un control más estricto del proceso.
Seis áreas tienen la mayor parte de la diferencia:
- Filete de soldadura y humectación. La clase 3 espera una humectación más completa y una geometría de filete más consistente, porque la forma de filete es lo que lleva la carga mecánica bajo ciclos térmicos y vibraciones.
- Vaciado aceptable. Los límites de vacío se aprietan significativamente, particularmente bajo paquetes de matriz de área, como BGA, donde los vacíos se encuentran donde no se puede alcanzar una inspección visual.
- Desplazamiento y alineación de componentes. La tolerancia de colocación se estrecha. Un componente que la Clase 2 acepta como una variación cosmética puede ser un defecto de Clase 3.
- Protrusión de plomo y profundidad de inserción. Los criterios de orificio pasante se aprietan sobre la distancia que sobresalen y en qué medida se asientan.
- Umbrales de limpieza. Los límites de residuos y partículas de flujo se aprietan, ya que la contaminación crea trayectorias de fugas e impulsa la corrosión durante una larga vida útil.
- Documentación y trazabilidad. La clase 3 espera registros más completos de inspección, disposición y verificación de procesos.
Un punto de precisión que vale la pena señalar claramente: IPC-A-610J no expresa todos los criterios como un solo número universal. Varios criterios se definen por ilustración más que por una figura, y varios límites se establecen por acuerdo entre el usuario y el proveedor en lugar de fijos en el documento. Cuando alguien te cita “el límite IPC” Para una condición dada, verifique si ese límite está realmente en el estándar o si proviene de un acuerdo específico del cliente.
De dónde vienen los límites cuando la norma no da número
Las normas IPC utilizan un mecanismo llamado Aabus, abreviatura de Según lo acordado entre el usuario y el proveedor, por criterios el documento deja abierto deliberadamente. Cuando no se especifica un límite, el usuario y el proveedor lo aceptan y lo registran.
Esta es la razón por la cual dos proveedores pueden estar certificados por IPC-A-610J Clase 3” Y aún así inspeccionar de manera diferente. La clase arregla el marco. El acuerdo de AABUS fija los números dentro de él. Si su programa no ha definido sus criterios AABUS, ha dejado parte de su estándar de aceptación a lo que suponga cada proveedor.
Lo que realmente cuesta la clase 3
La clase 3 ordena una prima sobre la clase 2, y el tamaño de esa prima depende mucho más del esfuerzo de inspección y documentación que de los materiales.
Las estimaciones publicadas sitúan la prima entre aproximadamente el 8% y el 40% sobre una compilación de clase 2 equivalente, y la mayoría de las agrupaciones entre el 20% y el 40%. Trátelos como estimaciones de proveedores en lugar de figuras de cuerpo de estándares: IPC publica datos sin costo, por lo que cada número en circulación proviene de la propia experiencia de un proveedor de EMS sin una metodología establecida, y el rango refleja diferencias reales en el alcance de la inspección, la complejidad de la placa y lo que cada proveedor incluye en la comparación. En lo que las fuentes están de acuerdo es en lo que impulsa la prima. La mano de obra de inspección es el componente individual más grande, porque la clase 3 significa una inspección completa en lugar de un muestreo. La colocación más lenta para proteger la precisión, la documentación y la trazabilidad más extensas, y una mayor cantidad de chatarra después de que el material y la mano de obra ya se han consumido, contribuyen. Los materiales no.
Siguen dos implicaciones prácticas. La sobreespecificación de Clase 3 en un producto de Clase 2 compra el costo de inspección sin durabilidad, porque el entorno operativo nunca exigió los criterios más estrictos. La subespecificación de Clase 2 en un producto de Clase 3 crea un riesgo de confiabilidad y una exposición regulatoria que una falla de campo costará mucho más resolver de lo que tendría la prima.
Las cifras premium anteriores son estimaciones de proveedores sin metodología publicada, y variarán según la complejidad, el volumen de la junta y la cantidad de su régimen de inspección automatizado. Trátelos como un orden de magnitud para presupuestar, no como una cotización.
¿Cómo eliges la clase correcta IPC-A-610?
Elija por consecuencia de falla y entorno operativo. La categoría de producto es una guía deficiente, porque la misma categoría contiene productos de clase 2 y de clase 3.
Trabajar a través de estos en orden:
- ¿Puede el fracaso causar lesiones, la muerte o el fracaso de la misión? En caso afirmativo, Clase 3.
- ¿El producto está en un sector regulado con un requisito de gestión de calidad definido? Médico, aeroespacial, de defensa y de seguridad automotriz apuntan a la clase 3. Confirme con su equipo de seguridad regulatoria o funcional, y verifique si una norma como IEC 60601, ISO 13485, AS9100, IATF 16949 o IEC 61508 se aplica.
- ¿Opera continuamente en un entorno duro? Temperatura extrema, vibración, humedad o altitud Apunta a la clase 3, o como mínimo un programa de clase 2 con una validación ambiental mejorada.
- ¿Es un dispositivo comercial o industrial en condiciones estándar, donde la falla es indeseable pero no catastrófica? La clase 2 es casi seguro que es correcta.
- ¿Es ciclo de vida corto, de bajo costo y no crítico? La clase 1 puede ser suficiente, pero confirme que el entorno operativo lo admite.
La asimetría es lo que hay que recordar. El costo de especificar una clase demasiado bajo se descubre después de una falla de campo, cuando el gasto es un retiro, una devolución o un reclamo de responsabilidad. El costo de especificar demasiado alto se descubre de inmediato, como una línea de pedido en su cotización, y es el número más pequeño.
¿Qué cambió en IPC-A-610J (2024)?
La Revisión J se publicó en 2024 y reemplaza la Revisión H de 2020. Los cambios se marcan en la edición Redline publicada, lo cual es útil si está migrando un procedimiento de inspección existente de H a J. El siguiente resumen se extrae de las listas de cambios publicadas en lugar de la de la el propio texto estándar, así que trátelo como una orientación y confirme el detalle contra el documento en sí.
Los cambios sustantivos:
- Inspección de recubrimiento conforme. Orientación nueva y mejorada, incluyendo criterios aclarados para evaluar la micción y las burbujas.
- Imágenes de referencia visuales ampliadas. sustancialmente más imágenes de referencia, destinadas a reducir la variación de inspector a inspector entre instalaciones y geografías.
- Evaluación de juntas de soldadura. Directrices actualizadas para evaluar las juntas.
- Criterios de limpieza. Revisado para dar cuenta de la química moderna de residuos de flujo, que los criterios más antiguos no anticiparon.
- Capacitación de inspectores. Recomendaciones para mejorar los programas de formación.
- Criterios de rayos X diferidos a J-STD-001. El alcance propio de la Revisión J de J. afirma que no proporciona criterios para la evaluación de la sección transversal o la inspección de rayos X, y que las directrices de rayos X se encuentran en J-STD-001. Las revisiones anteriores excluyeron solo la evaluación de la sección transversal, por lo que este es un cambio que vale la pena saber si su procedimiento de inspección hace referencia a A-610 para rayos X.
Historial de revisión: ¿Por qué no hay revisión I
Al revisar el historial de revisiones, el estándar progresó desde su lanzamiento original de 1983 a través de las revisiones A, B, C, D, E, F, G (2017), H (2020) y directamente a J (2024). No hay revisión i.
IPC se salta la letra “I” en sus secuencias de revisión para eliminar la confusión óptica y tipográfica con el número “1” o número romano “i”. Si una RFQ, cotización o Manual de Calidad del Proveedor, cita “IPC-A-610 Revisión I”, ese documento es fundamentalmente defectuoso. La comprobación de este error es una forma rápida de verificar si el equipo de calidad de un proveedor lee el texto normativo o simplemente copia la repetición genérica.
Por qué la carta de revisión pertenece a su orden de compra
Los criterios difieren entre las revisiones. Un proveedor certificado para la revisión H no aplica automáticamente los criterios de la Revisión J, y la diferencia no es cosmética: el revestimiento de conformidad y los cambios de limpieza solo pueden mover una placa de aceptable a defectuosa.
Cite la revisión explícitamente, en el formulario “IPC-A-610J Clase 3”, en cada RFQ, orden de compra y dibujo de ensamblaje. Luego confirme que la certificación de su proveedor cubre esa revisión. Un “IPC-A-610” En una orden de compra deja la revisión ambigua, y la ambigüedad en la etapa de cotización se convierte en una disputa en la inspección. Un “IPC-A-610” deja la revisión ambigua y citando lanzamientos inexistentes como “Revisión I” invalida sus criterios de aceptación antes de que comience la producción.
IPC-A-610 vs J-STD-001: ¿Cuál es la diferencia?
J-STD-001 rige el proceso y los materiales utilizados para construir el ensamblaje. IPC-A-610 gobierna si el resultado final es aceptable. Uno es cómo lo construyes; el otro es como lo juzgas.
| IPC-A-610 | J-STD-001 | |
|---|---|---|
| gobierna | Aceptabilidad del conjunto terminado | Proceso de soldadura y materiales |
| respuestas | “¿Es esto aceptable?” | “¿Esto fue construido correctamente?” |
| aplicado por | Inspectores, ingenieros de calidad | Operadores, ingenieros de procesos |
| aplicado cuando | A la inspección y aceptación | A lo largo de la construcción |
| Alcance | Criterios visuales y de mano de obra | Requisitos de proceso, materiales, aleaciones de soldadura, control de procesos |
Los dos son complementarios en lugar de competir. Un operador certificado J-STD-001 sigue los requisitos del proceso que producen una buena unión. Luego, un inspector certificado IPC-A-610 aplica los criterios de aceptación que deciden si el conjunto se envió. La mayoría de los proveedores de EMS tienen la certificación en ambos, y dotan de personal con los operadores certificados J-STD-001 y las estaciones de inspección con personal certificado IPC-A-610.
el resto de la familia IPC que conocerá en un programa PCBA
Más allá de estos dos, encontrarás a la familia más amplia en cualquier programa serio:
- IPC-A-600, aceptabilidad de tableros impresos, para el propio tablero desnudo.
- IPC-6012, calificación y especificación de rendimiento para tableros impresos rígidos.
- IPC-A-620, requisitos y aceptación para conjuntos de cables y mazo de cables.
- IPC-7711/7721, retrabajo, modificación y reparación de ensamblajes electrónicos.
- Serie IPC 2220, los estándares de diseño que cubren el diseño de tablero impreso genérico y seccional.
Saber qué documento gobierna qué pregunta ahorra una sorprendente cantidad de tiempo, porque la mayoría de las “¿Qué dice IPC sobre” En realidad, las preguntas son abordadas por un documento que no sea el que se cita.
¿Qué buscan realmente los inspectores?
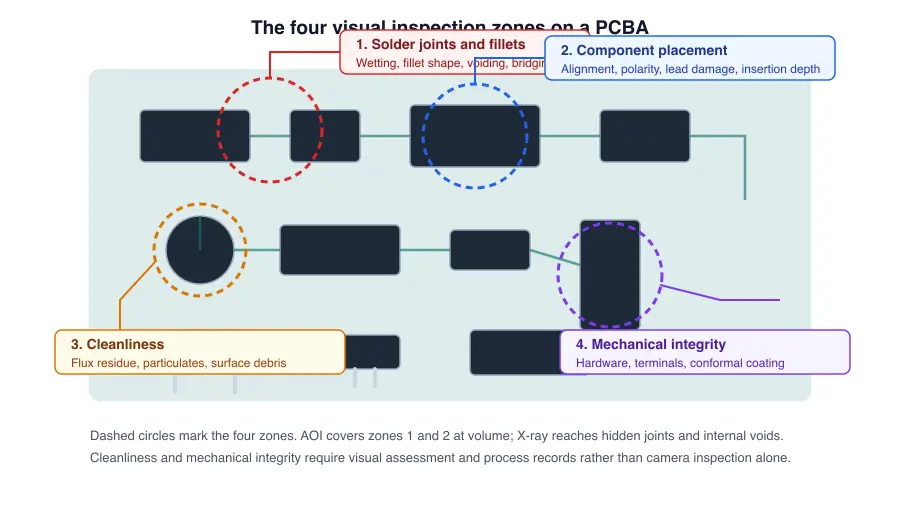
Los rechazos visuales se concentran en cuatro áreas. Comprenderlos le dice dónde es más probable que su proceso se desvíe.
Uniones de soldadura y filetes
La junta es la inspección. Los inspectores evalúan el ángulo de humectación, la altura y la forma del filete, la cobertura del plomo y el relleno de la almohadilla, y buscan las condiciones que debilitan la articulación: humectación insuficiente, descongelación donde la soldadura se ha retirado de la superficie, puenteando donde la soldadura se ha unido a dos tierras que deben permanecer separadas, y vaciado dentro de la articulación.
La geometría del filete importa porque es lo que lleva la carga mecánica. Una junta que está conectada eléctricamente hoy en día todavía puede ser mecánicamente inadecuada bajo el ciclo térmico o la vibración, por eso los criterios abordan la forma y no solo la continuidad.
Colocación y orientación de los componentes
Los criterios de colocación cubren la alineación contra las almohadillas, la orientación de polaridad en las partes polarizadas, el daño a los cables y la profundidad de inserción en las partes del orificio pasante. Un componente de compensación se juzga por si la conexión eléctrica y mecánica sobrevive, no por cómo se ve, aunque la clase 3 reduce considerablemente lo que cuenta como compensación aceptable.
Limpieza y contaminación
Los criterios de limpieza cubren los residuos de flujo, las partículas extrañas y los residuos superficiales. El mecanismo de falla es lo que hace que esto sea una preocupación de Clase 3: la contaminación crea caminos de fuga entre los conductores, impulsa la corrosión e interfiere con la adhesión del recubrimiento y el rendimiento del sensor. Una placa que es eléctricamente funcional cuando se construye puede fallar en el servicio debido a lo que quedó en ella.
Integridad mecánica y recubrimiento conforme
Esta área cubre la instalación de hardware, la sujeción de cables y terminales, bucles de servicio y cobertura, grosor y vaciado del recubrimiento conforme. Se inspecciona el recubrimiento para la cobertura de las áreas previstas y para burbujas y huecos que dejan un componente desprotegido.
Dos tecnologías de inspección complementan la evaluación visual en lugar de reemplazarla. La inspección óptica automatizada (AOI) maneja criterios visuales repetibles a volumen, pero solo ve lo que una cámara puede ver. La inspección de rayos X llega a las articulaciones ocultas y los huecos internos bajo paquetes de matriz de área que ningún estándar visual puede evaluar. Para el trabajo de Clase 3 con contenido BGA, espere ambos.
Alinear un programa AOI con estos criterios de aceptación es un ejercicio separado, y los criterios anteriores son en qué se debe construir ese programa.
Certificación y capacitación IPC-A-610: CIS, CIT y CSE
IPC ofrece capacitación a través de tres niveles de certificación, y cuál necesita depende de si inspecciona los ensamblajes, capacita a otras personas o gobierna el estándar en toda una organización.
| Nivel | Nombre completo | para quien es |
|---|---|---|
| CEO | Especialista certificado en IPC | Operadores, inspectores y personal de montaje que aplican la norma |
| cifra | Entrenador de IPC certificado | Personas calificadas para enseñar y certificar a otros internamente |
| EE.UU. | Experto en estándares certificados, con CSE senior (SCSE) como su nivel superior | Liderazgo de calidad e ingeniería que necesita una amplia experiencia en estándares |
El curso CIS es el camino estándar y generalmente dura tres días, con tres a cuatro días el rango publicado común, la combinación de conferencias, los materiales oficiales, el trabajo práctico práctico y el examen. La certificación es válida por dos años, después de lo cual se requiere una recertificación para cubrir la revisión actual.
Los costos indicativos del curso cuestan aproximadamente $700 a $1,200 para CIS y $1,800 a $2,500 para CIT, y la recertificación generalmente cuesta alrededor del 60% al 70% de la tarifa original del curso. Trátelos como indicativos solamente. IPC no publica una lista de precios global; Las tarifas son establecidas por cada centro de capacitación autorizado y varían según la región, el proveedor y los estándares que cubre el curso. Póngase en contacto con un centro con licencia para obtener una figura actual.
Qué preguntarle a un proveedor sobre su certificación
La certificación no es un hecho único de sí o no sobre una empresa, así que haz tres preguntas específicas:
- ¿A qué revisión estás certificado? Certificado a H no es lo mismo que Certificado a J.
- ¿A qué clase o clases inspeccionas? Algunos proveedores están certificados tanto en Clase 2 como en Clase 3.
- ¿Sus entrenadores están actualmente certificados por CIT? Esto determina si pueden entrenar y recertificar a su propio equipo de inspección internamente.
La certificación es válida por dos años, así que solicite evidencia de validez actual en lugar de aceptar una fecha de certificado en valor nominal.
Cómo especificar IPC-A-610 en una RFQ u orden de compra
Indique tres cosas en cada documento que rige la construcción: la revisión, la clase y cualquier criterio específico del cliente. Todo lo demás se sigue de esos tres.
Una cláusula de especificación que cubre el terreno:
“Los ensamblajes se fabricarán e inspeccionarán a la clase IPC-A-610J [2 o 3]. Los criterios de aceptación no especificados en IPC-A-610J serán los acordados entre el Usuario y el Proveedor, como se registra en el Suplemento de Mano de Obra adjunto a esta Orden.”
La lista de verificación de tres elementos detrás de esa cláusula:
- Cita la revisión y la clase en cada RFQ, orden de compra y sorteo de ensamblaje. No en uno de los tres. La ambigüedad en la etapa de cotización se convierte en una disputa en la inspección, cuando los tableros ya están construidos y la posición de negociación desapareció.
- Confirme que la certificación del proveedor esté vigente para esa revisión y clase. Pregunte a qué revisión están certificadas y si sus entrenadores internos tienen el estado actual de CIT.
- Adjunte cualquier suplemento de mano de obra específico del cliente. Si su programa aprieta o relaja criterios específicos, documéntelo y remítalo en cada pedido. Los suplementos indocumentados son la fuente más común de disputas de aceptación.
La cláusula AABUS en la redacción anterior está haciendo un trabajo real. Le dice al proveedor que los criterios no especificados se acuerdan en lugar de asumir, y señala el documento donde viven esos acuerdos.
Conceptos erróneos comunes sobre la norma IPC-A-610
Cinco suposiciones sobre este estándar son comunes, y los cinco cuestan dinero.
“La clase IPC determina el diseño eléctrico o la calidad del componente.” no lo hace La clase define la aceptación de mano de obra. El mismo diseño de placa se puede construir en diferentes clases dependiendo del uso final, y la selección de componentes es una decisión completamente separada.
“La clase 3 siempre es mejor.” no lo es Aplicar la clase 3 a un producto cuyo entorno operativo no exige que compre el costo de inspección, no la durabilidad. El beneficio de confiabilidad es real solo cuando el entorno realmente enfatiza el ensamblaje.
“Puedes construir parte de un tablero a la clase 2 y parte de la clase 3.” no puedes Una PCBA se fabrica a una sola clase base. Los criterios individuales pueden ser ajustados o relajados solo por acuerdo de AABUS, que es algo diferente de construir a dos clases a la vez.
“IPC-A-610 es una certificación.” no lo es Es una especificación que cita en una orden de compra. Los inspectores y capacitadores tienen certificación en su contra; El estándar en sí es un documento, no una credencial.
“IPC-A-610 cubre los tableros desnudos.” no lo hace La aceptabilidad de la placa desnuda está cubierta por IPC-A-600 y la calificación rígida de la placa por IPC-6012. Citar IPC-A-610 contra un tablero desnudo está citando el documento incorrecto.
“Evaluamos las uniones de soldadura contra el ‘objetivo’ condición.” El “objetivo” La condición ya no existe. Se eliminó oficialmente en la Revisión H (2020) para eliminar la ambigüedad. Las juntas de soldadura y las características son simplemente aceptables, un indicador de proceso o un defecto. exigente “objetivo” Condiciones invita a disputas innecesarias y se basa en un marco obsoleto.
“Nuestro dibujo especifica IPC-A-610 Rev I.” Revisión Me omitió deliberadamente IPC para evitar confusiones con el número 1. Una orden de compra o dibujo que especifica “Rev I” Crea una ambigüedad técnica y jurídica. Si tiene la intención de exigir el estándar actual, especifique IPC-A-610J.
Preguntas frecuentes
¿Para qué se utiliza el IPC 610?
IPC-A-610 se utiliza para establecer los criterios de aceptación visual y de mano de obra para los ensamblajes electrónicos terminados, de modo que un OEM y su fabricante contratado acuerden objetivamente lo que es aceptable antes de que se envíe un ensamblaje. Es aplicado por inspectores e ingenieros de calidad en puntos de aceptación definidos, y se cita en órdenes de compra para eliminar la ambigüedad de la decisión de aceptación.
¿Cuánto tiempo se tarda en obtener la certificación IPC 610?
El curso de Especialista Certificado de IPC (CIS) toma alrededor de tres días, con tres a cuatro días el rango común, conferencia de cobertura, los materiales oficiales, el trabajo práctico y el examen. La certificación es entonces válida por dos años antes de que se requiera una recertificación.
¿Cómo obtengo la certificación IPC-A-610?
Entrena a través de un centro de capacitación con licencia del IPC o un entrenador certificado de IPC (CIT). No existe una ruta de autoaprendizaje o autocertificación, porque la certificación requiere una evaluación práctica supervisada. Póngase en contacto con un centro con licencia para conocer la disponibilidad actual, los precios y qué revisión cubre el curso.
¿Cuál es la diferencia entre J-STD-001 y IPC-A-610?
J-STD-001 rige el proceso de soldadura y los materiales utilizados para construir el ensamblaje, mientras que IPC-A-610 gobierna si el resultado final es aceptable. En la práctica, los operadores certificados J-STD-001 se ajustan a los requisitos del proceso y los inspectores certificados IPC-A-610 aplican los criterios de aceptación al resultado.
¿El IPC-A-610 cubre los PCB desnudos?
No. IPC-A-610 se aplica solo a los tableros ensamblados. La aceptabilidad de la placa impresa básica está cubierta por IPC-A-600, y la calificación y el rendimiento de la placa rígida por IPC-6012.
¿Puedes construir parte de una placa a la clase 2 y parte de la clase 3?
No. Una PCBA se fabrica a una sola clase base. Los criterios de aceptación individuales pueden ser ajustados o relajados por acuerdo de AABUS entre el usuario y el proveedor, pero eso es un ajuste a criterios específicos, no construyendo una junta a dos clases.
¿Es IPC-A-610 una certificación?
No. IPC-A-610 es una especificación, específicamente un conjunto de criterios de aceptación que usted cita en una orden de compra. Existe certificación para personas: CIS para inspectores y operadores, CIT para capacitadores y CSE o SCSE para expertos en estándares.
¿Por qué no hay revisión IPC-A-610 I?
La carta “i” se omitió en la secuencia de revisión estándar para evitar la confusión tipográfica con el número “1”. El estándar progresó directamente desde la revisión H (septiembre de 2020) a la revisión J (marzo/abril de 2024).
¿IPC-A-610 todavía usa el “objetivo” condición?
No. El “objetivo” La condición se eliminó en la Revisión H (2020) y no forma parte de la Revisión J. Los ensamblajes se evalúan en solo tres condiciones: aceptable, indicador de proceso y defecto.
Dónde empezar
Confirme dos hechos sobre su propio programa: qué clase requiere realmente el uso final y a qué revisión está certificado su proveedor. Luego verifique si sus órdenes de compra citan la revisión y la clase juntas. Si dicen “IPC-A-610” Sin ninguno de los dos, esa es la brecha para cerrar primero, y no cuesta nada arreglar.
Para obtener una mirada más profunda a los criterios que separan la clase 2 de la clase 3, la sección anterior sobre la clase 2 frente a la clase 3 cubre las condiciones específicas que se endurecen. Si su pregunta es sobre el proceso de soldadura en lugar del resultado final, la comparación con J-STD-001 cubre la otra mitad.
Sources
- IPC / Asociación Global de Electrónica, IPC-A-610J: aceptabilidad de ensamblajes electrónicos, publicado en marzo de 2024, Revisión de Revisión H (2020). El documento autorizado, disponible en el IPC y sus revendedores con licencia, incluido el Tienda web ANSI.
- IPC / Asociación Global de Electrónica, Cumple con tus estándares, para las declaraciones de alcance de IPC-A-610J, J-STD-001, IPC-A-600, IPC-A-620, IPC-7711/7721 e IPC-6012, y para la relación entre A-610 y J-STD-001.
- IPC / Asociación Global de Electrónica, Certificaciones IPC, para las definiciones y audiencias de programas CIS, CIT, MIT, CSE y SCSE.
- IPC, IPC-A-610 Aceptabilidad de los Ensambles Electrónicos Programa de Apoyo, cubriendo la certificación CIS, CIT y CSE.
- IPC, Políticas y procedimientos de capacitación profesional y certificación, v6.1, por el período de certificación de dos años y la disposición de extensión de 90 días.
- IPC, Lista de verificación de PCBA, para las definiciones oficiales de Clase 1, Clase 2 y Clase 3.
- BlackFox Training Institute, un centro de capacitación con licencia del IPC, para la duración del curso CIS y el encuadre de quién necesita la credencial.
- Escate, IPC-A-610 Clase 1, 2 y 3: ¿Qué estándar se ajusta a su PCBA?, para la revisión j Cambie el resumen y la comparación de clases.
- DYC electrónico, IPC-A-610 Clase 3 vs Clase 2, para uno de los rangos de primas de costos de clase 3 publicados.
- Insider de PCB, Guía de costos de certificación IPC, para los términos indicativos de precios y recertificación de cursos de CIS y CIT.
