IPC-A-610 est la norme d'acceptation qui décide si un ensemble de cartes de circuits imprimés est assez bon pour être expédié. Il s'agit du document à partir duquel les inspecteurs des fabricants de contrats travaillent, celui sur lequel votre équipe de qualité argumente et celle que votre bon de commande cite probablement sans que vous l'ayez jamais lu.
La plupart des ingénieurs rencontrent l'IPC-A-610 de la même manière : quelqu'un de personnes âgées dit "Cela doit être la classe 3” ; Et la conversation avance. Ce à quoi cette phrase vous engage réellement est rarement expliquée. Ce guide couvre ce que la norme régit, la différence entre ses trois catégories de produits, ce qui s'est resserré entre la classe 2 et la classe 3 et comment le spécifier correctement sur un appel d'offres afin que les critères ne soient pas contestés lors de l'inspection finale.
Points clés – IPC-A-610, Acceptabilité des assemblages électroniques, définit les critères d'acceptation visuelle et de fabrication pour les assemblages finis. Cela ne régit pas la façon dont vous les construisez et ne couvre pas les planches nues. – Chaque condition est classée comme l'un des trois états : Acceptable, Indicateur de processus, ou Défaut. La catégorie intermédiaire est celle que les gens manquent le plus, et cela gonfle votre coût ou masque la dérive des processus. – Les trois classes de produits (classe 1, classe 2, classe 3) sont choisies par conséquence de défaillance, et non par catégorie de produits. La classe 2 est la valeur par défaut pour l'électronique commerciale et industrielle ; La classe 3 est destinée au travail où l'échec n'est pas acceptable. – Citez toujours la révision et la classe ensemble, par exemple “IPC-A-610J Classe 3”. Les critères d'acceptation diffèrent d'une révision à l'autre, de sorte qu'une norme non citée est un argument en attente de se produire.
Qu'est-ce que l'IPC-A-610 ?
IPC-A-610, officiellement intitulé Acceptabilité des assemblages électroniques, est publié par IPC, qui fonctionne désormais sous le nom d'IPC International Inc. sous le nom de Global Electronics Association. C'est la norme d'acceptation la plus largement utilisée dans la fabrication de l'électronique, et elle définit les critères visuels et de fabrication qu'un Ensemble de cartes de circuits imprimés (PCBA) doit se réunir pour être accepté.
La norme existe pour régler objectivement une question : cette assemblée répond-elle au niveau de travail convenu ? Il couvre la qualité des joints de soudure, le placement et l'orientation des composants, la propreté, le revêtement conforme, l'intégrité mécanique et le marquage. Les inspecteurs, les ingénieurs de la qualité et les fournisseurs EMS l'utilisent comme référence partagée pour accepter ou rejeter le travail, ce qui empêche l'acceptation de devenir une question d'opinion entre un acheteur et un fournisseur.
Trois choses sur la portée comptent avant toute autre chose :
- Il régit les assemblages finis, et non le processus utilisé pour les construire. C'est le travail de J-STD-001.
- Il ne couvre pas les planches nues. L'acceptabilité de la carte nue est IPC-A-600.
- C'est une spécification que vous citez, pas une certification que vous détenez. Les personnes et les formateurs obtiennent une certification. Une entreprise n'obtient pas la certification IPC-A-610.
Ce que l'IPC-A-610 ne couvre pas
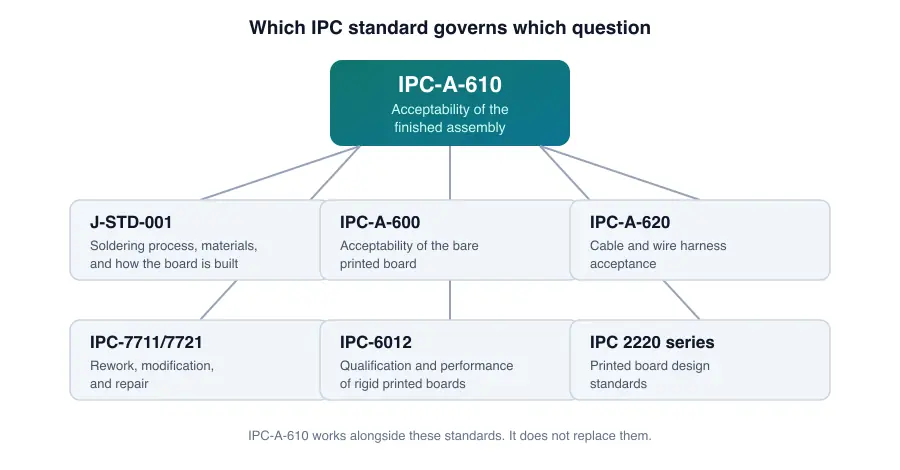
La source la plus courante de confusion sur un programme PCBA est de supposer que l'IPC-A-610 répond à une question à laquelle il n'a jamais été écrit. Ce tableau mappe ce qu'il délègue.
| Sujet | la norme qui le régit réellement |
|---|---|
| Processus de soudure, matériaux et construction | J-STD-001 |
| Acceptabilité de la carte imprimée nue | IPC-A-600 |
| Qualification et performances de la carte imprimée rigide | IPC-6012 |
| Fabrication de câbles et de fils | IPC-A-620 |
| Retravailler, modifier et réparer | IPC-7711/7721 |
| Inspection des rayons X et évaluation des sections | J-STD-001 |
| Comment réparer un défaut une fois trouvé | IPC-7711/7721 |
| Conception de la carte imprimée | Série IPC 2220 |
IPC-A-610 travaille parallèlement à ceux-ci plutôt que de les remplacer. En pratique, un opérateur certifié J-STD-001 construit le conseil d'administration et un inspecteur certifié IPC-A-610 décide si le résultat est acceptable.
Une limite de ce tableau vaut la peine d'être indiquée séparément, car elle surprend les gens : La norme qui vous montre un défaut ne signifie pas que la norme vous indique comment y remédier. La présence d'un critère n'autorise pas ou n'exige aucune action corrective particulière. L'autorité de réparation siège dans IPC-7711/7721.
Comment IPC-A-610 Grades Critères : Acceptable, Indicateur de processus, Défaut
IPC-A-610 ne classe pas les conditions comme une simple réussite ou un échec. Chaque condition qu'il évalue se situe dans l'un des trois états, et la différence entre le deuxième et le troisième est celle où la plupart des litiges commerciaux commencent.
| Condition | Signification | Ce que vous faites à ce sujet |
|---|---|---|
| Acceptable | Répond aux critères de la classe spécifiée | Accepter l'assemblée |
| Indicateur de processus | Une condition qui n'affecte pas la forme, l'ajustement ou la fonction | surveiller en tant que données de processus ; La disposition de l'unité individuelle n'est pas requise |
| Défaut | Ne répond pas aux critères de la classe spécifiée | Disposition requise : retravail, ferraille ou concession documentée |
Changement critique : "l'objectif" La catégorie a été supprimée
De nombreux anciens formulaires d'inspection et modèles de l'industrie font encore référence à quatre conditions : cible, acceptable, indicateur de processus et défaut. Les Cible La condition a été officiellement supprimée dans la révision H (2020) et reste absente dans la révision J. L'évaluation IPC-A-610 moderne n'utilise que trois classifications. Si la documentation d'inspection ou de déclaration d'un fournisseur s'appuie toujours sur un "cible" colonne, ils opèrent contre une norme remplacée il y a plus de quatre ans.
Un indicateur de processus est la catégorie que les gens manquent. Ce n'est pas un rejet. IPC le définit comme une condition qui n'affecte pas la forme, l'ajustement ou la fonction du produit, et les directives sont que ces conditions doivent être surveillées dans le cadre du contrôle du processus : lorsque leur nombre indique une variation anormale ou une tendance indésirable, le processus doit être analysé. La disposition de l'unité individuelle n'est pas requise et le produit concerné doit être utilisé tel quel. Le rejet des unités pour les indicateurs de processus gonfle votre coût et votre taux de rebut sans améliorer la fiabilité. Les traiter comme entièrement acceptables signifie que vous arrêtez de remarquer la tendance jusqu'à ce que vous retravailliez les tableaux en volume.
La pile des classes. Un défaut de classe 1 est automatiquement un défaut de classe 2 et de classe 3. Un défaut de classe 2 est automatiquement un défaut de classe 3. La conséquence pratique est que la même condition physique peut être acceptable à la classe 1, un indicateur de processus à la classe 2 et un défaut à la classe 3. hérite de chaque rejet en dessous et ajoute le sien.
Pourquoi la catégorie des indicateurs de processus est importante pour le coût
La conséquence commerciale va dans les deux sens, et c'est la raison pour laquelle cette section existe.
Un fournisseur EMS qui rejette chaque indicateur de processus vous facture pour la rigueur d'inspection que vous n'avez pas demandée et les cartes de mise au rebut qui répondent à votre classe spécifiée. Un fournisseur qui traite les indicateurs de processus comme invisible laisse son profil de soudure, son nettoyage au pochoir ou son précision de placement dériver sans vous en informer. Aucun des deux comportements n'est visible de l'extérieur à moins que vous ne sachiez que les trois catégories existent et ne vous demandez pas dans quelle condition donnée une condition donnée.
Lorsque vous discutez des critères d'inspection avec un fournisseur, demandez-lui comment ils traitent les indicateurs de manière spécifique. La réponse vous indique s'ils comprennent la norme ou s'ils appliquent une lecture plus stricte et plus coûteuse que les besoins de votre produit.
Quelles sont les trois classes de produits IPC-A-610 ?
IPC-A-610 divise les assemblys en trois classes de produits en fonction des conséquences d'un échec, et non en fonction du type de produit qu'il s'agit. La même conception de carte peut être construite sur l'un des trois, et celle-ci s'applique est une décision concernant l'utilisation finale.
| Classe 1 | Classe 2 | Classe 3 | |
|---|---|---|---|
| nom officiel | Produits électroniques généraux | Produits électroniques de service dédiés | Produits électroniques de hautes performances/environnements difficiles |
| Failure consequence | inconvénients mineurs | indésirable mais pas catastrophique | Inacceptable |
| Critères de rigueur | le plus indulgent | Intermédiaire | le plus strict |
| régime d'inspection | Échantillonnage, visuel | Échantillonnage et points de vérification définis | Vérification et documentation les plus complètes |
| Typical applications | Jouets, biens de consommation de courte durée | Contrôles industriels, Télécoms, Informatique commerciale, Non-sécurité Automobile | Médicaux, aérospatiaux, défenses, systèmes critiques pour la sécurité |
| Coût relatif | Le plus bas | Modérée | Le plus élevé |
Classe 1 : Produits électroniques généraux
La classe 1 s'applique lorsque l'exigence principale est que le produit fonctionne. Les imperfections esthétiques et la variation mineure de la fabrication sont acceptables à condition que l'assemblage fonctionne comme prévu et que l'environnement d'exploitation soit bénin. Les exemples typiques sont les jouets de consommation, les appareils électroménagers simples et les appareils électroniques jetables à court cycle de vie.
Pour les produits de classe 1, le coût est le moteur dominant et la norme permet la plus large gamme de conditions de travail. C'est le moins précisé des trois catégories de fabrication commerciale, car très peu de produits sont véritablement indifférents à la durée de vie.
Classe 2 : Produits électroniques de service dédiés
La classe 2 couvre les assemblages nécessitant une durée de vie prolongée et fiable dans des environnements d'exploitation normaux, où les pannes sont indésirables mais non catastrophiques. Il s'agit de la classe la plus spécifiquement spécifiée dans l'électronique commerciale et industrielle, et c'est la valeur par défaut sur laquelle la plupart des programmes de PCBA doivent atterrir.
Les applications de classe 2 typiques comprennent les systèmes de contrôle industriels et l'automatisation, l'infrastructure de télécommunications, le matériel informatique commercial, l'électronique automobile qui ne sont pas liées à la sécurité et l'instrumentation. La classe 2 tolère une imperfection cosmétique limitée, telle qu'un composant de montage en surface légèrement décalé par rapport à son tampon, à condition que la connexion électrique et mécanique soit intacte. Il trouve un équilibre pratique entre l'assurance qualité et le débit de fabrication.
Classe 3 : Produits électroniques de haute performance/environnement difficile
La classe 3 est la classification la plus stricte, réservée aux assemblages où la défaillance peut entraîner des pertes de vie, des blessures graves, une défaillance de la mission ou une catastrophe au niveau du système. Il existe effectivement une tolérance zéro pour les conditions de fabrication qui passeraient dans la classe 2.
Les applications typiques de classe 3 comprennent des dispositifs médicaux tels que des systèmes implantables et des systèmes de survie, l'aérospatiale et l'avionique, l'électronique de défense et militaire, et les systèmes industriels et automobiles critiques pour la sécurité, notamment le freinage, la direction et les ADA. Atteindre la classe 3 signifie que chaque étape de la production répond aux critères, de la sélection et du placage du stratifié à la géométrie des joints de soudure, à la propreté, au revêtement conforme et à l'inspection.
Le coût pratique est un placement plus lent, plus d'étapes de vérification, un contrôle plus strict des processus et des délais de livraison plus longs.
IPC-A-610 Classe 2 vs Classe 3 : ce qui change réellement
La différence entre la classe 2 et la classe 3 n'est pas simplement "plus d'inspection”. Ce sont des critères d'acceptation plus stricts appliqués à des conditions spécifiques nommées, qui à leur tour forcent un contrôle plus strict du processus.
Six domaines comportent la plupart de la différence :
- Filet de soudure et mouillage. La classe 3 s'attend à un mouillage plus complet et à une géométrie de filet plus cohérente, car la forme du filet est ce qui porte une charge mécanique sous les cyclages thermiques et les vibrations.
- annulation acceptable. Les limites de vide se resserrent de manière significative, en particulier sous les emballages de zone-réseau tels que les BGA, là où les vides sont assis là où aucune inspection visuelle ne peut les atteindre.
- Décalage et alignement des composants. La tolérance de placement se rétrécit. Un composant que la classe 2 accepte comme variation cosmétique peut être un défaut de classe 3.
- Profondeur de protubérance et d'insertion du plomb. Les critères de trou traversant se resserrent sur la distance qui dépasse et la distance à laquelle ils s'assoient.
- seuils de propreté. Les résidus de flux et de particules se resserrent, car la contamination crée des chemins de fuite et entraîne la corrosion sur une longue durée de vie.
- Documentation et traçabilité. La classe 3 s'attend à des enregistrements plus complets d'inspection, de disposition et de vérification des processus.
Un point d'exactitude qui vaut la peine d'être dit clairement : IPC-A-610J n'exprime pas chaque critère en un seul nombre universel. Plusieurs critères sont définis par l'illustration plutôt que par un chiffre, et plusieurs limites sont fixées par accord entre l'utilisateur et le fournisseur plutôt que dans le document. Quand quelqu'un vous cite &bonne <la limite IPC” Pour une condition donnée, vérifiez si cette limite est effectivement conforme à la norme ou si elle provient d'un accord spécifique au client.
d'où viennent les limites lorsque la norme ne donne aucun numéro
Les normes IPC utilisent un mécanisme appelé aabus, court à Comme convenu entre l'utilisateur et le fournisseur, pour les critères, le document laisse délibérément ouvert. Lorsqu'une limite n'est pas spécifiée, l'utilisateur et le fournisseur l'acceptent et l'enregistrent.
C'est pourquoi deux fournisseurs peuvent tous les deux être certifiés « IPC-A-610J Classe 3” Et inspectez toujours différemment. La classe corrige le cadre. L'accord AABUS fixe les chiffres à l'intérieur. Si votre programme n'a pas défini ses critères AABUS, vous avez laissé une partie de votre norme d'acceptation à tout ce que chaque fournisseur a supposé.
Ce que la classe 3 coûte réellement
La classe 3 exige une prime par rapport à la classe 2, et la taille de cette prime dépend beaucoup plus de l'inspection et de l'effort de documentation que de matériaux.
Les estimations publiées placent la prime entre environ 8 % et 40 % sur une version équivalente de classe 2, la plupart se regroupant entre 20 % et 40 %. Traitez-les comme des estimations de fournisseurs plutôt que comme des chiffres de l'organisme : IPC publie des données sans coût, de sorte que chaque nombre en circulation provient de la propre expérience d'un fournisseur EMS sans méthodologie indiquée, et la gamme reflète de réelles différences dans la portée d'inspection, la complexité du tableau et ce que chaque fournisseur inclut dans la comparaison. Ce sur quoi les sources s'accordent, c'est ce qui motive la prime. La main-d'œuvre d'inspection est la plus grande composante unique, car la classe 3 signifie une inspection complète plutôt qu'un échantillonnage. Un placement plus lent pour protéger la précision, une documentation et une traçabilité plus étendues et des déchets plus élevés après la consommation de matériaux et de main-d'œuvre ont déjà été consommés. Les matériaux ne le font pas.
Deux implications pratiques suivent. Sur-spécification de la classe 3 sur un produit de classe 2, le coût d'inspection n'est pas exigé, car l'environnement d'exploitation n'exigeait jamais les critères les plus stricts. La sous-spécification de la classe 2 sur un produit de classe 3 crée un risque de fiabilité et une exposition réglementaire qu'une défaillance du champ coûtera beaucoup plus cher à résoudre que la prime.
Les chiffres des primes ci-dessus sont des estimations de fournisseurs sans méthodologie publiée, et elles varieront avec la complexité, le volume et la quantité de votre régime d'inspection automatisés. Traitez-les comme un ordre de grandeur pour la budgétisation, pas comme un devis.
Comment choisissez-vous la bonne classe IPC-A-610 ?
Choisissez par conséquence de la défaillance et de l'environnement d'exploitation. La catégorie de produits est un guide médiocre, car la même catégorie contient à la fois des produits de classe 2 et de classe 3.
Travaillez-les dans l'ordre :
- Un échec pourrait-il entraîner des blessures, la mort ou une défaillance de la mission ? Si oui, classe 3.
- Le produit d'un secteur réglementé avec une exigence de gestion de la qualité est-il défini ? Point de sécurité médical, aérospatial, de défense et de sécurité automobile vers la classe 3. Confirmez auprès de votre équipe de réglementation ou de sécurité fonctionnelle et vérifiez si une norme telle que CEI 60601, ISO 13485, AS9100, IATF 16949 ou IEC 61508 s'applique.
- Fonctionne-t-il continuellement dans un environnement difficile ? Température extrême, vibration, humidité ou point d'altitude vers la classe 3, ou au minimum un programme de classe 2 avec une validation environnementale améliorée.
- S'agit-il d'un dispositif commercial ou industriel dans des conditions standard, où la défaillance n'est pas souhaitable mais pas catastrophique ? La classe 2 est presque certainement correcte.
- Est-ce un cycle de vie court, peu coûteux et non critique ? La classe 1 peut suffire, mais confirmez que l'environnement d'exploitation le prend en charge.
L'asymétrie est la chose à retenir. Le coût de spécification d'une classe trop faible est découvert après une défaillance du champ, lorsque la dépense est un rappel, une déclaration ou une réclamation de responsabilité. Le coût de spécification trop élevé est découvert immédiatement, sous la forme d'un élément de campagne sur votre devis, et il s'agit du plus petit nombre.
Qu'est-ce qui a changé dans IPC-A-610J (2024) ?
La révision J a été publiée en 2024 et remplace la révision H à partir de 2020. Les modifications sont marquées dans l'édition Redline publiée, ce qui est utile si vous migrez une procédure d'inspection existante de H à J. Le résumé ci-dessous est tiré des listes de modifications publiées plutôt que de la Le propre texte de Standard, traitez-le donc comme une orientation et confirmez le détail par rapport au document lui-même.
Les changements de fond :
- Inspection de revêtement conforme. Des orientations nouvelles et améliorées, y compris des critères clarifiés pour l'évaluation de la miction et des bulles.
- Imagerie de référence visuelle étendue. Des images de référence nettement plus importantes, destinées à réduire la variation de l'inspecteur à inspecteur entre les installations et les zones géographiques.
- Évaluation des joints de soudure. Mise à jour des lignes directrices pour l'évaluation des articulations.
- Critères de propreté. Révisé pour tenir compte de la chimie des résidus de flux modernes, que les critères plus anciens n'avaient pas anticipés.
- Formation des inspecteurs. Recommandations pour des programmes de formation améliorés.
- Critères de rayons X reportés à J-STD-001. Le champ d'application propre de la révision J, stipule qu'elle ne fournit pas de critères pour l'évaluation des sections transversales ou l'inspection des rayons X, et que les directives de rayons X se trouvent dans J-STD-001. Révisions antérieures excluent uniquement l'évaluation transversale, il s'agit donc d'un changement qui vaut la peine d'être connu si votre procédure d'inspection fait référence à A-610 pour les rayons X.
Historique des révisions : pourquoi il n'y a pas de révision I
Lors de l'examen de l'historique des révisions, la norme a progressé depuis sa version originale de 1983 jusqu'aux révisions A, B, C, D, E, F, G (2017), H (2020) et directement à J (2024). Il n'y a pas de révision I.
IPC saute la lettre “i” dans ses séquences de révision pour éliminer la confusion optique et typographique avec le nombre “1” ou chiffre romain “i”. Si un RFQ, un devis ou un manuel de qualité du fournisseur cite "iC-A-610 la révision I” ;, ce document est fondamentalement défectueux. La vérification de cette erreur est un moyen rapide de vérifier si une équipe de qualité d'un fournisseur lit le texte normatif ou copie simplement le passe-partout générique.
Pourquoi la lettre de révision appartient à votre bon de commande
Les critères diffèrent selon les révisions. Un fournisseur certifié à la révision H n'applique pas automatiquement les critères de révision J, et la différence n'est pas cosmétique : les changements de revêtement conformes et de propreté peuvent à eux seuls déplacer une carte de acceptable à défectueuse.
Citez la révision de manière explicite, sous la forme “IPC-A-610J classe 3”, sur chaque demande de demande, commande d'achat et dessin d'assemblage. Confirmez ensuite que la certification de votre fournisseur couvre cette révision. Un “IPC-A-610” Sur un bon de commande laisse la révision ambiguë, et l'ambiguïté au stade de la citation devient un litige lors de l'inspection. Un “IPC-A-610” Laisse la révision ambiguë et citant des versions inexistantes telles que “révision i” Invalide vos critères d'acceptation avant le début de la production.
IPC-A-610 vs J-STD-001 : Quelle est la différence ?
J-STD-001 régit le processus et les matériaux utilisés pour la construction de l'assemblage. IPC-A-610 régit si le résultat final est acceptable. L'une est la façon dont vous le construisez; L'autre est de savoir comment vous le jugez.
| IPC-A-610 | J-STD-001 | |
|---|---|---|
| gouverne | Acceptabilité du montage fini | Processus et matériaux de soudure |
| Réponses | “Est-ce acceptable ?” | “Est-ce que cela a été construit correctement ?” |
| appliqué par | Inspecteurs, Ingénieurs Qualité | Opérateurs, ingénieurs de processus |
| appliqué lorsque | At inspection and acceptance | Tout au long de la construction |
| Portée | Critères visuels et de fabrication | Exigences relatives aux processus, matériaux, alliages de soudure, contrôle des processus |
Les deux sont complémentaires plutôt que concurrents. Un opérateur certifié J-STD-001 suit les exigences de processus qui produisent un bon joint. Un inspecteur certifié IPC-A-610 applique ensuite les critères d'acceptation qui décident si le joint est expédié. La plupart des fournisseurs de services EMS détiennent une certification dans les deux cas et font la queue avec les opérateurs certifiés J-STD-001 et les stations d'inspection avec du personnel certifié IPC-A-610.
Le reste de la famille IPC que vous rencontrerez sur un programme PCBA
Au-delà de ces deux-là, vous rencontrerez la famille au sens large sur n'importe quel programme sérieux :
- IPC-A-600, acceptabilité des planches imprimées, pour la planche nue elle-même.
- IPC-6012, qualification et spécification de performances pour les cartes imprimées rigides.
- IPC-A-620, exigences et acceptation des ensembles de câbles et de faisceaux de fils.
- IPC-7711/7721, Retravail, modification et réparation d'ensembles électroniques.
- Série IPC 2220, les normes de conception couvrant la conception de cartes imprimées génériques et sectionnelles.
Savoir quel document régit quelle question fait gagner un temps surprenant, car la plupart des “ce que dit l'IPC à propos de” Les questions sont en fait abordées par un document autre que celui cité.
Que recherchent réellement les inspecteurs ?
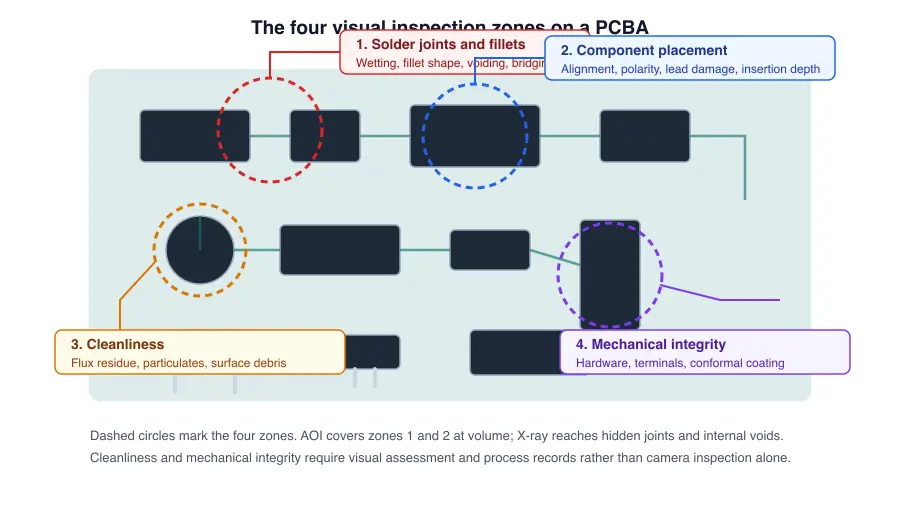
Les rejets visuels se concentrent sur quatre domaines. Les comprendre vous indique où votre processus est le plus susceptible de dériver.
Joints et filets de soudure
Le joint est l'inspection. Les inspecteurs évaluent l'angle de mouillage, la hauteur et la forme du filet, la couverture de plomb et le remplissage des coussinets, et ils recherchent des conditions qui affaiblissent le joint : mouillage insuffisant, assouplissement des soudures. joint.
La géométrie du filet est importante car c'est ce qui porte une charge mécanique. Un joint qui est connecté électriquement aujourd'hui peut encore être mécaniquement inadéquat lors d'un cycle thermique ou d'une vibration, c'est pourquoi les critères traitent de la forme et pas seulement de la continuité.
Emplacement et orientation des composants
Critères de placement Couvrez l'alignement contre les pads, l'orientation de la polarité sur les pièces polarisées, les dommages aux fils et la profondeur d'insertion sur les pièces traversantes. Une composante de décalage est jugée si la connexion électrique et mécanique survit, et non sur son apparence, bien que la classe 3 réduise considérablement ce qui compte comme un décalage acceptable.
Propreté et contamination
Les critères de propreté couvrent les résidus de flux, les particules étrangères et les débris de surface. Le mécanisme de défaillance est ce qui fait de cela une préoccupation de classe 3 : la contamination crée des chemins de fuite entre les conducteurs, entraîne la corrosion et interfère avec l'adhérence du revêtement et les performances du capteur. Une carte qui est électriquement fonctionnelle lors de la construction peut échouer en service en raison de ce qui restait dessus.
Intégrité mécanique et revêtement conforme
Cette zone couvre l'installation du matériel, la fixation des fils et des bornes, les boucles de service et la couverture, l'épaisseur et la miction du revêtement conforme. Le revêtement est inspecté pour la couverture des zones prévues et pour les bulles et les vides qui laissent un composant sans protection.
Deux technologies d'inspection complètent l'évaluation visuelle plutôt que de la remplacer. L'inspection optique automatisée (AOI) gère les critères visuels répétables au volume, mais ne voit que ce qu'une caméra peut voir. L'inspection par rayons X atteint les joints cachés et les vides internes sous les ensembles de baies qu'aucune norme visuelle ne peut évaluer. Pour les travaux de classe 3 avec du contenu BGA, attendez-vous à ce que les deux soient.
L'alignement d'un programme d'IAO avec ces critères d'acceptation est un exercice distinct, et les critères ci-dessus sont ce que ce programme doit être construit.
Certification et formation IPC-A-610 : CIS, CIT et CSE
IPC dispense une formation à travers trois niveaux de certification, et celui dont vous avez besoin dépend si vous inspectez les assemblages, formez d'autres personnes ou gouvernez la norme dans une organisation.
| Niveau | Nom complet | Pour qui c'est |
|---|---|---|
| cis | Spécialiste IPC certifié | Opérateurs, inspecteurs et membres du personnel de montage qui appliquent la norme |
| cit | Formateur IPC certifié | Personnes qualifiées pour enseigner et certifier les autres en interne |
| CSE | Expert en normes certifiés, avec le CSE senior (SCSE) comme niveau supérieur | Qualité et ingénierie Leadership nécessitant une expertise profonde |
Le cours CIS est la voie standard et dure généralement trois jours, avec trois à quatre jours, la fourchette commune publiée, combinant le cours, les documents officiels, les travaux pratiques pratiques et l'examen. La certification est valable deux ans, après quoi une recertification est requise pour couvrir la révision actuelle.
Les coûts de cours indicatifs coûtent entre 700 et 1 200 $ pour le CIS et entre 1 800 $ et 2 500 $ pour le CIT, la recertification coûtant généralement entre 60 % et 70 % des frais de cours d'origine. Ne les traitez qu'à titre indicatif. IPC ne publie pas de liste de prix mondiale ; Les frais sont fixés par chaque centre de formation sous licence et varient selon la région, le fournisseur et les normes que le cours couvre. Contactez un centre agréé pour un chiffre actuel.
Que demander à un fournisseur sur sa certification
La certification n'est pas un fait oui ou non sur une entreprise, alors posez trois questions spécifiques :
- À quelle révision êtes-vous certifié ? Certifié à H n'est pas le même que celui certifié J.
- Dans quelle ou classe ou classes inspectez-vous ? Certains fournisseurs sont certifiés dans les classes 2 et 3.
- Vos formateurs sont-ils actuellement certifiés CIT ? Cela détermine s'ils peuvent former et recertifier votre propre équipe d'inspection en interne.
La certification est valable deux ans, alors demandez la preuve de la validité actuelle plutôt que d'accepter une date de certificat à valeur nominale.
Comment spécifier IPC-A-610 sur un RFQ ou un bon de commande
Indiquez trois éléments sur chaque document qui régit la construction : la révision, la classe et tout critère spécifique au client. Tout le reste découle de ces trois.
Une clause de spécification qui couvre le terrain :
Les assemblages doivent être fabriqués et inspectés dans la classe IPC-A-610J [2 ou 3]. Les critères d'acceptation non spécifiés dans l'IPC-A-610J sont convenus entre l'utilisateur et le fournisseur, comme indiqué dans le supplément de fabrication joint à la présente commande.
La liste de contrôle en trois éléments derrière cette clause :
- Citez la révision et la classe sur chaque appel d'offres, bon de commande et dessin d'assemblage. Pas sur l'un des trois. L'ambiguïté au stade de devis devient un litige lors de l'inspection, lorsque les conseils sont déjà construits et que la position de négociation a disparu.
- Confirmez que la certification du fournisseur est à jour pour cette révision et cette classe. Demandez à quelle révision ils sont certifiés et si leurs formateurs internes détiennent le statut de CIT actuel.
- Joindre tout supplément de fabrication spécifique au client. Si votre programme resserre ou assouplit des critères spécifiques, documentez-le et faites-le référence à chaque commande. Les suppléments non documentés sont la source la plus courante de litiges d'acceptation.
La clause AABUS dans le libellé ci-dessus fait un travail réel. Il indique au fournisseur que des critères non spécifiés sont convenus plutôt que supposés, et il pointe vers le document où vivent ces accords.
Idées d'idées courantes sur IPC-A-610
Cinq hypothèses sur cette norme sont courantes et les cinq coûtent de l'argent.
“La classe IPC détermine la conception électrique ou la qualité des composants.” Ce n'est pas le cas. La classe définit l'acceptation de la fabrication. La même conception de carte peut être construite selon des classes différentes en fonction de l'utilisation finale, et la sélection des composants est une décision entièrement distincte.
“La classe 3 est toujours meilleure.” Ce n'est pas le cas. L'application de la classe 3 à un produit dont l'environnement d'exploitation n'exige pas qu'il achète le coût d'inspection, pas la durabilité. L'avantage de la fiabilité n'est réel que lorsque l'environnement met réellement l'accent sur l'assemblage.
“Vous pouvez créer une partie d'une planche à la classe 2 et une partie de la classe 3.” Vous ne pouvez pas. Un PCBA est fabriqué en une seule classe de base. Les critères individuels ne peuvent être resserrés ou assouplis que par un accord AABUS, ce qui est une chose différente de la construction à deux classes à la fois.
“IPC-A-610 est une certification.” Ce n'est pas le cas. C'est une spécification que vous citez sur un bon de commande. Les inspecteurs et les formateurs détiennent une certification contre elle ; La norme elle-même est un document et non un identifiant.
“IPC-A-610 couvre les planches nues.” Ce n'est pas le cas. L'acceptabilité de la carte nue est couverte par l'IPC-A-600 et la qualification de la carte rigide par IPC-6012. Citant IPC-A-610 contre une carte nue, c'est le mauvais document.
“Nous évaluons les joints de soudure par rapport à l'objectif ‘ Condition.” la “cible” la condition n'existe plus. Il a été officiellement supprimé dans la révision H (2020) pour éliminer l'ambiguïté. Les joints et les caractéristiques de soudure sont simplement acceptables, un indicateur de processus ou un défaut. Exiger "cible &” Conditions invite à des litiges inutiles et s'appuie sur un cadre obsolète.
“Notre dessin spécifie IPC-A-610 Rev i.” Révision J'ai été délibérément ignoré par IPC pour éviter toute confusion avec le chiffre 1. Un bon de commande ou un dessin spécifiant “rev i” Crée une ambiguïté juridique et technique. Si vous avez l'intention de mandater la norme actuelle, spécifiez IPC-A-610J.
Questions fréquemment posées
A quoi sert IPC 610 ?
IPC-A-610 est utilisé pour définir les critères d'acceptation visuelle et de fabrication des assemblages électroniques finis, de sorte qu'un OEM et son sous-traitant s'entendent objectivement sur ce qui est acceptable avant un assemblage. Il est appliqué par les inspecteurs et les ingénieurs de qualité à des points d'acceptation définis, et il est cité sur les bons de commande pour éliminer l'ambiguïté de la décision d'acceptation.
Combien de temps faut-il pour obtenir la certification IPC 610 ?
Le cours Standard Certified IPC Specialist (CIS) prend environ trois jours, avec trois à quatre jours, la gamme commune, couvrant le cours, les documents officiels, les travaux pratiques et l'examen. La certification est alors valable deux ans avant que la recertification ne soit requise.
Comment obtenir la certification IPC-A-610 ?
Vous vous entraînez par l'intermédiaire d'un centre de formation sous licence IPC ou d'un formateur certifié IPC (CIT). Il n'y a pas d'auto-étude ou de voie d'auto-certification, car la certification nécessite une évaluation pratique supervisée. Contactez un centre agréé pour connaître la disponibilité actuelle, la tarification et la révision que le cours couvre.
Quelle est la différence entre J-STD-001 et IPC-A-610 ?
J-STD-001 régit le processus de soudure et les matériaux utilisés pour construire l'assemblage, tandis que l'IPC-A-610 régit si le résultat final est acceptable. En pratique, les opérateurs certifiés J-STD-001 intègrent les exigences du processus et les inspecteurs certifiés IPC-A-610 appliquent les critères d'acceptation au résultat.
IPC-A-610 couvre-t-il les circuits imprimés nus ?
Non. IPC-A-610 s'applique uniquement aux cartes assemblées. L'acceptabilité de la carte imprimée nue est couverte par l'IPC-A-600 et la qualification et les performances des cartes rigides par IPC-6012.
Pouvez-vous construire une partie d'une planche à la classe 2 et une partie de la classe 3 ?
Non. Un PCBA est fabriqué dans une seule classe de base. Les critères d'acceptation individuels peuvent être resserrés ou assouplis par l'accord d'AABUS entre l'utilisateur et le fournisseur, mais il s'agit d'un ajustement à des critères spécifiques, et non d'un conseil d'administration à deux classes.
L'IPC-A-610 est-il une certification ?
Non. IPC-A-610 est une spécification, en particulier un ensemble de critères d'acceptation que vous citez sur un bon de commande. La certification existe pour les personnes : CIS pour les inspecteurs et opérateurs, CIT pour les formateurs et CSE ou SCSE pour les experts en normes.
Pourquoi n'y a-t-il pas de révision IPC-A-610 ?
la lettre “i” a été ignoré dans la séquence de révision de la norme pour éviter la confusion typographique avec le numéro “1”. La norme est passée directement de la révision H (septembre 2020) à la révision J (mars/avril 2024).
L'IPC-A-610 utilise-t-il toujours le “cible” condition?
Non. La “cible” La condition a été éliminée dans la révision H (2020) et ne fait pas partie de la révision J. Les assemblées sont évaluées dans seulement trois conditions : acceptable, indicateur de processus et défaut.
Par où commencer
Confirmez deux faits sur votre propre programme : la classe de l'utilisation finale exige et la révision à laquelle votre fournisseur est certifié. Vérifiez ensuite si vos bons de commande citent ensemble la révision et la classe. S'ils disent “IPC-A-610” Sans l'un ou l'autre, c'est l'écart à combler en premier, et cela ne coûte rien à corriger.
Pour un examen plus approfondi des critères qui séparent la classe 2 de la classe 3, la section ci-dessus de la classe 2 par rapport à la classe 3 couvre les conditions spécifiques qui se resserrent. Si votre question concerne le processus de soudure plutôt que le résultat final, la comparaison avec J-STD-001 couvre l'autre moitié.
Sources
- IPC / Association mondiale de l'électronique, IPC-A-610J : Acceptabilité des assemblages électroniques, publié en mars 2024, remplaçant la révision H (2020). Le document faisant autorité, disponible auprès de l'IPC et de ses revendeurs sous licence, y compris le Boutique en ligne ANSI.
- IPC / Association mondiale de l'électronique, Répondez à vos normes, pour les énoncés de portée des IPC-A-610J, J-STD-001, IPC-A-600, IPC-A-620, IPC-7711/7721 et IPC-6012, et pour la relation A-610 et J-STD-001.
- IPC / Association mondiale de l'électronique, Certifications IPC, pour les définitions et les publics des programmes CIS, CIT, MIT, CSE et SCSE.
- IPC, IPC-A-610 Acceptabilité du programme d'approbation des assemblées électroniques, couvrant la certification CIS, CIT et CSE.
- IPC, Politiques et procédures de formation et de certification professionnelles, v6.1, pour la période de certification de deux ans et la disposition de prolongation de 90 jours.
- IPC, Liste de vérification de la PCBA, pour les définitions officielles de classe 1, de classe 2 et de classe 3.
- BlackFox Training Institute, un centre de formation sous licence IPC, pour la durée du cours CIS et le cadrage de qui a besoin du diplôme.
- Escatec, IPC-A-610 classe 1, 2 et 3 : quelle norme convient à votre PCBA, pour la révision J, modifiez le résumé et la comparaison de classes.
- DYC électronique, IPC-A-610 Classe 3 vs classe 2, pour l'une des gammes de primes de coût de classe 3 publiées.
- Insider de PCB, Guide des coûts de certification IPC, pour les conditions de tarification et de recertification des cours et de recertification CIS et CIT indicatifs.
