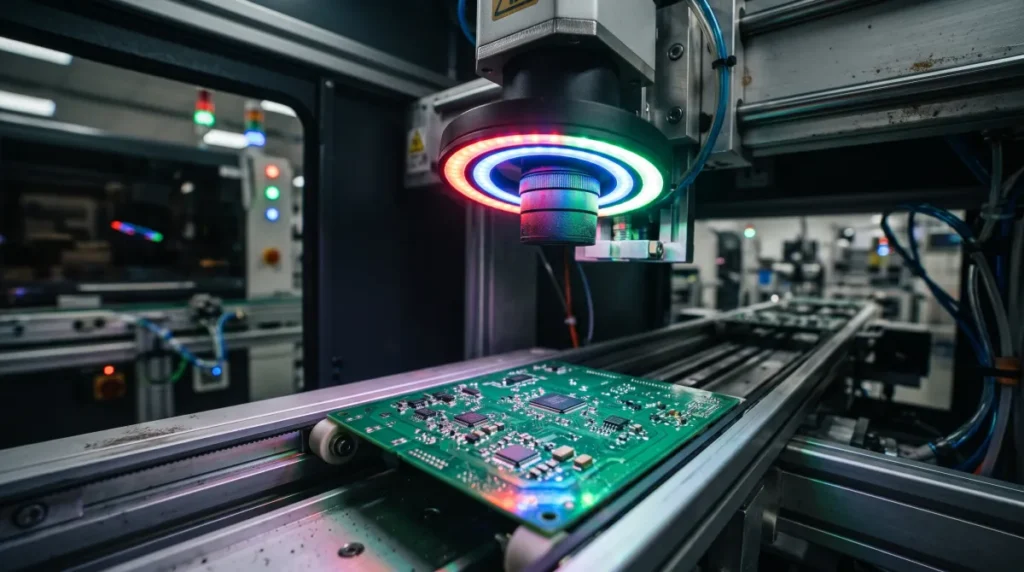
Che cos’è l’AOI? L’ispezione ottica automatizzata utilizza telecamere, illuminazione e software per verificare la presenza sulla scheda a circuito stampato di determinate caratteristiche visibili o di possibili difetti. Nell’assemblaggio di PCB, può segnalare componenti mancanti o ponti di saldatura esposti. L’AOI può anche controllare i pattern di rame dei circuiti stampati nudi, ma non può vedere ogni giunzione nascosta né confermare che una scheda funzioni.
Per chi acquista un assemblaggio, la domanda utile non è soltanto se il fornitore offre l’AOI. Occorre sapere che cosa possono vedere le telecamere, quali controlli esegue il programma di ispezione e come il team gestisce i risultati segnalati.
Punti Chiave
- L’AOI può identificare condizioni visibili programmate, come parti mancanti, componenti posizionati male e alcuni ponti di saldatura esposti.
- Il rilevamento dipende dal campo visivo della telecamera, dall’illuminazione, dal programma di ispezione e dai criteri di accettazione. Un esito positivo non dimostra che siano assenti tutti i possibili difetti.
- SPI, raggi X, test in-circuit e test funzionali rispondono a domande diverse e possono essere previsti insieme all’AOI.
- Prima di ordinare, concordate la fase di ispezione, la copertura, la procedura di revisione e i documenti disponibili per la produzione.
Come funziona l’ispezione ottica automatizzata
L’AOI acquisisce immagini di una scheda e controlla le caratteristiche selezionate confrontandole con un riferimento programmato. In genere, il sistema allinea la scheda usando punti di riferimento noti, la illumina, acquisisce una o più viste e valuta le immagini applicando regole di ispezione o confrontandole con dati di riferimento. Segnala quindi, per una revisione, le caratteristiche che non rientrano nei limiti configurati.
Il programma può utilizzare dati di posizionamento, librerie di componenti, immagini di riferimento e altre informazioni di progettazione. Gli input variano a seconda della macchina e della configurazione. Una telecamera non può riconoscere il valore o la polarità di un componente solo perché tali informazioni compaiono nella distinta base: la caratteristica distintiva pertinente deve essere visibile e il controllo deve essere configurato per utilizzarla.
Un operatore o il team qualità può confrontare le immagini segnalate con i criteri di accettazione del progetto’s. Una segnalazione indica che è necessario approfondire, ma non conferma automaticamente un difetto. In base alla procedura concordata, si può accettare la caratteristica, riparare la scheda o sottoporla a un nuovo controllo.
Ispezione del circuito stampato nudo e ispezione dell’assemblaggio
L’AOI viene utilizzata in diverse fasi della produzione. Durante la fabbricazione del circuito stampato nudo, può confrontare i pattern di rame esposti con le informazioni di riferimento per identificare possibili difetti del pattern. Il processo di produzione HDI descrive l’ispezione degli strati interni prima della laminazione successiva.
Durante l’assemblaggio, invece, l’AOI controlla caratteristiche come la posizione dei componenti e le connessioni di saldatura esposte. Il resto di questa guida si concentra sull’AOI per l’assemblaggio, in cui i package, le marcature e le giunzioni di saldatura della scheda determinano ciò che un sistema ottico può ispezionare.
Dove si inserisce l’AOI nell’assemblaggio dei PCB
L’AOI per l’assemblaggio può essere eseguita dopo il posizionamento dei componenti, dopo la saldatura a rifusione oppure in entrambe le fasi, secondo le esigenze della linea e del progetto. Il punto in cui viene effettuata l’ispezione determina quali condizioni possono essere esaminate.
Una sequenza tipica per il montaggio superficiale è:
- Stampare la pasta saldante. La pasta viene depositata sui pad della scheda attraverso uno stencil.
- Ispezionare la pasta, se previsto. L’ispezione della pasta saldante, o SPI, controlla i depositi prima che vengano coperti dai componenti.
- Posizionare i componenti. La macchina di posizionamento colloca i componenti sulla pasta.
- Ispezionare prima della rifusione, se previsto. L’AOI può segnalare problemi visibili di posizionamento o orientamento prima della saldatura.
- Eseguire la rifusione e ispezionare di nuovo, se previsto. Dopo che la saldatura si è fusa e solidificata, l’AOI può controllare le caratteristiche accessibili dei componenti e le giunzioni esposte.
- Esaminare i risultati ed eseguire gli altri controlli concordati. Il piano può includere raggi X o test elettrici, se necessari.
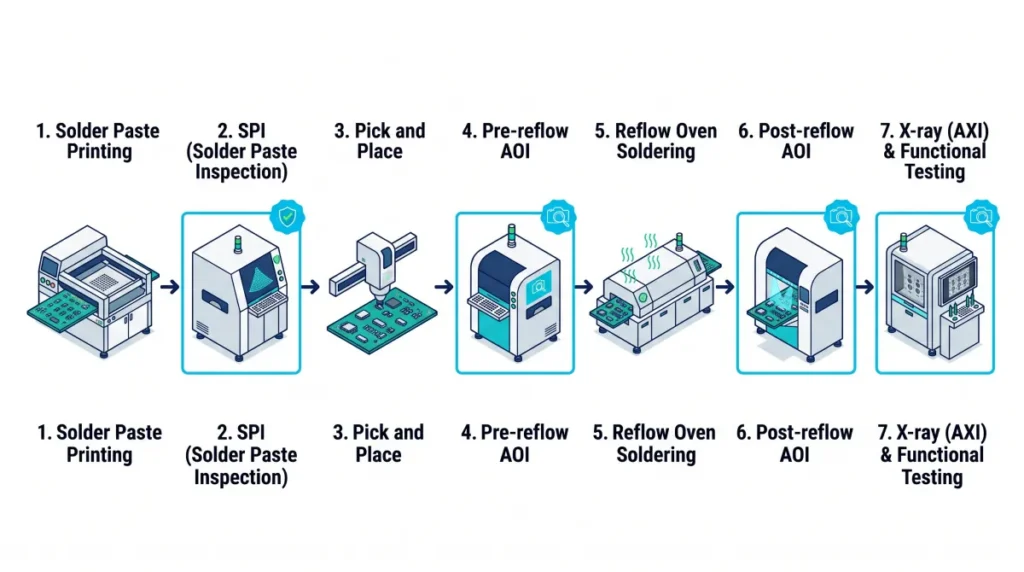
Questa è una sequenza possibile, non significa che ogni ordine preveda tutte le fasi. La panoramica delle ispezioni di FLJ PCB’s descrive la SPI dopo la stampa della pasta e l’AOI dopo la rifusione come controlli complementari. La guida all’ispezione della pasta saldante spiega più nel dettaglio le misurazioni della pasta, mentre la guida alla saldatura a rifusione descrive il processo di riscaldamento.
Quali difetti può rilevare l’AOI?
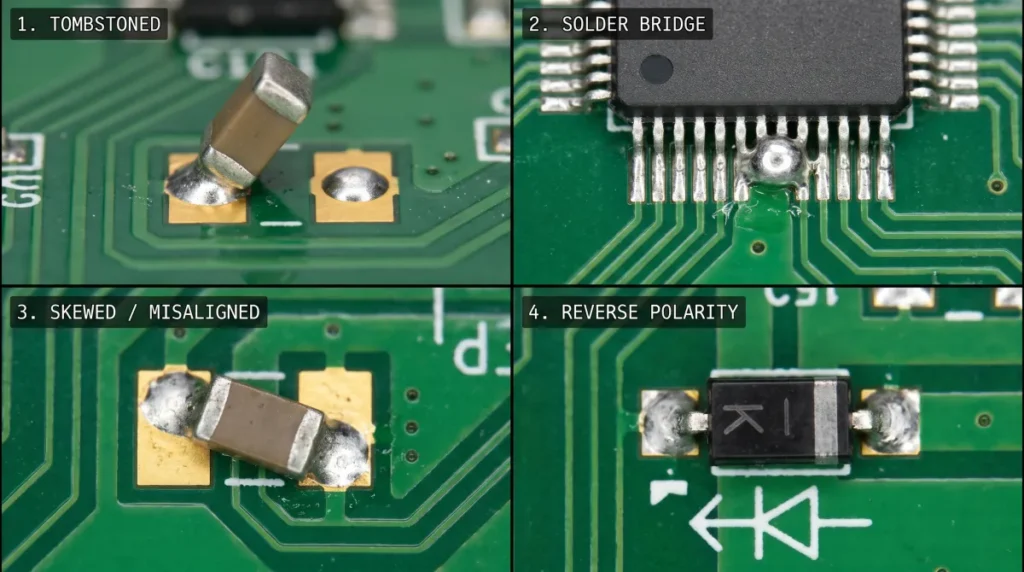
L’AOI può segnalare condizioni visibili dell’assemblaggio quando il sistema dispone di una visuale adeguata e di un controllo programmato per la caratteristica in questione. La panoramica delle ispezioni di Koh Young’s elenca esempi quali componenti mancanti o posizionati male, tombstoning e ponti di saldatura esposti. La copertura effettiva deve essere definita per la scheda in produzione.
| Condizione | Che cosa può controllare l’AOI | Limite importante |
|---|---|---|
| Componente mancante | Se un componente previsto è presente nella posizione indicata | Il programma deve disporre della posizione e del riferimento corretti per quel componente. |
| Componente disallineato | Posizione o angolazione rispetto all’ingombro previsto | Parti vicine, riflessi o angoli di ripresa limitati possono nascondere una caratteristica. |
| Componente tombstonato | Un componente piccolo sollevato da un’estremità | Il rilevamento dipende dalla visuale e dalle capacità del sistema. |
| Orientamento o polarità errati | Un segno o una caratteristica visibile confrontati con l’orientamento richiesto | Un segno nascosto o indistinguibile non basta, da solo, a determinare la polarità. |
| Possibile problema di saldatura esposta | Ponti di saldatura visibili o un’apparente quantità insufficiente di saldatura in un giunto accessibile | Un’immagine della superficie non mostra tutti i giunti nascosti né ne dimostra l’integrità. |
L’AOI può anche segnalare un componente errato quando una marcatura visibile, la forma o un’altra caratteristica programmata differisce dal riferimento. Per identificare due componenti elettricamente diversi ma dall’aspetto identico alla telecamera occorre un altro metodo. Al contrario, un componente sostitutivo dall’aspetto diverso può generare una segnalazione anche se è approvato per l’assemblaggio.
Limiti dell’AOI: cosa non può vedere o dimostrare l’ispezione
L’AOI è un metodo di ispezione a vista diretta. La visuale di una telecamera sulla parte superiore e sui lati di un componente non mostra tutti i collegamenti sottostanti. Per esempio, il corpo del componente nasconde molti giunti di saldatura dei package BGA (ball grid array). La panoramica sull’AOI di Koh Young’s descrive questi giunti nascosti come un limite dell’ispezione ottica.
Anche una scheda può presentare un guasto che dall’esterno sembra normale. Un’interruzione interna, un valore errato su un componente indistinguibile o un problema del firmware richiedono prove che vadano oltre un’immagine della superficie. Il laboratorio a raggi X della Binghamton University’s indica l’ispezione semiautomatica dei giunti di saldatura BGA, un esempio di come i raggi X possano aiutare a esaminare caratteristiche nascoste. Quando sono adatti all’assemblaggio, i test elettrici e funzionali rispondono a domande diverse.
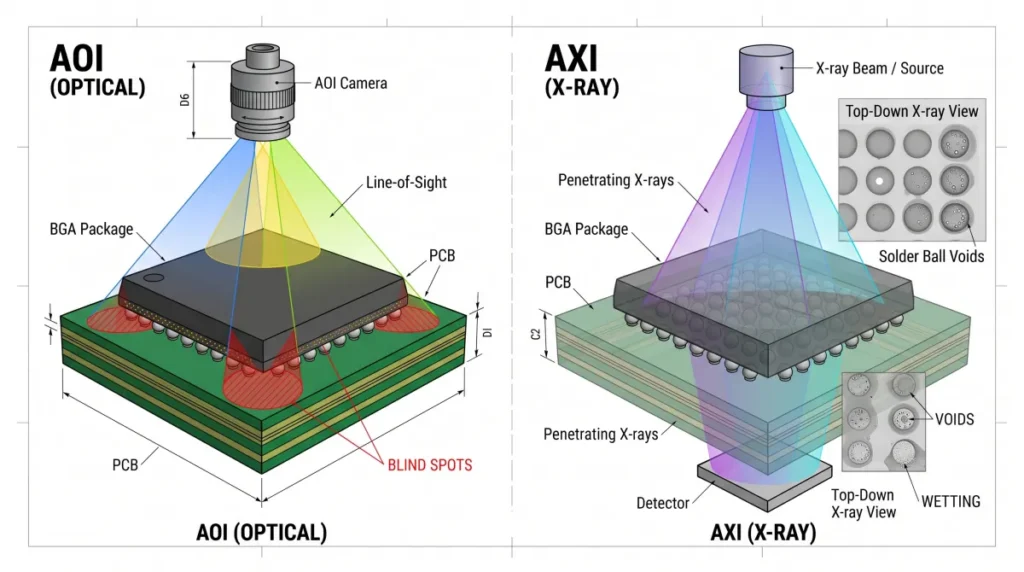
Il superamento dell’AOI significa che l’ispezione configurata non ha rilevato errori da segnalare secondo il processo applicabile. Non garantisce la copertura completa dei difetti, le prestazioni elettriche o la conformità a tutti i requisiti di una norma di assemblaggio. I criteri pertinenti sono definiti dai disegni, dai requisiti del cliente e da qualsiasi norma concordata per l’ordine.
AOI 2D e 3D: cosa cambia?
Un sistema AOI 2D valuta le caratteristiche nelle immagini, che possono essere acquisite da più angolazioni. Un sistema 3D può aggiungere alle immagini informazioni sull’altezza della superficie, offrendo al programma d’ispezione un altro modo per valutare la geometria. Nessuna delle due diciture, da sola, indica esattamente quali aspetti dell’ispezione di una specifica scheda saranno coperti.
| Approccio all’ispezione | Informazioni utilizzate | Considerazione pratica |
|---|---|---|
| AOI 2D | Caratteristiche dell’immagine, come posizione, forma e marcature visibili | Utile per le caratteristiche distinguibili dalla telecamera nella visuale disponibile. |
| AOI 3D | Caratteristiche dell’immagine e informazioni sull’altezza, a seconda del sistema | L’altezza può aiutare a valutare caratteristiche come i terminali rialzati, in base all’accessibilità e alla configurazione. |
La spiegazione di Koh Young’s descrive l’AOI 3D come una ricostruzione dell’altezza della superficie nel campo visivo. Queste informazioni aggiuntive non rendono otticamente visibile un giunto BGA nascosto e non garantiscono il rilevamento di ogni difetto. Chiedete quali caratteristiche e punti d’ispezione sono inclusi per l’assemblaggio specifico.
AOI a confronto con SPI, raggi X e test elettrici
Questi metodi forniscono prove diverse. La scelta dipende dalla domanda a cui l’ispezione o il test deve rispondere.
| Metodo | Cosa può contribuire a valutare | Esempio di limite |
|---|---|---|
| SPI | Caratteristiche del deposito di pasta dopo la stampa e prima del posizionamento | Non determina la qualità di un giunto finito dopo la rifusione. |
| AOI | Caratteristiche dei componenti e della saldatura visibili e programmate | Non può ispezionare tutte le caratteristiche nascoste o interne. |
| X-Ray | Alcuni giunti nascosti e caratteristiche interne della saldatura | Una sola immagine non dimostra che il firmware o il prodotto completo funzionino. |
| Test in-circuit o funzionali | Collegamenti elettrici selezionati, comportamento dei componenti o funzioni del prodotto | La copertura dipende dal metodo scelto, dall’accessibilità, dagli attrezzi e dalla procedura di test. |
Per esempio, un test in-circuit può controllare collegamenti elettrici o componenti selezionati, mentre un test funzionale verifica comportamenti specificati. Il confronto di Micron’s tra metodi di ispezione e test osserva che la copertura dei test in-circuit dipende dall’accesso delle sonde, dalla progettazione degli attrezzi e dalla pianificazione dei test. Né il nome di un test né l’elenco generale delle capacità di un fornitore definiscono la copertura di un ordine specifico.
A Valutazione della NASA sull’ispezione dei giunti di saldatura ha confrontato tecniche ottiche e a raggi X per assemblaggi a montaggio superficiale, di volume ridotto e ad alta affidabilità, nel 1993. I risultati descrivono i sistemi testati, non garantiscono le capacità di rilevamento delle macchine odierne.
Come vengono esaminati un programma AOI e i suoi risultati
Un piano di ispezione efficace collega la revisione della scheda, le caratteristiche da controllare e i criteri per decidere come procedere. Chiedi all’assemblatore come verrà preparato e convalidato il programma per la produzione.
Impostare e convalidare i controlli
Fornisci il disegno di assemblaggio aggiornato, la distinta base e le informazioni sul posizionamento necessarie per la revisione. Concorda le revisioni pertinenti della scheda e dei componenti, il punto di ispezione, i riferimenti di orientamento e i criteri per le caratteristiche visibili. Un campione di riferimento noto come conforme può aiutare nella configurazione, ma una sola scheda conforme non dimostra che il programma riconoscerà tutti i difetti d’interesse.
Chiedi quali caratteristiche il sistema è in grado di ispezionare e in quali casi la geometria del package, le marcature o l’accessibilità comportano delle esclusioni. La Guida ai criteri di accettazione degli assemblaggi IPC-A-610 spiega il quadro di accettazione più ampio; l’edizione, la classe e i requisiti del cliente per un ordine specifico devono essere concordati separatamente.
Esaminare i falsi allarmi e gli eventuali difetti non rilevati
A Un falso allarme è una caratteristica segnalata che, dopo la revisione, risulta accettabile secondo i criteri applicabili. Un difetto non rilevato è un difetto reale che raggiunge una fase successiva senza essere individuato dal controllo previsto. Sono problemi diversi: modificare un programma per ridurre le segnalazioni superflue non deve eliminare controlli utili.
A Il dataset di ricerca del 2024 descritto dall’Università di Helsinki include segnalazioni AOI valutate durante l’ispezione manuale come difetti reali o falsi allarmi. La raccolta delle segnalazioni esaminate mostra come i team possano studiare i falsi allarmi; da sola, però, non stabilisce quanti difetti siano sfuggiti all’AOI senza essere rilevati.
Concorda chi esamina le immagini segnalate, come viene gestito un difetto confermato e se le schede riparate vengono ispezionate di nuovo. Per valutare i difetti non rilevati, il fornitore ha bisogno di un metodo indipendente per accertare che cosa fosse effettivamente presente, ad esempio un insieme di convalida concordato o un’ispezione supplementare. Le sole registrazioni dei controlli AOI superati non possono rivelare tutti i difetti non rilevati.
Esempio pratico: una scheda, quattro domande di ispezione
Considera un ipotetico assemblaggio con un terminale a passo fine esposto, un diodo con un’indicazione di polarità visibile, un componente senza marcatura che sembra identico al componente errato e un BGA con le giunzioni centrali nascoste sotto il package. La tabella illustra le domande da includere nel piano di ispezione; non riporta dati di una vera produzione.
| Domanda sulla scheda | Che cosa può accertare l’AOI | Verifiche successive da concordare |
|---|---|---|
| C’è un ponte di saldatura tra i terminali a passo fine? | Può segnalare un ponte di saldatura se l’area è visibile e il controllo è configurato. | Conferma l’accessibilità per la telecamera, i criteri di accettazione e le modalità di revisione di una segnalazione. |
| Il diodo contrassegnato è orientato correttamente? | Può confrontare l’indicazione visibile e la posizione con il riferimento programmato. | Conferma il riferimento di polarità nel disegno e che l’indicazione sia visibile. |
| Il componente senza marcatura, simile a un altro, ha il valore corretto? | Il solo aspetto non consente di distinguerlo da un componente errato dall’aspetto identico. | Concorda le modalità di identificazione e tracciabilità del componente o un controllo elettrico adeguato. |
| Le giunzioni centrali nascoste del BGA sono conformi? | Un’immagine dall’alto non può mostrare direttamente le giunzioni nascoste sotto il package. | Stabilisci se il progetto richiede raggi X ed eventuali controlli elettrici. |
Il risultato è un ambito concordato, non semplicemente la richiesta di AOI. Per il preventivo, chiedi la fase di ispezione, le caratteristiche da controllare o le esclusioni, i criteri applicabili, la procedura di revisione e di nuova ispezione, nonché i risultati o i registri che il fornitore può fornire. Concorda separatamente le esigenze relative alle giunzioni nascoste e ai test elettrici.
Domande frequenti
L’AOI è uguale all’ispezione visiva?
L’AOI automatizza l’acquisizione delle immagini e i controlli programmati. Nell’ispezione visiva manuale, una persona esamina la scheda, talvolta con un ingrandimento. I due metodi possono essere usati insieme: una persona può confrontare una segnalazione AOI con i criteri applicabili oppure esaminare caratteristiche che non rientrano nell’ambito del programma automatizzato.
L’AOI può ispezionare le giunzioni di saldatura dei BGA?
L’AOI può controllare le caratteristiche esterne visibili di un assemblaggio con BGA, ma non può ispezionare direttamente le giunzioni nascoste sotto il corpo del package. Quando il progetto lo richiede, si possono usare i raggi X per esaminare le saldature nascoste. Il piano preciso di ispezione e accettazione dovrebbe essere concordato prima della produzione.
Il superamento dell’AOI garantisce che la scheda funzioni?
No. Il superamento dell’AOI riguarda i controlli ottici configurati, nelle condizioni di ispezione previste. Non dimostra che ogni collegamento elettrico, funzione del componente o comportamento del firmware sia corretto. Quando servono questi risultati, specifica separatamente i test elettrici o funzionali.
Definire l’ispezione prima di chiedere un preventivo
Parti dalla revisione della scheda, dai disegni, dalla distinta base e dalle caratteristiche più importanti per il prodotto. Poi chiedi al team di assemblaggio PCB quali controlli AOI, ispezioni delle giunzioni nascoste e registri di test possono essere concordati per quella produzione. Un ambito chiaro rende più utile un esito positivo o una segnalazione quando la scheda arriva alla fase di revisione.
