Reflow soldering è il processo che collega i componenti a montaggio superficiale a un circuito stampato riscaldando la pasta saldante serigrafata finché fonde, bagna le terminazioni dei componenti e forma il giunto durante il raffreddamento. È il principale metodo di assemblaggio per quasi tutti i moderni prodotti elettronici ed è la fase in cui gli errori più costosi diventano permanenti.
La maggior parte delle guide tecniche si ferma al forno. Spiegano le quattro zone, elencano i difetti consueti e terminano con una pagina commerciale. Raramente spiegano ciò che determina davvero la resa: il profilo viene definito per ciascun assemblaggio, non per ciascun forno; i valori riportati nella scheda tecnica della pasta e quelli indicati in una norma sui componenti hanno scopi diversi; inoltre, un giunto è “buono” solo rispetto a una classe di accettazione specifica.
Questa guida illustra il processo dalla stampa all'ispezione, i parametri che lo governano, come convalidare un profilo su una scheda con masse diverse e come mettere in relazione i difetti comuni con i criteri di accettazione, anziché con l'opinione di un ispettore.
Punti Chiave
- Il profilo di rifusione viene definito per ciascun assemblaggio, non per ciascun forno. Lo spessore della scheda, la massa di rame e la combinazione dei componenti modificano il modo in cui arriva il calore; perciò la stessa ricetta che supera il test su un prodotto può riscaldarne insufficientemente un altro.
- Il tempo sopra la temperatura di liquidus è il parametro che determina la qualità del giunto in entrambe le direzioni. Un tempo insufficiente lascia una bagnatura incompleta; un tempo eccessivo fa crescere uno strato intermetallico abbastanza spesso da infragilire il giunto.
- I limiti di rifusione pubblicati differiscono perché rispondono a domande diverse. Una scheda tecnica della pasta descrive il profilo da utilizzare; IPC/JEDEC J-STD-020 descrive il caso peggiore che un componente deve sopportare.
- La maggior parte dei difetti si determina prima del forno. Sollevamento dei componenti, ponti di saldatura e deformazioni risalgono alla simmetria dei pad, al design delle aperture e all'equilibrio del rame: nessun profilo può compensare completamente decisioni errate di layout e di stencil.
- I giunti senza piombo dovrebbero apparire opachi. Giudicare un giunto SAC305 in base alla lucentezza di un giunto stagno-piombo è l'errore di ispezione più comune sul campo.
Che cos'è la saldatura a rifusione?
La saldatura a rifusione è un processo nel quale la pasta saldante, serigrafata sui pad di un circuito stampato, viene riscaldata finché fonde, bagna le terminazioni dei componenti e forma il giunto elettrico e meccanico durante il raffreddamento.
Il nome è letterale. La saldatura arriva sotto forma di pasta composta da polvere metallica sospesa nel flussante, e il giunto si forma quando quella pasta rifonde: diventa liquida, si amalgama e solidifica nella sua posizione. Durante il processo non viene aggiunto nulla al giunto. La quantità corretta di saldatura era già sulla scheda, altrimenti non lo sarà mai.
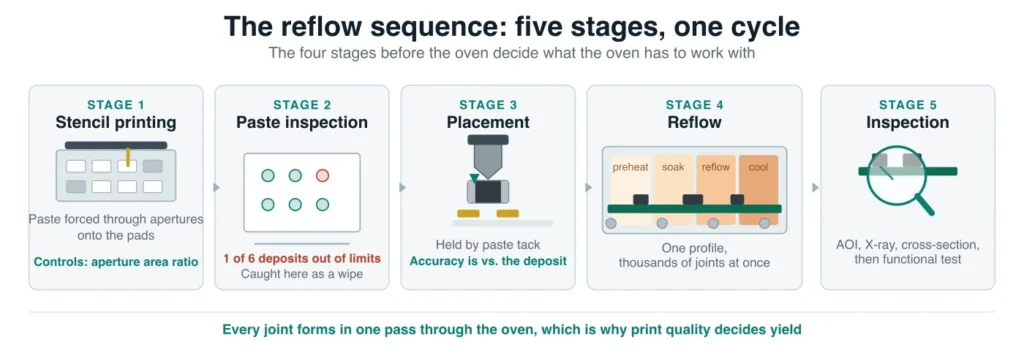
È questa distinzione ad aver reso la rifusione il metodo predefinito per l'assemblaggio a montaggio superficiale. Ogni giunto sulla scheda si forma durante un singolo ciclo termico, quindi il numero di componenti non incide sui costi come avveniva con la saldatura manuale e a onda. Package con passo fine, schede dense e assemblaggi a doppia faccia diventano tutti praticabili quando un solo passaggio nel forno può unire migliaia di punti contemporaneamente.
È utile distinguere subito la rifusione dalla saldatura a onda, perché vengono spesso confuse. Nella rifusione, la pasta saldante applicata ai pad fonde dove si trova. Nella saldatura a onda, la scheda passa sopra un'onda stazionaria di saldatura fusa, così che la saldatura risalga attraverso i fori metallizzati. La saldatura a onda resta la soluzione per grandi volumi dei componenti a foro passante; la rifusione è la soluzione per il montaggio superficiale. La maggior parte delle schede prodotte utilizza entrambi i metodi.
Questa guida è scritta per chi deve mantenere stabile il processo: ingegneri di processo che qualificano una linea, ingegneri NPI che portano un nuovo prodotto in produzione, ingegneri della qualità che decidono cosa accettare e ingegneri progettisti le cui decisioni di layout arrivano alla stampante prima che chiunque altro possa esaminarle.
Come funziona il processo di rifusione, passo dopo passo
La saldatura a rifusione comprende cinque fasi, e le quattro che avvengono prima del forno determinano se il forno avrà qualcosa su cui lavorare.
1. Stampa tramite stencil. Uno stencil in acciaio inossidabile tagliato al laser viene allineato alla scheda e una racla spinge la pasta attraverso le aperture sui pad. La geometria determinante è il rapporto di area: l'area dell'apertura divisa per l'area delle sue pareti. Se il rapporto è troppo basso, la pasta aderisce alle pareti dell'apertura più che al pad e rimane nello stencil invece di trasferirsi. Un pad può rimanere privo di saldatura prima ancora che la scheda si sia spostata.
2. Ispezione della pasta saldante. Un sistema SPI misura il volume, l'area, l'altezza e l'allineamento di ogni deposito rispetto ai limiti. È il controllo dei difetti più economico della linea e quello che viene saltato più spesso durante i prototipi. Un difetto di stampa rilevato qui costa una pulizia. Lo stesso difetto rilevato dopo la rifusione costa una rilavorazione: il componente viene rimosso, il sito viene pulito e nuovamente ricoperto di pasta, mentre il giunto e il laminato circostante subiscono un altro ciclo termico. La differenza tra questi due risultati è l'intera ragione per mantenere l'SPI nella linea.
3. Posizionamento dei componenti. Le macchine pick-and-place posizionano i componenti sulla pasta umida, che li trattiene grazie all'adesività e alla tensione superficiale fino al forno. La precisione di posizionamento viene solitamente dichiarata dal produttore della macchina a una determinata sigma e per una certa dimensione dei componenti, ma ciò che conta realmente è la posizione rispetto al deposito di pasta. Un componente posizionato correttamente su un pad stampato male è un difetto in attesa del calore.
4. Rifusione. La scheda attraversa un forno a più zone ed è sottoposta a un profilo di temperatura controllato. La pasta fonde, il flussante si attiva e svolge la propria funzione, la lega bagna il pad e la terminazione e l'assemblaggio viene raffreddato a una velocità controllata. Le due sezioni successive analizzano questo processo nel dettaglio.
5. Ispezione. L'ispezione ottica automatizzata controlla ciò che è visibile; i raggi X controllano ciò che non lo è; una sezione trasversale risolve le controversie; il test funzionale conferma che il prodotto funziona. Ognuno risponde a una domanda diversa e la sezione sull'accettazione spiega quale di essi risolve la questione.
Il profilo di rifusione, zona per zona
Un profilo di rifusione è la temperatura a cui l'assemblaggio viene sottoposto, rappresentata in funzione del tempo. Viene definito per ciascun assemblaggio e non per ciascun forno, perché lo spessore della scheda, il numero di strati, la distribuzione del rame e la massa termica dei componenti modificano la velocità con cui il calore raggiunge ogni singolo giunto.
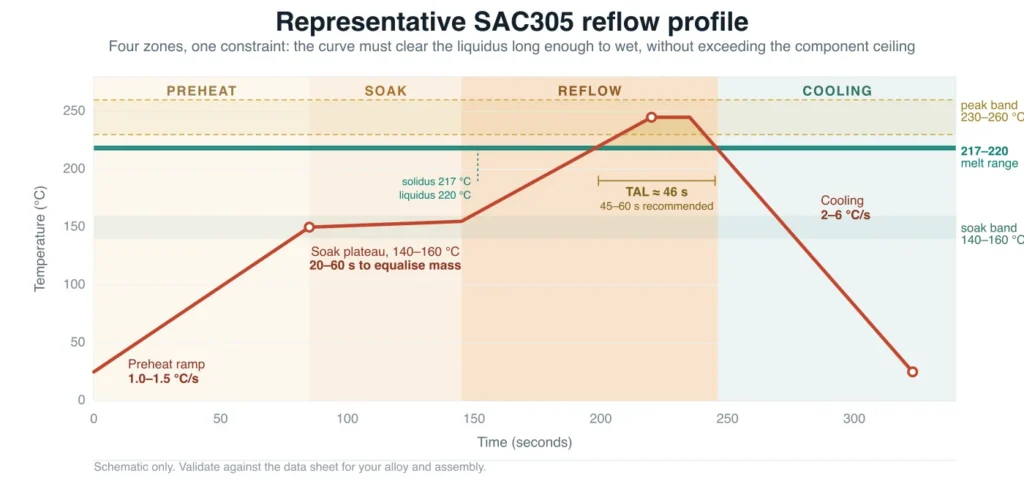
Un profilo tipico comprende quattro zone. Ognuna ha uno scopo, una finestra operativa e una specifica modalità di guasto quando non è corretta.
Preriscaldamento
La scheda viene portata dalla temperatura ambiente alla temperatura di soak a una rampa controllata. La velocità di rampa serve a limitare lo shock termico: un riscaldamento troppo rapido rompe i condensatori ceramici e le ceramiche multistrato e fa schizzare la pasta, da cui provengono le sfere di saldatura vaganti. In questa fase solventi e sostanze volatili presenti nella pasta iniziano a fuoriuscire dal deposito.
I limiti di rifusione pubblicati da Indium Corporation per la pasta SAC305 idrosolubile specificano una rampa media da 1,0 a 1,5 °C/s, con un intervallo accettabile da 0,5 a 2,5 °C/s (scheda tecnica della pasta SAC305 idrosolubile di Indium Corporation, consultata il 21/10/2026).
Soak
Il soak mantiene l'assemblaggio entro una fascia di temperatura affinché tutto raggiunga l'equilibrio termico prima del picco. Questo è il suo vero scopo. I componenti con masse diverse si riscaldano a velocità diverse e, senza un plateau, quelli più pesanti raggiungono il picco in ritardo mentre quelli più leggeri lo hanno già superato.
Il soak è anche la fase in cui il flussante svolge la propria reazione chimica: riduce gli ossidi presenti sul pad e sulla terminazione, consentendo alla lega di bagnarli. Se il soak dura troppo a lungo o è troppo caldo, il flussante viene consumato prima che la lega fonda. Il risultato si manifesta come graping, quando le particelle di saldatura non riescono ad amalgamarsi in un'unica massa, e come head-in-pillow, quando una sfera BGA e la relativa pasta non si fondono.
Rifusione
L'assemblaggio viene portato al di sopra della temperatura di liquidus della lega, affinché la saldatura fonda, bagni entrambe le superfici e formi il legame metallurgico. Il parametro determinante è il tempo sopra la temperatura di liquidus, generalmente abbreviato in TAL: il numero di secondi durante i quali il giunto rimane fuso.
Il TAL è un vincolo a due facce. Un tempo troppo breve impedisce alla lega di bagnare completamente il pad e la terminazione, producendo un giunto debole o intermittente. Un tempo eccessivo fa crescere lo strato intermetallico tra la saldatura e il rame oltre il necessario, lasciando il giunto più fragile di quanto farebbe prevedere la lega massiva. Separatamente, il picco è limitato da ciò che i componenti sono in grado di sopportare.
Le schede tecniche SAC305 di Indium specificano da 45 a 60 secondi sopra la temperatura di liquidus come intervallo raccomandato, con un intervallo accettabile da 30 a 100 secondi e un picco da 230 a 260 °C. SAC305 non è un vero eutettico: fonde in un intervallo ristretto, con una temperatura di solidus di 217 °C e una temperatura di liquidus di 220 °C (Indium Corporation, dati sulla lega per Indalloy 256, recuperato il 21/10/2026). Entrambe le finestre sono ancorate al liquidus anziché essere scelte separatamente. La fascia di picco si colloca da 10 a 40 °C al di sopra di esso – il limite inferiore è stabilito dalla lega, quello superiore da ciò che i componenti sono in grado di sopportare – mentre la finestra TAL rappresenta il tempo durante il quale la lega rimane al di sopra di tale soglia.
Raffreddamento
Il raffreddamento solidifica il giunto e ne definisce la struttura dei grani. È la zona più trascurata del profilo e quella in cui due esigenze legittime entrano in conflitto.
Le schede tecniche di Indium raccomandano da 2 a 6 °C/s, con un intervallo accettabile da 0,5 a 6 °C/s, osservando che un raffreddamento più rapido favorisce una struttura dei grani più fine. L’esigenza contrapposta è rappresentata dallo stress termico. I condensatori ceramici e il laminato stesso vengono danneggiati da un gradiente di temperatura elevato, motivo per cui alcuni assemblatori limitano la pendenza di raffreddamento ben al di sotto del limite superiore dell’intervallo della pasta. Entrambi gli effetti sono reali. Un raffreddamento troppo lento ingrossa i grani mentre la crescita intermetallica continua; uno troppo rapido sottopone i componenti e il laminato a uno shock per il quale non sono stati qualificati.
Non esiste un valore universale che risolva il problema. La scheda tecnica della pasta stabilisce l’intervallo tollerato dalla lega. La scheda tecnica del componente stabilisce il gradiente tollerato dal contenitore. La massa termica dell’assemblaggio stabilisce ciò che il forno può fornire fisicamente. Quando questi parametri sono in conflitto, prevale il limite del componente, perché è lì che il danno è irreversibile.
RSS vs RTS: scelta della forma del profilo
Due forme di profilo coprono la maggior parte delle attività produttive e la scelta dipende da quanto è disomogenea la massa termica sulla scheda.
| Proprietà | Ramp-soak-spike (RSS) | Ramp-to-spike (RTS) |
|---|---|---|
| Forma | Rampa, plateau, picco, raffreddamento | Rampa continua, picco, raffreddamento |
| Uniformità termica | Elevata, perché il plateau uniforma la temperatura | Inferiore, perché i componenti leggeri arrivano prima |
| Durata del processo | Maggiore | Minore |
| Ideale per | Massa termica mista, assemblaggi densi, schede grandi | Schede semplici con massa uniforme |
| Rischio principale | Esaurimento del flussante se il soak è troppo lungo | Giunti freddi sui componenti pesanti, formazione di vuoti |
L’RSS mantiene l’assemblaggio a un plateau, in modo che i componenti pesanti e leggeri arrivino insieme al picco. L’RTS elimina il plateau ed esegue un’unica rampa, risultando più rapido e utilizzando il tempo del forno in modo efficiente, ma lasciando una maggiore dispersione termica sulla scheda.
La maggior parte degli assemblaggi prodotti con una combinazione di componenti realmente mista finisce per utilizzare un profilo con soak. Se una scheda contiene sia un componente passivo 01005 sia un grande induttore di potenza, è il plateau a impedire che uno venga sottoposto a cottura eccessiva mentre l’altro rimane insufficiente.
Come costruire e validare un profilo di rifusione
Costruire il profilo partendo dalla scheda tecnica della pasta, non dalla ricetta salvata nel forno. È la pasta a definire l’intervallo; il forno viene regolato per rimanere al suo interno. La validazione dimostra quindi che è l’assemblaggio, e non soltanto la pasta, a rimanere entro tale intervallo.
1. Leggere i vincoli dalla scheda tecnica. Velocità della rampa, intervallo e durata del soak, intervallo del picco, TAL e temperatura massima di picco. Questi sono i limiti. Tutto ciò che segue consiste in regolazioni effettuate al loro interno.
2. Stabilire il limite superiore dei componenti. La temperatura massima del corpo più bassa tra quelle dei componenti sulla scheda limita il picco, mentre la classificazione di rifusione per i contenitori sensibili all’umidità è definita dalla norma IPC/JEDEC J-STD-020. Un profilo che soddisfa i requisiti della pasta ma supera la temperatura di classificazione di un componente è comunque errato, e il guasto potrebbe non manifestarsi fino a quando il prodotto non viene utilizzato sul campo.
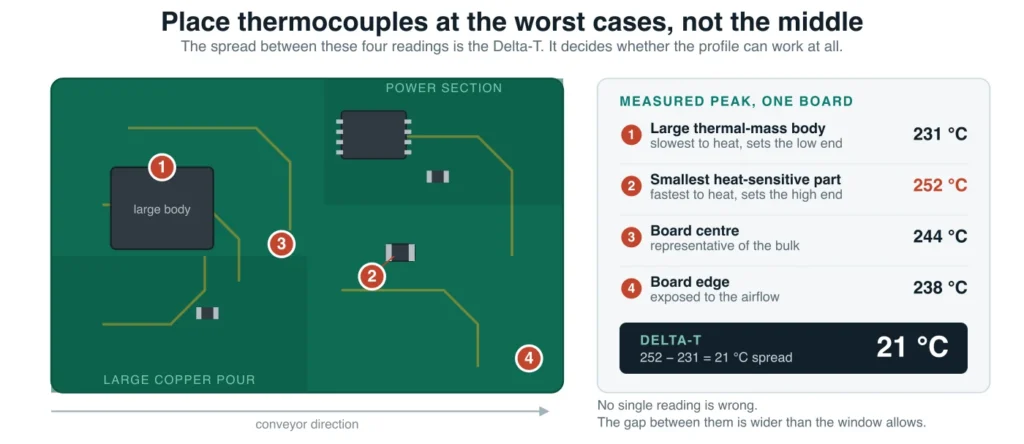
3. Collegare le termocoppie ai casi peggiori, non al centro. Posizionarle sul componente con la maggiore massa termica, sul componente più piccolo e sensibile al calore, al centro della scheda e sul bordo della scheda. Aggiungerne una sotto un BGA, quando possibile. La differenza tra centro e bordo rilevata da queste misure è il Delta-T ed è l’unico valore che indica se il profilo è valido.
4. Eseguire il profilo e leggere il Delta-T. Se la differenza di temperatura sulla scheda supera quanto consentito dall’intervallo di processo, il profilo non è ancora completo, indipendentemente dal fatto che ogni singola termocoppia mostri un valore accettabile.
5. Ridurre il divario del Delta-T seguendo un ordine prestabilito. Prima la velocità del trasportatore, perché sposta l’intera curva nel tempo senza modificare le relazioni tra le zone. Poi i setpoint delle zone, che modificano la forma. Infine i confini delle zone, e solo se i primi due interventi non sono sufficienti. Modificare più parametri contemporaneamente rende il risultato impossibile da interpretare.
6. Registrare e controllare il profilo. Memorizzare il profilo associandolo alla revisione della scheda, al lotto della pasta e alla data. Ripetere la profilazione quando cambia la pasta, cambia la struttura degli strati, cambia la combinazione dei componenti, dopo la manutenzione o la riparazione del forno e a intervalli periodici nell’ambito del controllo del processo. Un profilo che non è possibile riprodurre non è un controllo: è una coincidenza.
Il problema del Delta-T è quello che mette in difficoltà gli ingegneri NPI, ed è opportuno dirlo chiaramente. Su una scheda con una sezione logica piccola e densa e una grande sezione di potenza con piano di massa, le due aree possono mantenere una differenza di decine di gradi durante il picco. Non è possibile risolvere il problema aumentando il picco, perché l’area leggera era già al suo limite. Occorre rallentare la rampa, prolungare il soak affinché l’area pesante recuperi, oppure modificare la scheda: aggiungere collegamenti termici, bilanciare il rame o raggruppare i componenti pesanti.
Temperature di rifusione in base alla lega saldante
L’intervallo di rifusione segue la temperatura di liquidus della lega. Il picco viene impostato sufficientemente al di sopra del liquidus da garantire la fusione e la bagnatura complete, ma non oltre il limite che i componenti sono in grado di sopportare.
| Lega | Composizione | Solidus / liquidus | Picco tipico | TAL tipico | Note |
|---|---|---|---|---|---|
| SAC305 | Sn 96.5 / Ag 3.0 / Cu 0.5 | 217 / 220 °C | da 230 a 260 °C | 45-60 s consigliati | Riferimento di produzione per lavorazioni senza piombo |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (eutettico) | circa 210-220 °C | da 30 a 60 s | Finestra di processo più ampia; consentito solo nell'ambito di un'esenzione RoHS |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (eutettico) | circa 165-180 °C | secondo la scheda tecnica della pasta | Per componenti sensibili al calore e per il riflusso del secondo passaggio |
Per questa tabella, due aspetti contano più dei numeri stessi.
J-STD-020 e una scheda tecnica della pasta non descrivono la stessa cosa. IPC/JEDEC J-STD-020 definisce la classificazione della sensibilità all'umidità degli involucri plastici a montaggio superficiale e il suo profilo di prova senza piombo prevede un'immersione a 150-200 °C per 60-120 secondi, da 60 a 150 secondi oltre i 217 °C e un picco di classificazione fino a 260 °C. Questo è il caso peggiore che un componente deve essere in grado di sopportare sul banco di prova, ripetuto per più cicli. Non è una raccomandazione per il profilo da utilizzare sulla scheda. Confondere le due cose è il modo in cui gli ingegneri finiscono per eseguire profili molto più caldi e più lunghi di quanto la pasta richieda.
Gli assemblaggi con leghe miste sono una decisione di processo, non un dettaglio dei materiali. La pasta senza piombo su una scheda con finitura superficiale contenente piombo, o viceversa, modifica la composizione del giunto all'interfaccia. Il risultato può essere accettabile, ma dovrebbe essere una decisione documentata e motivata, non un effetto casuale di ciò che era disponibile a magazzino.
Le lavorazioni tradizionali con stagno-piombo restano legali solo nell'ambito delle esenzioni previste dalla Direttiva dell'UE sulla restrizione delle sostanze pericolose (2011/65/UE), che limita il piombo nelle apparecchiature elettriche ed elettroniche soggette a un elenco pubblicato di esenzioni (European Commission, RoHS Directive, consultato il 21-10-2026). Non presumere che un'esenzione si applichi al tuo prodotto; verifica l'elenco aggiornato.
Selezione e gestione della pasta saldante
La pasta saldante è costituita da polvere metallica sospesa in un flussante e in un sistema veicolante; il tipo di granulometria viene scelto in base al passo più fine presente sulla scheda, non in base a preferenze o prezzo.
Granulometria. La norma IPC J-STD-005 classifica la polvere saldante in base alle dimensioni delle particelle e la classificazione si basa sulla proporzione di particelle comprese in un intervallo nominale. Una polvere più fine consente di stampare aperture più fini, ma presenta una maggiore quantità di ossido superficiale per unità di massa, è più soggetta alla formazione di vuoti e ha una durata più breve sullo stencil. La regola pratica è scegliere il tipo più grossolano che consenta di gestire il passo più fine presente sulla scheda.
| Tipo di polvere | Intervallo delle particelle | Applicazione tipica | Compromesso |
|---|---|---|---|
| Tipo 3 | da 25 a 45 µm | Passo standard, 0,5 mm e oltre | Massima durata dello stencil, minima formazione di vuoti |
| Tipo 4 | da 20 a 38 µm | Passo fine, circa 0,4-0,5 mm | Bilanciato; la scelta comune per il passo fine |
| Tipo 5 | da 15 a 25 µm | Passo molto fine, 0,3 mm e inferiore | Stampa più fine, maggiore carico di ossido, durata più breve |
Chimica del flussante. I flussanti no-clean, idrosolubili e a base di colofonia differiscono per attività e residui. La scelta viene effettuata in fase di stampa e se ne pagano le conseguenze in seguito: durante il rivestimento conformale, nei test di pulizia o in un guasto sul campo riconducibile a residui sotto un componente. Se l'assemblaggio verrà rivestito, verificare la compatibilità con il fornitore del rivestimento prima di qualificare la pasta, non dopo.
Carico metallico e viscosità determinano il comportamento della pasta attraverso l'apertura e per quanto tempo essa rimane utilizzabile sullo stencil. Sono variabili della qualità di stampa, non costanti, e cambiano con la temperatura e con il tempo trascorso sullo stencil.
Conservazione e gestione. La pasta viene normalmente conservata in frigorifero e deve essere portata a temperatura ambiente prima dell'uso, perché un deposito freddo condensa l'umidità e viene stampato in modo non uniforme. La durata sullo stencil è limitata ed è indicata dal produttore. Una pasta rimasta aperta troppo a lungo viene stampata in modo diverso da una pasta non rimasta aperta, e la differenza si manifesta come variazione di volume che il sistema SPI rileverà e a cui nessuno crederà.
Apparecchiature per il riflusso e come specificarle
Tre tecnologie di riscaldamento si contendono il mercato e la scelta tra queste è un compromesso tra uniformità, capacità di gestire masse termiche e costi, non una questione di quale sia la più recente.
Convezione forzata, infrarossi e fase vapore
La convezione forzata è la configurazione predefinita per la produzione. L'aria riscaldata viene fatta circolare attraverso più zone controllate indipendentemente e, poiché viene spinta fisicamente sulla scheda, trasferisce calore per convezione a ogni superficie esposta, indipendentemente dal colore, dal materiale o dalla finitura del componente. È questo che la rende uniforme su una scheda composta da materiali diversi. Il numero di zone è una specifica di risoluzione, non di qualità: più zone consentono di modellare la curva con maggiore precisione, ma non migliorano la giunzione.
Il riscaldamento a infrarossi trasferisce energia per irraggiamento. È efficiente e meccanicamente semplice, ma materiali diversi assorbono energia a velocità differenti e l'ombreggiamento fa sì che un componente di grandi dimensioni possa schermare l'area retrostante. Per questo oggi gli infrarossi sono più comuni nelle apparecchiature da banco e per il rework che nelle linee di produzione.
La fase vapore immerge l'assieme in un vapore saturo di un fluido perfluorurato inerte, che condensa sulla scheda e trasferisce calore latente a una temperatura fissa determinata dal punto di ebollizione del fluido. Il trasferimento di calore è estremamente uniforme, caratteristica adatta a componenti con elevata massa termica e sensibili al calore; inoltre, il vapore sposta l'ossigeno, limitando l'ossidazione. Gli svantaggi sono il costo del fluido, la sua gestione e, per molti sistemi, un processo a lotti anziché continuo.
Azoto e vuoto
L'inertizzazione con azoto riduce l'ossidazione durante il reflow e migliora la bagnabilità, fattori particolarmente importanti per i package a passo fine, le leghe senza piombo e i prodotti ad alta affidabilità. È un costo operativo, quindi la decisione consiste nel valutare se la riduzione dei difetti giustifichi il costo del gas. Per una linea matura e ben controllata che produca schede semplici, spesso non lo giustifica. Per lavorazioni con BGA e QFN a passo fine nei prodotti automobilistici o medicali, di solito sì.
Il reflow sotto vuoto applica il vuoto mentre la lega è fusa, estraendo il gas intrappolato dalla giunzione e riducendo notevolmente i vuoti. È la leva più efficace disponibile contro i vuoti nei package con terminazioni inferiori e nei package ad array, e rappresenta una decisione di investimento, non una semplice regolazione del profilo.
Dimensionamento del forno in base alla produttività
Esempio di dimensionamento del forno
Un assemblatore deve produrre 180 schede all'ora. Ogni scheda è lunga 8 pollici e il produttore della pasta consiglia un profilo di quattro minuti in tre fasi. Il trasportatore consente uno spazio di 2 pollici tra le schede, quindi il fattore di carico è 0,8.
Passaggio 1. Schede al minuto. 180 / 60 = 3 schede al minuto.
Passaggio 2. Velocità di linea richiesta. (3 schede/min × 8 pollici/scheda) / 0,8 = 30 pollici al minuto.
Passaggio 3. Lunghezza riscaldata richiesta. 30 pollici/min × 4 min = 120 pollici, ovvero 10 piedi.
Il forno deve avere almeno 120 pollici di lunghezza riscaldata La lunghezza complessiva sarà maggiore, perché la sezione di raffreddamento, quella di carico e quella di scarico si trovano al di fuori delle zone riscaldate. Quotare la lunghezza complessiva anziché quella riscaldata è un fraintendimento comune e costoso.
Progettare la scheda per il reflow
La maggior parte dei difetti di reflow viene progettata prima ancora che la scheda raggiunga la stampante. Tombstoning, ponti di saldatura e deformazioni sono riconducibili ciascuno a una specifica scelta di layout o di stencil.
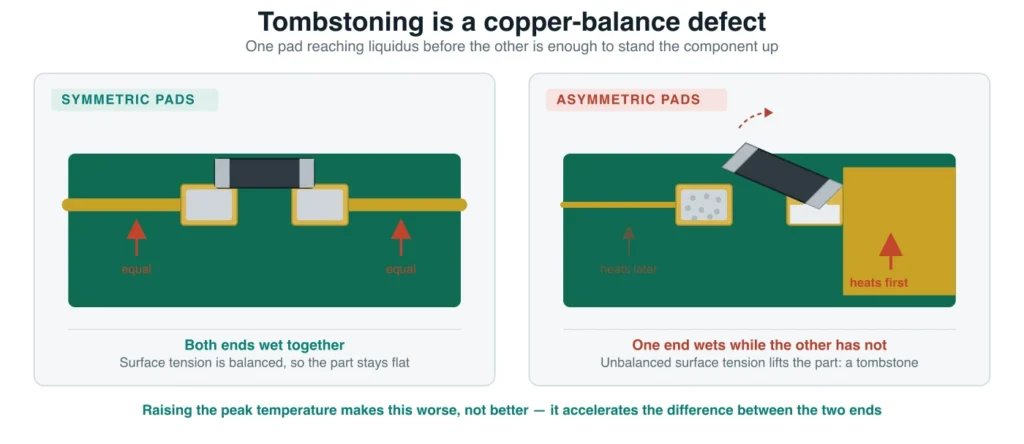
La simmetria termica tra i pad di un componente è il meccanismo alla base del tombstoning. Se un pad ha un'ampia connessione in rame e l'altro una traccia sottile, un'estremità del componente raggiunge la temperatura di liquidus prima dell'altra. La prima estremità si bagna, la tensione superficiale esercita una trazione e il componente si solleva. Bilanciare il rame alle due estremità elimina in gran parte il difetto.
Il bilanciamento del rame su un pannello determina la deformazione. Le ampie aree di rame non bilanciate si riscaldano e si dilatano in modo non uniforme, facendo incurvare il pannello mentre attraversa il picco. La correzione va apportata nell'area di scarto del pannello, aggiungendo rame per uniformarne la distribuzione, non sulla scheda stessa.
L'orientamento dei componenti rispetto all'avanzamento del trasportatore è importante per i componenti lunghi. Posizionare i componenti allungati trasversalmente al flusso d'aria anziché lungo di esso riduce la probabilità che vengano sollevati o spostati mentre la lega è fusa.
La geometria e la spaziatura dei pad controllano i ponti di saldatura. I ponti di saldatura sono un problema di volume della pasta e di spaziatura, non del forno, e si correggono nello stencil anziché intervenendo sul profilo.
Le guide laterali e le aree keep-out forniscono al trasportatore un punto su cui applicare il serraggio e impediscono che componenti o pasta vengano disturbati sul bordo della scheda durante il trasporto.
Le regole delle aperture dello stencil in base al package svolgono la maggior parte del lavoro restante:
- Estremità arrotondate delle aperture sui dispositivi a passo fine, per ridurre la concentrazione delle tensioni e migliorare il rilascio della pasta.
- Aperture quadrate per i pad BGA e i componenti passivi ultraminiaturizzati, per ottenere un deposito uniforme e una formazione prevedibile delle sfere.
- Aperture a forma di croce sui pad termici QFN, per controllare il volume della pasta sotto un ampio pad esposto e ridurre la formazione di palline di saldatura ai bordi.
- Riduzione delle aperture sui dispositivi a passo fine, quando i ponti sono causati da un volume eccessivo anziché dalla spaziatura.
I fiducial forniscono alla macchina di posizionamento un riferimento affidabile. In loro assenza, la precisione di posizionamento è limitata dalle tolleranze di fabbricazione della scheda e dalla registrazione del pannello, anziché dalla macchina.
Il via-in-pad non riempito fa defluire la pasta lungo il foro durante il reflow, impoverendo la giunzione e contaminando il lato opposto. Se i via devono trovarsi in un pad, devono essere riempiti e tappati; il tipo di riempimento deve essere specificato con riferimento alla norma IPC-4761, Guida alla progettazione per la protezione delle strutture via delle schede stampate, che definisce i tipi di protezione dei via e i relativi criteri di accettazione. Si tratta di una decisione di fabbricazione da prendere prima di ordinare la scheda.
Assemblaggi a doppia faccia e a tecnologia mista
La maggior parte dei prodotti reali non è costituita interamente da componenti a montaggio superficiale. La decisione su come gestire i componenti a foro passante e come sequenziare una lavorazione a doppia faccia è presente in ogni nuovo assemblaggio.
Rifusione del secondo lato
Su una scheda a doppia faccia, il primo lato viene sottoposto a rifusione, quindi la scheda viene capovolta e il secondo lato viene serigrafato, popolato e sottoposto a rifusione. Il problema è che le saldature del primo lato sono esposte a un secondo ciclo termico e la lega si rammollisce al di sopra della temperatura di solidus.
Le regole pratiche si riducono a sequenziamento e massa. Saldare prima il lato con meno componenti o con componenti più piccoli, in modo che i componenti pesanti si trovino sul secondo passaggio, quando non rischiano di cadere. Quando i componenti pesanti devono trovarsi sul primo lato, piccoli punti di adesivo li mantengono in posizione durante la seconda rifusione. Il secondo passaggio viene generalmente eseguito con un picco leggermente più basso e, in alcuni progetti, uno schermo termico protegge il lato inferiore.
Componenti a foro passante su una linea di rifusione
La maggior parte delle lavorazioni a tecnologia mista utilizza una delle tre opzioni seguenti:
| Processo | Combinazione ottimale di schede | Fascia di volumi | Vincolo principale |
|---|---|---|---|
| Pin-in-paste | Componenti a foro passante su una scheda altrimenti SMT | Da basso ad alto | La pasta deve riempire il foro oltre a formare la saldatura, quindi le aperture e i depositi sono più grandi |
| Saldatura selettiva | Schede miste con un numero contenuto di componenti a foro passante | Da basso a medio | Accesso dell'ugello e tempo di ciclo per giunto |
| Saldatura a onda | Schede dedicate a componenti a foro passante o schede miste | Elevate | Mascheratura o attrezzaggio per il lato SMT |
Il pin-in-paste è l'opzione che vale maggiormente la pena comprendere, perché elimina un'intera fase del processo. La pasta viene serigrafata sui pad dei componenti a foro passante con aperture ampliate, così da depositare un volume sufficiente a riempire il foro oltre a formare il cordone di saldatura; i componenti vengono posizionati e l'intero assemblaggio viene sottoposto a rifusione in un unico passaggio. Il vincolo è il volume: il deposito deve fornire materiale sia al giunto sia al foro, il che richiede aperture più grandi e un deposito di pasta più alto rispetto a quello necessario sullo stesso pad per un componente a montaggio superficiale.
La regola decisionale riguarda contenuto e volume. È il numero di componenti a foro passante a determinare la scelta del processo, non le preferenze, e la maggior parte delle schede finisce per utilizzare più di un processo sullo stesso assemblaggio. Fingere il contrario è il modo in cui le quotazioni diventano errate.
Difetti comuni di rifusione e relative cause
I difetti di rifusione non sono casuali. Ognuno di quelli più comuni ha un breve elenco di cause, e queste cause sono parametri di processo che si possono misurare o decisioni di layout che si possono verificare.
| Difetto | Aspetto | Causa determinante | Correzione | Classe di accettazione |
|---|---|---|---|---|
| Tombstoning | Un'estremità di un componente chip si solleva e si dispone verticalmente | Squilibrio termico tra i pad, volume di pasta non uniforme o rampa troppo rapida | Bilanciare il rame dei pad, uniformare il deposito, rallentare la rampa | Classe 2 e Classe 3: da rifiutare quando la terminazione è sollevata e non tocca più il pad |
| Ponti di saldatura | La saldatura collega pad o terminali adiacenti | Volume eccessivo di pasta, progettazione delle aperture, scarsa tenuta tra stencil e scheda | Ridurre le dimensioni delle aperture, regolare la pressione di stampa, verificare l'allineamento | Classe 2 e Classe 3: da rifiutare quando il ponte costituisce un cortocircuito tra i conduttori |
| Vuoti | Cavità gassose all'interno del giunto, soprattutto nei package BGA, QFN e di potenza | Degassamento, ossidi, gestione della pasta, velocità della rampa | Utilizzare una pasta a bassa formazione di vuoti, prolungare il preriscaldamento, valutare il vuoto o l'azoto | La Classe 3 è più rigorosa; valutare in base ai criteri applicabili e a qualsiasi limite concordato per i vuoti |
| Head-in-pillow | La sfera BGA poggia sulla pasta senza coalescere | Deformazione del package o della scheda durante la rifusione, aggravata dall'ossidazione | Aumentare la quantità di pasta, utilizzare un flussante più resistente all'ossidazione, regolare il profilo, usare un'atmosfera inerte | Classe 3: da rifiutare, perché il giunto non si è formato metallurgicamente |
| Graping | Superficie granulosa e ossidata, simile a un grappolo d'uva | Il flusso si è esaurito prima che la lega si coalescesse, a causa di un preriscaldamento eccessivo o di un TAL eccessivo | Ridurre il preriscaldamento, diminuire il TAL, utilizzare una pasta più stabile termicamente | Da scartare perché la bagnatura è insufficiente |
| Formazione di sfere di saldatura | Piccole sfere sparse attorno ai pad o alle piste | Spruzzi di pasta dovuti a una rampa troppo rapida, a una pulizia insufficiente dello stencil o a una pasta degradata | Rallentare il preriscaldamento, pulire lo stencil, controllare la durata di utilizzo della pasta | Dipende dalle dimensioni e dalla posizione; valutare rispetto ai criteri applicabili |
| Giunto freddo o disturbato | Menisco opaco, ruvido o fratturato | Picco o TAL insufficienti, oppure vibrazioni mentre la lega è fusa | Verificare il profilo rispetto alla scheda tecnica della pasta, stabilizzare il trasportatore | Da scartare perché la bagnatura è insufficiente |
| Spostamento o disallineamento del componente | Componente spostato dal proprio pad durante il riflusso | Bagnatura non equilibrata, vibrazioni del trasportatore o disturbi del flusso d'aria | Bilanciare la pasta, stabilizzare il trasporto, rivedere le impostazioni delle ventole | Valutare rispetto ai criteri di posizionamento |
| Imbarcamento | La scheda o il pannello si incurva durante il picco | Squilibrio del rame, impilamento asimmetrico degli strati, umidità | Bilanciare il rame, rivedere l'impilamento degli strati, eseguire un'essiccazione prima del riflusso | Indicatore di processo o difetto a seconda delle condizioni risultanti del giunto |
| Effetto popcorn | Fessurazione o delaminazione dovuta all'evaporazione improvvisa dell'umidità assorbita al picco | Umidità assorbita prima del riflusso in un package sensibile all'umidità | Eseguire l'essiccazione secondo il programma IPC/JEDEC J-STD-033, controllare il tempo di permanenza fuori dall'imballaggio | Difetto: il package è stato danneggiato |
I vuoti e l'head-in-pillow confutano la stessa supposizione: che un giunto che sembra formato lo sia davvero. Il tombstoning appartiene a questo elenco per un motivo diverso. È abbastanza visibile, ma lo squilibrio è incorporato nel rame dei pad, quindi rallentare la rampa può attenuarlo, mentre la soluzione duratura consiste in una modifica del layout o dello stencil.
Vuoti nei package ad array è il difetto per il quale le modifiche al profilo risultano meno efficaci. I vuoti si formano quando il gas non riesce a fuoriuscire prima che la lega solidifichi, quindi le leve sono la velocità della rampa, la chimica della pasta, la durata del preriscaldamento e l'atmosfera. In un BGA o QFN il gas deve percorrere un lungo tragitto per uscire, motivo per cui questi package presentano più vuoti rispetto ai componenti con terminali gull-wing. Il riflusso sotto vuoto è il singolo intervento più efficace; una pasta a bassa formazione di vuoti e un preriscaldamento più lungo e delicato sono le opzioni meno costose.
Head-in-pillow è il difetto che più spesso sfugge all'ispezione, perché dall'alto il giunto sembra formato. Il meccanismo è l'imbarcamento: un package che si incurva durante il riflusso solleva le sfere dalla pasta e, quando torna a essere piatto, la pasta ha già completato il riflusso senza di esse. Il lavoro tecnico di Indium Corporation’s sul difetto lo attribuisce all'imbarcamento del componente o della scheda durante il riflusso, aggravato dall'ossidazione, e raccomanda la pasta saldante come contromisura più pratica (Indium Corporation, Testing and Prevention of Head-In-Pillow, recuperato il 2026-10-21). Il rilevamento richiede solitamente una radiografia o una prova con colorante e distacco, motivo per cui il lavoro sul primo articolo di una scheda BGA dovrebbe includerne una.
Tombstoning è l'esempio più chiaro di un difetto progettato a monte. La mitigazione pubblicata consiste nella simmetria dei pad e in un volume di pasta uniforme, entrambe decisioni relative al layout e allo stencil. Aumentare la temperatura di picco per “assicurarsi che avvenga la bagnatura” peggiora il tombstoning anziché migliorarlo, perché accelera la differenza tra le due estremità.
Criteri di ispezione e accettazione
L'ispezione verifica se il processo ha funzionato. L'accettazione verifica se il risultato è sufficientemente buono. Sono domande diverse e ricevono risposta da standard diversi.
In sequenza, i punti di controllo sono: SPI prima del riflusso, verificando il volume e l'allineamento della pasta; AOI dopo il riflusso, verificando la presenza, la polarità, l'allineamento e la forma visibile del giunto; X-Ray per i giunti che non possono essere osservati, cioè in pratica BGA, QFN e altri package con terminazioni inferiori; sezione trasversale per la verifica distruttiva quando la radiografia è ambigua e la questione è importante; e test funzionale come controllo finale a livello di prodotto.
L'accettazione costituisce un livello separato. Un giunto viene valutato rispetto a uno standard e a una classe specifici, non in base all'occhio dell'ispettore. Lo standard è IPC-A-610, Accettabilità degli Assemblaggi Elettronici, attualmente alla Revisione J, pubblicata nel 2024 e sostitutiva della Revisione H. I suoi criteri sono organizzati per classe di prodotto: la Classe 1 comprende l'elettronica generale, la Classe 2 l'elettronica destinata a servizi specifici e la Classe 3 i prodotti ad alte prestazioni e per ambienti gravosi.
Nella pratica ne conseguono due effetti.
La classe è una decisione commerciale presa prima della produzione, non un giudizio espresso al banco. Scegliere la Classe 3 per un prodotto il cui ambiente non la richiede comporta costi di ispezione senza aumentare l'affidabilità. Scegliere la Classe 2 per un prodotto sottoposto a cicli termici in un veicolo comporta un problema di garanzia.
Le giunzioni senza piombo dovrebbero avere un aspetto diverso. Una saldatura SAC305 è generalmente più opaca, granulosa e arrotondata rispetto alla saldatura brillante e concava di stagno-piombo sulla quale molti ispettori sono stati formati. Giudicare una giunzione senza piombo in base alla sua lucentezza è un criterio ormai superato e produce sia falsi scarti sia, peggio ancora, una falsa sicurezza quando una giunzione realmente difettosa capita di essere brillante.
Dietro ogni criterio di quello standard si celano tre stati di condizione: Accettabile, Indicatore di processo e Difetto. È il secondo a generare la maggior parte delle discussioni. Un Indicatore di processo è una condizione non ideale, ma che non compromette forma, adattamento o funzionalità nella classe indicata, quindi non costituisce un motivo per scartare una scheda. Trattare ogni Indicatore di processo come un difetto porta a rilavorazioni che introducono più rischi della condizione originaria e, su un prodotto di Classe 3, comporta anche costi che la specifica non aveva mai richiesto.
Come qualificare un processo di rifusione
Qualificare un processo di rifusione significa dimostrare, documentandolo, che è sotto controllo prima dell'avvio della produzione. Il risultato richiesto è una registrazione del primo articolo, non una scheda dall'aspetto impeccabile.
- Profilo acquisito. Profilo del primo articolo registrato, con ogni lettura della termocoppia e il Delta-T indicati.
- Tracciabilità della pasta. Lega, lotto, tipo di polvere e data registrati in relazione al profilo con cui sono stati utilizzati.
- Limiti SPI. Limiti di volume e allineamento impostati e documentati per questo specifico assemblaggio.
- Copertura AOI. Il programma è stato ottimizzato per l'insieme di difetti che questo assemblaggio produce effettivamente, invece di essere lasciato alle impostazioni predefinite.
- Giunzioni nascoste. Piano di campionamento a raggi X definito, comprendente un controllo del primo articolo per qualsiasi package ad array.
- Registrazioni. Profilo archiviato in relazione alla revisione della scheda, al lotto della pasta e alla data.
- Trigger per la riprofilazione. Messo per iscritto e assegnato a un ruolo identificato.
- Classe di accettazione. Registrata per iscritto, con il numero dello standard e la lettera di revisione.
- Rilavorazione. Criteri e numero consentito di cicli di rilavorazione definiti, compreso il modo in cui le giunzioni rilavorate vengono nuovamente ispezionate.
- Sensibilità all'umidità. Componenti identificati, con controlli di cottura e di durata a pavimento attivi.
Domande Frequenti
Qual è la differenza tra la saldatura a onda e la saldatura a rifusione?
Nella saldatura a rifusione, lo stagno arriva sotto forma di pasta applicata sui pad e fonde nel punto in cui si trova. Nella saldatura a flusso, o a onda, la scheda passa sopra un'onda stazionaria di stagno fuso che risale attraverso i fori metallizzati. La rifusione viene utilizzata per i componenti a montaggio superficiale, mentre la saldatura a onda è usata per i componenti a foro passante; molte schede di produzione utilizzano entrambi i processi.
Posso usare una pistola termica per rifondere lo stagno?
Sì per rimuovere o sostituire un singolo componente, ma no per assemblare una scheda. Una pistola termica non ha una rampa controllata, né una fase di permanenza né un picco misurabile, quindi non può fornire un profilo e non può produrre una giunzione ripetibile. È uno strumento di rilavorazione e, anche durante la rilavorazione, rischia di delaminare il laminato e surriscaldare i componenti adiacenti.
Come si esegue la saldatura a rifusione in casa?
Le opzioni realistiche sono una piastra riscaldante, un forno tostapane convertito o una stazione ad aria calda. Nessuna di queste offre il controllo delle zone o un profilo misurato, quindi non è possibile verificare il tempo sopra la temperatura di liquidus o la temperatura di picco, e non si hanno criteri di accettazione oltre al fatto che la giunzione sembri saldata. Per lavori di prototipazione in cui la scheda non è critica per la sicurezza, è un compromesso ragionevole. Non è un sostituto di un processo controllato.
Che cos'è la pasta saldante di tipo 4?
Il tipo 4 è una classificazione della dimensione della polvere secondo IPC J-STD-005, compresa tra 20 e 38 µm, ed è la scelta comune per i lavori a passo fine intorno a 0,4-0,5 mm. Scegli il tipo più grossolano che consenta di gestire il passo più fine presente sulla scheda, perché la polvere più fine si stampa meglio, ma si ossida più rapidamente e riduce la durata dello stencil.
Qual è la temperatura ideale per la saldatura a rifusione?
Non esiste una singola temperatura, perché il picco è determinato dalla lega e limitato dai componenti. Per SAC305, che fonde tra 217 e 220 °C, l'intervallo pubblicato per il picco è compreso tra 230 e 260 °C, con un tempo consigliato da 45 a 60 secondi sopra la temperatura di liquidus. Il limite superiore è determinato dalla più bassa temperatura massima del corpo tra tutti i componenti presenti sulla scheda.
Perché le mie giunzioni di saldatura senza piombo sono opache?
Perché le giunzioni SAC305 sono normalmente opache e granulose. La saldatura brillante e concava che molti ispettori associano a una buona giunzione è caratteristica delle leghe stagno-piombo. Giudicare una giunzione senza piombo in base alla sua lucentezza è un criterio ormai superato ed è l'errore di ispezione più comune negli assemblaggi senza piombo.
Con quale frequenza deve essere riconvalidato un profilo di rifusione?
Ripeti la profilazione ogni volta che cambia la pasta, cambia la struttura degli strati, cambia la combinazione dei componenti oppure il forno è stato sottoposto a manutenzione o riparato, e a intervalli periodici nell'ambito del controllo del processo. Un profilo archiviato in relazione alla revisione della scheda, ma non al lotto della pasta, è una registrazione incompleta, perché anche il solo cambio della pasta può modificare il risultato.
da dove cominciare
Prima di cambiare qualsiasi cosa, verifica due aspetti del tuo processo. Primo, se il profilo è stato validato sull'assemblaggio che stai effettivamente producendo oppure se è stato ereditato da una scheda simile. Secondo, se la classe di accettazione è messa per iscritto e citata insieme alla revisione dello standard oppure se viene semplicemente data per scontata.
Se il profilo è stato ereditato, di solito il miglioramento più rapido non consiste nell'impostare diversamente il forno. Consiste nel misurare il Delta-T sulla scheda attuale, perché ciò indica se il profilo è effettivamente in grado di funzionare sull'intero assemblaggio. Se la classe viene data per scontata, il miglioramento più economico consiste nell'indicarla per iscritto nel prossimo ordine di acquisto: non costa nulla e rimuove una discussione che altrimenti emerge durante l'ispezione finale.
Entrambi i controlli costano quasi nulla ed entrambi sono aspetti ai quali un fornitore risponderà direttamente se interpellato. Una domanda sul profilo dovrebbe produrre un grafico con le tracce delle termocoppie e la revisione della scheda. Una domanda sulla classe dovrebbe produrre un nome, una lettera di revisione e una data. Qualsiasi risposta più vaga dovrebbe essere considerata non verificata.
Fonti
- Indium Corporation, Scheda tecnica della pasta saldante SAC305 idrosolubile, per la velocità di rampa raccomandata e accettabile, la finestra di permanenza, il tempo sopra la temperatura di liquidus, la temperatura di picco e la velocità di raffreddamento. Consultato il 21/10/2026.
- Indium Corporation, Dati sulla lega saldante Indalloy 256 (SAC305), per la temperatura di solidus di 217 °C e la temperatura di liquidus di 220 °C. Consultato il 21/10/2026.
- Indium Corporation, Testing and Prevention of Head-In-Pillow, documento tecnico, per il meccanismo di deformazione e ossidazione del fenomeno head-in-pillow e le contromisure raccomandate. Consultato il 21/10/2026.
- IPC / Global Electronics Association, soddisfare i tuoi standard, per l'ambito di applicazione di IPC-A-610, J-STD-001 e della relativa famiglia di standard. Consultato il 21/10/2026.
- IPC, IPC-A-610J: accettabilità degli assiemi elettronici, pubblicato nel 2024, in sostituzione della Revisione H (2020). Disponibile tramite IPC e i suoi rivenditori autorizzati, incluso Webstore ANSI.
- IPC/JEDEC, J-STD-020: Classificazione della sensibilità all'umidità/reflow per dispositivi a montaggio superficiale a stato solido non ermetici, per i limiti del profilo di classificazione senza piombo e la temperatura di picco della classificazione.
- IPC, J-STD-005: Requisiti per le paste saldanti, per la classificazione delle dimensioni delle particelle di polvere di saldatura, inclusi il Tipo 3 (da 25 a 45 µm), il Tipo 4 (da 20 a 38 µm) e il Tipo 5 (da 15 a 25 µm).
- IPC/JEDEC, J-STD-033: Gestione, imballaggio, spedizione e utilizzo di dispositivi a montaggio superficiale sensibili all'umidità/reflow, per il programma di cottura e i controlli relativi alla vita utile fuori dall'imballaggio protettivo, citati nella sezione sull'umidità.
- IPC, IPC-4761: Guida alla progettazione per la protezione delle strutture dei via delle schede a circuiti stampati, per i tipi di protezione dei via citati nella sezione sulla progettazione della scheda.
- Commissione europea, Direttiva RoHS, per la limitazione del piombo nelle apparecchiature elettriche ed elettroniche e il meccanismo di esenzione. Recuperato il 2026-10-21.
