IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies, defines requirements for the materials, processes and acceptability of soldered assemblies. It covers how assemblies are made as well as requirements for the resulting connections. A purchase order that cites the standard should identify the applicable revision, product class and project-specific requirements.
For an assembly buyer, the useful question is: what evidence will show that the agreed requirements were followed? The answer connects your drawings and order to the assembler’s process controls, inspection plan and build records.
Wichtige Erkenntnisse
- The official revision table lists Revision J (2024) as the current base document, checked on October, 2026.
- Product class, document revision and application addenda are separate decisions to establish before production.
- Personnel certification demonstrates individual knowledge or skills within its scope; build conformity needs evidence for the actual assembly.
- Agree the required process records, inspection coverage and delivery documentation during quotation.
What J-STD-001 covers in PCB assembly
J-STD-001 addresses soldered electrical and electronic assemblies, including wire and terminal connections, through-hole technology and surface mount technology. Its scope extends beyond the visible shape of a solder joint.
The publisher’s J-STD-001 endorsement program identifies topics including safety, equipment, electrostatic discharge, assembly processes, soldered connection acceptance and test methods. The standard’s public contents preview provides the document structure for readers evaluating its scope.
For a PCB assembly project, organize your review around four areas:
- Inputs: components, solder alloy, flux, equipment and handling conditions.
- People: proficiency for the work assigned, plus any credentials the customer specifically requires.
- Processes: soldering, cleaning and other operations relevant to the assembly.
- Verification: inspection, testing and the records agreed for the build.
These areas connect. A satisfactory final inspection does not, by itself, identify which flux was used or establish the processing history. Conversely, a recorded process setting does not establish that every resulting connection is acceptable. Agree how the manufacturing and verification evidence will work together.
Which revision and addenda apply?
Die official document revision table, checked on October 27, 2026, lists J-STD-001J as the current base revision. Use the complete document designation when discussing an order; “latest revision” can become ambiguous between quotation, production and repeat orders.
Current base revision versus the contracted edition
Revision J was released in 2024. The publisher’s April 8, 2024 announcement describes additions including hardware-installation requirements and illustrations explaining bubbles in X-ray images. Those changes do not mean every assembly requires X-ray inspection.
For procurement, confirm which edition the order invokes and how an edition change will be approved. An existing drawing or customer specification may name an earlier revision. Resolve that conflict before the assembler releases work instructions, rather than silently substituting a newer document.
Automotive and space addenda
Application addenda supplement particular base editions. They are separate from the numbered product classes.
| Document listed by the publisher | Role | Question to resolve before ordering |
|---|---|---|
| J-STD-001J, 2024 | Base soldered-assembly requirements | Which edition does the order invoke? |
| J-STD-001JS, January 2025 | Space supplement to the corresponding base edition | Does the project invoke this supplement? |
| J-STD-001JA/IPC-A-610JA, September 2025 | Automotive supplement used with the corresponding editions of both standards | Which base documents and supplemental requirements apply? |
Die Anwendungsbezeichnung allein reicht nicht aus, um den Fertigungsumfang festzulegen. Dokumentieren Sie die ausgewählten Ausgaben, Ergänzungen und kundenspezifischen Ausnahmen gemeinsam, damit Angebot und Fertigungsanweisungen dieselben Anforderungen zugrunde legen.
Wie sich die Klassen 1, 2 und 3 auf die Fertigung auswirken
Die Produktklasse beschreibt die Leistungserwartungen, anhand derer die Anforderungen an die Baugruppe angewendet werden. Legen Sie die Klasse für das Projekt fest, bevor Sie klassenspezifische Abnahmekriterien besprechen.
Das Folgende dient als verständliche Einordnung. Die vollständigen Klassifizierungen und Anforderungen entnehmen Sie bitte der jeweils geltenden Norm.
| Klasse | Allgemeiner Einsatz | Entscheidung des Käufers |
|---|---|---|
| Klasse 1 | Allgemeine Elektronikprodukte, bei denen die Funktion der fertigen Baugruppe im Vordergrund steht | Stellen Sie sicher, dass die Serviceanforderungen der Anwendung zu dieser Klasse passen. |
| Klasse 2 | Produkte für spezielle Anwendungen, die eine dauerhafte Leistungsfähigkeit und lange Lebensdauer erfordern | Legen Sie die Serviceanforderungen und alle kundenspezifischen Vorgaben fest. |
| Klasse 3 | Hochleistungsprodukte oder Produkte für raue Umgebungsbedingungen, bei denen eine dauerhafte Leistungsfähigkeit entscheidend ist | Legen Sie die zutreffende Klasse, den Prüfplan und alle zusätzlichen Anwendungsanforderungen fest. |
„J-STD-001 Class 3“ ist keine vollständige Fertigungsspezifikation. Angaben zur Dokumentrevision, zu Zeichnungsdetails, Ergänzungen und Kundenanforderungen bleiben offen. Auch legt die Branchenbezeichnung eines Produkts diese Entscheidungen nicht automatisch fest.
Halten Sie die Klassifizierung der Baugruppe getrennt von den Anforderungen an die unbestückte Leiterplatte und die einzelnen Bauteile. Eine allgemeine Aussage eines Lieferanten zu Arbeiten der Klasse 3 nennt weder die Anforderungen noch die Aufzeichnungen für Ihren Auftrag. Informationen zur Prüfung der fertigen Baugruppe finden Sie im IPC-A-610-Leitfaden zur Abnahme von Baugruppen.
Lötprozesskontrollen und die dazugehörigen Nachweise
Bitten Sie um Nachweise, die zum Prozess und zur Baugruppe passen, die Sie beauftragen. Die folgenden Beispiele sind empfohlene Fragen für die Lieferantenbewertung und keine Behauptung, dass jede aufgeführte Aufzeichnung eine uneingeschränkte Anforderung der J-STD-001 ist.
Werkstoffe, Ausrüstung und Qualifikation des Personals
Lassen Sie sich die für die Baugruppe vorgesehenen Lotlegierungen und Flussmittelsysteme nennen. Fragen Sie, wie der Baugruppenfertiger die Identität, Lagerung, Handhabung und Verwendung der Werkstoffe kontrolliert. Falls ein Austausch möglich ist, legen Sie fest, wer ihn genehmigt und ob dadurch Entscheidungen zur Prozessvalidierung oder Reinigung beeinflusst werden.
Nützliche Nachweise können die Werkstoffkennzeichnung, relevante Lieferantenspezifikationen und die für die Fertigung verwendeten Arbeitsanweisungen umfassen. Fragen Sie beim Personal, wie die Kompetenz für die jeweils zugewiesenen Arbeitsschritte festgestellt wird. Wenn Ihr Vertrag einen bestimmten Nachweis verlangt, legen Sie dessen Geltungsbereich und Überprüfung fest, statt eine allgemeine Aussage wie „IPC-geschult“ zu akzeptieren.
Qualifizierte Lötprozesse
Die Prozesseinstellungen sollten zur konkreten Baugruppe, den Werkstoffen und der Ausrüstung passen. Ein von einer anderen Leiterplatte übernommenes Rezept belegt nicht, dass die temperaturempfindlichen Stellen und Bereiche mit hoher Wärmekapazität dieser Leiterplatte berücksichtigt wurden.
Fragen Sie beim Reflow-Löten, für welche Baugruppenrevision das Temperaturprofil gilt und wie es überprüft wurde. Der Leitfaden zum Reflow-Löten erläutert die Profilierung ausführlicher. Zum Lotpastendruck bietet die Lotpasteninspektion eine separate Beurteilung der Auftragsqualität vor der Bestückung und dem Reflow-Löten.
Vereinbaren Sie, welche Aufzeichnungen Sie erhalten und welche der Baugruppenfertiger zur Prüfung aufbewahrt. So vermeiden Sie, erst nach Abschluss der angebotenen Arbeiten ein umfangreiches Produktionsdatenpaket anzufordern.
Sauberkeit und Prozessvalidierung
Fragen Sie, welche Nachweise das vorgesehene Reinigungs- oder No-Clean-Verfahren für die geplante Baugruppe und deren Einsatzbedingungen stützen. Die Kennzeichnung eines Materials als No-Clean allein belegt nicht, dass das bestückte Produkt Ihre Sauberkeitserwartungen erfüllt.
Der Beitrag des Herausgebers vom 25. Juni 2026, Wie sauber ist sauber genug?, unterscheidet zwischen der Überwachung von Verunreinigungen und Nachweisen zur elektrischen Leistung und Umweltbeständigkeit. Er erläutert, warum eine Messung der Verunreinigung allein die Zuverlässigkeit des Produkts nicht belegt.
Nützliche Fragen sind unter anderem: Welche Rückstandsbeurteilung stützt den Prozess? Welche Änderungen machen eine erneute Beurteilung erforderlich? Welche Prüfungen oder Abnahmekriterien gelten? Beschaffen Sie sich die geltende Ausgabe der Norm und die Kundenspezifikation, bevor Sie einen Zahlenwert festlegen. Ein einzelner allgemeiner Grenzwert für Verunreinigungen sollte eine produktspezifische Erörterung von Werkstoffen, Prozess und Verifizierung nicht ersetzen.
Prüfung, Test und Rückverfolgbarkeit
Prüfung und elektrische Tests beantworten unterschiedliche Fragen. Die Sichtprüfung beurteilt zugängliche Merkmale der Verarbeitungsqualität. Röntgenaufnahmen können Informationen zu verborgenen Strukturen liefern, während elektrische Tests die von ihrem Prüfumfang abgedeckten Merkmale erfassen. Keine dieser Methoden kann für sich allein die vollständige Produktionshistorie rekonstruieren.
Vereinbaren Sie den Prüfzugang, den Prüfumfang, den Umgang mit Ausnahmen und die Zuordnung der Ergebnisse zu Fertigungslos oder Seriennummer. Prüfen Sie die verfügbaren Möglichkeiten zur Prüfung und zum Testen von Leiterplattenbaugruppen im Hinblick auf Ihr Projekt und legen Sie den erforderlichen Prüfumfang im Angebot fest.
J-STD-001 und IPC-A-610: Wie sie zusammenwirken
J-STD-001 legt Anforderungen an die Fertigung gelöteter Baugruppen fest und umfasst Anforderungen an deren Annehmbarkeit. IPC-A-610 enthält Abnahmekriterien für elektronische Baugruppen. Ihre Anwendungsbereiche überschneiden sich bei der fertigen Lötverbindung, aber ein Dokument zur Endprüfung ersetzt nicht die Kontrollen, die zu ihrer Herstellung erforderlich sind.
In der Mitteilung des Herausgebers zur Revision J werden die Normen als häufig gemeinsam verwendete Dokumente beschrieben. Vereinbaren Sie bei der Beschaffung, welche Dokumente und Ausgaben gelten, statt eine Bezeichnung als Kurzform für beide zu behandeln.
| Praktische Frage | J-STD-001 | IPC-A-610 |
|---|---|---|
| Welche Anforderungen gelten für Lötwerkstoffe und Lötprozesse? | Regelt Fertigungsanforderungen und -kontrollen | Ersetzt nicht die Fertigungsspezifikation |
| Wie wird die fertige Baugruppe bewertet? | Enthält Anforderungen an die Annehmbarkeit | Legt Abnahmekriterien für Baugruppen fest |
| Welche Nachweise gehören in die Projektunterlagen? | Relevant process and verification evidence agreed for the build | Relevant inspection results against the invoked criteria |
For example, an acceptable-looking joint is useful inspection evidence. It does not identify the alloy, flux or process used to make that joint. Connect inspection findings to the production records required by the order.
What to specify in an assembly RFQ
Specify the document set and evidence deliverables while the assembler is preparing the quote. “Comply with IPC J-STD-001” leaves practical questions that affect work instructions, inspection and documentation.
Buyer-to-assembler evidence checklist
Use this matrix as recommended procurement practice. Agree each deliverable and its review point with the assembler; it is not a reproduction of a mandatory standard checklist.
| Requirement to agree | Implementation or control | Anzufordernde Nachweise | Review point |
|---|---|---|---|
| Edition, class and addenda | Align the order and work instructions | Agreed document list | Before order release |
| Drawings and customer exceptions | Resolve conflicting notes and approved departures | Released drawing revision and deviation approvals | Before production |
| Materials and process validation | Define alloy, flux and applicable process controls | Material identification and relevant validation summary | Process approval |
| Personnel proficiency or specified credentials | Assign suitable personnel to the work | Competence evidence or the requested credential scope/status | Supplier review |
| Cleanliness and inspection/test coverage | Define the verification plan | Agreed methods, criteria and result records | First build and acceptance |
| Traceability and conformity documentation | Link the shipped build to its approved requirements | Lot/serial references, exception status and agreed certificate of conformance | Shipment review |
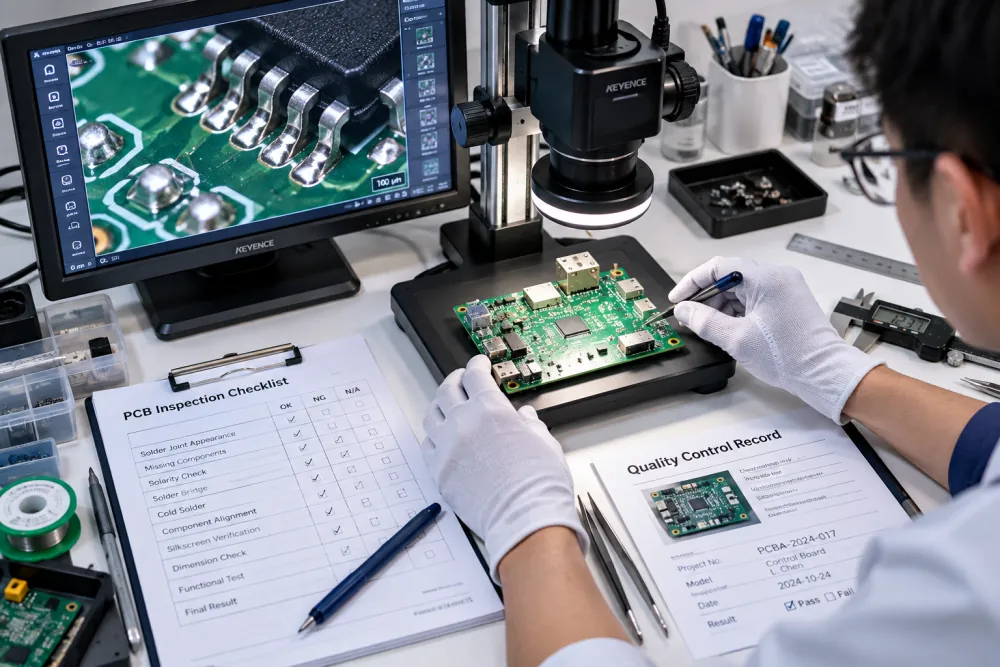
Worked example: resolving an incomplete Class 3 request
Illustrative scenario: A buyer sends the note “Build to J-STD-001 Class 3.” This is a hypothetical procurement example, not a Lead PCB customer case.
Before quoting, the parties resolve five questions:
- Which base revision is invoked?
- Which assembly and drawing revision does the requirement cover?
- Are any application addenda invoked?
- Are there customer exceptions or requirements beyond the base standard?
- Which records accompany shipment, and which remain available for review?
Suppose the parties select Revision J for a terrestrial controller, invoke no application addendum, and agree a separate inspection/test plan. A clearer example order note is:
Assemble controller PCBA revision C to J-STD-001J, Class 3, using the released drawing package. Apply the approved project inspection/test plan. No application addendum is invoked. Obtain approval for departures before implementation. Supply the agreed lot-traceability, inspection/test summary and certificate of conformance with shipment.
The useful next step is to map that note to records: revision C work instructions, approved materials/processes, the project verification results and the shipment lot. If a departure occurs, its approval should remain connected to the affected build. A general certificate with no clear scope is less useful than documentation that identifies what was built and the requirements being attested.
What J-STD-001 certification proves
J-STD-001 certification programs concern individuals’ knowledge and skills within defined program scopes. The official certification overview distinguishes these roles:
- Zertifizierter IPC-Spezialist (CIS): Für Personen, die die Kriterien der einschlägigen Norm verstehen und anwenden müssen. Die erforderlichen Module und zusätzlichen Anerkennungen legen den Umfang des Programms fest.
- Zertifizierter IPC-Trainer (CIT): Für Ausbilder, die gemäß den Programmregeln qualifiziert sind, die entsprechenden Zertifizierungsschulungen und Prüfungen durchzuführen.
- Zertifizierter Normenexperte (CSE): Für fortgeschrittene Kenntnisse in der Auslegung und Anwendung einer Norm oder verwandter Normen.
Das Anerkennungsprogramm nach J-STD-001 umfasst praktische Montagearbeiten. Prüfen Sie die Anforderungen des jeweiligen Programmpfads, bevor Sie Annahmen zu Prüfungen, Schulungsdauer oder Verlängerung treffen.
Fragen Sie bei der Lieferantenqualifizierung, welcher Nachweis für die betreffende Arbeit relevant ist, welche Anerkennungen er umfasst und ob er aktuell ist. Ein Nachweis belegt die Qualifikation einer Person. Er weist nicht eigenständig nach, dass für Ihre Baugruppe freigegebene Materialien verwendet, die vereinbarten Prozesse eingehalten oder die erforderlichen Prüfungen bestanden wurden. Fordern Sie diese Fertigungsunterlagen separat an.
Häufig gestellten Fragen
Ist J-STD-001 eine Norm für unbestückte Leiterplatten oder für bestückte Baugruppen?
IPC J-STD-001 behandelt gelötete elektrische und elektronische Baugruppen. Für die Herstellung unbestückter Leiterplatten gelten eigene Anforderungen, die separat festgelegt werden sollten. Bei einem Komplettauftrag sollten Sie die Spezifikation der unbestückten Leiterplatte von den Anforderungen an die Baugruppenmontage abgrenzen, damit der Lieferant beide Leistungsumfänge anbieten und überprüfen kann.
Ist der Zusatz für die Raumfahrt bei Klasse 3 automatisch erforderlich?
Klasse 3 und der Zusatz für die Raumfahrt sind separate Spezifikationsentscheidungen. Der Herausgeber führt J-STD-001JS als Ergänzung zur entsprechenden Basisversion auf. Legen Sie gemeinsam mit dem Kunden die erforderlichen Anwendungsdokumente fest; ein Hinweis auf Klasse 3 allein gibt nicht an, welche Zusatzdokumente für den Auftrag gelten.
Macht ein No-Clean-Prozess eine Sauberkeitsprüfung überflüssig?
Verwenden Sie „No-Clean“ nicht als Ersatz für eine Vereinbarung darüber, wie die Sauberkeit nachgewiesen wird. Fragen Sie den Bestücker, welche Nachweise die Eignung von Material und Prozess für Ihr Produkt belegen. Die detaillierten Pflichten, Methoden und Akzeptanzkriterien sollten sich nach der anwendbaren Normausgabe und den Kundenanforderungen richten.
Wo kann ich die offizielle Norm oder das PDF beziehen?
Nutzen Sie die offiziellen Dokumentenkanäle des Herausgebers. Die öffentlich verfügbare Inhaltsübersicht zu J-STD-001J hilft dabei, den Geltungsbereich zu bestimmen, ist jedoch nicht die vollständige lizenzierte Norm. Ziehen Sie bei der Auslegung detaillierter Anforderungen oder Akzeptanzgrenzen die vollständige anwendbare Ausgabe und die zugehörigen Ergänzungen heran.
Bereiten Sie die Anforderungen vor, bevor Sie ein Angebot anfordern
Senden Sie Ihre Baugruppendateien zusammen mit der gewünschten Revision, Klasse, den Ergänzungen und den geforderten Nachweisen für die Prüfung einer Komplettbestückung von Leiterplatten. Klären Sie offene Anforderungen vor der Auftragsfreigabe, damit sich Angebot, Produktionsanweisungen und Abnahmeunterlagen auf denselben Fertigungsstand beziehen.
