Die Lotpasteninspektion (SPI) prüft die nach dem Druck und vor der Bauteilplatzierung auf einer Leiterplatte aufgetragene Lotpaste. Ein 3D-SPI-System misst Volumen, Höhe, Fläche und Ausrichtung des Auftrags anhand programmierter Grenzwerte. Dadurch können fehlerhafte Drucke vor der Platzierung und dem Reflow-Prozess zurückgehalten und korrigiert werden. Für Hardwareentwickler und PCBA-Einkäufer ist entscheidend, ob der Bestücker die relevanten Aufträge zuverlässig messen und auf Fehler konsequent reagieren kann.
Das Bestehen der SPI bestätigt, dass die geprüften Aufträge diese Grenzwerte erfüllen. Es zertifiziert weder fertige Lötstellen noch die elektrische Funktionalität.
Wichtige Erkenntnisse
- Nach dem Druck und vor der Platzierung prüfen, solange die Aufträge noch zugänglich sind.
- Prozentwerte anhand eines dokumentierten Nennvolumens und qualifizierter Annahmegrenzen interpretieren.
- Die Eindämmung, Korrektur und erneute Prüfung fehlerhafter Drucke zusätzlich zu den Gerätefunktionen bewerten.
- Nachgelagerte Inspektionen und Prüfungen für Fehler beibehalten, die durch die Lotpastenmessung nicht festgestellt werden können.
Die Prozessabfolge lautet Lotpastendruck → SPI → Bauteilplatzierung → Reflow → nachgelagerte Inspektion und Prüfung. Nach der Platzierung kann zusätzlich eine AOI vor dem Reflow-Prozess erfolgen.
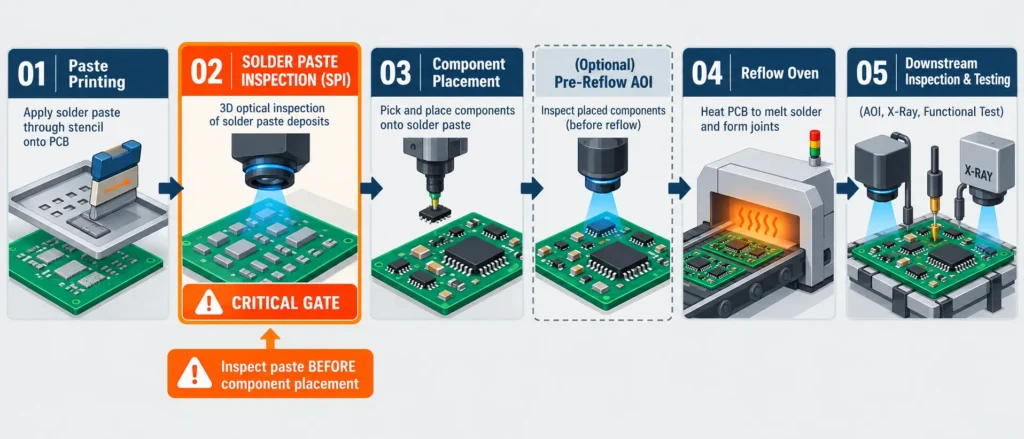
Was misst SPI und wie funktioniert die 3D-Inspektion?
SPI bewertet die Geometrie und Position der gedruckten Lotpaste. Ihr Nutzen entsteht durch den Vergleich dieser Messungen mit dem vorgesehenen Auftrag unter Verwendung der korrekten Leiterplatten- und Schablonenrevisionen.
Messwerte in einem SPI-Ergebnis lesen
Volumen, Höhe, Fläche und Versatz beschreiben unterschiedliche Aspekte eines Auftrags; keiner dieser Werte sollte ohne seine Referenz interpretiert werden.
| Messgröße | Bedeutung | Sinnvolle Berichtsgrundlage |
|---|---|---|
| Volumen | Integriertes Lotpastenvolumen oberhalb der lokalen Referenzfläche | mm³ oder nL; Prozentsatz eines angegebenen Nennvolumens |
| Höhe | Auftragshöhe relativ zur Referenzfläche | µm; Mittelwert, Maximum oder eine andere angegebene statistische Kennzahl angeben |
| Bereich | Auftragsfläche im Inspektionsbereich | mm²; Prozentsatz der programmierten Referenzfläche |
| X/Y-Versatz | Abweichung von der vorgesehenen Auftragsposition | Vorzeichenbehaftete µm entlang jeder Leiterplattenachse |
| Form/Brückenbildung | Unregelmäßige Geometrie oder Lotpaste, die benachbarte Bereiche verbindet | Kommentiertes Bild und die zutreffende Erkennungsregel |
Kommerzielle SPI-Systeme prüfen diese geometrischen Merkmale, wobei die verfügbaren Ausgaben je nach Konfiguration variieren.
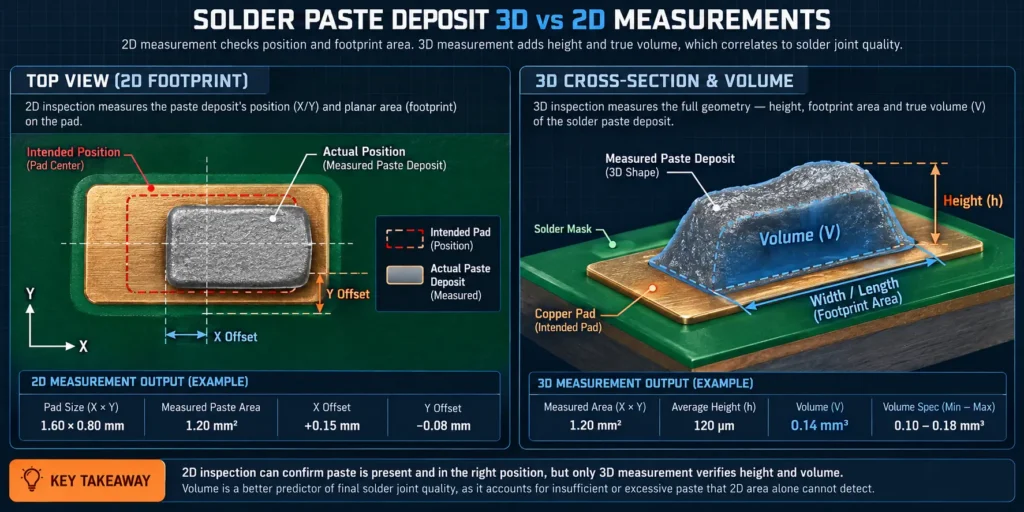
Zwei Aufträge können eine ähnliche Fläche bedecken, aber unterschiedliche Volumina enthalten. Ein dünner Auftrag kann von oben vollständig aussehen und dennoch weniger Lotpaste als vorgesehen enthalten. Umgekehrt beweist ein hoher zentraler Gipfel kein ausreichendes Volumen über die gesamte Auftragsfläche.
Verstehen, welchen zusätzlichen Nutzen 3D gegenüber 2D bietet
Die dreidimensionale Inspektion ergänzt Oberflächenbildinformationen um die gemessene Höhe und das Volumen. Zweidimensionale Prüfungen können Vorhandensein, Fläche, Position und sichtbare Lotpastenverbindungen bewerten, aber aus der Auftragsfläche allein kein integriertes dreidimensionales Volumen bestimmen.
Das System richtet das Inspektionsprogramm an der Leiterplatte aus, erfasst die Aufträge, rekonstruiert deren Oberflächen und vergleicht die berechneten Messwerte mit den Grenzwerten. Yamaha dokumentiert beispielsweise die Konturextraktion mit 2D-Beleuchtung, gefolgt von einer höhenmessung mittels Phasenverschiebung. Das ist eine konkrete Implementierung und keine Beschreibung jeder SPI-Maschine.
3D-Messungen sollten eingesetzt werden, wenn die Produktionsentscheidung quantitative Angaben zu Volumen oder Höhe erfordert. Die Eignung muss dennoch anhand der tatsächlichen Auftragsgrößen, Oberflächen und Leiterplattenbedingungen validiert werden.
Welche Druckfehler kann SPI erkennen, bevor sie zu Montageproblemen werden?
SPI kann fehlende, unzureichende, übermäßige, verschobene oder verbundene Lotpastenaufträge erkennen. Diese Befunde weisen auf Druckabweichungen und nachgelagerte Risiken hin, garantieren jedoch nicht das Auftreten eines bestimmten Reflow-Fehlers.
Lotpastenabweichungen mit der nächsten Untersuchung verknüpfen
Position und Muster eines Alarms bestimmen die erste Untersuchung. Ein wiederholt zu geringer Auftrag an einer Öffnung deutet auf ein anderes Problem hin als ein gleichmäßiger Versatz über das gesamte Nutzenfeld.
| Zustand der gedruckten Lotpaste | SPI-Nachweis | Mögliches nachgelagertes Risiko | Erste Untersuchung | Erforderliche Qualifizierung |
|---|---|---|---|---|
| Unzureichender Auftrag | Volumen in nL/mm³ und % des angegebenen Nennwerts | Unzureichende Lötstellenmenge oder offene Verbindung | Verstopfte Öffnung, Auslösen, Pastenzustand | Geometrie der Öffnung, lokale Dicke, Pastenprodukt |
| Überschüssiger Auftrag | Volumen sowie Fläche und Form | Brückenbildung oder überschüssiges Lot | Vorgesehenes Öffnungsvolumen und Druckeinstellungen | Abstand der Bauteilanschlüsse und Auftragsdesign |
| Versatz | Vorzeichenbehaftete X-/Y-Verschiebung in µm | Verringerte Überlappung am Anschluss | Registrierung, Fiduzials, Leiterplattenunterstützung | Richtungsspezifische Grenzwerte und Referenz |
| Lotpastenbrücke | Bild mit verbundenen Aufträgen | Risiko einer Lotbrücke | Sauberkeit und Ausrichtung der Schablonenunterseite | Spaltgeometrie und Bildsegmentierung |
| Fehlender Auftrag | Bild und gemessenes bzw. erkanntes Ergebnis | Fehlendes oder unzureichendes Lot | Verstopfte Öffnung und fehlgeschlagene Übertragung | Erkennungsschwelle und Genauigkeit des Prüfbereichs |
| Ungleichgewicht zwischen zugehörigen Anschlüssen | Beide Volumina und ein definierter Vergleich | Beitrag zu asymmetrischem Löten oder Tombstoning | Druckausgleich, Layout, Bestückung, thermische Bedingungen | Definierte Ungleichgewichtsformel und validierte Relevanz |
Dies sind Kandidaten für eine Untersuchung. Das Ändern einer Druckereinstellung ohne Bestätigung des Musters kann ansonsten akzeptable Aufträge beeinträchtigen.
Eine Prüfung vor der Bestückung bewahrt den Zugang zur Paste und verhindert, dass Bauteile auf einen noch nicht geklärten Druck aufgebracht werden. Reinigung und erneuter Druck können weiterhin Arbeitszeit und Material verbrauchen, aber die Reaktion kann erfolgen, bevor das Entfernen von Bauteilen oder die Reparatur von Lötstellen erforderlich wird.
Eine Druckwarnung von einer Diagnose der fertigen Lötstelle unterscheiden
SPI kann den Void-Anteil nach dem Reflow, die Benetzung, die Lötstellenfestigkeit oder die Durchgängigkeit nicht direkt feststellen. Es untersucht die freiliegende Paste, bevor die Lötstelle entsteht.
Tombstoning veranschaulicht diese Abgrenzung. Ungleiche Aufträge können dazu beitragen, aber auch die Geometrie der Anschlüsse, die Position des Bauteils, das Verhalten der Legierung und die Benetzungskräfte beeinflussen das Ergebnis. Indium identifiziert mehrere dieser miteinander wechselwirkenden Faktoren.
Ein Pastenalarm rechtfertigt eine Überprüfung; er ist keine abgeschlossene Diagnose der Lötstelle. Ebenso kann ein fehlerfreier Druck spätere Bestückungs- oder Reflow-Probleme nicht ausschließen.
Wie sollten das Lotpastenvolumen und die Prüfgrenzen definiert werden?
Ein aussagekräftiges SPI-Ergebnis erfordert einen definierten Sollauftrag, eine leistungsfähige Messung und freigegebene Grenzwerte, die für die Baugruppe geeignet sind. Ein Prozentsatz ohne seinen Bezugswert ist unvollständig.
Definieren, was „100 % Lotpastenvolumen“ bedeutet
Bei einer Schablonenöffnung mit geraden Seiten ist das geometrische Referenzvolumen Öffnungsfläche × lokale Schablonendicke. IPC-7527 definiert das geplante Volumen auf dieser Grundlage. Verwenden Sie bei einer Stufenschablone die lokale Dicke und die tatsächliche Geometrie der Öffnung, anstatt davon auszugehen, dass Kupferpad und Öffnung identisch sind.
Die Übertragungseffizienz beschreibt das aufgetragene Volumen im Verhältnis zum Öffnungsvolumen.
Übertragungseffizienz (%) = gemessenes Auftragsvolumen ÷ Öffnungsvolumen × 100
Betrachten Sie folgende beispielhafte Berechnung:
| Parameter | Wert |
|---|---|
| Rechteckige Öffnung | 0,30 × 0,30 mm |
| Lokale Schablonendicke | 0,10 mm |
| Berechnetes Öffnungsvolumen | 0,009 mm³ = 9 nL |
| Gemessenes Pastenvolumen | 0,0072 mm³ = 7,2 nL |
| Übertragungseffizienz | 80% |
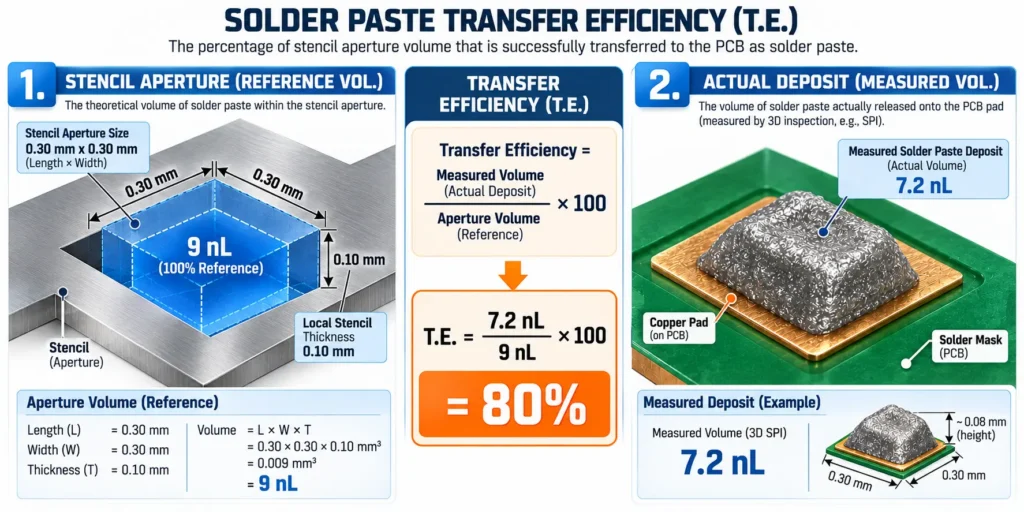
Die Berechnung ermittelt ein Verhältnis, keine Gut-/Schlecht-Entscheidung. Prüfen Sie, ob der von der Maschine verwendete Prozentsatz dieses Aperturvolumen oder einen anderen programmierten Nennwert verwendet. Das Pastenvolumen enthält außerdem Flussmittel; es entspricht nicht dem endgültigen Volumen des metallischen Lots nach dem Reflow.
Grenzwerte am tatsächlichen Druckprozess ausrichten
Die Grenzwerte müssen unzulässige Pastendepots von zulässigen Abweichungen innerhalb des qualifizierten Prozesses unterscheiden. Beginnen Sie mit Aperturgeometrie, Schablonendicke, Produktrisiko, Padabständen, Leiterplattenunterstützung und Messreferenz. Dokumentieren Sie das Pastenprodukt, die Legierung, den Pulvertyp, das Flussmittelsystem und die Handhabungsbedingungen.
Materialbedingungen sind produktspezifisch. Das NP560-Datenblatt von Kester vom Oktober 2021führt beispielsweise eine Schablonenlebensdauer von acht Stunden bei 65–85 °F und 10–70 % relativer Luftfeuchtigkeit auf. Dies ist eine Richtlinie für das genannte Material unter den angegebenen Bedingungen und keine allgemeingültige Regel zur Pastenlebensdauer oder ein universelles SPI-Abnahmefenster.
Die Auflösung beschreibt die kleinste unterscheidbare Messänderung; die Wiederholbarkeit betrifft die Übereinstimmung unter wiederholten Bedingungen; die Genauigkeit betrifft die Übereinstimmung mit einer Referenz. Yamaha gibt für seine YSi-SPeine Höhenauflösung von 1 µm an, was keine Genauigkeit von 1 µm bei Produktionsdepots belegt.
Die Bewertung des Erstmusters und eine Analyse des Messsystems sollten die gewählten Grenzwerte unterstützen. Halten Sie Abnahmegrenzwerte getrennt von statistischen Regelgrenzen, die zur Erkennung von Prozessänderungen verwendet werden. Fähigkeitsindizes setzen einen stabilen Prozess und geeignete Daten voraus; das Zusammenfassen nicht zusammengehöriger Depotfamilien kann Abweichungen verdecken.
Betrachten Sie ein einzelnes Volumenfenster oder ein Cpk-Ziel nicht als IPC-Anforderung für jedes Pad.
In der Nähe eines Entscheidungsgrenzwerts kann Messabweichung zu Fehlbeanstandungen oder zum Übersehen von Unregelmäßigkeiten führen. Bewerten Sie die Wiederholbarkeit an repräsentativen Depots, einschließlich erneuter Bestückung und Ausrichtung, sofern relevant. Eine alleinige Prüfung anhand eines Kalibrierziels weist keine Fähigkeit für jede Produktionsgeometrie nach.
Was soll geschehen, wenn eine Leiterplatte die SPI-Prüfung nicht besteht?
Ein nicht bestandenes SPI-Ergebnis sollte die routinemäßige Freigabe für die Bestückung verhindern, bis der Alarm geprüft und die Leiterplatte autorisiert eingestuft wurde. Die Korrektur muss sowohl die betroffene Leiterplatte als auch ein wiederkehrendes Druckproblem berücksichtigen.
Eine kontrollierte Reaktion auf den Alarm befolgen
Die Reaktion beginnt mit der Eingrenzung und trennt anschließend Messfehler von einer tatsächlichen Druckabweichung.
- Leiterplatte festhalten und identifizieren. Bewahren Sie die Identität der Leiterplatte/des Panels, die Alarmposition und das ursprüngliche Ergebnis auf. Verhindern Sie eine versehentliche Weitergabe an die Bestückung.
- Prüfaufbau bestätigen. Prüfen Sie die Revisionen von Leiterplatte und Schablone, das Rezept, die Ausrichtung anhand der Fiduzials, die Unterstützung und die lokale Höhenreferenz.
- Depot prüfen. Vergleichen Sie Bild und Messwerte mit den freigegebenen Grenzwerten. Leiten Sie unklare Fälle zur qualifizierten Prüfung weiter, anstatt sie automatisch zu verwerfen.
- Muster klassifizieren. Ermitteln Sie, ob das Problem auf eine Apertur, einen Leiterplattenbereich, das gesamte Panel, die Druckrichtung oder die verstrichene Produktionszeit zurückzuführen ist.
- Zugehörige Variablen untersuchen. Untersuchen Sie anhand des Musters Verstopfungen, den Zustand der Schablonenunterseite, die Registrierung, das Ablösen, den Pastenzustand und die Unterstützung.
- Freigegebene Einstufung anwenden. Verwenden Sie je nach Bedarf eine geeignete Reinigung und einen erneuten Druck, eine qualifizierte Korrekturmethode oder Ausschuss. Gehen Sie nicht davon aus, dass das Abwischen der Leiterplatte oder das manuelle Auftragen von Paste zulässig ist.
- Erneut prüfen und Wiederherstellung bestätigen. Prüfen Sie die korrigierte Leiterplatte und nachfolgende Drucke gemäß dem Kontrollplan, bevor die normale Freigabe wieder aufgenommen wird.
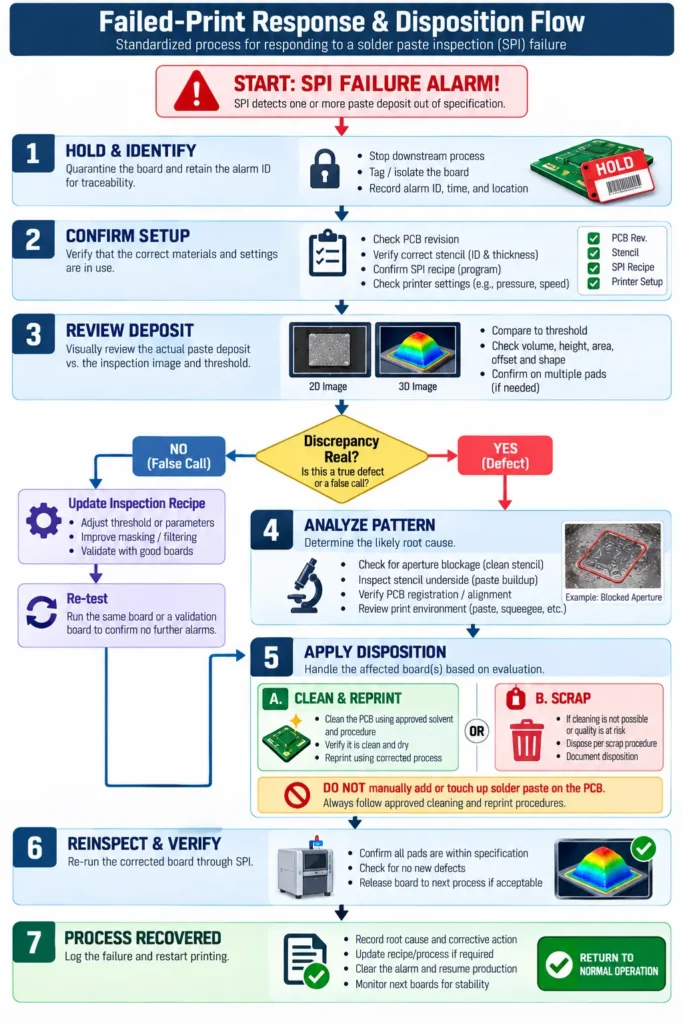
IPC-7526 behandelt die Reinigung von Schablonen und fehlbedruckten Leiterplatten; das anzuwendende Verfahren muss außerdem die Paste, die Leiterplattenmaterialien, die Reinigungschemie und die Anforderungen an die Trocknung berücksichtigen.
Bestätigen, dass sich der Prozess erholt hat
Eine Erholung bedeutet, dass die Korrekturmaßnahme den vorgesehenen Prozess wiederhergestellt hat und entsprechende Nachweise aufbewahrt werden. Bewahren Sie den ursprünglichen Alarm, die Entscheidung des Prüfers, den Grund, die Maßnahme, die Rezeptrevision und die abschließende Einstufung auf.
Untersuchen Sie die nachfolgenden Ergebnisse für die betroffene Apertur oder Depotfamilie. Das Erweitern eines Grenzwerts, bis die Alarme verschwinden, belegt keine Erholung; jede Änderung eines Grenzwerts benötigt eine technische Begründung und Genehmigung.
Die automatische Druckerrückmeldung kann die Regelung unterstützen, muss jedoch konfiguriert und validiert werden. Yamaha dokumentiert Rückmeldungen zur Versatzkorrektur und Funktionen für Reinigungszyklen. Ihre Verfügbarkeit auf einer Plattform beweist nicht, dass sie an einer bestimmten Montagelinie aktiviert sind.
Wie arbeiten SPI, AOI, Röntgenprüfung und elektrische Tests zusammen?
Diese Methoden befassen sich mit unterschiedlichen Prozessstufen und Fehlermechanismen. SPI überwacht den Druck; nachgelagerte Prüfungen und Tests bewerten Zustände, die bei SPI noch nicht vorhanden sind oder dort nicht beobachtet werden können.
| Methode | Produktionsstufe | Gewonnene Nachweise | Was allein damit nicht festgestellt werden kann |
|---|---|---|---|
| 2D-SPI | Nach dem Druck, vor der Bestückung | Vorhandensein der Paste, Fläche, Position, sichtbare Verbindungen | Integriertes dreidimensionales Pastenvolumen |
| 3D-SPI | Nach dem Druck, vor der Bestückung | Höhe, Volumen, Fläche, Versatz, Form | Konformität fertiger Lötstellen oder Schaltungen |
| AOI | Nach der Bestückung und/oder dem Reflow | Programmierte Prüfungen von Bauteilen und zugänglichen Lötmerkmalen | Alle Bedingungen an verdeckten Lötstellen |
| Röntgenprüfung/AXI | Üblicherweise nach dem Reflow | Ausgewählte interne Lötmerkmale, einschließlich Voids oder Brücken | Vollständige elektrische Funktionalität |
| Elektrische/Funktionstests | Definierte Phase der Baugruppenprüfung | Geprüfte Verbindungen, Schaltungsreaktionen oder Funktionen | Jeder physische oder latente Fehler |
Omron beschreibt SPI vor der Bestückung, mit optischer Inspektion nach der Bestückung und dem Reflow. Seine Dokumentation zur CT-Inspektion behandelt verdeckte Lötstellen, auf die die optische Inspektion nicht zugreifen kann.
Auch die elektrischen Verfahren unterscheiden sich: ICT und Flying-Probe-Tests können ausgewählte Schaltungseigenschaften überprüfen, während Funktionstests das spezifizierte Betriebsverhalten prüfen. Die Abdeckung richtet sich nach dem Testdesign und den verfügbaren Zugriffsmöglichkeiten.
Wählen Sie die Kombination passend zu den Risiken der Baugruppe und den Kundenanforderungen. Eine bestandene Prüfsequenz ist ein Nachweis der Konformität innerhalb ihres Abdeckungsumfangs, nicht der Beweis für jeden Aspekt der langfristigen Zuverlässigkeit.
Welche SPI-Nachweise sollten Sie zusammen mit einem Turnkey-PCBA-Angebot anfordern?
Eine aussagekräftige Lieferantenbewertung verknüpft Prüfungsumfang, freigegebene Grenzwerte und den Umgang mit Fehlern mit Ihrer Baugruppe. Ein Maschinenname oder die allgemeine Aussage „SPI enthalten“ lässt diese Entscheidungen offen.
Fordern Sie Nachweise an, die konkrete Beschaffungsfehler verhindern
Repräsentative Aufzeichnungen und ein definierter Kontrollplan zeigen, was der Lieferant misst und wie sich die Ergebnisse auf die Produktionsfreigabe auswirken. Die Nachweise sollten die für Ihr Projekt relevanten Pastendepot-Geometrien und Leiterplattenbedingungen abdecken.
| Nachweis | Anforderung | Verhinderter Beschaffungsfehler |
|---|---|---|
| Prüfungsumfang | Alle Leiterplatten/Panel oder Stichprobe; geprüfte Seiten, Pastendepots und Ausschlüsse | Anzunehmen, dass die Prüfung jeder Leiterplatte bedeutet, dass jedes relevante Pastendepot abgedeckt ist |
| Freigegebene Grenzwerte | Nominalreferenz, Grenzwerte für Pastendepotfamilien, Grundlage der Freigabe, Revision | Prozentsätze mit unterschiedlichen Bezugsgrößen oder nicht qualifizierten Grenzwerten zu vergleichen |
| Messfähigkeit | Relevante Konfiguration, Kalibrierüberprüfung, Wiederholbarkeit und Nachweise zum Messsystem | Pixelgröße oder Auflösung als nachgewiesene Genauigkeit zu behandeln |
| Umgang mit fehlerhaftem Druck | Berechtigung zum Sperren/Freigeben, Korrekturverfahren, Anforderungen an die erneute Prüfung | Alarme zu akzeptieren, die Bediener routinemäßig umgehen |
| Rückverfolgbarkeit | Leiterplatten-/Panel-Identität, verknüpft mit Rezept, Schablonenrevision, Ergebnis und Disposition | Einen Bericht zu erhalten, der sich nicht der gelieferten Charge zuordnen lässt |
| Berichtsumfang | Verfügbare Messungen, Bilder, Trends, Exportformat und Aufbewahrungszeitraum | Aufzeichnungen zu erwarten, die weder erfasst noch aufbewahrt wurden |
Ein anonymisiertes Beispiel sollte Einheiten, Nominalwerte, freigegebene Grenzwerte, Alarmpositionen und Dispositionen beibehalten. Ein Screenshot der Bestehensrate allein kann nicht zeigen, ob Ausschlüsse oder Übersteuerungen den Prüfungsumfang beeinflusst haben.
Legen Sie die Anforderungen an die Abnahme von Aufzeichnungen getrennt von den Zielen der Prozessüberwachung fest. J-STD-001 behandelt Anforderungen an gelötete Baugruppen, während IPC-A-610 die Akzeptanz von Baugruppen behandelt; keine der beiden Bezeichnungen allein legt Ihr Prüfprogramm fest. Geben Sie die vertraglich geltenden Ausgaben, die Klasse und kundenspezifische Ausnahmen an.
Machen Sie aus der Qualitätsanforderung eine umsetzbare RFQ
Eine umsetzbare RFQ verbindet passende Konstruktionsdateien mit dem erforderlichen Prüf- und Berichtsumfang. Stellen Sie Gerber- und Pastenschichtdaten, Stückliste, CPL-/Pick-and-Place-Datei, Bestückungszeichnung, Menge und wichtige Gehäusedetails bereit. Fügen Sie die geltenden Anforderungen an die Verarbeitungsqualität sowie Anweisungen für elektrische oder Funktionstests hinzu.
Identifizieren Sie Pastendepots oder Gehäuse, die einer besonderen Prüfung bedürfen, etwa kleine Öffnungen, eng beabstandete Anschlüsse oder segmentierte Drucke auf Wärmeleitpads. So kann der Bestücker die Schablone und den Prüfplan gemeinsam bewerten.
LEADHUI führt SPI unter seinen Qualitäts- und Prüfmöglichkeiten. Bestätigen Sie den Abdeckungsumfang, die genehmigten Grenzwerte, die Berichterstattung und etwaige Ausschlüsse für die angebotene Fertigung; die vorhandenen Möglichkeiten legen keinen identischen Umfang für jeden Auftrag fest.
Klären Sie, ob Einrichtung, Inspektion und Berichterstattung enthalten oder separat angeboten werden. Dies sind projektspezifische kaufmännische Bedingungen und kein standardmäßiger SPI-Preis pro Leiterplatte.
Für ein Angebot für die schlüsselfertige Leiterplattenbestückung, reichen Sie die Konstruktionsunterlagen mit den identifizierten kritischen Bauteilgehäusen und erforderlichen Nachweisen ein. Bitten Sie zusammen mit dem Fertigungsangebot um den vorgeschlagenen Prüfplan.
Benötigt ein Prototyp denselben SPI-Abdeckungsumfang wie die Serienproduktion?
Die Prüfung eines Prototyps sollte sich am Fehlerrisiko und am Zweck der Fertigung orientieren. Ein kleiner Auftrag rechtfertigt nicht automatisch einen geringeren Abdeckungsumfang, insbesondere wenn die Bauteile teuer sind oder das Drucken feiner Strukturen noch nicht nachgewiesen ist.
Ein Prototyp, der zur Qualifizierung eines Produktionsprozesses bestimmt ist, profitiert von vergleichbaren Pastenmessungen und rückverfolgbaren Ergebnissen. Eine einfachere Entwicklungsplatine kann einen anderen dokumentierten Ablauf unterstützen, wenn dieser die relevanten Risiken berücksichtigt. Die Gehäuse-Pitch ist kein universeller Auswahlgrenzwert.
Definieren Sie für die nächste Fertigung die kritischen Pastendepots, die erforderlichen Nachweise und das Vorgehen bei fehlerhaften Druckergebnissen, bevor Sie den Fertigungsumfang freigeben. Dadurch kann die Prüfanforderung überprüft werden, bevor die Leiterplatten in die Produktion gelangen.
