Qu’est-ce que l’AOI ? L’inspection optique automatisée utilise des caméras, un éclairage et des logiciels pour vérifier la présence de caractéristiques visibles spécifiées ou de défauts possibles sur une carte électronique. Lors de l’assemblage de circuits imprimés, elle peut détecter des composants manquants ou des ponts de soudure apparents. L’AOI peut également vérifier les motifs de cuivre d’une carte nue, mais elle ne peut pas voir tous les joints cachés ni confirmer qu’une carte fonctionne.
Pour l’acheteur d’un assemblage, la question utile n’est pas seulement de savoir si un fournisseur propose l’AOI. Il s’agit de déterminer ce que les caméras peuvent voir, ce que le programme d’inspection vérifie et comment l’équipe traite les résultats signalés.
Points clés
- L’AOI peut détecter des anomalies visibles programmées, telles que des pièces manquantes, des composants mal positionnés et certains ponts de soudure apparents.
- La détection dépend du champ de vision de la caméra, de l’éclairage, du programme d’inspection et des critères d’acceptation. Un résultat conforme ne prouve pas l’absence de tous les défauts possibles.
- La SPI, la radiographie, les tests en circuit et les tests fonctionnels répondent à des questions différentes et peuvent être spécifiés en complément de l’AOI.
- Avant de passer commande, convenez de l’étape d’inspection, de la couverture, du processus d’examen et des documents disponibles pour la fabrication.
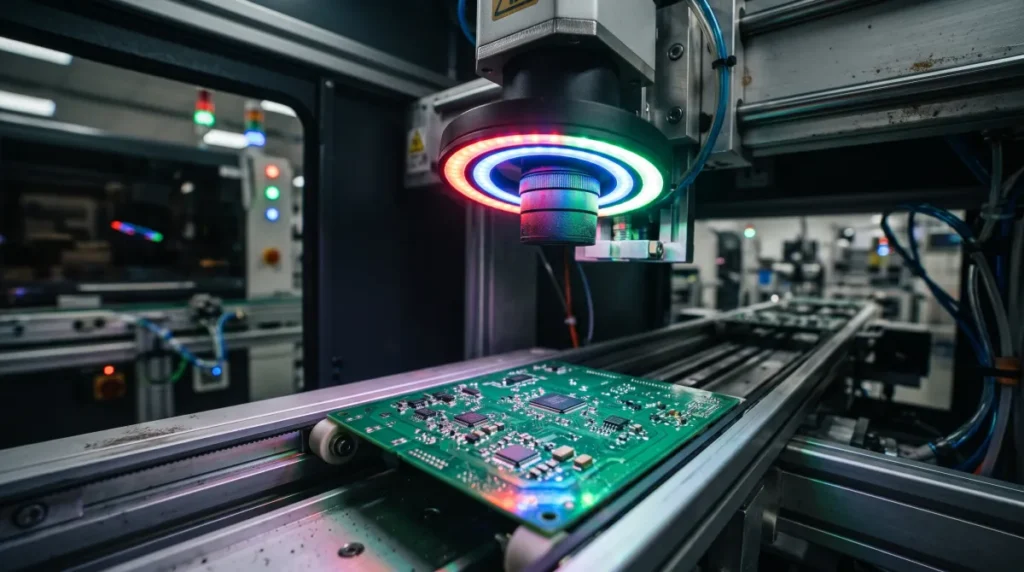
Fonctionnement de l’inspection optique automatisée
L’AOI capture des images d’une carte et vérifie certaines caractéristiques par rapport à une référence programmée. En général, le système aligne la carte sur des points de référence connus, l’éclaire, enregistre une ou plusieurs vues et évalue ces images au moyen de règles d’inspection ou de données de comparaison. Il signale ensuite les caractéristiques qui dépassent les limites configurées afin qu’elles soient examinées.
Le programme peut utiliser des données de placement, des bibliothèques de composants, des images de référence et d’autres informations de conception. Les données d’entrée varient selon la machine et la configuration. Une caméra ne peut pas reconnaître la valeur ou la polarité d’une pièce simplement parce que cette information figure dans la nomenclature : la caractéristique distinctive concernée doit être visible et le contrôle doit être configuré pour l’utiliser.
Un opérateur ou une équipe qualité peut examiner les images signalées à la lumière des critères d’acceptation du projet’. Un signalement indique qu’il faut examiner la situation ; il ne confirme pas automatiquement la présence d’un défaut. Selon le processus convenu, la réponse peut consister à accepter la caractéristique, à réparer la carte ou à la contrôler de nouveau.
Inspection des cartes nues et des assemblages
L’AOI est utilisée à différentes étapes de la fabrication. Lors de la fabrication d’une carte nue, elle peut comparer les motifs de cuivre exposés aux données de référence afin de repérer d’éventuels défauts de motif. Le processus de fabrication HDI décrit l’inspection des couches internes avant le laminage ultérieur.
Lors de l’assemblage, l’AOI vérifie plutôt des caractéristiques telles que la position des composants et les connexions de soudure apparentes. Le reste de ce guide porte sur l’AOI appliquée aux assemblages, où les boîtiers, les marquages et les joints de soudure de la carte déterminent ce qu’un système optique peut inspecter.
Place de l’AOI dans l’assemblage des circuits imprimés
L’AOI d’assemblage peut être effectuée après le positionnement des composants, après la soudure par refusion, ou aux deux étapes, selon les besoins de la ligne et du projet. Le moment de l’inspection détermine les anomalies qui peuvent être examinées.
Une séquence typique de montage en surface est la suivante :
- Déposer la pâte à braser. La pâte est déposée sur les pastilles de la carte au moyen d’un pochoir.
- Inspecter la pâte lorsque cela est prévu. L’inspection de la pâte à braser, ou SPI, vérifie les dépôts avant qu’ils ne soient recouverts par les composants.
- Placer les composants. La machine de placement positionne les pièces sur la pâte.
- Inspecter avant la refusion lorsque cela est prévu. L’AOI peut signaler les problèmes visibles de placement ou d’orientation avant le brasage.
- Effectuer la refusion et inspecter de nouveau lorsque cela est prévu. Une fois la soudure fondue puis solidifiée, l’AOI peut vérifier les caractéristiques visibles des composants et les joints accessibles.
- Examiner les résultats et effectuer les autres contrôles convenus. Le plan peut prévoir une radiographie ou des tests électriques si nécessaire.
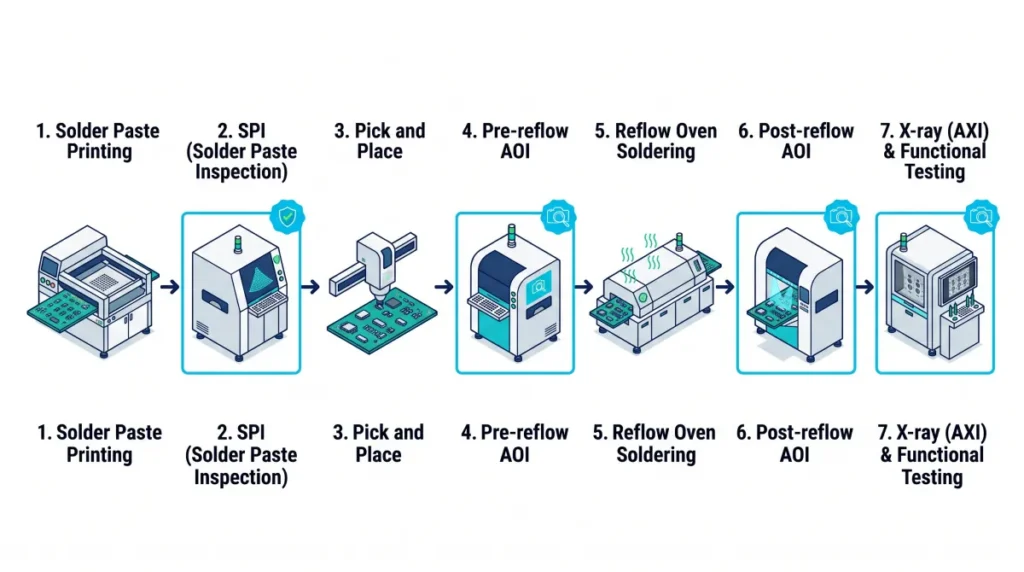
Il s’agit d’une séquence possible, et non de l’affirmation que chaque commande passe par toutes les stations. La présentation des inspections de FLJ PCB’ décrit la SPI après l’impression de la pâte et l’AOI après la refusion comme des contrôles complémentaires. Le guide d’inspection de la pâte à braser explique plus en détail les mesures de la pâte, tandis que le guide du brasage par refusion décrit le processus de chauffage.
Quels défauts l’AOI peut-elle détecter ?
L’AOI peut signaler des anomalies visibles de l’assemblage lorsque le système dispose d’une vue appropriée et d’un contrôle programmé pour la caractéristique concernée. La présentation des inspections de Koh Young’ donne des exemples, notamment des pièces manquantes ou mal positionnées, des composants en pierre tombale et des ponts de soudure apparents. La couverture réelle doit être établie pour la carte fabriquée.
| Condition | Ce que l’AOI peut vérifier | Limite importante |
|---|---|---|
| Composant manquant | La présence d’une pièce attendue à l’emplacement prévu | Le programme doit comporter l’emplacement correct et la référence de cette pièce. |
| Composant mal aligné | Position ou angle par rapport à son empreinte prévue | Des pièces proches, des reflets ou des angles de caméra limités peuvent masquer une caractéristique. |
| Composant en effet tombstone | Petit composant soulevé à une extrémité | La détection dépend de la vue et des capacités du système. |
| Orientation ou polarité incorrecte | Marquage ou caractéristique visible comparé à l’orientation requise | Un marquage masqué ou impossible à distinguer ne permet pas, à lui seul, d’établir la polarité. |
| Problème potentiel de soudure exposée | Ponts de soudure visibles ou manque apparent de soudure sur un joint accessible | Une image de surface ne révèle pas tous les joints cachés et ne prouve pas leur intégrité. |
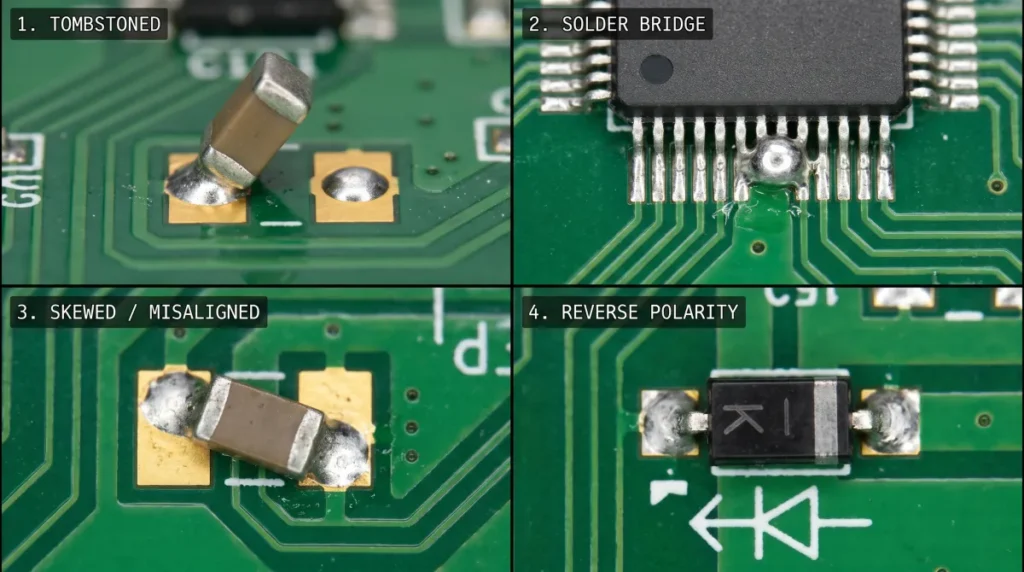
L’AOI peut également signaler un composant incorrect si un marquage, une forme ou une autre caractéristique programmée visible diffère de la référence. Pour distinguer deux composants électriquement différents mais d’apparence identique à la caméra, il faut recourir à une autre méthode. À l’inverse, un composant de remplacement d’apparence différente peut déclencher un signalement même s’il est approuvé pour l’assemblage.
Limites de l’AOI : ce que l’inspection ne peut ni voir ni prouver
L’AOI est une méthode d’inspection en visibilité directe. Une vue par caméra du dessus et des côtés d’un boîtier ne révèle pas toutes les connexions situées en dessous. Par exemple, de nombreux joints de soudure des boîtiers BGA (réseau de billes) sont cachés par le corps du composant. Présentation de l’AOI par Koh Young décrit ces joints cachés comme une limite de l’inspection optique.
Une carte peut également présenter un défaut qui semble normal de l’extérieur. Une coupure interne, une valeur incorrecte sur un composant impossible à distinguer visuellement ou un problème de micrologiciel nécessitent des éléments de preuve allant au-delà d’une image de surface. Le centre de radiographie de l’Université de Binghamton mentionne l’inspection semi-automatique des joints de soudure BGA, un exemple de l’utilité des rayons X pour examiner des caractéristiques cachées. Les tests électriques et fonctionnels répondent à d’autres questions lorsqu’ils sont adaptés à l’assemblage.
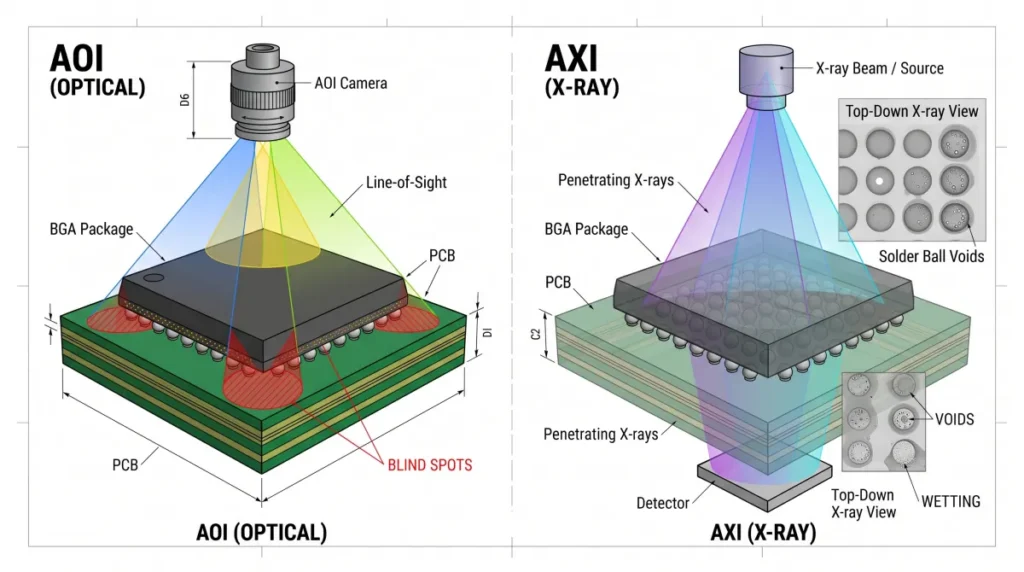
Un résultat conforme à l’AOI signifie que l’inspection configurée n’a relevé aucun défaut signalé selon le processus applicable. Cela ne garantit ni la détection de tous les défauts, ni les performances électriques, ni la conformité à toutes les exigences d’une norme d’assemblage. Les critères pertinents sont ceux des plans, des exigences du client et de toute norme convenue pour la commande.
AOI 2D ou 3D : qu’est-ce qui change ?
Un système d’AOI 2D évalue des caractéristiques dans des images, qui peuvent être prises sous plusieurs angles. Un système 3D peut ajouter aux images des informations sur la hauteur de la surface, offrant ainsi au programme d’inspection une autre façon d’évaluer la géométrie. À elles seules, ces appellations ne permettent pas à l’acheteur de savoir exactement ce que couvrira l’inspection d’une carte donnée.
| Approche d’inspection | Informations utilisées | Considération pratique |
|---|---|---|
| AOI 2D | Caractéristiques de l’image, telles que la position, la forme et les marquages visibles | Utile pour les caractéristiques que la caméra peut distinguer dans la vue disponible. |
| AOI 3D | Caractéristiques de l’image et informations sur la hauteur, selon le système | La hauteur peut aider à évaluer des caractéristiques telles que les pattes saillantes, sous réserve de l’accessibilité et du réglage. |
L’explication de Koh Young décrit l’AOI 3D comme une méthode de reconstruction de la hauteur de la surface dans le champ de vision. Ces informations supplémentaires ne rendent pas optiquement visibles les joints BGA cachés et ne garantissent pas la détection de tous les défauts. Demandez quelles caractéristiques et quels points de contrôle sont inclus pour l’assemblage concerné.
AOI, SPI, rayons X et tests électriques : comparaison
Ces méthodes fournissent des éléments de preuve différents. Le choix dépend de la question à laquelle l’inspection ou le test doit répondre.
| Méthode | Ce que la méthode peut aider à évaluer | Exemple de limite |
|---|---|---|
| SPI | Caractéristiques du dépôt de pâte après impression et avant le placement des composants | Ne permet pas d’établir la qualité d’un joint après refusion. |
| AOI | Caractéristiques programmées et visibles des composants et des soudures | Ne permet pas d’inspecter toutes les caractéristiques masquées ou internes. |
| Rayons X | Certains joints cachés et certaines caractéristiques internes des soudures | Une image seule ne prouve pas que le micrologiciel ou le produit complet fonctionne. |
| Test électrique ou fonctionnel | Connexions électriques sélectionnées, comportement des composants ou fonctions du produit | La couverture dépend de la méthode choisie, de l’accessibilité, des montages et de la procédure de test. |
Par exemple, un test électrique peut vérifier certaines connexions ou certains composants, tandis qu’un test fonctionnel met à l’épreuve des comportements spécifiés. Comparaison des méthodes d’inspection et de test par Micron indique que la couverture des tests électriques dépend de l’accès des sondes, de la conception du montage et de la planification des tests. Ni le nom d’un test ni la liste générale des capacités d’un fournisseur ne définissent la couverture d’une commande particulière.
A Évaluation de la NASA sur l’inspection des joints de soudure a comparé les techniques optiques et radiographiques pour des assemblages CMS en petites séries et à haute fiabilité en 1993. Ses résultats décrivent les systèmes testés, et ne garantissent pas les performances des machines actuelles.
Comment un programme AOI et ses résultats sont examinés
Un plan d’inspection utile relie la révision de la carte, les caractéristiques à vérifier et les critères permettant de décider de la suite à donner. Demandez à l’assembleur comment le programme sera préparé et validé pour la production.
Définir et valider les contrôles
Fournissez le dessin d’assemblage à jour, la nomenclature et les informations de placement nécessaires à l’examen. Convenez des révisions pertinentes de la carte et des composants, du point d’inspection, des repères d’orientation et des critères concernant les caractéristiques visibles. Une référence connue comme bonne peut aider à la configuration, mais une seule carte conforme ne démontre pas que le programme détectera tous les défauts recherchés.
Demandez quelles caractéristiques le système peut inspecter et où la géométrie des boîtiers, les marquages ou l’accès entraînent des exclusions. La Guide d’acceptation des assemblages IPC-A-610 présente le cadre général d’acceptation ; l’édition, la classe et les exigences du client applicables à une commande donnée doivent être convenues séparément.
Examiner les fausses alertes et les défauts non détectés
A fausse alerte désigne une caractéristique signalée que l’examen juge acceptable au regard des critères applicables. Un défaut non détecté est un défaut réel qui atteint une étape ultérieure sans avoir été détecté par le contrôle prévu. Ce sont deux problèmes différents : ajuster un programme pour réduire les signalements intempestifs ne doit pas supprimer une couverture utile.
A Le jeu de données de recherche de 2024 décrit par l’Université d’Helsinki comprend des alertes AOI évaluées lors d’une inspection manuelle comme étant de vrais défauts ou de fausses alertes. Ce relevé des alertes examinées montre comment les équipes peuvent étudier les fausses alertes ; à lui seul, il ne permet pas d’établir combien de défauts ont échappé à l’AOI.
Convenez des personnes chargées d’examiner les images signalées, de la manière de traiter un défaut confirmé et de la réinspection éventuelle des cartes réparées. Pour évaluer les défauts manqués, un fournisseur a besoin d’un moyen indépendant d’établir ce qui était réellement présent, par exemple un jeu de validation convenu ou une inspection complémentaire. Les seuls relevés de cartes acceptées par l’AOI ne peuvent pas révéler tous les défauts manqués.
Exemple détaillé : une carte, quatre questions d’inspection
Considérez un hypothétique assemblage comportant une broche à pas fin exposée, une diode avec un repère de polarité visible, un composant sans marquage qui ressemble à s’y méprendre à une mauvaise référence, et un BGA dont les joints centraux sont cachés en dessous. Le tableau illustre les questions à poser pour établir le plan d’inspection ; il ne s’agit pas du relevé d’une véritable production.
| Question concernant la carte | Ce que l’AOI peut établir | Points à convenir pour le suivi |
|---|---|---|
| Y a-t-il un pont de soudure entre les broches à pas fin exposées ? | Le système peut signaler un pont si la zone est visible et si le contrôle est configuré. | Confirmer l’accès de la caméra, les critères d’acceptation et la procédure d’examen d’un signalement. |
| La diode marquée est-elle orientée correctement ? | Le système peut comparer le repère visible et la position à la référence programmée. | Confirmer le repère de polarité indiqué sur le dessin et vérifier que le marquage est visible. |
| Le composant non marqué, qui ressemble à un autre, a-t-il la bonne valeur ? | Son apparence seule ne permet pas de le distinguer d’une mauvaise référence d’apparence identique. | Convenez de la méthode d’identification du composant, de traçabilité ou d’un contrôle électrique approprié. |
| Les joints centraux cachés du BGA sont-ils conformes ? | Une image prise du dessus ne peut pas montrer directement les joints cachés sous le boîtier. | Déterminer si le projet nécessite une inspection aux rayons X et des contrôles électriques. |
Le résultat est un périmètre convenu, et non simplement « AOI requise ». Pour le devis, demandez l’étape d’inspection, les caractéristiques ou exclusions, les critères applicables, la procédure d’examen et de réinspection, ainsi que les résultats ou relevés que le fournisseur peut fournir. Discutez séparément des besoins concernant les joints cachés et les contrôles électriques.
Questions fréquentes
L’AOI est-elle la même chose qu’une inspection visuelle ?
L’AOI automatise la capture d’images et les contrôles programmés. L’inspection visuelle humaine repose sur l’examen de la carte par une personne, parfois à l’aide d’un grossissement. Les deux méthodes peuvent être complémentaires : une personne peut examiner une alerte AOI au regard des critères applicables ou inspecter des caractéristiques hors du périmètre du programme automatisé.
L’AOI peut-elle inspecter les joints de soudure d’un BGA ?
L’AOI peut vérifier les caractéristiques externes visibles d’un assemblage BGA, mais elle ne peut pas inspecter directement les joints cachés sous le boîtier. Une inspection aux rayons X peut servir à examiner les caractéristiques de soudure dissimulées si le projet l’exige. Le plan exact d’inspection et d’acceptation doit être convenu avant la production.
Une carte acceptée par l’AOI est-elle garantie fonctionnelle ?
Non. Une acceptation AOI couvre les contrôles optiques configurés dans les conditions d’inspection prévues. Elle ne démontre pas que toutes les connexions électriques, les fonctions des composants ou le comportement du micrologiciel sont conformes. Précisez séparément les essais électriques ou fonctionnels si ces résultats sont nécessaires.
Préciser l’inspection avant de demander un devis
Commencez par indiquer la révision de la carte, les dessins, la nomenclature et les caractéristiques les plus importantes pour le produit. Demandez ensuite à l’équipe d’ assemblage de circuits imprimés quels contrôles AOI, inspections des joints cachés et relevés d’essais peuvent être convenus pour cette production. Un périmètre clairement défini rend plus utile l’acceptation ou le signalement d’un défaut lorsque la carte est examinée.
