Reflow soldering is the process that attaches surface-mount components to a printed circuit board by heating stencilled solder paste until it melts, wets the component terminations and forms the joint on cooling. It is the primary assembly method for almost every modern electronic product, and it is the step where the most expensive mistakes become permanent.
Most technical guides stop at the oven. They explain the four zones, list the usual defects and finish with a sales page. What they rarely explain is the part that actually decides yield: the profile is built per assembly rather than per oven, the numbers on a paste data sheet and the numbers in a components standard serve different purposes, and a joint is only “good” relative to a named acceptance class.
This guide covers the process from print to inspection, the parameters that govern it, how to validate a profile on a mixed-mass board, and how the common defects map to acceptance criteria rather than to an inspector’s opinion.
Points clés
- The reflow profile is set per assembly, not per oven. Board thickness, copper mass and component mix change how heat arrives, so the same recipe that passes on one product can underheat another.
- Time above liquidus is the parameter that governs joint quality in both directions. Too little leaves incomplete wetting; too much grows an intermetallic layer thick enough to embrittle the joint.
- Published reflow limits differ because they answer different questions. A paste data sheet describes the profile you should run; IPC/JEDEC J-STD-020 describes the worst case a component must survive.
- Most defects are set before the oven. Tombstoning, bridging and warpage trace back to pad symmetry, aperture design and copper balance – layout and stencil decisions no profile can fully offset.
- Lead-free joints are supposed to look dull. Judging a SAC305 joint against the shine of a tin-lead joint is the most common inspection error in the field.
What Is Reflow Soldering?
Reflow soldering is a process in which solder paste, stencilled onto the pads of a printed circuit board, is heated until it melts, wets the component terminations and forms the electrical and mechanical joint on cooling.
The name is literal. The solder arrives as a paste of metal powder suspended in flux, and the joint is formed when that paste reflows: it liquefies, coalesces and solidifies in place. Nothing is fed into the joint during the process. The correct amount of solder was already on the board, or it never will be.
That distinction is what made reflow the default method for surface-mount assembly. Every joint on the board forms in a single thermal cycle, so component count stops being a cost driver in the way it was for hand and wave soldering. Fine-pitch packages, dense boards and double-sided assemblies all become practical when one pass through an oven can join thousands of points at once.
It is worth separating reflow from wave soldering early, because the two are frequently confused. In reflow, solder paste applied to the pads melts where it sits. In wave soldering, the board is passed over a standing wave of molten solder so that solder wicks up through plated holes. Wave remains the high-volume answer for through-hole content; reflow is the answer for surface-mount. Most production boards use both.
This guide is written for the people who have to make the process hold: process engineers qualifying a line, NPI engineers taking a new product to production, quality engineers deciding what to accept, and design engineers whose layout decisions arrive at the printer before anyone else sees them.
How the Reflow Process Works, Step by Step
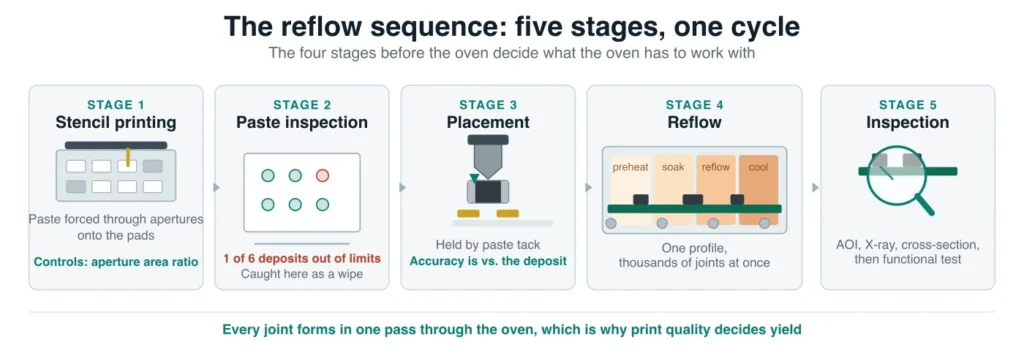
Reflow soldering is five stages, and the four that happen before the oven decide whether the oven has anything to work with.
1. Stencil printing. A laser-cut stainless steel stencil is aligned to the board, and a squeegee drives paste through the apertures onto the pads. The controlling geometry is the area ratio: the area of the aperture opening divided by the area of its walls. If that ratio is too low, paste adheres to the aperture wall more strongly than to the pad and stays in the stencil instead of transferring. A pad can be starved of solder before the board has moved.
2. Solder paste inspection. An SPI system measures the volume, area, height and alignment of every deposit against limits. This is the cheapest defect gate on the line and the one most often skipped on prototype builds. A print defect caught here costs a wipe. The same defect caught after reflow costs a rework: the part is removed, the site is cleaned and re-pasted, and the joint and the surrounding laminate take another thermal cycle. The gap between those two outcomes is the whole argument for keeping SPI in the line.
3. Component placement. Pick-and-place machines place parts onto the wet paste, which holds them by tack and surface tension until the oven. Placement accuracy is usually quoted by the machine vendor at a stated sigma and component size, but what actually matters is placement relative to the paste deposit. A well-placed part on a misprinted pad is a defect waiting for heat.
4. Reflow. The board is carried through a multi-zone oven and subjected to a controlled temperature profile. The paste melts, the flux activates and burns off its work, the alloy wets the pad and the termination, and the assembly is cooled at a controlled rate. The next two sections take this apart.
5. Inspection. Automated optical inspection checks what can be seen; X-ray checks what cannot; cross-section settles disputes; functional test confirms the product works. Each answers a different question, and the acceptance section explains which one settles the argument.
The Reflow Profile, Zone by Zone
A reflow profile is the temperature the assembly experiences plotted against time. It is set per assembly rather than per oven, because board thickness, layer count, copper distribution and component thermal mass all change how quickly heat reaches a given joint.
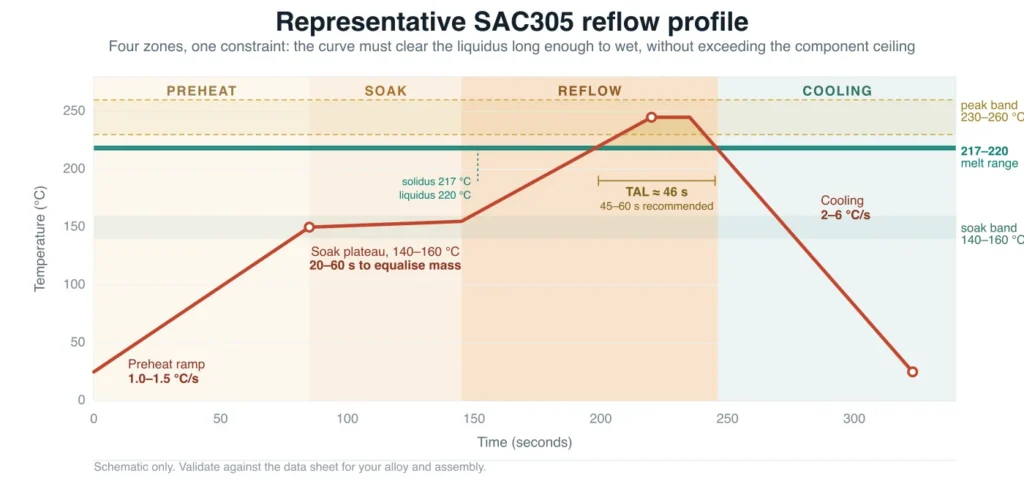
A typical profile has four zones. Each has a purpose, a window, and a specific failure mode when it is wrong.
Preheat
The board is brought from ambient to the soak temperature at a controlled ramp. Its ramp rate exists to limit thermal shock: heating too fast cracks ceramic capacitors and multilayer ceramics, and it spatters the paste, which is where stray solder balls come from. Solvents and volatiles in the paste begin to leave the deposit here.
Indium Corporation’s published reflow limits for SAC305 paste specify an average ramp of 1.0 to 1.5 °C/s, with 0.5 to 2.5 °C/s acceptable (Indium Corporation, SAC305 water-soluble paste data sheet, retrieved 2026-10-21).
Soak
The soak holds the assembly in a temperature band so that everything reaches thermal equilibrium before the peak. This is its real job. Components of different mass heat at different rates, and without a plateau the heavy parts arrive at the peak late while the light parts are already past it.
Soak is also where flux does its chemistry: it reduces the oxides on the pad and the termination so the alloy can wet them. Run the soak too long or too hot and the flux is consumed before the alloy melts. The result shows up as graping, where the solder particles fail to coalesce into a single mass, and as head-in-pillow, where a BGA ball and its paste never merge.
Reflow
The assembly is taken above the alloy’s liquidus so the solder melts, wets both surfaces and forms the metallurgical bond. What governs here is time above liquidus, usually abbreviated TAL: the number of seconds the joint spends molten.
TAL is a two-sided constraint. Too little time and the alloy does not fully wet the pad and the termination, which produces a weak or intermittent joint. Too much time and the intermetallic layer between the solder and the copper grows thicker than it needs to be, which leaves the joint more brittle than the bulk alloy predicts. Separately, the peak is capped by what the components can survive.
Les fiches techniques d’Indium pour le SAC305 recommandent 45 à 60 secondes au-dessus du liquidus, avec une plage acceptable de 30 à 100 secondes et un pic de 230 à 260 °C. Le SAC305 n’est pas un véritable eutectique : il fond sur une plage étroite, avec un solidus à 217 °C et un liquidus à 220 °C (Indium Corporation, données d’alliage pour l’Indalloy 256, consultées le 2026-10-21). Les deux plages sont définies par rapport au liquidus plutôt que choisies isolément. La plage du pic se situe 10 à 40 °C au-dessus de celui-ci : la limite inférieure est fixée par l’alliage, la limite supérieure par ce que les composants peuvent supporter, tandis que la fenêtre TAL correspond au temps pendant lequel l’alliage reste au-dessus de cette ligne.
Refroidissement
Le refroidissement solidifie la jonction et détermine sa structure granulaire. C’est la zone la plus négligée du profil, et celle où deux préoccupations légitimes s’opposent.
Les fiches techniques d’Indium recommandent 2 à 6 °C/s, avec une plage acceptable de 0,5 à 6 °C/s, en précisant qu’un refroidissement plus rapide favorise une structure granulaire plus fine. La préoccupation opposée est la contrainte thermique. Les condensateurs céramiques et le stratifié lui-même sont endommagés par un fort gradient de température, raison pour laquelle certains assembleurs limitent la pente de refroidissement bien en dessous de la limite supérieure de la fenêtre de la pâte. Les deux effets sont réels. Refroidissez trop lentement et les grains grossissent tandis que la croissance des composés intermétalliques se poursuit ; refroidissez trop vite et les composants ainsi que le stratifié subissent un choc auquel ils n’ont pas été qualifiés.
Il n’existe pas de valeur universelle permettant de résoudre ce problème. La fiche technique de la pâte définit la plage que l’alliage peut tolérer. La fiche technique des composants définit le gradient que le boîtier peut tolérer. La masse thermique de l’assemblage détermine ce que le four peut réellement fournir. Lorsque ces contraintes entrent en conflit, la limite du composant prévaut, car c’est à cet endroit que les dommages sont irréversibles.
RSS ou RTS : choisir une forme de profil
Deux formes de profil couvrent la plupart des travaux de production, et le choix dépend de l’hétérogénéité de la masse thermique sur la carte.
| Propriété | Rampe-palier-pic (RSS) | Rampe jusqu’au pic (RTS) |
|---|---|---|
| Forme | Rampe, palier, pic, refroidissement | Rampe continue, pic, refroidissement |
| Uniformité thermique | Élevée, car le palier égalise les températures | Plus faible, car les composants légers prennent de l’avance |
| Durée du procédé | Plus longue | Plus courte |
| Idéal pour | Masse thermique mixte, assemblages denses, grandes cartes | Cartes simples à masse uniforme |
| Risque principal | Épuisement du flux si le palier dure trop longtemps | Soudures froides sur les composants lourds, formation de vides |
Le RSS maintient l’assemblage à un palier afin que les composants lourds et légers atteignent le pic en même temps. Le RTS supprime le palier et applique une seule rampe, ce qui est plus rapide et utilise efficacement le temps du four, mais laisse davantage de dispersion thermique sur la carte.
La plupart des assemblages de production présentant un mélange réellement hétérogène de composants finissent par utiliser un profil avec palier. Si une carte comporte à la fois un composant passif 01005 et une grosse inductance de puissance, le palier empêche l’un d’être surchauffé tandis que l’autre n’atteint pas une température suffisante.
Comment construire et valider un profil de refusion
Construisez le profil à partir de la fiche technique de la pâte, et non de la recette enregistrée dans le four. La pâte définit la fenêtre ; le four est réglé pour y rester. La validation démontre ensuite que l’assemblage, et pas seulement la pâte, reste dans cette fenêtre.
1. Relevez les contraintes dans la fiche technique. Vitesse de montée, plage et durée du palier, plage du pic, TAL et température maximale du pic. Ce sont les limites. Tout ce qui suit consiste à effectuer des réglages à l’intérieur de celles-ci.
2. Définissez la limite supérieure des composants. La température maximale admissible la plus basse parmi les composants de la carte limite le pic, et la classification de refusion des boîtiers sensibles à l’humidité est définie dans la norme IPC/JEDEC J-STD-020. Un profil qui respecte la pâte mais dépasse la température de classification d’un composant reste incorrect, et la défaillance peut ne se manifester qu’une fois le produit sur le terrain.
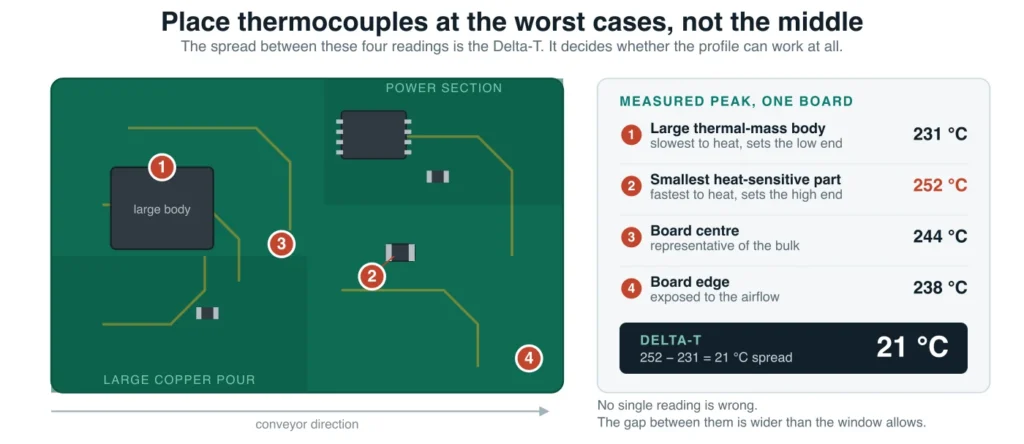
3. Fixez les thermocouples sur les cas les plus défavorables, pas au milieu. Placez-les sur le composant ayant la plus grande masse thermique, sur le composant le plus petit et le plus sensible à la chaleur, au centre de la carte et sur le bord de la carte. Ajoutez-en un sous un BGA lorsque cela est possible. L’écart centre-bord entre ces relevés est le Delta-T, et c’est la valeur unique qui indique si le profil est viable.
4. Exécutez le profil et relevez le Delta-T. Si l’écart sur la carte dépasse ce que la fenêtre de procédé autorise, le profil n’est pas terminé, même si chaque thermocouple pris individuellement indique une valeur acceptable.
5. Réduisez l’écart de Delta-T dans un ordre défini. Commencez par la vitesse du convoyeur, car elle décale toute la courbe dans le temps sans modifier les relations entre les zones. Réglez ensuite les consignes des zones, qui modifient la forme de la courbe. Modifiez enfin les limites entre les zones, et uniquement si les deux premières actions ne suffisent pas. Modifier plusieurs paramètres à la fois rend le résultat impossible à interpréter.
6. Enregistrez le profil et maîtrisez-le. Enregistrez le profil avec la révision de la carte, le lot de pâte et la date. Réalisez un nouveau profil lorsque la pâte change, que l’empilage change, que le mélange de composants change, après la maintenance ou la réparation du four, ainsi qu’à intervalles réguliers dans le cadre du contrôle du procédé. Un profil que vous ne pouvez pas reproduire n’est pas un moyen de contrôle ; c’est une coïncidence.
Le problème du Delta-T est celui qui prend les ingénieurs NPI au dépourvu, et il mérite d’être exposé clairement. Sur une carte comportant une petite section logique dense et une grande section de puissance avec plan de masse, les deux zones peuvent présenter un écart de plusieurs dizaines de degrés pendant le pic. Il est impossible de résoudre ce problème en augmentant le pic, car la zone légère avait déjà atteint sa limite. Il faut ralentir la rampe, prolonger le palier afin que la zone lourde rattrape son retard, ou modifier la carte : ajouter des dissipations thermiques, équilibrer le cuivre ou regrouper les composants lourds.
Températures de refusion selon l’alliage de soudure
La fenêtre de refusion suit la température du liquidus de l’alliage. Le pic est réglé suffisamment au-dessus du liquidus pour garantir une fusion et un mouillage complets, mais pas au-delà de ce que les composants peuvent tolérer.
| Alliage | Composition | Solidus / liquidus | Pic typique | TAL typique | Notes |
|---|---|---|---|---|---|
| SAC305 | Sn 96,5 / Ag 3,0 / Cu 0,5 | 217 / 220 °C | 230 à 260 °C | 45 à 60 s recommandées | Référence de production pour les opérations sans plomb |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (eutectique) | environ 210 à 220 °C | 30 à 60 s | Fenêtre de processus plus large ; autorisé uniquement dans le cadre d’une exemption RoHS |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (eutectique) | environ 165 à 180 °C | selon la fiche technique de la pâte | Pour les composants sensibles à la chaleur et la refusion au second passage |
Deux éléments de ce tableau sont plus importants que les chiffres eux-mêmes.
La norme J-STD-020 et une fiche technique de pâte ne décrivent pas la même chose. La norme IPC/JEDEC J-STD-020 définit la classification de sensibilité à l’humidité des boîtiers plastiques pour montage en surface, et son profil d’essai sans plomb prévoit un maintien entre 150 et 200 °C pendant 60 à 120 secondes, entre 60 et 150 secondes au-dessus de 217 °C, ainsi qu’un pic de classification pouvant atteindre 260 °C. Il s’agit du pire cas qu’un composant doit supporter sur le banc d’essai, de manière répétée sur plusieurs cycles. Ce n’est pas une recommandation concernant le profil à appliquer sur votre carte. Confondre les deux conduit les ingénieurs à utiliser des profils beaucoup plus chauds et plus longs que nécessaire pour la pâte.
Les assemblages à alliages mixtes relèvent d’une décision de processus, et non d’un simple détail concernant les matériaux. L’utilisation d’une pâte sans plomb sur une carte dotée d’une finition de surface avec plomb, ou l’inverse, modifie la composition du joint à l’interface. Le résultat peut être acceptable, mais il doit s’agir d’une décision documentée et justifiée, et non d’un effet accidentel des matériaux disponibles en stock.
Les opérations traditionnelles étain-plomb ne restent légales que dans le cadre des exemptions prévues par la directive européenne relative à la limitation de l’utilisation de substances dangereuses (2011/65/UE), qui restreint la présence de plomb dans les équipements électriques et électroniques sous réserve d’une liste publiée d’exemptions (Commission européenne, directive RoHS, consultée le 21/10/2026). Ne supposez pas qu’une exemption s’applique à votre produit ; vérifiez la liste actuelle.
Sélection et manipulation de la pâte à braser
La pâte à braser est constituée de poudre métallique en suspension dans un flux et un système de véhicule ; le type de granulométrie est choisi en fonction du pas le plus fin de la carte, et non selon une préférence ou un prix.
Granulométrie. La norme IPC J-STD-005 classe la poudre à braser selon la taille des particules, la classification étant fondée sur la proportion de particules comprises dans une plage nominale. Une poudre plus fine permet d’imprimer des ouvertures plus fines, mais elle présente davantage d’oxyde de surface par unité de masse, est plus sujette à la formation de vides et possède une durée de vie plus courte sur le pochoir. La règle pratique consiste à choisir le type le plus grossier qui permet de traiter le pas le plus fin de la carte.
| Type de poudre | Plage de taille des particules | Application courante | Compromis |
|---|---|---|---|
| Type 3 | 25 à 45 µm | Pas standard, 0,5 mm et plus | Meilleure durée de vie du pochoir, moins de formation de vides |
| Type 4 | 20 à 38 µm | Pas fin, environ 0,4 à 0,5 mm | Équilibré ; le choix courant pour les pas fins |
| Type 5 | 15 à 25 µm | Pas très fin, 0,3 mm et moins | Impression la plus fine, charge d’oxyde la plus élevée, durée de vie la plus courte |
Chimie du flux. Les flux sans nettoyage, hydrosolubles et à base de colophane diffèrent par leur activité et leurs résidus. Le choix se fait au niveau de l’imprimante, mais ses conséquences apparaissent plus tard : lors de l’application d’un revêtement de protection, des tests de propreté ou d’une défaillance sur le terrain imputable à des résidus sous un composant. Si l’assemblage doit être revêtu, vérifiez la compatibilité avec le fournisseur du revêtement avant de qualifier la pâte, et non après.
Teneur en métal et viscosité déterminent le comportement de la pâte dans l’ouverture et sa durée de conservation sur le pochoir. Ce sont des variables de qualité d’impression, et non des constantes ; elles varient avec la température et avec le temps passé sur le pochoir.
Stockage et manipulation. La pâte est généralement conservée au réfrigérateur et doit revenir à température ambiante avant utilisation, car un dépôt froid condense l’humidité et s’imprime de manière irrégulière. La durée de vie sur le pochoir est limitée et indiquée par le fabricant. Une pâte restée ouverte trop longtemps s’imprime différemment d’une pâte qui ne l’est pas, et cette différence se manifeste par une variation de volume que l’inspection SPI détectera, mais que personne ne voudra croire.
L’équipement de refusion et comment le spécifier
Trois technologies de chauffage se partagent le marché, et le choix entre elles est un compromis entre uniformité, capacité thermique et coût, plutôt qu’une question de savoir laquelle est la plus récente.
Convection forcée, infrarouge et phase vapeur
La convection forcée est la solution standard en production. De l’air chauffé circule à travers plusieurs zones contrôlées indépendamment et, comme l’air est physiquement soufflé sur la carte, il transfère la chaleur par convection à chaque surface exposée, quelle que soit la couleur, le matériau ou la finition du composant. C’est ce qui garantit une uniformité sur une carte hétérogène. Le nombre de zones est une spécification de résolution, pas de qualité : davantage de zones permettent de façonner la courbe plus finement, mais n’améliorent pas la soudure.
Le chauffage infrarouge transfère l’énergie par rayonnement. Il est efficace et mécaniquement simple, mais les différents matériaux absorbent l’énergie à des vitesses différentes, et l’effet d’ombre signifie qu’un composant volumineux peut protéger la zone située derrière lui. C’est pourquoi l’IR est aujourd’hui plus courant dans les équipements de table et de reprise que sur les lignes de production.
La phase vapeur immerge l’assemblage dans une vapeur saturée d’un fluide perfluoré inerte, qui se condense sur la carte et transfère la chaleur latente à une température fixe déterminée par le point d’ébullition du fluide. Le transfert thermique est extrêmement uniforme, ce qui convient aux composants à forte masse thermique et sensibles à la chaleur, et la vapeur déplace l’oxygène, ce qui limite l’oxydation. Les compromis concernent le coût du fluide, sa manipulation et le recours à un processus par lots plutôt que continu pour de nombreux systèmes.
Azote et vide
L’inertage à l’azote réduit l’oxydation pendant la refusion et améliore le mouillage, ce qui est particulièrement important pour les boîtiers à pas fin, les alliages sans plomb et les produits à haute fiabilité. Il s’agit d’un coût d’exploitation : la question est donc de savoir si la réduction des défauts justifie le coût du gaz. Pour une ligne mature et bien maîtrisée produisant des cartes simples, ce n’est souvent pas le cas. Pour les travaux sur des BGA et QFN à pas fin destinés à l’automobile ou au médical, c’est généralement le cas.
La refusion sous vide applique un vide pendant que l’alliage est en fusion, ce qui extrait le gaz piégé de la soudure et réduit considérablement les vides. C’est le levier le plus puissant disponible contre les vides dans les boîtiers à terminaison inférieure et les boîtiers matriciels, et il s’agit d’une décision d’investissement plutôt que d’un simple ajustement du profil.
Dimensionner un four en fonction de votre débit
Exemple de dimensionnement d’un four
Un sous-traitant doit produire 180 cartes par heure. Chaque carte mesure 8 pouces de long et le fabricant de pâte recommande un profil en trois étapes d’une durée de quatre minutes. Le convoyeur permet un espacement de 2 pouces entre les cartes, de sorte que le facteur de charge est de 0,8.
Étape 1. Nombre de cartes par minute. 180 / 60 = 3 cartes par minute.
Étape 2. Vitesse de ligne requise. (3 cartes/min × 8 po/carte) / 0,8 = 30 pouces par minute.
Étape 3. Longueur chauffée requise. 30 po/min × 4 min = 120 pouces, soit 10 pieds.
Le four doit disposer d’au moins 120 pouces de longueur chauffée . La longueur totale sera supérieure, car la section de refroidissement, la section de chargement et la section de déchargement se trouvent en dehors des zones chauffées. Se baser sur la longueur totale plutôt que sur la longueur chauffée est une confusion courante et coûteuse.
Concevoir la carte pour la refusion
La plupart des défauts de refusion sont intégrés dès la conception, avant que la carte n’atteigne l’imprimante. L’effet tombstone, les ponts de soudure et le gauchissement remontent chacun à une décision précise de conception du circuit ou du pochoir.
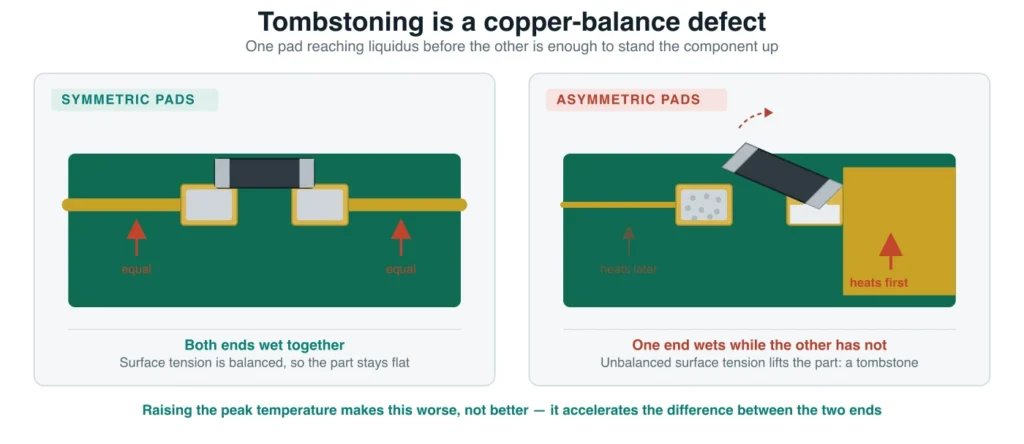
La symétrie thermique entre les pastilles d’un composant est le mécanisme à l’origine de l’effet tombstone. Si une pastille possède une large connexion en cuivre et l’autre une piste fine, une extrémité du composant atteint le liquidus avant l’autre. La première extrémité se mouille, la tension superficielle s’exerce et le composant se redresse. Équilibrez le cuivre aux deux extrémités et le défaut disparaîtra en grande partie.
L’équilibrage du cuivre sur un panneau détermine le gauchissement. De grandes zones de cuivre déséquilibrées chauffent et se dilatent de manière inégale, et le panneau se courbe lorsqu’il traverse le pic de température. La correction doit être apportée dans la zone de rebut du panneau, où du cuivre est ajouté pour égaliser la répartition, et non sur la carte elle-même.
L’orientation des composants par rapport au déplacement du convoyeur est importante pour les composants longs. Placer les composants allongés perpendiculairement au flux d’air plutôt que dans son axe réduit le risque qu’ils soient soulevés ou déplacés pendant que l’alliage est en fusion.
La géométrie et l’espacement des pastilles contrôlent les ponts de soudure. Les ponts de soudure sont un problème de volume de pâte et d’espacement, pas un problème de four, et ils se corrigent au niveau du pochoir plutôt qu’au niveau du profil.
Les rails de bord et les zones d’exclusion offrent au convoyeur une surface à serrer et empêchent les composants ou la pâte d’être perturbés au bord de la carte pendant le transport.
Les règles d’ouverture du pochoir selon le boîtier effectuent l’essentiel du travail restant :
- Extrémités d’ouvertures arrondies pour les composants à pas fin, afin de réduire la concentration des contraintes et d’améliorer le dépôt de pâte.
- Ouvertures carrées pour les pastilles BGA et les composants passifs ultraminiatures, afin d’obtenir un dépôt uniforme et une formation prévisible des billes.
- Ouvertures en forme de croix sur les pastilles thermiques des QFN, afin de contrôler le volume de pâte sous une grande pastille exposée et de réduire la formation de billes de soudure sur les bords.
- Réduction des ouvertures pour les composants à pas fin, lorsque les ponts de soudure sont dus à un volume excessif plutôt qu’à l’espacement.
Les repères fiduciels fournissent à la machine de placement un point de référence fiable. Sans eux, la précision du placement est limitée par les tolérances de fabrication de la carte et l’enregistrement du panneau plutôt que par la machine.
Les vias dans les pastilles non obturés absorbent la pâte dans le fût pendant la refusion, privant la soudure de matière et contaminant la face opposée. Si des vias doivent être placés dans une pastille, ils doivent être remplis et bouchés, et le type de remplissage doit être spécifié en référence à la norme IPC-4761, Guide de conception pour la protection des structures de vias des cartes imprimées, qui définit les types de protection des vias et leurs critères d’acceptation. Il s’agit d’une décision de fabrication à prendre avant de commander la carte.
Assemblages double face et mixtes
La plupart des produits réels ne sont pas entièrement montés en surface. La décision concernant la gestion des composants traversants et l’ordre de réalisation d’un assemblage double face se pose pour chaque nouvel assemblage.
Refusion au second passage
Sur une carte double face, la première face est refondue, puis la carte est retournée et la seconde face est imprimée, équipée et refondue. Le problème est que les joints de la première face sont exposés à un second cycle thermique et que l’alliage se ramollit au-dessus de son solidus.
Les règles pratiques se résument à l’ordre des opérations et à la masse. Soudez d’abord la face comportant le moins de composants ou les composants les plus petits, afin que les composants lourds soient montés au second passage, où ils ne risquent pas de tomber. Lorsque des composants lourds doivent être placés sur la première face, des points d’adhésif les maintiennent pendant la seconde refusion. Le second passage est généralement effectué avec un pic légèrement inférieur et, dans certaines conceptions, un écran thermique protège la face inférieure.
Composants traversants sur une ligne de refusion
La plupart des travaux en technologie mixte utilisent l’une des trois options suivantes :
| Procédé | Combinaison de cartes optimale | Plage de volume | Contrainte principale |
|---|---|---|---|
| Pin-in-paste | Composants traversants sur une carte autrement montée en surface | Faible à élevé | La pâte doit remplir le fût ainsi que former le joint ; les ouvertures et les dépôts sont donc plus grands |
| Brasage sélectif | Cartes mixtes avec un nombre modéré de composants traversants | Faible à moyen | Accès de la buse et temps de cycle par joint |
| Brasage à la vague | Cartes dédiées aux composants traversants ou cartes mixtes | Élevée | Masquage ou outillage pour la face montée en surface |
Le pin-in-paste est l’option qu’il vaut le plus la peine de comprendre, car elle supprime une étape complète du procédé. La pâte est imprimée sur les pastilles des composants traversants, avec des ouvertures agrandies pour déposer un volume suffisant afin de remplir le fût tout en formant le congé de brasage ; les composants sont ensuite placés et l’ensemble est refondu en un seul passage. Le volume constitue la contrainte : le dépôt doit alimenter à la fois le joint et le fût, ce qui impose des ouvertures plus grandes et un dépôt de pâte plus épais que celui nécessaire pour la même pastille avec un composant monté en surface.
La règle de décision repose sur le contenu et le volume. Le nombre de composants traversants détermine le choix du procédé, et non une préférence ; la plupart des cartes finissent par utiliser plusieurs procédés sur un même assemblage. Faire comme si ce n’était pas le cas est la meilleure façon de fausser les devis.
Défauts courants de refusion et leurs causes
Les défauts de refusion ne sont pas aléatoires. Chacun des défauts courants possède une courte liste de causes, qui correspondent à des paramètres de procédé mesurables ou à des choix de conception vérifiables par inspection.
| Défaut | Aspect | Cause déterminante | Correction | Classe d’acceptation |
|---|---|---|---|---|
| Effet tombstone | Une extrémité d’un composant à puces se soulève et se tient verticalement | Déséquilibre thermique entre les pastilles, volume de pâte irrégulier ou montée en température trop rapide | Équilibrer le cuivre des pastilles, uniformiser le dépôt, ralentir la montée en température | Classes 2 et 3 : rejeté lorsque la terminaison est soulevée et ne touche plus la pastille |
| Pont de soudure | La soudure relie des pastilles ou des broches adjacentes | Volume de pâte excessif, conception des ouvertures ou mauvaise étanchéité entre le pochoir et la carte | Réduire la taille des ouvertures, ajuster la pression d’impression, vérifier l’alignement | Classes 2 et 3 : rejeté lorsque le pont crée un court-circuit entre les conducteurs |
| Formation de vides | Poches de gaz à l’intérieur du joint, le plus souvent dans les boîtiers BGA, QFN et de puissance | Dégazage, oxydation, manipulation de la pâte, vitesse de montée en température | Utiliser une pâte à faible taux de vides, prolonger le préchauffage, envisager le vide ou l’azote | La classe 3 est plus stricte ; évaluer selon les critères applicables et toute limite de vides convenue |
| Head-in-pillow | La bille BGA repose sur la pâte sans coalescer avec celle-ci | Gauchissement du boîtier ou de la carte pendant la refusion, aggravé par l’oxydation | Augmenter la quantité de pâte, utiliser un flux plus résistant à l’oxydation, ajuster le profil, employer une atmosphère inerte | Classe 3 : rejeté, car le joint ne s’est pas formé métallurgiquement |
| Graping | Surface granuleuse et oxydée ressemblant à une grappe de raisin | Le flux s’est épuisé avant la coalescence de l’alliage, en raison d’un temps de maintien excessif ou d’un TAL trop long | Réduire le temps de maintien, diminuer le TAL et utiliser une pâte plus stable thermiquement | À rejeter pour mouillage insuffisant |
| Formation de billes de soudure | Petites sphères dispersées autour des pastilles ou des pistes | Projections de pâte dues à une rampe trop rapide, à un nettoyage insuffisant du pochoir ou à une pâte dégradée | Ralentir le préchauffage, nettoyer le pochoir et contrôler la durée de vie de la pâte | Dépend de la taille et de l’emplacement ; évaluer selon les critères applicables |
| Joint froid ou perturbé | Congé terne, rugueux ou fissuré | Pic ou TAL insuffisant, ou vibrations pendant la phase liquide | Vérifier le profil par rapport à la fiche technique de la pâte et stabiliser le convoyeur | À rejeter pour mouillage insuffisant |
| Décalage ou désalignement du composant | Composant déplacé par rapport à sa pastille pendant la refusion | Mouillage déséquilibré, vibrations du convoyeur ou perturbations dues au flux d’air | Équilibrer la pâte, stabiliser le transport et revoir les réglages des ventilateurs | Évaluer selon les critères de placement |
| Gauchissement | La carte ou le panneau se cintre au passage par le pic de température | Déséquilibre du cuivre, empilement asymétrique, humidité | Équilibrer le cuivre, revoir l’empilement et sécher avant la refusion | Indicateur de procédé ou défaut selon l’état du joint obtenu |
| Effet popcorn | Fissuration ou délamination due à l’évaporation brutale de l’humidité absorbée au pic de température | Humidité absorbée avant la refusion dans un boîtier sensible à l’humidité | Sécher selon le programme de l’IPC/JEDEC J-STD-033 et contrôler la durée d’exposition au sol | Défaut : le boîtier a été endommagé |
Les vides et le head-in-pillow remettent en cause la même hypothèse : un joint qui semble formé est effectivement formé. Le tombstoning figure sur cette liste pour une autre raison. Il est suffisamment visible, mais le déséquilibre est intégré au cuivre des pastilles ; ralentir la rampe peut l’atténuer, tandis que la correction durable consiste à modifier le routage ou le pochoir.
Vides dans les boîtiers matriciels est le défaut pour lequel les modifications du profil ont le moins d’effet. Les vides se forment lorsque le gaz ne peut pas s’échapper avant la solidification de l’alliage ; les leviers sont donc la vitesse de rampe, la chimie de la pâte, la durée du préchauffage et l’atmosphère. Dans un BGA ou un QFN, le gaz doit parcourir un long chemin pour sortir, ce qui explique pourquoi ces boîtiers présentent davantage de vides que les composants à sorties en aile de mouette. La refusion sous vide est l’intervention unique la plus efficace ; une pâte à faible taux de vides et un préchauffage plus long et plus progressif sont les options les moins coûteuses.
Head-in-pillow est le défaut qui passe le plus souvent l’inspection, car le joint semble formé lorsqu’il est observé par le dessus. Le mécanisme est le gauchissement : un boîtier qui se cintre pendant la refusion soulève ses billes hors de la pâte et, lorsqu’il reprend sa forme plane, la pâte a déjà refondu sans elles. Les travaux techniques d’Indium Corporation’s attribuent ce défaut au gauchissement du composant ou de la carte pendant la refusion, aggravé par l’oxydation, et recommandent la pâte à braser comme contre-mesure la plus pratique (Indium Corporation, Essais et prévention du head-in-pillow, consulté le 21/10/2026). La détection nécessite généralement une radiographie ou un essai par colorant et arrachement, raison pour laquelle les travaux de première fabrication sur une carte BGA devraient en inclure un.
Effet tombstone est l’exemple le plus clair d’un défaut conçu dès l’origine. Les mesures d’atténuation publiées sont la symétrie des pastilles et un volume de pâte constant, deux éléments qui dépendent de la conception et du pochoir. Augmenter la température de pic pour « s’assurer du mouillage » aggrave le tombstoning au lieu de l’améliorer, car cela accélère la différence entre les deux extrémités.
Critères d’inspection et d’acceptation
L’inspection détermine si le procédé a fonctionné. L’acceptation détermine si le résultat est suffisamment bon. Ce sont deux questions différentes, auxquelles répondent des normes différentes.
Dans l’ordre, les contrôles sont les suivants : SPI avant la refusion, vérifier le volume et l’alignement de la pâte ; AOI après la refusion, vérifier la présence, la polarité, l’alignement et l’aspect visible du joint ; Rayons X pour les joints qui ne peuvent pas être observés, ce qui concerne en pratique les BGA, les QFN et autres boîtiers à terminaisons inférieures ; coupe métallographique pour une vérification destructive lorsque la radiographie est ambiguë et que la question est importante ; et test fonctionnel comme dernier contrôle au niveau du produit.
L’acceptation constitue une couche distincte. Un joint est évalué par rapport à une norme et une classe désignées, et non au regard d’une simple appréciation de l’inspecteur. Cette norme est l’IPC-A-610, Acceptabilité des assemblages électroniques, actuellement à la révision J, publiée en 2024 et remplaçant la révision H. Ses critères sont organisés par classe de produit : la classe 1 couvre l’électronique générale, la classe 2 l’électronique destinée à un service spécialisé et la classe 3 les produits haute performance et destinés aux environnements difficiles.
Deux conséquences pratiques en découlent.
La classe est une décision commerciale prise avant la production, et non un jugement porté au poste de travail. Choisir la classe 3 pour un produit dont l’environnement ne l’exige pas revient à payer des coûts d’inspection sans gagner en fiabilité. Choisir la classe 2 pour un produit soumis à des cycles thermiques dans un véhicule revient à s’exposer à un problème de garantie.
Les joints sans plomb sont censés avoir une apparence différente. Un congé de soudure en SAC305 est généralement plus terne, plus granuleux et plus arrondi que le congé brillant et concave en étain-plomb auquel de nombreux inspecteurs ont été formés. Juger un joint sans plomb à son brillant est un critère hérité du passé ; cela produit à la fois de faux rejets et, pire encore, une fausse confiance lorsqu’un joint réellement défectueux se trouve être brillant.
Derrière chaque critère de cette norme se trouvent trois états de conformité : Acceptable, Indicateur de procédé et Défaut. C’est dans l’état intermédiaire que surviennent la plupart des débats. Un Indicateur de procédé correspond à une condition qui n’est pas idéale, mais qui ne compromet ni la forme, ni l’ajustement, ni la fonction pour la classe spécifiée ; ce n’est donc pas une raison de rejeter une carte. Traiter chaque Indicateur de procédé comme un défaut entraîne des retouches qui introduisent davantage de risques que la condition initiale, et, pour un produit de classe 3, augmente également les coûts au-delà de ce qu’exigeait la spécification.
Comment qualifier un procédé de refusion
Qualifier un procédé de refusion consiste à prouver, documents à l’appui, qu’il est maîtrisé avant le lancement de la production. Le livrable est un dossier de première pièce, et non une carte à l’apparence impeccable.
- Profil enregistré. Profil de première pièce enregistré, avec la lecture de chaque thermocouple et le Delta-T indiqué.
- Traçabilité de la pâte. Alliage, lot, type de poudre et date enregistrés avec le profil utilisé.
- Limites SPI. Limites de volume et d’alignement définies et documentées pour cette carte spécifique.
- Couverture AOI. Programme réglé en fonction des défauts réellement produits par cette carte, et non laissé sur les paramètres par défaut.
- Joints cachés. Plan d’échantillonnage par rayons X défini, incluant un contrôle de première pièce pour tout boîtier matriciel.
- Dossiers. Profil enregistré avec la révision de la carte, le lot de pâte et la date.
- Déclencheurs de nouveau profilage. Consignés par écrit et attribués à une fonction nommément désignée.
- Classe d’acceptation. Consignée par écrit, avec le numéro de la norme et sa lettre de révision.
- Retouche. Critères et nombre maximal de cycles de retouche autorisés définis, y compris la manière dont les joints retouchés sont réinspectés.
- Sensibilité à l’humidité. Composants identifiés, avec procédures de cuisson et contrôles de durée d’exposition au sol en place.
Questions fréquemment posées
Quelle est la différence entre le soudage à la vague et le soudage par refusion ?
Lors du soudage par refusion, la soudure arrive sous forme de pâte déposée sur les plages et fond là où elle se trouve. Lors du soudage à la vague, la carte passe au-dessus d’une vague stationnaire de soudure fondue qui remonte par capillarité dans les trous métallisés. La refusion est utilisée pour les composants montés en surface et le soudage à la vague pour les composants traversants ; de nombreuses cartes de production utilisent les deux procédés.
Puis-je utiliser un décapeur thermique pour faire refondre la soudure ?
Oui pour retirer ou remplacer un seul composant, mais non pour fabriquer une carte. Un décapeur thermique ne fournit ni rampe contrôlée, ni phase de maintien, ni pic mesurable ; il ne peut donc pas produire un profil ni un joint reproductible. C’est un outil de retouche et, même en retouche, il risque de délaminer le stratifié et de surchauffer les composants voisins.
Comment faire refondre de la soudure chez soi ?
Les solutions réalistes sont une plaque chauffante, un four grille-pain modifié ou une station à air chaud. Aucune de ces solutions ne permet de contrôler les zones ni de mesurer le profil ; vous ne pouvez donc pas vérifier le temps au-dessus du liquidus ou la température de pointe, et vos seuls critères d’acceptation sont que le joint semble correctement formé. Pour un prototype dont la carte n’est pas critique pour la sécurité, c’est un compromis raisonnable. Cela ne remplace pas un procédé maîtrisé.
Qu’est-ce que la pâte à braser de type 4 ?
Le type 4 est une classification de la granulométrie de la poudre selon la norme IPC J-STD-005, couvrant une plage de 20 à 38 µm ; c’est le choix courant pour les travaux à pas fin d’environ 0,4 à 0,5 mm. Choisissez le type de poudre le plus grossier qui permet de dégager le pas le plus fin de la carte, car une poudre plus fine s’imprime mieux, mais s’oxyde plus rapidement et réduit la durée de vie du pochoir.
Quelle est la température idéale pour le soudage par refusion ?
Il n’existe pas une température unique, car le pic dépend de l’alliage et est limité par les composants. Pour le SAC305, qui fond entre 217 et 220 °C, la plage publiée pour le pic est de 230 à 260 °C, avec un temps recommandé de 45 à 60 secondes au-dessus du liquidus. La limite supérieure est fixée par la température maximale admissible la plus basse parmi les composants présents sur la carte.
Pourquoi mes joints de soudure sans plomb sont-ils ternes ?
Parce que les joints en SAC305 sont normalement ternes et granuleux. Le congé brillant et concave que de nombreux inspecteurs associent à un joint de qualité est caractéristique des alliages étain-plomb. Juger un joint sans plomb à son brillant est un critère hérité du passé et constitue l’erreur d’inspection la plus courante dans l’assemblage sans plomb.
À quelle fréquence faut-il revalider un profil de refusion ?
Établissez un nouveau profil chaque fois que la pâte change, que l’empilage change, que la composition des composants change ou que le four a fait l’objet d’une maintenance ou d’une réparation, ainsi qu’à intervalles périodiques dans le cadre du contrôle du procédé. Un profil associé à une révision de carte, mais pas à un lot de pâte, constitue un dossier incomplet, car un simple changement de pâte peut modifier le résultat.
Par où commencer
Vérifiez deux éléments de votre propre procédé avant de modifier quoi que ce soit. Premièrement, déterminez si votre profil a été validé sur l’assemblage que vous produisez réellement ou s’il a été repris d’une carte similaire. Deuxièmement, vérifiez si votre classe d’acceptation est consignée par écrit et citée avec la révision de la norme, ou si elle est simplement présumée.
Si le profil a été repris d’un autre procédé, l’amélioration la plus rapide n’est généralement pas un nouveau réglage du four. Il s’agit de mesurer le Delta-T sur la carte actuelle, car cela vous indique si le profil est même capable de fonctionner sur l’ensemble de l’assemblage. Si la classe est présumée, l’amélioration la moins coûteuse consiste à la mentionner par écrit sur le prochain bon de commande ; cela ne coûte rien et élimine un débat qui, sinon, surgira lors de l’inspection finale.
Les deux vérifications ne coûtent presque rien et le fournisseur répondra directement à chacune si on la lui demande. Une question sur le profil devrait produire un graphique avec les courbes des thermocouples et la révision de la carte. Une question sur la classe devrait produire un nom, une lettre de révision et une date. Toute réponse plus vague doit être considérée comme non vérifiée.
Sources
- Indium Corporation, Fiche technique de la pâte à braser SAC305 soluble dans l’eau, pour les vitesses de rampe recommandées et acceptables, la fenêtre de maintien, le temps au-dessus du liquidus, la température de pointe et la vitesse de refroidissement. Consultée le 2026-10-21.
- Indium Corporation, Données sur l’alliage de soudure Indalloy 256 (SAC305), pour les températures de solidus de 217 °C et de liquidus de 220 °C. Consultées le 2026-10-21.
- Indium Corporation, Essais et prévention du head-in-pillow, article technique consacré au mécanisme de déformation et d’oxydation du phénomène head-in-pillow ainsi qu’aux contre-mesures recommandées. Consulté le 2026-10-21.
- IPC / Association mondiale de l'électronique, Répondez à vos normes, pour le champ d’application des normes IPC-A-610, J-STD-001 et de la famille de normes associée. Consulté le 2026-10-21.
- IPC, IPC-A-610J : Acceptabilité des assemblages électroniques, publié en 2024, remplaçant la révision H (2020). Disponible auprès de l’IPC et de ses revendeurs agréés, notamment les Boutique en ligne ANSI.
- IPC/JEDEC, J-STD-020 : Classification de la sensibilité à l'humidité et au refusion des dispositifs à semi-conducteurs solides non hermétiques montés en surface, pour les limites du profil de classification sans plomb et la température de pointe de classification.
- IPC, J-STD-005 : Exigences relatives aux pâtes à braser, pour la classification de la taille des particules de poudre à braser, notamment le type 3 (25 à 45 µm), le type 4 (20 à 38 µm) et le type 5 (15 à 25 µm).
- IPC/JEDEC, J-STD-033 : Manipulation, emballage, expédition et utilisation des dispositifs montés en surface sensibles à l'humidité et au refusion, pour le programme de séchage et les contrôles de durée d'exposition hors emballage mentionnés dans la section sur l'humidité.
- IPC, IPC-4761 : Guide de conception pour la protection des structures de vias des cartes imprimées, pour les types de protection des vias mentionnés dans la section sur la conception des cartes.
- Commission européenne, directive RoHS, concernant la restriction de l'utilisation du plomb dans les équipements électriques et électroniques ainsi que le mécanisme d'exemption. Consulté le 2026-10-21.
