Le flux de brasage est une formulation chimique qui aide la soudure à mouiller les surfaces métalliques en éliminant les oxydes et en limitant leur réapparition pendant le chauffage. Dans l’assemblage des circuits imprimés, il peut être appliqué séparément ou intégré au fil de soudure ou à la pâte à braser. Le choix influe non seulement sur la formation du joint, mais aussi sur les résidus qui restent sur la carte terminée.
Points clés
- Le flux aide la soudure à mouiller un joint ; l’alliage de brasure fournit le métal qui forme la connexion.
- Les termes colophane, sans nettoyage et hydrosoluble décrivent la chimie du flux ou le comportement des résidus. Stylo, liquide, gel, âme de fil ou pâte décrivent la forme sous laquelle le produit est fourni.
- La mention « sans nettoyage » ne règle pas toutes les questions relatives aux revêtements, à la contamination ou à la fiabilité. Convenez du processus complet et des exigences de vérification avant la production.
- Les formulations hydrosolubles nécessitent généralement un processus de nettoyage qualifié. Suivez les instructions du produit sélectionné et les spécifications d’assemblage.
Quel est le rôle du flux de brasage ?
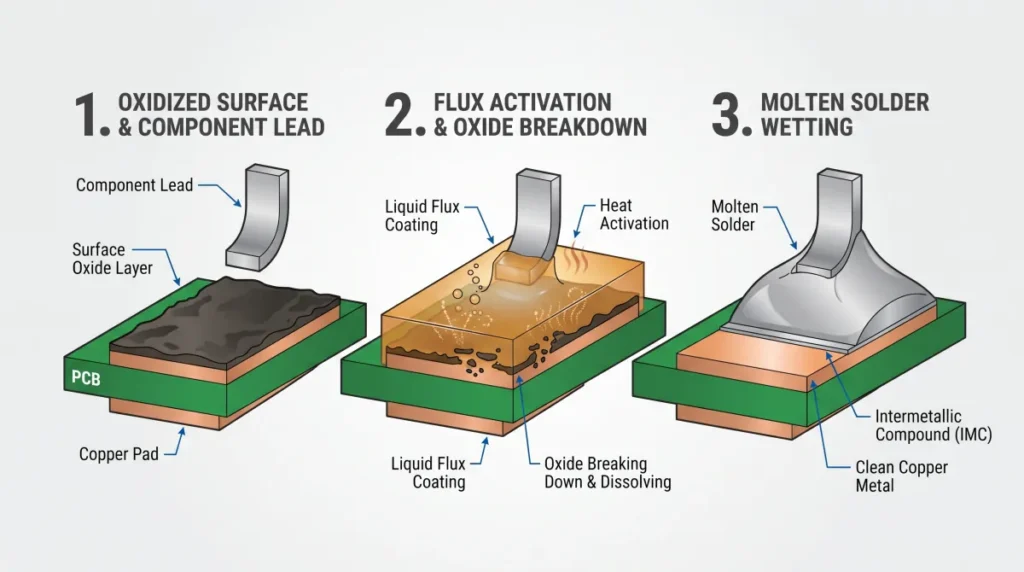
Le flux prépare les surfaces au brasage et contribue à maintenir des conditions permettant à la brasure fondue de les mouiller. Les plages de cuivre, les terminaisons des composants et les particules de soudure peuvent se couvrir de films d’oxyde qui entravent le contact entre la brasure et le métal sous-jacent.
Pendant le chauffage, un flux adapté agit de plusieurs façons :
- Agit sur les oxydes de surface. Les activateurs de la formulation agissent sur les oxydes dans les conditions d’utilisation prévues pour le flux.
- Limite l’oxydation supplémentaire. Le milieu du flux contribue à protéger les surfaces exposées pendant le brasage.
- Favorise le mouillage. Lorsque les barrières de surface sont réduites, la brasure fondue peut s’étaler sur les surfaces compatibles et former un joint.
Le flux n’est qu’un élément du processus. L’état de surface, la propreté, l’alliage, le transfert thermique, la durée et l’état des composants influent également sur le résultat. Ajouter simplement davantage de flux ne permet pas de corriger de manière fiable un joint défectueux. Pour en savoir plus sur les classifications de base et les considérations relatives aux résidus, consultez le guide de Chemtronics sur les flux pour l’électronique.
Flux de brasage et pâte à braser
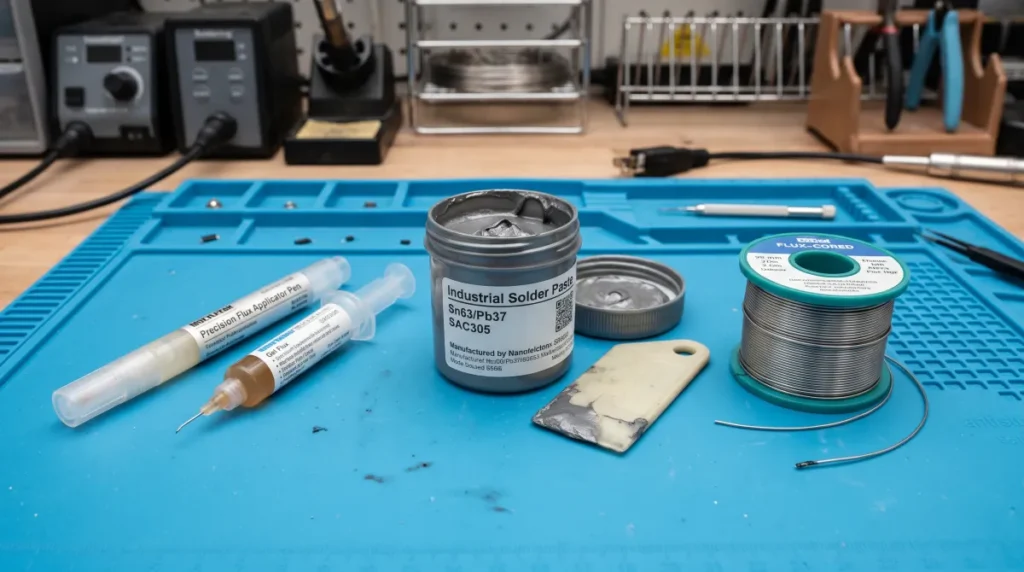
Le flux de brasage et la pâte à braser sont liés, mais ne sont pas interchangeables. La pâte à braser contient une poudre fine d’alliage de brasure en suspension dans un milieu de flux. Le flux séparé ne contient pas d’alliage de brasure permettant de former le joint.
| Matériau | Ce que le produit fournit | Utilisation courante |
|---|---|---|
| Flux séparé | Formulation de flux | Brasage manuel, retouche, brasage à la vague ou sélectif |
| Fil de soudure à âme décapante | Alliage de brasure et flux à l’intérieur du fil | Brasage manuel et certaines retouches |
| Pâte à braser | Poudre d’alliage de brasure et milieu de flux | Impression au pochoir ou dépôt avant la refusion |
Le flux contenu dans la pâte contribue également à son comportement pendant le stockage, l’impression et la refusion. L’explication d’Indium sur le flux de la pâte à braser décrit ces rôles. Un fil à âme décapante peut fournir une quantité suffisante de flux pour une tâche donnée, mais une retouche difficile ou une procédure particulière peut nécessiter un flux compatible supplémentaire.
Types de flux de brasage et leurs résidus
Pour comparer efficacement les produits, commencez par consulter leur fiche technique : à quoi sert le flux, quels résidus subsistent après le brasage et comment les traiter. Les appellations courantes ci-dessous peuvent se recouper ; elles ne correspondent pas à un ensemble unique de catégories chimiques mutuellement exclusives.
| Description | Point à prendre en compte | Résidus et nettoyage |
|---|---|---|
| À base de colophane ou de résine | Utilisé dans de nombreuses formulations de brasage électronique ; l’activité varie selon le produit | Les résidus varient. Suivez les instructions du produit et les exigences de propreté de l’assemblage. |
| Sans nettoyage | Conçu pour un processus dans lequel les résidus spécifiés peuvent rester après le brasage | La présence de résidus peut être acceptable si le processus complet et l’application sont qualifiés. Un nettoyage peut toutefois être nécessaire pour un produit particulier ou une opération en aval. |
| Hydrosoluble | Conçu pour que les résidus puissent être éliminés au moyen d’un procédé approprié à base d’eau | Nécessite généralement un nettoyage après le brasage ; l’équipement, le délai, la qualité de l’eau et la méthode de séchage dépendent du produit et du procédé. |
| Flux inorganique ou acide pour la plomberie | Souvent formulé pour le nettoyage énergique d’autres ouvrages métalliques | Ne remplacez pas un produit qualifié pour l’électronique par un flux de plomberie ; des résidus inadaptés peuvent endommager un assemblage. |
À quoi servent les classifications des flux
La norme IPC J-STD-004 classe les matériaux de flux selon leur composition et d’autres caractéristiques vérifiées, notamment leur activité et leur désignation en halogénures. Par exemple, ROL0 désigne un flux à base de colophane (RO), à faible activité (L), portant la désignation 0 en halogénures selon la norme. Cette désignation est définie par les critères d’essai applicables ; elle ne doit pas être interprétée comme une garantie de l’absence de toute trace d’halogénure. Cette classification ne prouve pas, à elle seule, la compatibilité avec une carte, un revêtement, un procédé de nettoyage ou un environnement d’utilisation donné. Consultez l’édition applicable et la documentation du fournisseur du matériau pour connaître les définitions exactes.
La Table des matières et extrait de la classification de la norme IPC J-STD-004B constitue un point de départ utile ; pour toute décision d’achat ou d’acceptation, utilisez l’édition indiquée pour le travail concerné.
Comment choisir un flux pour l’assemblage de circuits imprimés
Choisissez le flux en fonction du procédé de brasage et de la stratégie prévue pour les résidus. Un matériau qui mouille bien à lui seul peut tout de même être un mauvais choix si ses résidus ne peuvent pas être éliminés sous les composants, nuisent au revêtement ou ne répondent pas aux exigences de propreté du client.
| Situation d’assemblage | Questions à régler avec l’assembleur |
|---|---|
| Électronique à usage général | Quels flux et procédé sont qualifiés ? Les résidus sont-ils destinés à rester ? Quelle documentation produit s’applique ? |
| Assemblage nécessitant un nettoyage | La carte, les composants, les connecteurs et les étiquettes peuvent-ils supporter le nettoyant, la température, le rinçage et le séchage ? Le nettoyant peut-il atteindre les zones à faible dégagement et en ressortir ? |
| Carte destinée à recevoir un revêtement de protection | Les résidus sont-ils compatibles avec le revêtement ? Le fournisseur du revêtement exige-t-il un nettoyage ou une évaluation de l’adhérence ? |
| Assemblage sensible ou à haute fiabilité | Quel environnement d’utilisation, quelle norme d’acceptation, quelle méthode d’essai et quels enregistrements sont requis ? Comment les changements de matériau ou de procédé seront-ils maîtrisés ? |
Ne partez pas du principe qu’un flux hydrosoluble est automatiquement plus propre, ni qu’un flux sans nettoyage convient automatiquement sans nettoyage. Dans les deux cas, tout dépend de la mise en œuvre et de la validation du procédé prévu. Une carte comportant des conducteurs rapprochés, des composants à faible hauteur ou exposée à l’humidité peut nécessiter une évaluation plus approfondie de la contamination qu’un simple prototype.
Indiquez au prestataire d’assemblage l’environnement d’utilisation prévu, la finition de surface, l’alliage de soudure, les méthodes de brasage et tout projet ultérieur de revêtement ou d’encapsulation. Le procédé d’assemblage des circuits imprimés explique comment ces choix s’inscrivent dans le processus de fabrication global.
Comment le flux est appliqué dans les procédés de brasage
Le mode d’application du flux varie selon le procédé. La forme sous laquelle le flux est fourni ne doit pas être confondue avec sa composition chimique ou sa classification de nettoyage.
Brasage manuel et retouche
Le fil à âme décapante fournit à la fois l’alliage et le flux. Un technicien peut aussi utiliser un stylo, un liquide ou un gel compatible lorsque la procédure le prévoit, par exemple pour retirer un composant ou retoucher des connexions à pas fin. N’appliquez que la quantité requise par les instructions du produit et le procédé ; un excès de résidus peut compliquer l’inspection ou le nettoyage ultérieur.
Les fumées de brasage peuvent nuire à la santé. Le Health and Safety Executive du Royaume-Uni indique que les fumées de flux à base de colophane peuvent provoquer de l’asthme professionnel et recommande de maîtriser l’exposition au moyen d’un système d’aspiration adapté et entretenu. Suivez les fiches de données de sécurité du flux et du nettoyant ainsi que les procédures de votre lieu de travail concernant la ventilation, les équipements de protection, la manipulation et l’élimination. La soudure sans plomb n’élimine pas les fumées de flux.
Refusion SMT
Dans l’assemblage en technologie de montage en surface, la pâte à braser est généralement déposée par impression ou distribution sur les pastilles avant la pose des composants. Le flux contenu dans la pâte agit pendant la chauffe et l’alliage fond pour former les joints. La manipulation de la pâte et le profil thermique doivent être adaptés au matériau et à l’assemblage. Pour les étapes du passage au four et les compromis liés au profil, consultez la guide du brasage par refusion.
Brasage à la vague et brasage sélectif
Le flux peut être appliqué avant que la carte ne soit mise en contact avec la soudure en fusion. L’équipement, la couverture, le chauffage et la stratégie relative aux résidus sont choisis en fonction du flux et de l’assemblage. Les cartes à technologie mixte peuvent être exposées à plusieurs flux au cours de la fabrication ou des retouches ; la compatibilité entre ces matériaux est donc importante.
Faut-il nettoyer les résidus de flux ?
Les résidus de flux doivent être nettoyés lorsque les instructions du matériau choisi, la spécification du produit ou un procédé ultérieur qualifié l’exige. La mention « sans nettoyage » signifie que le produit est conçu pour être utilisé sans étape de nettoyage systématique dans des conditions appropriées ; elle ne constitue pas une garantie générale pour toutes les cartes et tous les environnements.
Avant de décider de laisser les résidus ou de les éliminer, vérifiez les points suivants :
- Instructions relatives au matériau : Le fournisseur du flux prescrit-il un nettoyage, un nettoyant compatible ou un délai à respecter ?
- Exigences relatives à l’assemblage : Le client précise-t-il une méthode, une norme ou un critère d’acceptation en matière de propreté, ou exige-t-il un résultat documenté ?
- Opérations ultérieures : Les résidus peuvent-ils nuire à l’adhérence du revêtement, à l’encapsulation, aux surfaces de contact, à l’accès pour les essais ou à d’autres opérations ?
- Accès pour le nettoyage : Le procédé peut-il atteindre les zones sous les composants à faible dégagement et éliminer les résidus dissous, puis rincer et sécher correctement l’assemblage ?
- Vérification : Quels éléments prouvent que le procédé choisi répond aux exigences de ce produit ?
Nettoyer des résidus de flux sans nettoyage n’est pas forcément une amélioration. Recommandations d’Indium sur les flux sans nettoyage précise qu’un retrait incomplet peut laisser des résidus exposés et recommande un procédé de nettoyage compatible lorsqu’un retrait est nécessaire. Il faut qualifier l’ensemble du processus de nettoyage et de séchage, plutôt que de supposer qu’un rapide essuyage au solvant suffit.
Comment vérifier la propreté ?
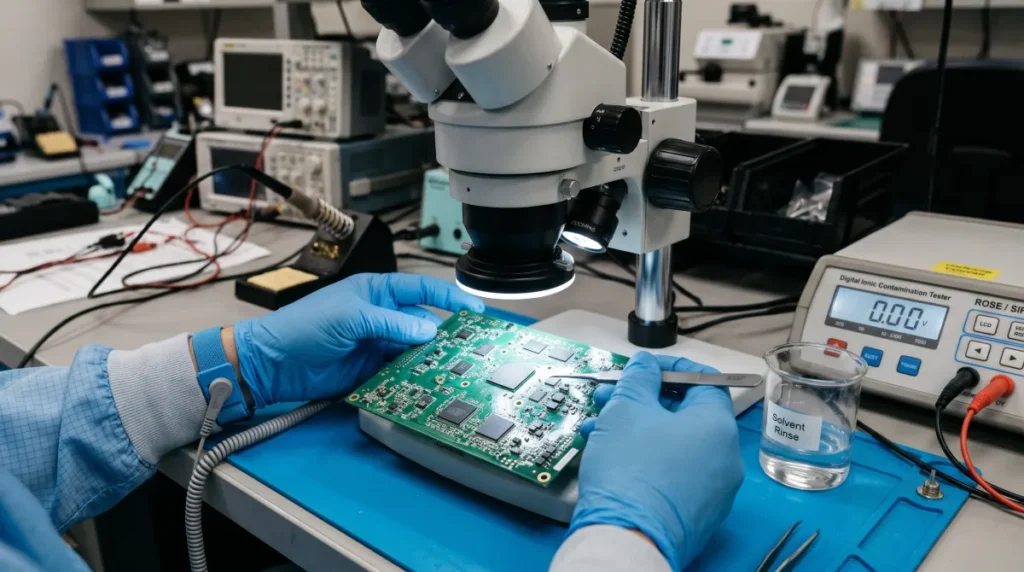
Une inspection visuelle peut révéler des dépôts évidents, mais une carte qui paraît propre n’est pas nécessairement exempte de contaminants susceptibles d’avoir une incidence électrique. Les différents essais répondent à différentes questions :
- Essai ROSE évalue la contamination ionique extractible par une mesure globale réalisée selon une méthode définie. La méthode d’essai IPC 2.3.25, révision D la décrit comme un outil de contrôle du procédé qui n’identifie pas les espèces ioniques individuelles et ne permet pas de prédire la fiabilité.
- Chromatographie ionique peut identifier et quantifier certaines espèces ioniques dans un extrait. La méthode d’essai IPC 2.3.28, révision B décrit la méthode et avertit que sa procédure d’extraction peut endommager certains assemblages.
- Essai de résistance d’isolement de surface (SIR) mesure la résistance électrique dans des conditions spécifiées et peut aider à évaluer le comportement électrique lié aux résidus. L’explication d’Indium sur la SIR décrit son utilisation pour l’évaluation des flux.
Convenez de la méthode, de l’échantillonnage, des limites et de toute qualification propre au produit avant la fabrication. Ne reprenez pas une limite numérique unique provenant d’un assemblage sans rapport. Le guide IPC J-STD-001 explique pourquoi la révision spécifiée, la classe du produit et les éléments de preuve convenus sont importants.
Exemple pratique : spécifier le flux et le nettoyage avant la commande
Prenons l’exemple illustratif d’un contrôleur industriel qui recevra un revêtement de protection et fonctionnera dans un environnement humide. Il s’agit d’un exemple de planification, et non d’un assemblage testé ni d’une recommandation concernant un matériau particulier.
Au lieu d’écrire uniquement « utiliser un flux sans nettoyage », l’acheteur peut envoyer à l’assembleur un bref dossier d’exigences :
- Assemblage et procédé : Indiquez la révision de la carte, la finition de surface, l’alliage de brasage et les opérations prévues de refusion, de brasage traversant et de retouche.
- Utilisation finale : Décrivez l’exposition à l’humidité ainsi que toute contrainte de distance électrique sensible ou autre exigence de fiabilité.
- Opération en aval : Indiquez le matériau de revêtement et les zones qui doivent rester sans revêtement ou accessibles électriquement.
- Flux et résidus : Demandez quels matériaux sont prévus à chaque étape de brasage et si leurs résidus resteront en place ou seront éliminés.
- Éléments de preuve et critères d’acceptation : Convenez avant la production de la documentation pertinente sur les matériaux, des vérifications de compatibilité avec le nettoyage et le revêtement, de la méthode d’essai, des critères d’acceptation et des enregistrements à conserver.
- Maîtrise des modifications : Convenez des cas où un changement de flux, de produit de nettoyage, de profil ou de procédé de revêtement déclenche une revue ou une nouvelle qualification.
L’assembleur et le fournisseur du revêtement peuvent alors déterminer si les matériaux et le procédé choisis sont compatibles. L’objectif est de rendre la décision traçable avant la fabrication des pièces, et non de prescrire un nettoyage ou un essai spécifique pour chaque carte.
Problèmes courants liés au flux
| Symptôme | Causes possibles | Vérification suivante utile |
|---|---|---|
| La soudure ne mouille pas bien une pastille | Oxydation, problèmes de finition de surface, chaleur insuffisante, flux inadapté ou épuisé | Vérifiez l’état de la surface, la durée de conservation des matériaux et le profil de chauffage réel. |
| Des résidus visibles persistent | Formulation du flux, quantité appliquée, chauffage ou procédé de nettoyage | Identifiez le matériau et comparez les résidus aux exigences du produit et du client. |
| L’adhérence du revêtement est inégale | Résidus, autres contaminants, préparation du revêtement ou conditions de polymérisation | Vérifiez la compatibilité entre le flux et le revêtement, ainsi que le procédé qualifié de nettoyage et de revêtement. |
| Des résidus persistent sous un composant à faible hauteur après le nettoyage | Accès limité des liquides, rinçage insuffisant ou produit de nettoyage incompatible | Évaluez l’accès, la chimie de nettoyage, les conditions de rinçage et de séchage, ainsi que la vérification propre au produit. |
Il s’agit de pistes d’investigation, et non de diagnostics. Pour la maîtrise du procédé avant la refusion, inspection de la pâte à braser peut aider à identifier des problèmes de brasage qu’un simple changement de flux ne résoudra pas.
FAQ sur le flux de brasage
Le flux de brasage est-il conducteur ?
La réponse dépend de la formulation, du procédé, des résidus et de l’environnement. Certains résidus sont conçus pour rester après un procédé sans nettoyage qualifié, mais l’humidité, la contamination, un traitement incomplet ou d’autres conditions peuvent influer sur le comportement électrique. Évaluez l’assemblage dans son ensemble plutôt que de supposer que tous les résidus sont conducteurs ou inoffensifs.
Peut-on braser sans ajouter de flux séparément ?
Oui. Le fil de brasage fourré et la pâte à braser contiennent déjà du flux ; il peut donc être inutile d’en appliquer séparément pour certaines opérations. Suivez les instructions relatives au matériau ainsi que la procédure de brasage ou de reprise applicable.
Les résidus de flux sans nettoyage peuvent-ils toujours rester sans danger sur un circuit imprimé ?
Non. Les produits sans nettoyage sont conçus pour que leurs résidus puissent rester dans des conditions appropriées, mais l’assemblage fini, l’environnement d’utilisation, le revêtement appliqué en aval et les exigences du client restent importants. Validez le procédé pour l’usage prévu.
Peut-on utiliser du flux de plomberie pour l’électronique ?
N’utilisez pas de flux de plomberie à la place d’un flux qualifié pour l’électronique. Choisissez un matériau destiné aux assemblages électroniques et suivez les instructions relatives aux résidus et au nettoyage.
La pâte à braser est-elle la même chose qu’une pâte de flux ?
Pas nécessairement. La pâte à braser contient de la poudre d’alliage et un liant de flux. Un produit vendu sous le nom de pâte ou de gel de flux peut contenir du flux sans alliage de brasage. Lisez l’étiquette et la fiche technique du produit avant de l’utiliser.
Planifiez ensemble la stratégie relative au flux et aux résidus
Un procédé de brasage fiable commence par un matériau compatible, un chauffage adapté et un plan clair concernant les résidus laissés après le brasage. Définissez ces choix ainsi que les exigences de revêtement, de nettoyage, de vérification et d’acceptation avant de commander l’assemblage.
Pour une nouvelle fabrication, discutez de la conception du circuit imprimé et des exigences du procédé avec un prestataire d’assemblage de circuits imprimés et indiquez dans la commande toute exigence particulière en matière de documentation ou de propreté.
