L’inspection de la pâte à braser (SPI) vérifie la pâte déposée sur un circuit imprimé après l’impression et avant le placement des composants. Un système SPI 3D mesure le volume, la hauteur, la surface et l’alignement du dépôt par rapport aux limites programmées. Il permet de mettre en attente et de corriger les impressions défectueuses avant le placement et la refusion. Pour les ingénieurs en matériel et les acheteurs de PCBA, la décision clé consiste à déterminer si l’assembleur peut mesurer de manière fiable les dépôts concernés et agir systématiquement en cas d’échec.
La réussite du contrôle SPI confirme que les dépôts inspectés respectent ces limites. Elle ne certifie ni les joints de soudure finis ni le fonctionnement électrique.
Points clés à retenir
- Inspecter après l’impression et avant le placement, tant que les dépôts restent accessibles.
- Interpréter les pourcentages par rapport à un volume nominal documenté et à des limites d’acceptation qualifiées.
- Évaluer le confinement des impressions défectueuses, leur correction et leur réinspection, en plus des capacités de l’équipement.
- Conserver l’inspection et les essais en aval pour détecter les défauts que la mesure de la pâte ne permet pas d’établir.
La séquence du processus est impression de la pâte → SPI → placement des composants → refusion → inspection et essais en aval. Une AOI avant refusion peut également être effectuée après le placement.
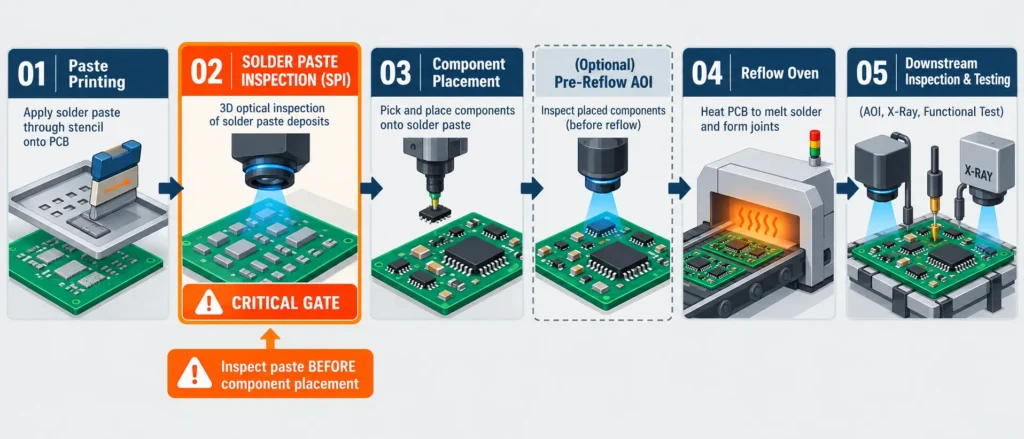
Que mesure le SPI et comment fonctionne l’inspection 3D ?
Le SPI évalue la géométrie et la position de la pâte imprimée. Son utilité repose sur la comparaison de ces mesures avec le dépôt prévu, en utilisant les bonnes révisions du circuit imprimé et du pochoir.
Lire les mesures dans un résultat SPI
Le volume, la hauteur, la surface et le décalage décrivent différents aspects d’un dépôt ; aucun ne doit être interprété sans sa référence.
| Mesure | Signification | Base de rapport utile |
|---|---|---|
| Volume | Volume intégré de pâte au-dessus de la surface de référence locale | mm³ ou nL ; pourcentage d’un volume nominal indiqué |
| Hauteur | Hauteur du dépôt par rapport à la surface de référence | µm ; préciser s’il s’agit de la moyenne, du maximum ou d’une autre statistique rapportée |
| Domaine | Empreinte du dépôt dans la région inspectée | mm² ; pourcentage de la surface de référence programmée |
| Décalage X/Y | Déplacement par rapport à l’emplacement prévu du dépôt | µm signé le long de chaque axe du circuit |
| Forme/pontage | Géométrie irrégulière ou pâte reliant des régions adjacentes | Image annotée et règle de détection applicable |
Les systèmes SPI commerciaux inspectent ces caractéristiques géométriques, bien que les résultats disponibles varient selon la configuration.
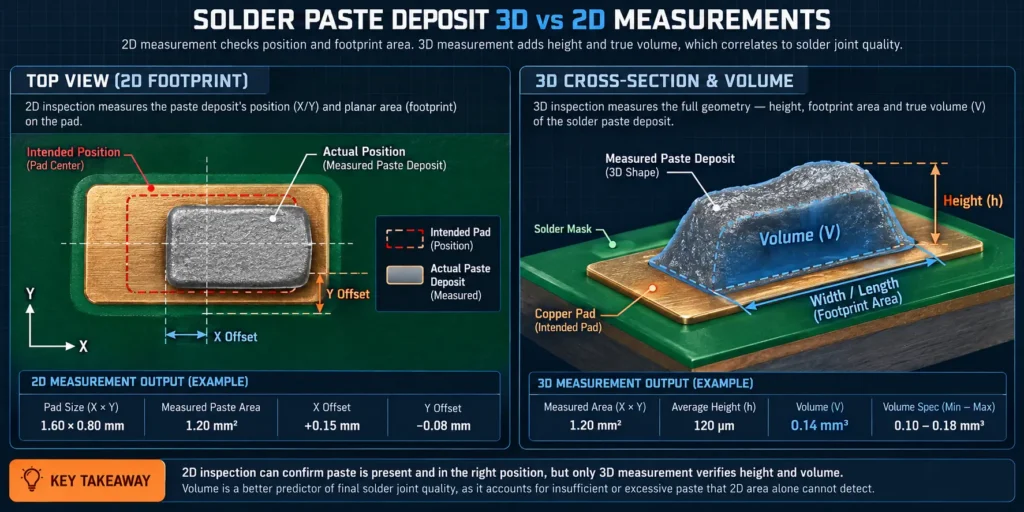
Deux dépôts peuvent couvrir des surfaces similaires tout en contenant des volumes différents. Un dépôt mince peut sembler complet vu de dessus tout en fournissant moins de pâte que prévu. À l’inverse, un pic central élevé ne prouve pas que le volume est adéquat sur toute l’empreinte.
Comprendre ce que la 3D ajoute à l’inspection 2D
L’inspection tridimensionnelle ajoute la mesure de la hauteur et du volume aux informations fournies par l’image de surface. Les contrôles bidimensionnels peuvent évaluer la présence, la surface, la position et les connexions visibles de pâte, mais ils ne peuvent pas établir le volume tridimensionnel intégré à partir de la seule empreinte.
Le système aligne le programme d’inspection sur le circuit imprimé, capture les dépôts, reconstruit leurs surfaces et compare les mesures calculées aux limites. Yamaha, par exemple, décrit une extraction des contours avec un éclairage 2D, suivie d’une mesure de hauteur par déphasage. Il s’agit d’une mise en œuvre particulière, et non d’une description de toutes les machines SPI.
Utiliser la mesure 3D lorsque la décision de production nécessite un volume ou une hauteur quantifiés. L’adéquation doit néanmoins être validée sur les tailles de dépôt, les surfaces et les conditions réelles du circuit.
Quels défauts d’impression le SPI peut-il signaler avant qu’ils ne deviennent des problèmes d’assemblage ?
Le SPI peut signaler des dépôts de pâte manquants, insuffisants, excessifs, décalés ou reliés. Ces résultats indiquent des anomalies d’impression et des risques en aval ; ils ne garantissent pas l’apparition d’un défaut de refusion particulier.
Relier les anomalies de pâte à l’étape d’investigation suivante
L’emplacement et la configuration d’une alarme déterminent la première investigation. Un dépôt faible récurrent au niveau d’une seule ouverture suggère un problème différent d’un décalage uniforme sur tout le panneau.
| État de la pâte imprimée | Éléments du SPI | Risque potentiel en aval | Première investigation | Qualification requise |
|---|---|---|---|---|
| Dépôt insuffisant | Volume en nL/mm³ et pourcentage du nominal indiqué | Soudure insuffisante sur la pastille ou connexion ouverte | Obstruction de l’ouverture, décollement, état de la pâte | Géométrie de l’ouverture, épaisseur locale, produit de pâte |
| Dépôt excessif | Volume, surface et forme | Pont de soudure ou excès de soudure | Volume prévu de l’ouverture et paramètres d’impression | Espacement des composants et conception des dépôts |
| Décalage | Déplacement signé X/Y en µm | Chevauchement réduit avec la terminaison | Recalage, repères fiduciels, support de carte | Limites et référence spécifiques à la direction |
| Pont de pâte | Image montrant des dépôts reliés | Risque de pont de soudure | Propreté et alignement de la face inférieure du pochoir | Géométrie de l’écart et segmentation de l’image |
| Dépôt manquant | Image et résultat de mesure ou de détection | Soudure manquante ou insuffisante | Ouverture obstruée et transfert défaillant | Seuil minimal de détection et précision de la région inspectée |
| Déséquilibre entre pastilles appariées | Les deux volumes et une comparaison définie | Facteur contribuant à une soudure asymétrique ou à l’effet tombstone | Équilibre d’impression, conception, placement, conditions thermiques | Formule de déséquilibre définie et pertinence validée |
Il s’agit de pistes d’investigation. Modifier un paramètre de l’imprimante sans confirmer le schéma observé peut perturber des dépôts par ailleurs acceptables.
Inspecter avant le placement préserve l’accès à la pâte et évite d’ajouter des composants à une impression non résolue. Le nettoyage et la réimpression peuvent tout de même nécessiter de la main-d’œuvre et des matériaux, mais l’intervention peut avoir lieu avant qu’il soit nécessaire de retirer les composants ou de réparer les joints de soudure.
Distinguer un avertissement d’impression d’un diagnostic de joint soudé terminé
La SPI ne peut pas établir directement le pourcentage de vides après refusion, le mouillage, la résistance du joint ou la continuité. Elle examine la pâte exposée avant la formation du joint.
L’effet tombstone illustre cette limite. Des dépôts inégaux peuvent y contribuer, mais la géométrie des pastilles, la position du composant, le comportement de l’alliage et les forces de mouillage influencent également le résultat. Indium identifie plusieurs de ces facteurs en interaction.
Une alarme concernant la pâte justifie un examen ; elle ne constitue pas un diagnostic de joint terminé. De même, une impression conforme ne permet pas d’exclure des problèmes de placement ou de refusion qui surviennent ultérieurement.
Comment définir le volume de pâte à braser et les limites d’inspection ?
Un résultat SPI pertinent nécessite un dépôt nominal défini, une mesure capable et des limites approuvées adaptées à l’assemblage. Un pourcentage sans son dénominateur est incomplet.
Définir ce que signifie « 100 % du volume de pâte »
Pour une ouverture de pochoir à parois droites, la référence du volume géométrique est surface de l’ouverture × épaisseur locale du pochoir. IPC-7527 définit le volume de conception sur cette base. Utilisez l’épaisseur locale pour un pochoir à épaisseur variable ainsi que la géométrie réelle de l’ouverture, plutôt que de supposer que la pastille de cuivre et l’ouverture sont identiques.
L’efficacité de transfert exprime le volume déposé par rapport au volume de l’ouverture.
Efficacité de transfert (%) = volume mesuré du dépôt ÷ volume de l’ouverture × 100
Considérez le calcul illustratif suivant :
| Paramètre | Valeur |
|---|---|
| Ouverture rectangulaire | 0.30 × 0.30 mm |
| Épaisseur locale du pochoir | 0.10 mm |
| Volume calculé de l’ouverture | 0.009 mm³ = 9 nL |
| Volume de dépôt mesuré | 0.0072 mm³ = 7.2 nL |
| Efficacité du transfert | 80% |
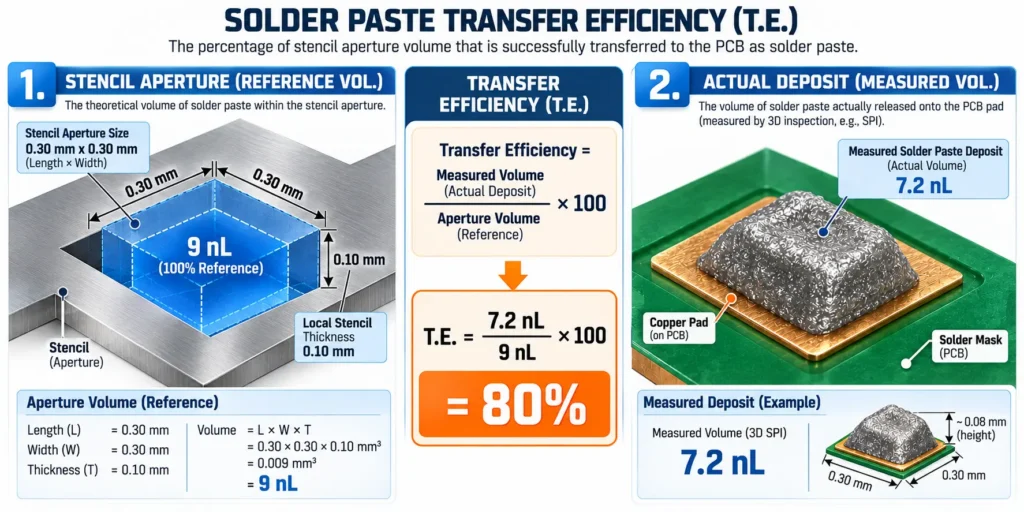
Le calcul établit un ratio, et non une décision de réussite ou d’échec. Vérifiez si le pourcentage utilisé par la machine repose sur le volume de cette ouverture ou sur une autre valeur nominale programmée. Le volume de pâte comprend également le flux ; il ne s’agit pas du volume final de soudure métallique après refusion.
Qualifier les limites par rapport au processus réel d’impression
Les limites doivent distinguer les dépôts inacceptables des variations acceptables dans le cadre du processus qualifié. Commencez par la géométrie des ouvertures, l’épaisseur du pochoir, le risque lié au boîtier, l’espacement des pastilles, le support de la carte et la référence de mesure. Consignez le produit de pâte, l’alliage, le type de poudre, le système de flux et les conditions de manipulation.
Les conditions liées au matériau dépendent du produit. La fiche technique NP560 de Kester d’octobre 2021, par exemple, indique une durée de vie de huit heures sur pochoir entre 65 et 85 °F et une humidité relative de 10 à 70 %. Il s’agit d’une recommandation pour le matériau indiqué dans les conditions spécifiées, et non d’une règle universelle concernant la durée de vie de la pâte ou d’une fenêtre d’acceptation SPI.
La résolution décrit la plus petite variation de mesure discernable ; la répétabilité concerne la concordance entre des mesures effectuées dans des conditions répétées ; l’exactitude concerne la concordance avec une référence. Yamaha indique une résolution en hauteur de 1 µm pour son YSi-SP, ce qui n’établit pas une exactitude de 1 µm sur les dépôts de production.
L’évaluation du premier article et l’analyse du système de mesure doivent étayer les limites sélectionnées. Maintenez les limites d’acceptation séparées des limites de contrôle statistique utilisées pour détecter les changements du processus. Les indices de capabilité nécessitent un processus stable et des données adaptées ; regrouper des familles de dépôts sans lien peut masquer la variation.
Ne considérez pas une seule fenêtre de volume ou une seule cible de Cpk comme une exigence IPC pour chaque pastille.
À proximité d’une limite de décision, la variation de mesure peut provoquer de faux rejets ou laisser passer des anomalies. Évaluez la répétabilité sur des dépôts représentatifs, en incluant le rechargement et l’alignement lorsque cela est pertinent. Une simple vérification avec une cible d’étalonnage ne démontre pas la capabilité pour toutes les géométries de production.
Que doit-il se passer lorsqu’une carte échoue à l’inspection SPI ?
Un résultat SPI en échec doit empêcher la libération habituelle vers le placement jusqu’à ce que l’alarme ait été examinée et que la carte ait fait l’objet d’une décision autorisée. La correction doit traiter à la fois la carte concernée et tout problème d’impression récurrent.
Suivre une réponse maîtrisée à l’alarme
La réponse commence par le confinement, puis distingue l’erreur de mesure d’une véritable anomalie d’impression.
- Mettre la carte en attente et l’identifier. Conservez l’identité de la carte/du panneau, l’emplacement de l’alarme et le résultat d’origine. Empêchez tout transfert accidentel vers le placement.
- Vérifier la configuration d’inspection. Vérifiez les révisions de la carte électronique et du pochoir, la recette, l’alignement des repères, le support et la référence de hauteur locale.
- Examiner le dépôt. Comparez l’image et les mesures aux limites approuvées. Orientez les décisions ambiguës vers un examen qualifié plutôt que de les écarter automatiquement.
- Classer la tendance observée. Déterminez si le problème concerne une seule ouverture, une région de la carte, l’ensemble du panneau, le sens d’impression ou le temps de production écoulé.
- Rechercher les variables correspondantes. Examinez le bouchage, l’état de la face inférieure du pochoir, le positionnement, le décollement, l’état de la pâte et le support, selon ce qu’indique la tendance observée.
- Appliquer la décision approuvée. Utilisez un nettoyage et une réimpression compatibles, une méthode de correction qualifiée ou la mise au rebut, selon le cas. Ne supposez pas qu’il est acceptable d’essuyer la carte ou d’ajouter manuellement de la pâte.
- Réinspecter et confirmer le rétablissement. Vérifiez la carte corrigée et les impressions suivantes conformément au plan de contrôle avant de reprendre la libération normale.
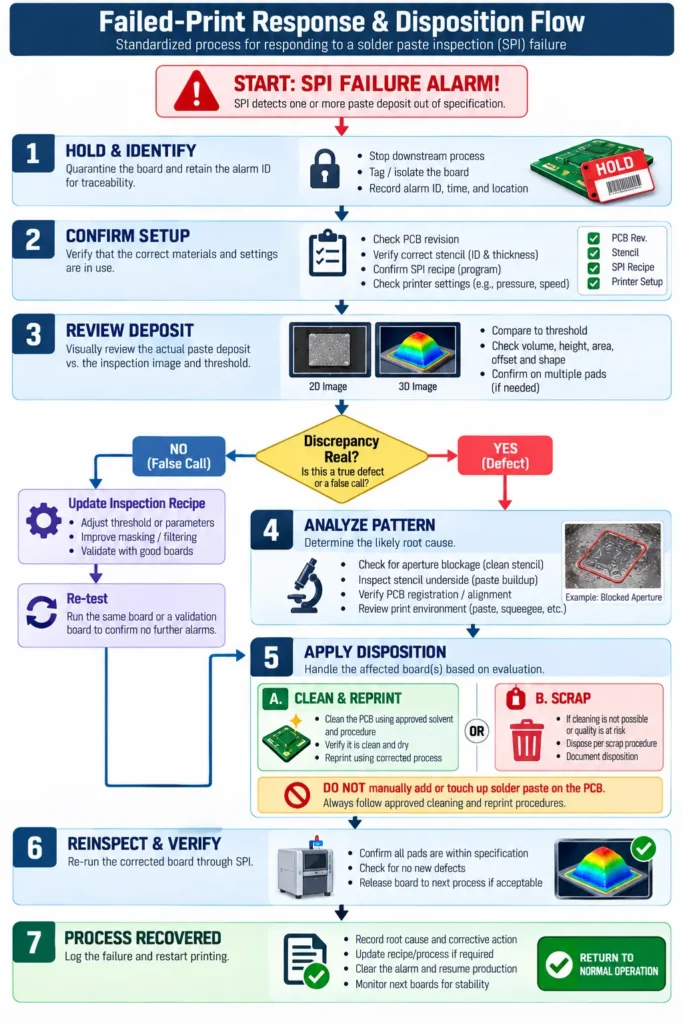
La norme IPC-7526 traite du nettoyage des pochoirs et des cartes mal imprimées ; la procédure applicable doit également tenir compte de la pâte, des matériaux de la carte électronique, de la chimie de nettoyage et des exigences de séchage.
Confirmer le rétablissement du processus
Le rétablissement signifie que l’action corrective a restauré le processus prévu, avec conservation des preuves. Préservez l’alarme d’origine, la décision de l’examinateur, le motif, l’action, la révision de la recette et la décision finale.
Examinez les résultats suivants pour l’ouverture ou la famille de dépôts concernée. Élargir une limite jusqu’à la disparition des alarmes ne démontre pas le rétablissement ; toute modification de limite doit reposer sur une justification technique et une approbation.
Le retour d’information automatique de l’imprimante peut contribuer à la maîtrise du processus, mais il doit être configuré et validé. Yamaha documente les fonctions de retour d’information sur le décalage et de cycles de nettoyage. Leur disponibilité sur une plateforme ne prouve pas qu’elles sont activées sur une ligne d’assemblage donnée.
Comment les inspections SPI, AOI, aux rayons X et les tests électriques fonctionnent-ils ensemble ?
Ces méthodes couvrent différentes étapes et différents mécanismes de défaillance. La SPI maîtrise l’impression ; les inspections et les tests ultérieurs évaluent des conditions qui n’existent pas encore ou qui ne peuvent pas être observées lors de la SPI.
| Méthode | Étape de production | Éléments probants obtenus | Ce que cette méthode ne peut pas établir à elle seule |
|---|---|---|---|
| SPI 2D | Après l’impression, avant le placement | Présence de pâte, surface, position, connexions visibles | Volume tridimensionnel intégré de pâte |
| SPI 3D | Après l’impression, avant le placement | Hauteur, volume, surface, décalage et forme de la pâte | Conformité des joints soudés ou des circuits |
| AOI | Après le placement et/ou la refusion | Vérifications des composants programmés et des caractéristiques de soudure accessibles | Toutes les conditions de joints cachés |
| Radiographie/AXI | Généralement après la refusion | Caractéristiques de soudure internes sélectionnées, y compris les vides ou les ponts | Fonctionnalité électrique complète |
| Tests électriques/fonctionnels | Étape définie du test d’assemblage | Connexions, réponses de circuit ou fonctions testées | Chaque défaut physique ou latent |
Omron décrit le SPI avant le placement, avec une inspection optique après le placement et la refusion. Sa documentation sur l’inspection par tomodensitométrie concerne les joints cachés auxquels l’inspection optique ne peut pas accéder.
Les méthodes électriques diffèrent également : l’ICT et le test par sonde volante peuvent vérifier certaines propriétés du circuit, tandis que le test fonctionnel exerce les comportements opérationnels spécifiés. La couverture dépend de la conception du test et de l’accès disponible.
Sélectionnez la combinaison adaptée aux risques liés à l’assemblage et aux exigences du client. Une séquence d’inspection réussie constitue une preuve de conformité dans les limites de sa couverture, et non une preuve de chaque aspect de la fiabilité à long terme.
Quels éléments de preuve SPI devriez-vous demander avec un devis de PCBA clé en main ?
Une évaluation utile du fournisseur relie la couverture de l’inspection, les limites approuvées et le traitement des défaillances à votre assemblage. Le nom d’une machine ou une mention générique « SPI inclus » laisse ces décisions en suspens.
Demandez des éléments de preuve qui évitent des erreurs d’approvisionnement précises
Des relevés représentatifs et un plan de contrôle défini montrent ce que le fournisseur mesure et comment les résultats influencent la libération de la production. Les éléments de preuve doivent couvrir les géométries des dépôts et les conditions de carte pertinentes pour votre projet.
| Élément de preuve | Demande | Erreur d’achat évitée |
|---|---|---|
| Couverture de l’inspection | Toutes les cartes/panneaux ou échantillonnage ; faces inspectées, dépôts et exclusions | Supposer que l’inspection de chaque carte signifie que chaque dépôt pertinent est couvert |
| Limites approuvées | Référence nominale, limites par famille de dépôts, base de l’approbation, révision | Comparer des pourcentages ayant des dénominateurs différents ou des limites non qualifiées |
| Capacité de mesure | Configuration pertinente, vérification de l’étalonnage, répétabilité et éléments de preuve relatifs au système de mesure | Considérer la taille des pixels ou la résolution comme une précision démontrée |
| Traitement des impressions défaillantes | Autorité de mise en attente/libération, procédure de correction, exigences de réinspection | Accepter des alarmes que les opérateurs contournent régulièrement |
| Traçabilité | Identité de la carte/du panneau associée à la recette, à la révision du pochoir, au résultat et à la décision | Recevoir un rapport qui ne peut pas être relié au lot fourni |
| Périmètre des rapports | Mesures, images, tendances, format d’exportation et durée de conservation disponibles | S’attendre à recevoir des relevés qui n’ont été ni collectés ni conservés |
Un exemple anonymisé doit conserver les unités, les valeurs nominales, les limites approuvées, l’emplacement des alarmes et les décisions. Une simple capture d’écran du taux de réussite ne peut pas montrer si des exclusions ou des remplacements ont affecté la couverture.
Indiquez séparément les exigences d’acceptation des relevés et les objectifs de surveillance du procédé. La norme J-STD-001 traite des exigences relatives aux assemblages soudés, tandis que IPC-A-610 traite de l’acceptabilité des assemblages ; aucun de ces seuls intitulés ne définit votre programme d’inspection. Précisez les éditions contractuelles, la classe et les exceptions du client applicables.
Transformez l’exigence qualité en demande de devis exploitable
Une demande de devis exploitable associe les fichiers de conception correspondants au périmètre d’inspection et de rapport requis. Fournissez les données Gerber et de couche de pâte, la nomenclature, le fichier CPL/pick-and-place, le plan d’assemblage, la quantité et les détails des boîtiers critiques. Incluez les exigences de qualité d’exécution applicables ainsi que les instructions de test électrique ou fonctionnel.
Identifiez les dépôts ou les boîtiers nécessitant un examen particulier, tels que les petites ouvertures, les terminaisons très rapprochées ou les impressions de pastilles thermiques segmentées. L’assembleur pourra alors évaluer conjointement le pochoir et le plan d’inspection.
LEADHUI mentionne le SPI parmi ses capacités en matière de qualité et de tests. Confirmez la couverture, les limites approuvées, les rapports et les éventuelles exclusions pour la fabrication faisant l’objet du devis ; la capacité ne définit pas un périmètre identique pour chaque commande.
Précisez si la configuration, l’inspection et les rapports sont inclus ou font l’objet d’un devis séparé. Il s’agit de conditions commerciales propres au projet, et non d’un tarif SPI standard par carte.
Pour un devis d’assemblage de circuits imprimés clé en main, soumettez le dossier de conception en identifiant les boîtiers critiques et les documents requis. Demandez le plan d’inspection proposé en même temps que le devis de fabrication.
Un prototype doit-il bénéficier de la même couverture SPI qu’une production ?
L’inspection d’un prototype doit tenir compte du risque de défaut et de l’objectif de la fabrication. Une petite commande ne justifie pas automatiquement une couverture réduite, en particulier lorsque les composants sont coûteux ou que l’impression de caractéristiques fines n’a pas encore été éprouvée.
Un prototype destiné à valider un processus de production bénéficie de mesures de pâte comparables et de résultats traçables. Une carte de développement plus simple peut suivre une procédure documentée différente si celle-ci couvre les risques concernés. Le pas des boîtiers ne constitue pas à lui seul un seuil de sélection universel.
Pour la prochaine fabrication, définissez les dépôts critiques, les preuves requises et la réponse à apporter en cas d’impression défectueuse avant d’approuver le périmètre de fabrication. Cela permet de réexaminer l’exigence d’inspection avant l’entrée des cartes en production.
