Les composants montés en surface se fixent sur des plages à la surface d’un circuit imprimé’s. Les composants traversants ont des broches qui passent dans des trous du circuit pour y être soudées. La technologie de montage en surface (SMT) convient souvent aux conceptions compactes et à l’assemblage automatisé ; la technologie traversante (THT) peut être utile lorsqu’un composant donné ou les contraintes mécaniques auxquelles il est soumis le justifient. De nombreux circuits imprimés combinent les deux méthodes.
Le bon choix dépend des composants, des forces auxquelles ils sont soumis, de la disposition du circuit et du plan de production. Cette comparaison examine ces décisions une à une, puis suit un circuit imprimé fictif à technologie mixte tout au long de son assemblage et d’un calcul de coûts illustratif.
Points clés
- Les composants montés en surface se fixent sur des plages en surface ; les broches des composants traversants passent par des trous du circuit imprimé.
- La technologie SMT offre généralement une plus grande densité d’implantation et permet le placement automatisé. Les broches traversantes peuvent offrir un chemin supplémentaire pour supporter les contraintes, mais aucune des deux méthodes ne garantit la fiabilité des soudures.
- Un circuit imprimé mixte peut utiliser la technologie SMT pour les composants compacts et des composants traversants lorsque les exigences réelles du composant et des contraintes mécaniques le justifient.
- Comparez les coûts de mise en place, des composants, de fabrication et d’assemblage pour les quantités prévues. Le seuil calculé pour un ensemble d’hypothèses n’est pas une valeur universelle.
Montage en surface ou traversant : principales différences
| Considération | Montage en surface | Traversant |
|---|---|---|
| Fixation | Les terminaisons sont soudées aux plages à la surface du circuit imprimé. | Les broches passent dans des trous et sont soudées au circuit imprimé. |
| Espace et routage | Les petits boîtiers et le placement sur les deux faces peuvent permettre des conceptions denses. | Les trous des composants occupent de la surface sur le circuit imprimé et peuvent limiter le routage sur les autres couches. |
| Assemblage courant | L’application de pâte à braser, le placement automatisé et la refusion sont courants. | L’insertion, suivie d’un soudage manuel, à la vague ou sélectif, est courante. |
| Contraintes mécaniques | Vérifiez les contraintes exercées sur les soudures, les dispositifs de retenue et tout soutien apporté par le boîtier. | Les broches et les trous métallisés peuvent contribuer à supporter les contraintes ; le soutien et les essais restent importants. |
| Retouches | Les petites soudures ou celles qui sont difficiles d’accès peuvent nécessiter des outils spécialisés. | Des broches accessibles peuvent faciliter le soudage manuel, mais les composants à plusieurs broches peuvent être difficiles à retirer. |
| Facteurs de coût | Composants, pochoir et réglage de la machine, placement, refusion et inspection. | Composants, perçage et étapes éventuelles d’insertion, de soudage, de montage sur outillage et d’inspection. |
Il s’agit de tendances générales de conception, et non de caractéristiques garanties pour chaque boîtier. La documentation de Texas Instruments’ sur les boîtiers de régulateurs de tension indique, par exemple, que les broches traversantes peuvent gêner les pistes des couches sous-jacentes. La restriction réelle dépend du circuit imprimé et du composant.
Que sont les technologies SMT, SMD et traversante ?
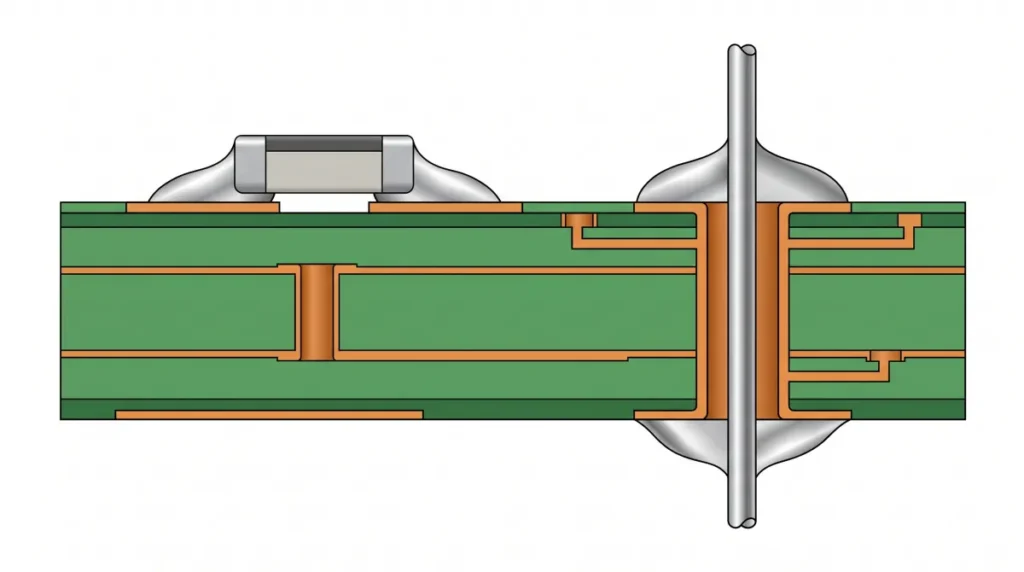
Technologie de montage en surface est une méthode de fixation des composants sur des plages conductrices à la surface du circuit imprimé. Un composant monté en surface, ou CMS, est un composant conçu pour cette méthode. Un SMD peut avoir des broches visibles, des terminaisons aux extrémités ou des contacts sous son boîtier. Le guide sur la technologie de montage en surface présente les boîtiers courants et les étapes d’assemblage.
Technologie traversante utilise des broches de composants insérées dans des trous du circuit imprimé. Pour les connexions électriques, les trous sont généralement métallisés : du cuivre recouvre leur paroi et la relie aux plages ou aux couches nécessaires. Un trou non métallisé n’a pas de paroi conductrice et sert généralement à des fins mécaniques. Consultez le guide de conception des circuits imprimés traversants pour en savoir plus sur les types de trous et les considérations liées à leur implantation.
L’illustration de couverture présente des coupes transversales simplifiées ; aucun des dessins n’est à l’échelle. Une conception peut combiner les deux méthodes de montage sur le même circuit imprimé.
Compromis en matière de conception et de fiabilité
Espace sur le circuit et routage
La technologie SMT offre de nombreux petits boîtiers et permet de placer des composants adaptés sur les deux faces d’un circuit imprimé. Cette souplesse peut faciliter une conception dense, même si chaque boîtier nécessite son propre motif de plages, des dégagements suffisants et un accès pour l’assemblage ou les retouches.
Une broche traversante nécessite un trou et le dégagement associé. Un trou dans un circuit imprimé multicouche peut également interrompre le routage sur les couches situées entre ses faces d’entrée et de sortie. Comparez les empreintes réelles des composants avec les règles de conception du fabricant : un SMD donné n’est pas automatiquement plus petit que toutes les solutions traversantes.
Contraintes mécaniques et performances électriques
Pour un connecteur que les utilisateurs branchent et débranchent, suivez le chemin des forces depuis l’interface d’accouplement jusqu’au connecteur, aux soudures, au circuit imprimé et au boîtier. Les broches traversantes peuvent contribuer à la retenue mécanique. Certains connecteurs montés en surface disposent aussi de dispositifs de retenue ou peuvent être soutenus par des fixations ou par le boîtier.
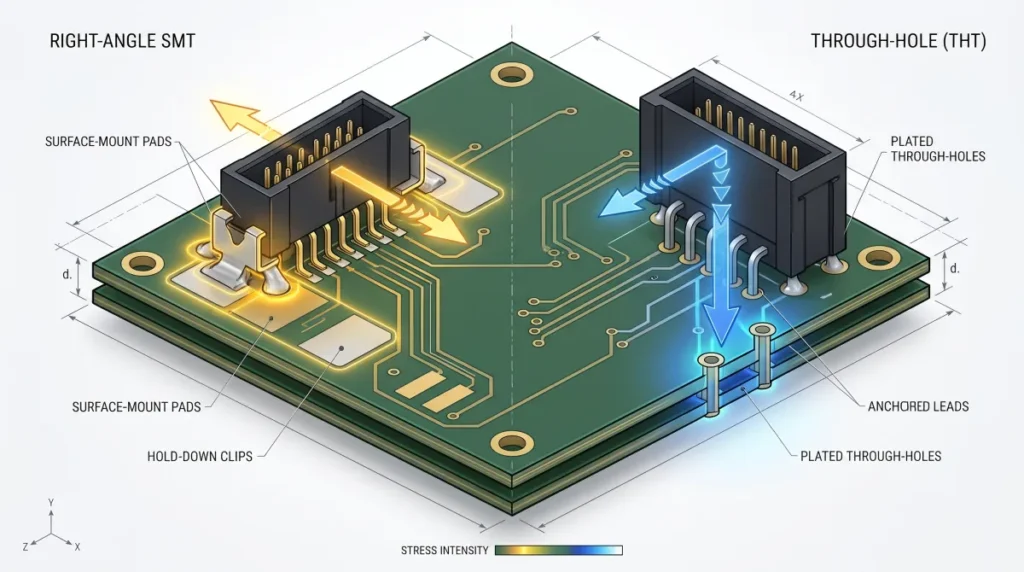
Les recommandations de Samtec’ sur les clips de verrouillage de connecteurs aborde la rétention accrue et les contraintes que des accouplements répétés peuvent imposer aux joints de soudure. Vérifiez le dessin de la pièce sélectionnée, ses valeurs nominales de charge et les essais prévus ; le seul type de montage ne garantit pas la fiabilité en cas de vibrations ou d’utilisation répétée.
La même attention s’applique aux limites thermiques et électriques. Respectez les valeurs nominales de courant, de tension et de température de chaque pièce, ainsi que la conception thermique de la carte. Texas Instruments indique que une implantation adaptée du circuit imprimé peut conférer à certains boîtiers montés en surface une résistance thermique comparable à celle de certains boîtiers à montage traversant. Aucune des deux méthodes de montage n’est intrinsèquement mieux adaptée aux fortes puissances.
Prototypage, retouches et disponibilité des pièces
Une grosse pièce à montage traversant, avec des broches accessibles, peut être facile à installer à la main. Le retrait d’un connecteur comportant de nombreuses broches soudées sur une carte multicouche avec trous métallisés peut s’avérer plus difficile. Les retouches sur des composants SMT vont du simple soudage à la main de pièces accessibles aux interventions nécessitant un grossissement, de l’air chaud régulé ou d’autres équipements pour les petites soudures ou celles qui sont difficiles d’accès.
Vérifiez la disponibilité avant de vous engager sur une empreinte. Un circuit intégré, un connecteur ou une pièce de rechange nécessaire peut n’être proposé que dans un seul boîtier, et un boîtier apparemment similaire peut avoir un brochage ou des caractéristiques nominales différents.
Comment choisir pour une carte à technologies mixtes
Considérez un carte de commande fictive comportant un circuit intégré monté en surface, des résistances montées en surface au format impérial 0603 et un connecteur à quatre contacts qui sera branché et débranché. Deux configurations candidates conservent le circuit intégré et les résistances sans modification :
- Option SMT : un connecteur à quatre contacts monté en surface, sans pattes de fixation traversantes.
- Option mixte : un connecteur à quatre contacts à montage traversant sur la même carte SMT.
L’exemple suppose qu’il pourrait exister des pièces adaptées. Il ne permet pas d’établir que deux connecteurs réels sont interchangeables. Vérifiez leur brochage, leurs caractéristiques nominales, leurs dimensions et leurs pièces d’accouplement avant de les comparer.
| Exigence | Candidat SMT | Candidat mixte | Vérifications avant le choix |
|---|---|---|---|
| Électricité et encombrement | Empreinte à pastilles de surface. | Empreinte avec broches et trous. | Brochage, valeurs nominales de tension et de courant, pièce d’accouplement et dégagement dans le boîtier. |
| Efforts liés à l’accouplement | Évaluez les contraintes sur les soudures et le support du boîtier. | Évaluez les contraintes sur les broches, les fûts des trous et la carte. | Force d’insertion, dispositifs de rétention, nombre de cycles d’accouplement et essais requis. |
| Implantation | Prévoyez de l’espace pour les pastilles et l’accès pour les retouches. | Prévoyez de l’espace pour les trous métallisés et le routage. | Dessins du fabricant, règles de conception de la carte et accès pour le procédé choisi. |
| Production | Vérifiez le placement du connecteur et sa compatibilité avec le brasage par refusion. | Prévoyez l’insertion et une opération de soudage adaptée. | Examen par l’assembleur, accès pour l’inspection, approvisionnement en pièces et hypothèses de devis. |
Si le connecteur SMT satisfait aux exigences de charge avec le support disponible et réussit les essais convenus, il peut constituer la solution la plus simple pour cette carte. Si le candidat à montage traversant répond mieux aux exigences mécaniques vérifiées ou aux exigences relatives aux composants, l’opération supplémentaire peut en valoir la peine. Demandez à l’assembleur d’examiner la conception en vue de la fabrication sur la base de l’implantation réelle avant de faire votre choix ; aucune de ces conclusions ne découle du seul type de montage.
Comment assembler des cartes à technologies SMT et traversantes mixtes
Une séquence courante pour une carte mixte est la suivante :
- Appliquer la pâte à braser sur les pastilles de surface requises, souvent à l’aide d’un pochoir.
- Placer les composants CMS adaptés puis effectuer la refusion de la carte afin que la pâte forme des joints de soudure.
- Insérer les composants à montage traversant, puis souder leurs broches à la main, à la vague ou par un procédé sélectif adapté.
- Inspecter et effectuer les essais convenus pour l’assemblage, les composants et les critères d’acceptation.
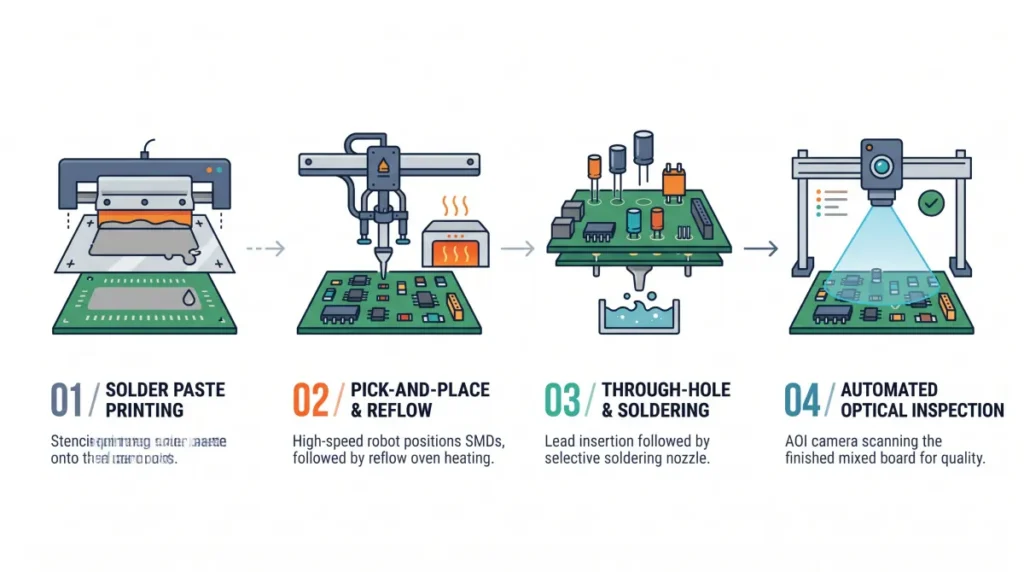
L’ordre des opérations peut varier selon l’orientation de la carte, la présence de composants sur les deux faces, les limites thermiques, le masquage, les dégagements et les équipements disponibles. Le brasage sélectif cible des zones précises et peut convenir à un assemblage mixte ; ce n’est pas la seule méthode possible. Le aperçu des procédés de brasage des circuits imprimés d’Altium décrit les méthodes par refusion, à la vague et sélective.
Certains composants à montage traversant, lorsqu’ils sont adaptés et homologués, peuvent être assemblés par refusion avec broches dans la pâte. La pâte est déposée sur les ouvertures des trous, les broches sont insérées, puis l’ensemble est chauffé afin de faire fondre la soudure. Un article technique hébergé par l’IPC indique que les dimensions des composants et leur résistance à la chaleur peuvent limiter le brasage par refusion. Le procédé dépend également du volume de pâte, de l’empreinte et des capacités de l’assembleur. Ne partez pas du principe que tous les connecteurs peuvent passer dans un four de refusion. Pour en savoir plus sur les étapes du four et les considérations relatives au profil thermique, consultez guide du brasage par refusion.
Convenez avec l’assembleur des exigences d’inspection et des critères d’acceptation. L’ aperçu des normes IPC présente les exigences de J-STD-001 relatives aux assemblages brasés ainsi que les critères d’acceptabilité visuelle d’IPC-A-610. Vérifiez le contrat client et l’édition applicable plutôt que de supposer une classe de produit ou une méthode d’inspection.
Qu’est-ce qui influe sur le coût de l’assemblage CMS par rapport au montage traversant ?
Pour comparer correctement les deux options, utilisez les mêmes exigences de carte et le même volume. Les coûts peuvent inclure les composants, la fabrication du circuit nu, la préparation, le placement ou l’insertion, le brasage, l’inspection, le rendement et la logistique. Un connecteur traversant peut ajouter une étape au procédé ; le prix du composant ou les exigences de prise en charge d’un connecteur CMS peuvent différer.
Les chiffres ci-dessous sont inventés uniquement pour illustrer le calcul. Il ne s’agit ni d’un devis fournisseur ni des tarifs d’une entreprise. Supposons que le contrôleur fictif comporte un connecteur par carte et que les deux options utilisent déjà la même ligne CMS. Considérons les coûts de fabrication, de test et de rendement comme égaux, même si les empreintes des connecteurs et les fichiers de perçage diffèrent ; excluons toute autre différence de coût.
| Option de connecteur | Coût de préparation supplémentaire | Coût supplémentaire des composants et de l’assemblage par carte | 100 cartes | 1 000 cartes |
|---|---|---|---|---|
| SMT | $0 | $0.75 | $75 | $750 |
| Montage traversant sur une carte CMS | $180 | $0.40 | $220 | $580 |
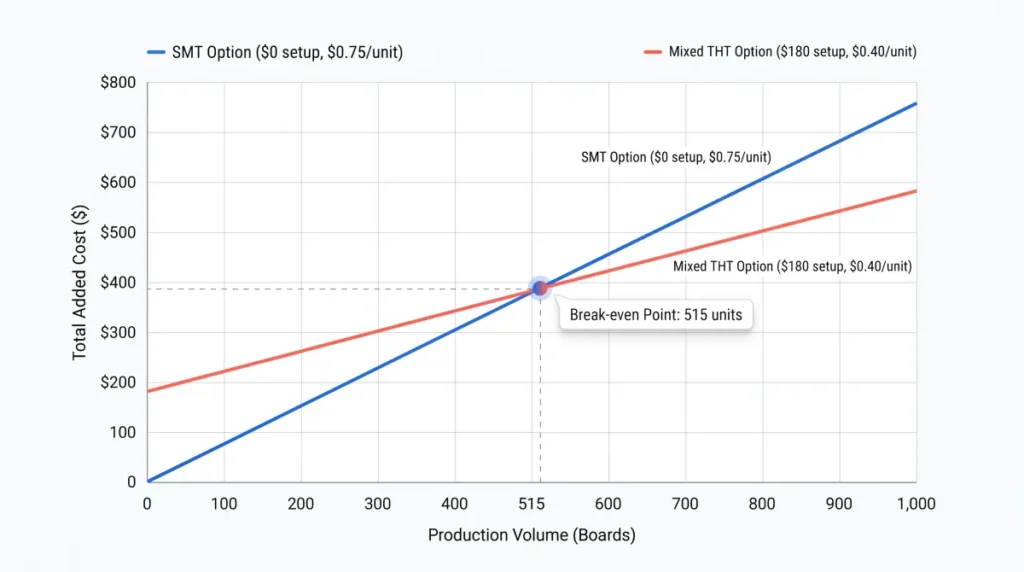
Courbe de comparaison des coûts montrant le seuil de rentabilité du CMS par rapport au montage traversant à 515 circuits imprimésDans cet exemple, l’option mixte permet d’économiser 0,35 $ par carte, mais ajoute 180 $ de frais de préparation. Le seuil de rentabilité calculé est de 180 $ ÷ 0,35 $, soit environ 514,3 cartes ; à partir de 515 cartes entières, l’option mixte présente pour la première fois un coût supplémentaire inférieur. Si l’économie par carte disparaît, ces frais de préparation ne peuvent pas être amortis grâce à cette économie.
Un devis réel peut aboutir à un résultat différent, car la surface de la carte, le perçage, l’approvisionnement, la qualification, les outillages, l’inspection et les rendements peuvent varier. Fournissez les mêmes exigences et quantités à chaque fournisseur. Le guide consacré aux fichiers nécessaires pour obtenir un devis de PCBA explique quelles informations de conception, de composants et de test préparer.
FAQ sur le montage en surface et le montage traversant
Peut-on monter des composants CMS et traversants sur le même circuit imprimé ?
Oui. Un circuit imprimé à technologie mixte peut associer des circuits intégrés et des composants passifs CMS à des connecteurs traversants ou à d’autres composants. Le procédé d’assemblage dépend des composants choisis, de la conception de la carte et des procédés disponibles.
Le montage traversant est-il toujours plus fiable ?
Non. La fiabilité dépend du composant, des charges, du support de la carte, de l’environnement, du procédé de brasage et de la qualification. Les broches traversantes peuvent améliorer la tenue mécanique ; un connecteur CMS correctement pris en charge peut également répondre aux exigences. Vérifiez la conception réelle et les conditions de test.
Le CMS est-il moins cher pour une petite série ?
Pas nécessairement. Le prix des composants, la main-d’œuvre, les frais de préparation, l’équipement déjà nécessaire et le nombre de cartes sont autant de facteurs à prendre en compte. Demandez des devis pour les quantités prévues ; l’exemple de coût ci-dessus repose uniquement sur un ensemble d’hypothèses fictives.
CMS et SMT, est-ce la même chose ?
Non. Un composant CMS est un composant monté en surface. Le SMT désigne la technologie utilisée pour le monter sur des plages en surface. Une carte assemblée en SMT peut également comporter des composants traversants.
Préparez votre demande d’assemblage
Lors de votre demande, communiquez les fichiers de la carte, la nomenclature, les quantités prévues, les exigences de charge des connecteurs ainsi que le périmètre d’inspection ou de test souhaité services d’assemblage de circuits imprimés. Un examen propre à votre projet peut comparer les composants, la conception et le procédé avant que vous ne vous engagiez dans l’une ou l’autre option.
