Il flussante è una formulazione chimica che aiuta la lega saldante a bagnare le superfici metalliche rimuovendo gli ossidi e limitando la nuova ossidazione durante il riscaldamento. Nell’assemblaggio dei circuiti stampati, può essere applicato separatamente oppure essere contenuto nel filo o nella pasta saldante. La scelta influisce non solo sulla formazione del giunto, ma anche sui residui che rimangono sul circuito finito.
Punti Chiave
- Il flussante aiuta la lega saldante a bagnare il giunto; la lega saldante fornisce il metallo che crea il collegamento.
- Colofonia, no-clean e idrosolubile descrivono la composizione chimica del flussante o il comportamento dei residui. Penna, liquido, gel, anima del filo o pasta descrivono la forma di fornitura del materiale.
- La dicitura no-clean non risolve ogni questione relativa a rivestimenti, contaminazione o affidabilità. Prima della produzione, concordare l’intero processo e i requisiti di verifica.
- In genere, le formulazioni idrosolubili richiedono un processo di pulizia qualificato. Seguire le istruzioni del prodotto’s scelto e le specifiche di assemblaggio.
A cosa serve il flussante?
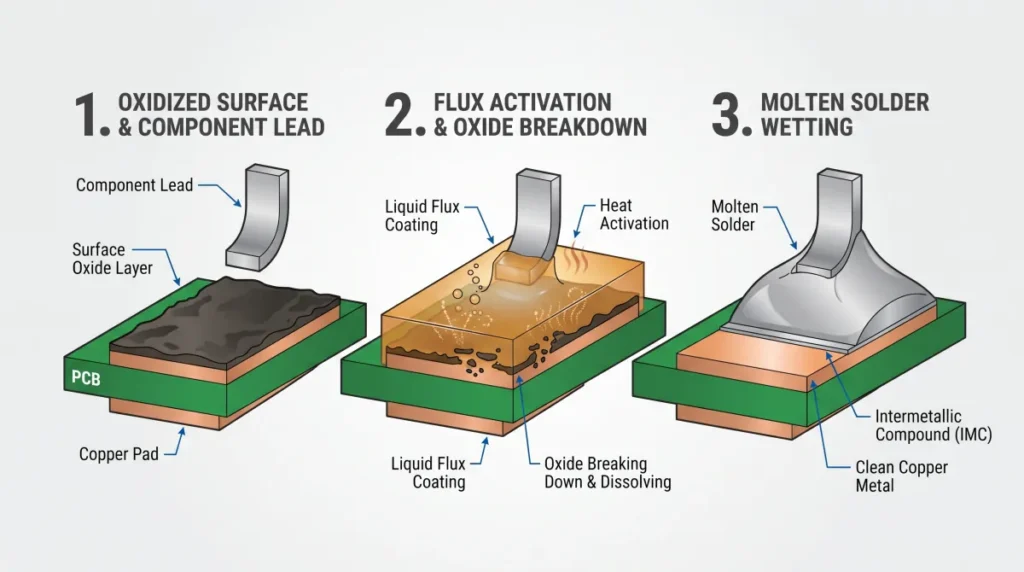
Il flussante prepara le superfici alla saldatura e contribuisce a mantenere condizioni che permettono alla lega fusa di bagnarle. Sulle piazzole di rame, sui terminali dei componenti e sulle particelle di lega saldante possono formarsi pellicole di ossido che ostacolano il contatto tra la lega e il metallo sottostante.
Durante il riscaldamento, un flussante adeguato svolge diverse funzioni:
- Agisce sugli ossidi superficiali. Gli attivatori della formulazione agiscono sugli ossidi entro le condizioni operative previste per il flussante.
- Limita l’ulteriore ossidazione. Il veicolo del flussante contribuisce a proteggere le superfici esposte durante la saldatura.
- Favorisce la bagnabilità. Ridotte le barriere superficiali, la lega fusa può distribuirsi sulle superfici compatibili e formare un giunto.
Il flussante è solo uno degli elementi del processo. Anche la finitura superficiale, la pulizia, la lega, il trasferimento di calore, il tempo e le condizioni dei componenti influiscono sul risultato. Un giunto difettoso non può essere corretto in modo affidabile semplicemente aggiungendo altro flussante. Per approfondire le classificazioni di base e le considerazioni sui residui, consulta la guida di Chemtronics ai flussanti per l’elettronica.
Flussante e pasta saldante
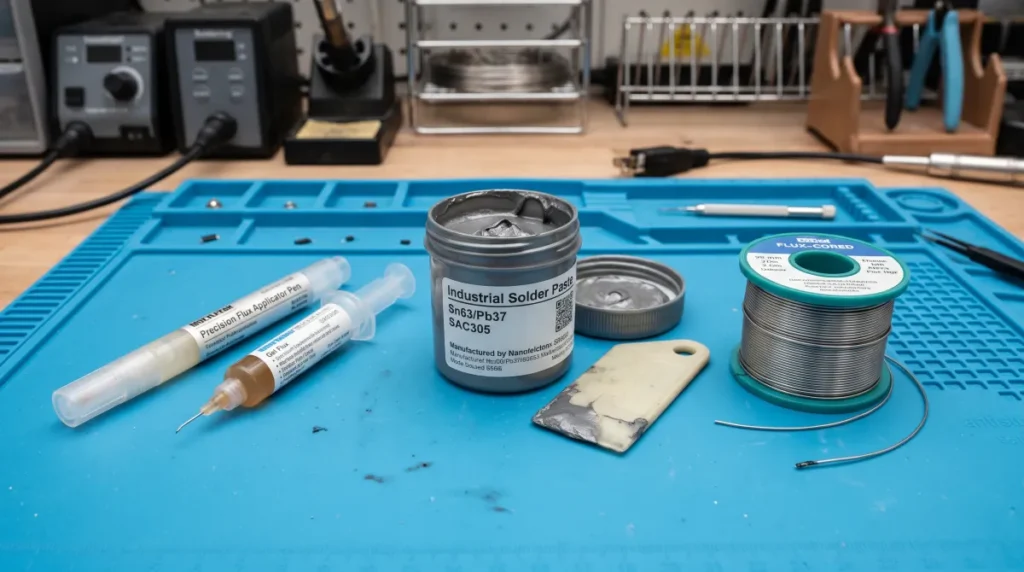
Flussante e pasta saldante sono correlati, ma non sono intercambiabili. La pasta saldante contiene polvere fine di lega sospesa in un veicolo di flussante. Il flussante separato non contiene lega saldante con cui formare il giunto.
| Materiale | Cosa contiene | Uso comune |
|---|---|---|
| Flussante separato | Formulazione di flussante | Saldatura manuale, rilavorazione, saldatura a onda o selettiva |
| Filo per saldatura con anima di flussante | Lega saldante e flussante all’interno del filo | Saldatura manuale e alcune rilavorazioni |
| Pasta saldante | Polvere di lega saldante e veicolo di flussante | Stampa a stencil o dosaggio prima della rifusione |
Il flussante contenuto nella pasta contribuisce anche alle prestazioni della pasta durante lo stoccaggio, la stampa e la rifusione. La spiegazione di Indium sul flussante nella pasta saldante descrive queste funzioni. Un filo con anima di flussante può fornirne una quantità sufficiente per una determinata operazione, ma una rilavorazione complessa o una procedura specifica possono richiedere l’aggiunta di un flussante compatibile.
Tipi di flussante e relativi residui
Per fare un confronto utile, conviene partire dalla scheda tecnica del prodotto: a cosa serve il flussante, cosa rimane dopo la saldatura e come devono essere gestiti i residui. Le denominazioni comuni riportate di seguito possono sovrapporsi; non costituiscono un insieme di classi chimiche mutuamente esclusive.
| Descrizione | Considerazione tipica | Residui e pulizia |
|---|---|---|
| A base di colofonia o resina | Utilizzato in molte formulazioni per la saldatura elettronica; l’attività varia da prodotto a prodotto | I residui variano. Seguire le istruzioni del prodotto e i requisiti di pulizia dell’assemblaggio. |
| No-clean | Progettato per un processo in cui i residui specificati possono rimanere dopo la saldatura | Lasciare i residui può essere accettabile se l’intero processo e l’applicazione sono stati qualificati. La pulizia può comunque essere necessaria per un prodotto specifico o per una fase successiva. |
| Idrosolubile | Progettato affinché i residui possano essere rimossi con un processo adeguato a base d’acqua | In genere richiede la pulizia dopo la saldatura; attrezzatura, tempi, qualità dell’acqua e metodo di asciugatura dipendono dal prodotto e dal processo. |
| Flussante inorganico o acido per impianti idraulici | Spesso formulato per la pulizia aggressiva di altri manufatti metallici | Non sostituire un prodotto qualificato per l’elettronica con un flussante per impianti idraulici: i residui non idonei possono danneggiare un assemblato. |
Come aiutano le classificazioni dei flussanti
La norma IPC J-STD-004 classifica i materiali flussanti in base alla composizione e ad altre caratteristiche verificate, tra cui l’attività e la designazione degli alogenuri. Per esempio, ROL0 indica un flussante a base di colofonia (RO), a bassa attività (L), con designazione 0 degli alogenuri secondo la norma. La designazione è definita dai criteri di prova applicabili e non va interpretata come garanzia dell’assenza assoluta di qualsiasi traccia di alogenuro. Questa classificazione, da sola, non dimostra la compatibilità con una specifica scheda, un rivestimento, un processo di pulizia o un ambiente operativo. Per le definizioni esatte, consultare l’edizione applicabile e la documentazione del fornitore del materiale.
Il Indice e estratto sulla classificazione della norma IPC J-STD-004B è un utile punto di partenza; per le decisioni di acquisto o accettazione, utilizzare l’edizione indicata per il lavoro.
Come scegliere il flussante per l’assemblaggio di PCB
Scegliere il flussante insieme al processo di saldatura e alla strategia prevista per i residui. Un materiale che garantisce una buona bagnabilità se considerato isolatamente può comunque essere una scelta inadeguata se i residui non possono essere rimossi sotto i componenti, interferiscono con il rivestimento o non rispettano i requisiti di pulizia del cliente.
| Situazione di assemblaggio | Aspetti da concordare con l’assemblatore |
|---|---|
| Elettronica di uso generale | Quali flussante e processo sono qualificati? I residui sono destinati a rimanere? Quale documentazione del prodotto è applicabile? |
| Assemblaggio che richiede la pulizia | La scheda, i componenti, i connettori e le etichette sono compatibili con il detergente, la temperatura, il risciacquo e il processo di asciugatura? Il detergente riesce a raggiungere ed essere rimosso dalle zone con poco spazio libero? |
| Scheda da sottoporre a rivestimento protettivo | I residui sono compatibili con il rivestimento? Il fornitore del rivestimento richiede la pulizia o una valutazione dell’adesione? |
| Assemblaggio sensibile o ad alta affidabilità | Quali ambiente operativo, norma di accettazione, metodo di prova e documentazione sono richiesti? Come verranno controllate le modifiche ai materiali o al processo? |
Non dare per scontato che un prodotto idrosolubile sia automaticamente più pulito o che un prodotto no-clean sia automaticamente adatto senza pulizia. In entrambi i casi, tutto dipende dalla corretta esecuzione e convalida del processo previsto. Una scheda con conduttori molto ravvicinati, componenti a basso profilo o esposta all’umidità può richiedere una valutazione della contaminazione più approfondita rispetto a un semplice prototipo.
Comunica al fornitore dell’assemblaggio l’ambiente operativo previsto, la finitura superficiale, la lega di saldatura, i metodi di saldatura e gli eventuali piani per rivestimenti o incapsulamenti successivi. Il processo di assemblaggio dei PCB spiega come queste scelte si inseriscono nel processo di produzione complessivo.
Come si applica il flussante nei processi di saldatura
La modalità di applicazione del flussante varia in base al processo. La forma di fornitura del flussante non va confusa con la sua composizione chimica o con la sua classificazione ai fini della pulizia.
Saldatura manuale e rilavorazione
Il filo animato contiene sia la lega sia il flussante. Se la procedura lo prevede, un tecnico può usare anche una penna, un liquido o un gel compatibile, per esempio durante la rimozione dei componenti o la rilavorazione di componenti a passo fine. Applicare solo la quantità richiesta dalle istruzioni del prodotto e dal processo; residui eccessivi possono complicare l’ispezione o la pulizia successiva.
I fumi di saldatura possono nuocere alla salute. L’Health and Safety Executive del Regno Unito identifica i fumi dei flussanti a base di colofonia come causa di asma professionale e raccomanda di controllare l’esposizione con un sistema di aspirazione adeguato e sottoposto a manutenzione. Attenersi alle schede di sicurezza del flussante e del detergente e alle procedure aziendali per ventilazione, dispositivi di protezione, manipolazione e smaltimento. La saldatura senza piombo non elimina i fumi del flussante.
Rifusione SMT
Nell’assemblaggio a montaggio superficiale, la pasta saldante viene generalmente stampata o depositata sui pad prima del posizionamento dei componenti. Il flussante contenuto nella pasta agisce durante il riscaldamento e la lega fonde formando le giunzioni. La manipolazione della pasta e il profilo termico devono essere adeguati al materiale e all’assemblaggio. Per le fasi del forno e i compromessi legati al profilo, consulta la sezione guida alla saldatura a rifusione.
Saldatura a onda e selettiva
Il flussante può essere applicato prima che la scheda venga a contatto con la lega fusa. Attrezzatura, copertura, riscaldamento e strategia per i residui vengono scelti in base al flussante e all’assemblaggio. Le schede a tecnologia mista possono essere esposte a più di un flussante durante la produzione o la rilavorazione, quindi è importante che i materiali siano compatibili tra loro.
È necessario pulire i residui di flussante?
I residui di flussante devono essere puliti quando lo richiedono le istruzioni del materiale selezionato, le specifiche del prodotto o un processo successivo qualificato. L’indicazione no-clean significa che il prodotto è progettato per essere utilizzato senza una fase di pulizia ordinaria in condizioni adeguate; non costituisce una garanzia valida per qualsiasi scheda e ambiente.
Prima di decidere se lasciare o rimuovere i residui, verifica quanto segue:
- Istruzioni del materiale: Il fornitore del flussante prescrive la pulizia, un detergente compatibile o un intervallo di tempo entro cui intervenire?
- Requisiti dell’assemblaggio: Il cliente specifica un metodo di pulizia, una norma, un criterio di accettazione o un risultato documentato?
- Operazioni successive: I residui possono influire sull’adesione del rivestimento, sull’incapsulamento, sulle superfici di contatto, sull’accesso per i test o su altre operazioni?
- Accessibilità per la pulizia: Il processo riesce a raggiungere le zone sotto i componenti a basso profilo, rimuovere i residui disciolti, risciacquare e asciugare adeguatamente l’assemblato?
- Verifica: Quali prove dimostrano che il processo selezionato soddisfa i requisiti di questo prodotto?
Pulire i residui di un flussante no-clean non è automaticamente un miglioramento. Le indicazioni di Indium sui flussanti no-clean avvertono che una rimozione incompleta può lasciare residui esposti e raccomandano di usare un processo di pulizia compatibile quando è necessario rimuoverli. Qualificare l’intero processo di pulizia e asciugatura, senza dare per scontato che basti una rapida passata con solvente.
Come viene verificata la pulizia?
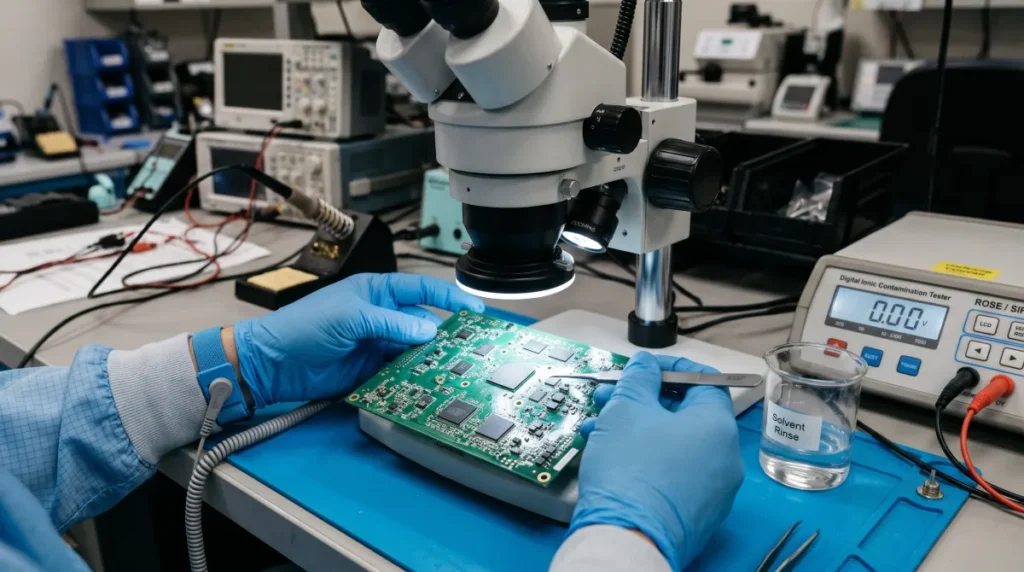
Un’ispezione visiva può rivelare residui evidenti, ma una scheda che sembra pulita non è necessariamente priva di contaminanti rilevanti dal punto di vista elettrico. Test diversi rispondono a domande diverse:
- Test ROSE valuta la contaminazione ionica estraibile mediante una misurazione complessiva secondo un metodo definito. Metodo di prova IPC 2.3.25, revisione D lo descrive come uno strumento di controllo del processo che non identifica le singole specie ioniche né permette di prevedere l’affidabilità.
- Cromatografia ionica può identificare e quantificare determinate specie ioniche presenti in un estratto. Metodo di prova IPC 2.3.28, revisione B descrive il metodo e avverte che la procedura di estrazione potrebbe danneggiare alcuni assemblaggi.
- Resistenza dell’isolamento superficiale (SIR) Il test misura la resistenza elettrica in condizioni specifiche e può contribuire a valutare il comportamento elettrico associato ai residui. La spiegazione di Indium sulla SIR ne descrive l’uso nella valutazione dei flussanti.
Concordate metodo, campionamento, limiti ed eventuali requisiti di qualifica specifici del prodotto prima della produzione. Non adottate un singolo limite numerico preso da un assemblaggio non correlato. La guida IPC J-STD-001 spiega perché sono importanti la revisione specificata, la classe del prodotto e le evidenze concordate.
Esempio pratico: specificare flussante e pulizia prima dell’ordine
Si consideri un controller industriale a titolo esemplificativo, al quale verrà applicato un rivestimento protettivo e che opererà in un ambiente umido. Si tratta di un esempio di pianificazione, non di un assemblaggio collaudato né di una raccomandazione relativa a un materiale specifico.
Invece di scrivere soltanto «utilizzare un flussante no-clean», l’acquirente può inviare all’assemblatore un breve pacchetto di requisiti:
- Assemblaggio e processo: Indicare la revisione della scheda, la finitura superficiale, la lega per saldatura e le operazioni previste di rifusione, saldatura attraverso i fori e rilavorazione.
- Uso finale: Descrivere l’esposizione all’umidità e gli eventuali requisiti di affidabilità relativi alle distanze elettriche o ad altri aspetti sensibili.
- Operazione a valle: Indicare il materiale di rivestimento e le aree che devono rimanere senza rivestimento o accessibili elettricamente.
- Flussante e residui: Chiedere quali materiali sono previsti per ciascuna fase di saldatura e se i relativi residui resteranno o verranno rimossi.
- Evidenze e criteri di accettazione: Concordare prima della produzione la documentazione pertinente sui materiali, le verifiche di compatibilità di pulizia e rivestimento, il metodo di prova, i criteri di accettazione e la documentazione da conservare.
- Controllo delle modifiche: Concordare quando una modifica del flussante, del detergente, del profilo o del processo di rivestimento richiede una revisione o una nuova qualifica.
L’assemblatore e il fornitore del rivestimento possono quindi stabilire se i materiali e il processo scelti sono compatibili. L’obiettivo è rendere tracciabile la decisione prima dell’assemblaggio dei componenti, non prescrivere la pulizia o un test specifico per ogni scheda.
Problemi comuni relativi al flussante
| Sintomo | Possibili cause | Verifica successiva utile |
|---|---|---|
| La saldatura non bagna bene un pad | Ossidazione, problemi di finitura superficiale, calore insufficiente, flussante inadatto o esaurito | Controllare lo stato della superficie, la durata di conservazione del materiale e il profilo di riscaldamento effettivo. |
| Restano residui visibili | Formulazione del flussante, quantità applicata, riscaldamento o processo di pulizia | Identificare il materiale e confrontare i residui con i requisiti del prodotto e del cliente. |
| L’adesione del rivestimento è disomogenea | Residui, altri contaminanti, preparazione del rivestimento o condizioni di polimerizzazione | Verificare la compatibilità tra flussante e rivestimento, nonché il processo qualificato di pulizia e rivestimento. |
| Dopo la pulizia restano residui sotto un componente a basso profilo | Accesso limitato dei fluidi, risciacquo inadeguato o detergente incompatibile | Valutare l’accessibilità, la chimica di pulizia, le condizioni di risciacquo e asciugatura e la verifica specifica del prodotto. |
Questi sono percorsi di indagine, non diagnosi. Per il controllo del processo prima della rifusione, ispezione della pasta saldante può aiutare a identificare problemi di stampa che una semplice modifica del flussante non risolverà.
Domande frequenti sul flussante per saldatura
Il flussante per saldatura è conduttivo?
La risposta dipende dalla formulazione, dal processo, dai residui e dall'ambiente. Alcuni residui sono destinati a rimanere dopo un processo qualificato senza pulizia, ma l'umidità, la contaminazione, un processo incompleto o altre condizioni possono influire sul comportamento elettrico. Valutate l'intero assemblaggio, senza presumere che ogni residuo sia conduttivo o innocuo.
Si può saldare senza aggiungere flussante separatamente?
Sì. Il filo per saldatura animato e la pasta saldante contengono già flussante, quindi per una determinata operazione potrebbe non essere necessario applicarlo separatamente. Seguite le istruzioni del materiale e la procedura di saldatura o rilavorazione applicabile.
I residui di flussante no-clean possono sempre essere lasciati su un PCB senza rischi?
No. I prodotti no-clean sono progettati affinché i residui possano rimanere in condizioni adeguate, ma occorre comunque considerare l'assemblaggio finito, l'ambiente operativo, il rivestimento applicato nelle fasi successive e i requisiti del cliente. Convalidate il processo per l'uso previsto.
Si può usare il flussante per impianti idraulici in elettronica?
Non usate il flussante per impianti idraulici come sostituto di un flussante qualificato per l'elettronica. Scegliete un materiale destinato agli assemblaggi elettronici e seguite le istruzioni relative ai residui e alla pulizia.
La pasta saldante è la stessa cosa della pasta flussante?
Non necessariamente. La pasta saldante contiene polvere di lega e un veicolo flussante. Un prodotto venduto come pasta o gel flussante può contenere flussante senza lega per saldatura. Leggete l'etichetta del prodotto e la scheda tecnica prima dell'uso.
Pianificate insieme la strategia per il flussante e i residui
Un processo di saldatura affidabile inizia con un materiale compatibile, un riscaldamento adeguato e un piano chiaro per i residui che rimangono. Definite queste scelte insieme ai requisiti di rivestimento, pulizia, verifica e accettazione prima di ordinare l'assemblaggio.
Per una nuova produzione, discutete il progetto della scheda e i requisiti di processo con un fornitore di assemblaggio PCB e specificate nell'ordine eventuali requisiti particolari di documentazione o pulizia.
