soldagem por refusão é o processo que fixa componentes de montagem em superfície a uma placa de circuito impresso aquecendo a pasta de solda aplicada por estêncil até que ela derreta, umedeça as terminações dos componentes e forme a junta ao esfriar. É o principal método de montagem de quase todo produto eletrônico moderno, e é a etapa em que os erros mais caros se tornam permanentes.
A maioria dos guias técnicos para no forno. Eles explicam as quatro zonas, listam os defeitos usuais e terminam com uma página de vendas. O que raramente explicam é a parte que realmente determina o rendimento: o perfil é construído para cada montagem, e não para cada forno; os números de uma ficha técnica de pasta e os números de uma norma de componentes têm finalidades diferentes; e uma junta só é considerada “boa” em relação a uma classe de aceitação definida.
Este guia aborda o processo desde a impressão até a inspeção, os parâmetros que o regem, como validar um perfil em uma placa com massas térmicas variadas e como os defeitos comuns se relacionam aos critérios de aceitação, e não à opinião de um inspetor.
Principais conclusões
- O perfil de refusão é definido para cada montagem, e não para cada forno. A espessura da placa, a massa de cobre e a combinação de componentes alteram a forma como o calor chega; por isso, a mesma receita que funciona em um produto pode aquecer outro de forma insuficiente.
- O tempo acima da temperatura de liquidus é o parâmetro que rege a qualidade da junta em ambas as direções. Um tempo insuficiente deixa a umectação incompleta; um tempo excessivo faz crescer uma camada intermetálica espessa o bastante para fragilizar a junta.
- Os limites de refusão publicados diferem porque respondem a perguntas diferentes. A ficha técnica da pasta descreve o perfil que você deve executar; a IPC/JEDEC J-STD-020 descreve o pior caso que um componente precisa suportar.
- A maioria dos defeitos é definida antes do forno. Tombstoning, pontes de solda e empenamento têm origem na simetria dos pads, no projeto das aberturas e no equilíbrio do cobre — decisões de layout e de estêncil que nenhum perfil consegue compensar completamente.
- As juntas sem chumbo devem ter aparência opaca. Avaliar uma junta de SAC305 com base no brilho de uma junta de estanho-chumbo é o erro de inspeção mais comum no campo.
O que é soldagem por refusão?
A soldagem por refusão é um processo no qual a pasta de solda, aplicada por estêncil sobre os pads de uma placa de circuito impresso, é aquecida até derreter, umedecer as terminações dos componentes e formar a junta elétrica e mecânica ao esfriar.
O nome é literal. A solda chega na forma de uma pasta de pó metálico suspenso em fluxo, e a junta é formada quando essa pasta entra em refusão: ela se liquefaz, se aglutina e se solidifica no local. Nada é acrescentado à junta durante o processo. A quantidade correta de solda já estava na placa — ou nunca estará.
Essa distinção foi o que tornou a refusão o método padrão para a montagem em superfície. Cada junta da placa é formada em um único ciclo térmico, de modo que a quantidade de componentes deixa de ser um fator de custo da forma como era na soldagem manual e por onda. Encapsulamentos de passo fino, placas densas e montagens de dupla face tornam-se viáveis quando uma passagem pelo forno pode unir milhares de pontos de uma só vez.
Vale a pena diferenciar a refusão da soldagem por onda desde o início, porque as duas são frequentemente confundidas. Na refusão, a pasta de solda aplicada aos pads derrete onde está. Na soldagem por onda, a placa passa sobre uma onda estacionária de solda fundida, fazendo com que a solda suba pelos furos metalizados. A soldagem por onda continua sendo a solução para produção em alto volume com componentes de furo passante; a refusão é a solução para montagem em superfície. A maioria das placas de produção utiliza ambas.
Este guia foi escrito para as pessoas que precisam fazer o processo funcionar de forma consistente: engenheiros de processo que qualificam uma linha, engenheiros de NPI que levam um novo produto à produção, engenheiros da qualidade que decidem o que aceitar e engenheiros de projeto cujas decisões de layout chegam à impressora antes que qualquer outra pessoa as veja.
Como funciona o processo de refusão, passo a passo
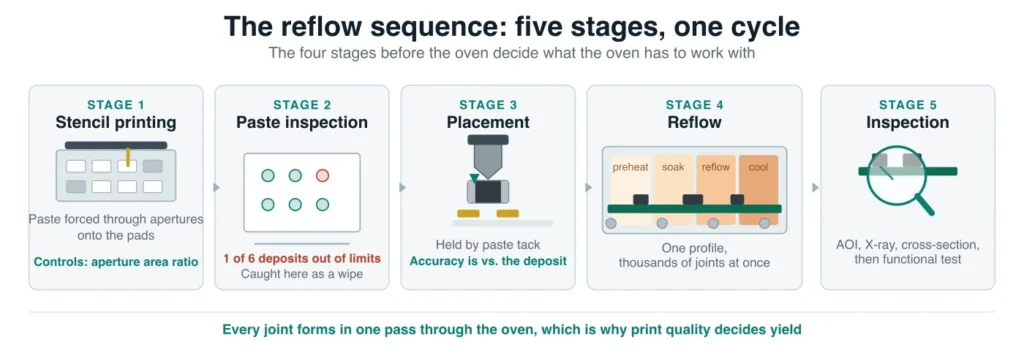
A soldagem por refusão tem cinco etapas, e as quatro que ocorrem antes do forno determinam se o forno terá algo adequado para processar.
1. Impressão por estêncil. Um estêncil de aço inoxidável cortado a laser é alinhado à placa, e um rodo força a pasta através das aberturas sobre os pads. A geometria determinante é a razão de área: a área da abertura dividida pela área das paredes. Se essa razão for muito baixa, a pasta adere mais fortemente à parede da abertura do que ao pad e permanece no estêncil em vez de ser transferida. Um pad pode ficar sem solda suficiente antes mesmo de a placa sair do equipamento.
2. Inspeção da pasta de solda. Um sistema SPI mede o volume, a área, a altura e o alinhamento de cada depósito em relação aos limites. Essa é a barreira de detecção de defeitos mais barata da linha e a que mais costuma ser ignorada em lotes de protótipos. Um defeito de impressão detectado aqui custa uma limpeza. O mesmo defeito detectado após a refusão custa um retrabalho: o componente é removido, o local é limpo e recebe nova pasta, e a junta e o laminado ao redor passam por outro ciclo térmico. A diferença entre esses dois resultados é todo o argumento para manter a SPI na linha.
3. Posicionamento dos componentes. As máquinas pick-and-place posicionam os componentes sobre a pasta úmida, que os mantém no lugar pela aderência e pela tensão superficial até o forno. A precisão de posicionamento geralmente é informada pelo fabricante da máquina para um sigma e um tamanho de componente específicos, mas o que realmente importa é o posicionamento em relação ao depósito de pasta. Um componente bem posicionado sobre um pad mal impresso é um defeito à espera do calor.
4. Refusão. A placa passa por um forno de múltiplas zonas e é submetida a um perfil de temperatura controlado. A pasta derrete, o fluxo é ativado e realiza sua função antes de se consumir, a liga umedece o pad e a terminação, e a montagem é resfriada a uma taxa controlada. As duas próximas seções detalham esse processo.
5. Inspeção. A inspeção óptica automatizada verifica o que pode ser visto; o raio X verifica o que não pode; a análise de seção transversal resolve divergências; e o teste funcional confirma que o produto funciona. Cada método responde a uma pergunta diferente, e a seção sobre aceitação explica qual deles resolve cada questão.
O perfil de refusão, zona por zona
Um perfil de refusão é a temperatura à qual a montagem é submetida, representada em função do tempo. Ele é definido para cada montagem, e não para cada forno, porque a espessura da placa, o número de camadas, a distribuição do cobre e a massa térmica dos componentes alteram a velocidade com que o calor chega a cada junta.
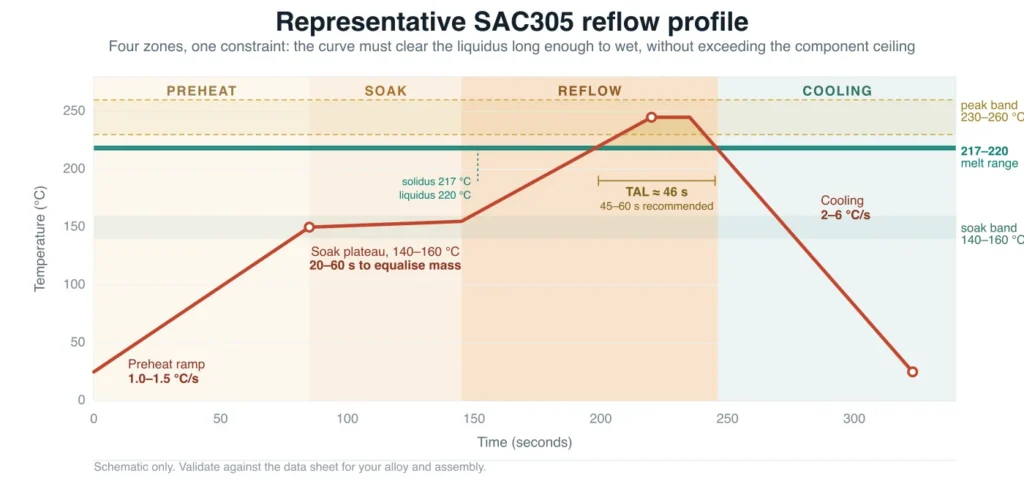
Um perfil típico tem quatro zonas. Cada uma possui uma finalidade, uma faixa de operação e um modo de falha específico quando algo dá errado.
Pré-aquecimento
A placa é levada da temperatura ambiente à temperatura de soak a uma rampa controlada. Sua taxa de rampa existe para limitar o choque térmico: aquecer rápido demais trinca capacitores cerâmicos e cerâmicas multicamadas, além de respingar a pasta, que é a origem das esferas de solda dispersas. Solventes e voláteis presentes na pasta começam a deixar o depósito nessa etapa.
Os limites de refusão publicados pela Indium Corporation para a pasta SAC305 especificam uma rampa média de 1,0 a 1,5 °C/s, com uma faixa aceitável de 0,5 a 2,5 °C/s (ficha técnica da pasta SAC305 hidrossolúvel da Indium Corporation, consultada em 21/10/2026).
Soak
O soak mantém a montagem em uma faixa de temperatura para que tudo alcance o equilíbrio térmico antes do pico. Essa é sua verdadeira função. Componentes de massas diferentes aquecem a taxas diferentes e, sem um platô, os componentes pesados chegam atrasados ao pico, enquanto os leves já o ultrapassaram.
O soak também é o momento em que o fluxo atua quimicamente: ele reduz os óxidos do pad e da terminação para que a liga possa umedecê-los. Execute o soak por tempo demais ou a uma temperatura muito alta, e o fluxo será consumido antes que a liga derreta. O resultado aparece como graping, quando as partículas de solda não conseguem se aglutinar em uma única massa, e como head-in-pillow, quando a esfera de um BGA e sua pasta nunca se fundem.
Refusão
A montagem é levada acima da temperatura de liquidus da liga para que a solda derreta, umedeça ambas as superfícies e forme a ligação metalúrgica. O que rege essa etapa é o tempo acima da temperatura de liquidus, geralmente abreviado como TAL: o número de segundos durante os quais a junta permanece fundida.
O TAL é uma restrição de dois lados. Um tempo insuficiente faz com que a liga não umedeça completamente o pad e a terminação, produzindo uma junta fraca ou intermitente. Um tempo excessivo faz a camada intermetálica entre a solda e o cobre crescer mais do que o necessário, deixando a junta mais frágil do que a liga base faria prever. Separadamente, o pico é limitado pelo que os componentes conseguem suportar.
As fichas técnicas da Indium para o SAC305 especificam de 45 a 60 segundos acima do liquidus como recomendado, com 30 a 100 segundos aceitáveis e um pico de 230 a 260 °C. O SAC305 não é um eutético verdadeiro: ele derrete em uma faixa estreita, com solidus de 217 °C e liquidus de 220 °C (Indium Corporation, dados da liga Indalloy 256, consultado em 21/10/2026). Ambas as janelas são baseadas no liquidus, em vez de serem escolhidas isoladamente. A faixa de pico fica de 10 a 40 °C acima dele – o limite inferior é definido pela liga, e o superior, pelo que os componentes conseguem suportar –, enquanto a TAL é o tempo que a liga permanece acima dessa linha.
Resfriamento
O resfriamento solidifica a junta e define sua estrutura de grãos. É a zona mais negligenciada do perfil e aquela em que duas preocupações legítimas entram em conflito.
As fichas técnicas da Indium recomendam de 2 a 6 °C/s, com 0,5 a 6 °C/s aceitáveis, observando que um resfriamento mais rápido promove uma estrutura de grãos mais fina. A preocupação oposta é o estresse térmico. Capacitores cerâmicos e o próprio laminado são danificados por um gradiente de temperatura acentuado, razão pela qual alguns montadores limitam a inclinação de resfriamento muito abaixo do limite superior da janela da pasta. Ambos os efeitos são reais. Resfrie muito lentamente e os grãos ficam mais grosseiros enquanto o crescimento intermetálico continua; resfrie rápido demais e as peças e o laminado sofrerão um choque para o qual não foram qualificados.
Não existe um número universal que resolva essa questão. A ficha técnica da pasta define a janela tolerada pela liga. A ficha técnica do componente define o gradiente tolerado pelo encapsulamento. A massa térmica do conjunto define o que o forno consegue fornecer fisicamente. Quando esses limites entram em conflito, prevalece o limite do componente, pois é nesse ponto que o dano é irreversível.
RSS vs. RTS: Escolha do formato do perfil
Dois formatos de perfil abrangem a maior parte da produção, e a escolha é determinada pela heterogeneidade da massa térmica na placa.
| Propriedade | Ramp-soak-spike (RSS) | Ramp-to-spike (RTS) |
|---|---|---|
| Formato | Rampa, patamar, pico, resfriamento | Rampa contínua, pico, resfriamento |
| Uniformidade térmica | Alta, porque o patamar equaliza a temperatura | Menor, porque as peças leves chegam primeiro |
| Tempo de processo | Mais longo | Mais curto |
| Ideal para | Massa térmica mista, conjuntos densos, placas grandes | Placas simples com massa uniforme |
| Principal risco | Exaustão do fluxo se o soak durar muito | Juntas frias em peças pesadas, formação de vazios |
O RSS mantém o conjunto em um patamar para que os componentes pesados e leves cheguem juntos ao pico. O RTS elimina o patamar e executa uma única rampa, sendo mais rápido e consumindo o tempo do forno de forma eficiente, mas deixando uma dispersão térmica maior na placa.
A maioria dos conjuntos produzidos com uma mistura realmente heterogênea de componentes acaba usando um perfil com soak. Se uma placa tiver tanto um componente passivo 01005 quanto um grande indutor de potência, é o patamar que impede que um seja submetido a calor excessivo enquanto o outro receba calor insuficiente.
Como Criar e Validar um Perfil de Reflow
Crie o perfil a partir da ficha técnica da pasta, não da receita salva no forno. A pasta define a janela; o forno é ajustado para permanecer dentro dela. A validação então comprova que o conjunto, e não apenas a pasta, permanece nessa janela.
1. Leia as restrições na ficha técnica. Taxa de subida, faixa e duração do soak, faixa de pico, TAL e temperatura máxima de pico. Esses são os limites. Tudo o que vem depois consiste em ajustes dentro deles.
2. Defina o limite superior dos componentes. A menor temperatura máxima do corpo entre as peças da placa limita o pico, e a classificação de reflow para encapsulamentos sensíveis à umidade é definida na norma IPC/JEDEC J-STD-020. Um perfil que atende à pasta, mas excede a temperatura de classificação de um componente, continua incorreto, e a falha pode não aparecer até que o produto esteja em campo.
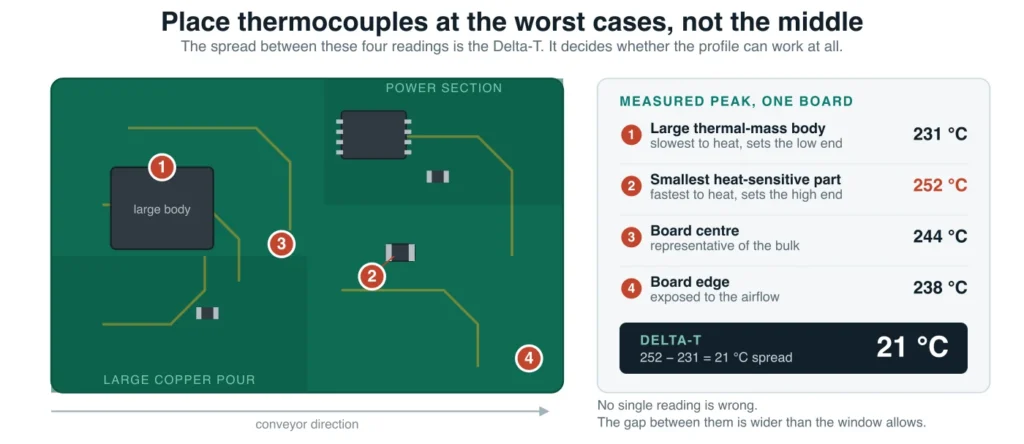
3. Fixe os termopares nos piores casos, não no meio. Coloque-os no componente de maior massa térmica, na peça menor e mais sensível ao calor, no centro da placa e na borda da placa. Adicione um sob um BGA quando isso for possível. A diferença entre centro e borda dessas leituras é o Delta-T, e esse é o único número que informa se o perfil é viável.
4. Execute o perfil e leia o Delta-T. Se a diferença entre as áreas da placa exceder o permitido pela janela do processo, o perfil ainda não está concluído, independentemente de cada termopar individual parecer aceitável.
5. Reduza a diferença de Delta-T em uma ordem fixa. Primeiro, a velocidade do transportador, porque ela desloca toda a curva no tempo sem alterar as relações entre as zonas. Depois, os setpoints das zonas, que alteram o formato. Em seguida, os limites entre as zonas, e somente se as duas primeiras medidas não forem suficientes. Alterar várias coisas ao mesmo tempo torna o resultado impossível de interpretar.
6. Registre e controle o perfil. Armazene o perfil associado à revisão da placa, ao lote da pasta e à data. Refça o perfil quando a pasta mudar, o stackup mudar, a mistura de componentes mudar, após manutenção ou reparo do forno e em um intervalo periódico como parte do controle do processo. Um perfil que você não consegue reproduzir não é um controle; é uma coincidência.
O problema do Delta-T é o que surpreende os engenheiros de NPI, e vale a pena afirmá-lo claramente. Em uma placa com uma pequena seção de lógica densa e uma grande seção de potência com plano de terra, as duas áreas podem operar com dezenas de graus de diferença durante o pico. Você não pode corrigir isso elevando o pico, porque a área leve já estava em seu limite. A correção consiste em reduzir a taxa de subida, prolongar o soak para que a área pesada alcance as demais ou modificar a placa: adicionar alívio térmico, equilibrar o cobre ou agrupar os componentes pesados.
Temperaturas de Reflow por Liga de Solda
A janela de reflow acompanha a temperatura de liquidus da liga. O pico é definido suficientemente acima do liquidus para garantir fusão e molhabilidade completas, mas não além do que os componentes conseguem tolerar.
| Liga | Composição | Solidus / liquidus | Pico típico | TAL típico | Observações |
|---|---|---|---|---|---|
| SAC305 | Sn 96.5 / Ag 3.0 / Cu 0.5 | 217 / 220 °C | 230 a 260 °C | 45 a 60 s recomendado | Referência de produção para trabalhos sem chumbo |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (eutético) | aproximadamente 210 a 220 °C | 30 a 60 s | Janela de processo mais ampla; permitido somente sob uma isenção da RoHS |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (eutético) | aproximadamente 165 a 180 °C | conforme a ficha técnica da pasta | Para componentes sensíveis ao calor e refusão na segunda etapa |
Duas coisas nesta tabela são mais importantes do que os próprios números.
A J-STD-020 e uma ficha técnica de pasta não descrevem a mesma coisa. A IPC/JEDEC J-STD-020 define a classificação de sensibilidade à umidade de encapsulamentos plásticos para montagem em superfície, e seu perfil de teste sem chumbo inclui uma imersão de 150 a 200 °C por 60 a 120 segundos, 60 a 150 segundos acima de 217 °C e um pico de classificação de até 260 °C. Esse é o pior caso que um componente deve suportar na bancada, repetido ao longo dos ciclos. Não é uma recomendação do que deve ser aplicado na sua placa. Confundir os dois é o que leva engenheiros a executar perfis muito mais quentes e longos do que o necessário para a pasta.
Montagens com ligas mistas são uma decisão de processo, não um detalhe dos materiais. A pasta sem chumbo em uma placa com acabamento superficial com chumbo, ou o inverso, altera a composição da junta na interface. O resultado pode ser aceitável, mas deve ser uma decisão documentada, com justificativa, e não um acidente causado pelo que estava disponível em estoque.
O trabalho legado com estanho-chumbo continua legal somente dentro das isenções da Diretiva da União Europeia sobre a Restrição de Substâncias Perigosas (2011/65/EU), que restringe o chumbo em equipamentos elétricos e eletrônicos sujeitos a uma lista publicada de isenções (Comissão Europeia, Diretiva RoHS, consultado em 21/10/2026). Não presuma que uma isenção se aplica ao seu produto; verifique a lista atual.
Seleção e manuseio da pasta de solda
A pasta de solda é um pó metálico suspenso em fluxo e em um sistema veicular, e o tipo de tamanho do pó é escolhido pelo menor passo da placa, e não por preferência ou preço.
Tamanho do pó. A IPC J-STD-005 classifica o pó de solda por tamanho de partícula, e a classificação baseia-se na proporção de partículas que se enquadram em uma faixa nominal. Um pó mais fino imprime aberturas menores, mas possui mais óxido superficial por unidade de massa, é mais propenso à formação de vazios e tem vida útil menor no estêncil. A regra prática é escolher o tipo mais grosso que permita atender ao menor passo da placa.
| Tipo de pó | Faixa de partículas | Aplicação típica | Compromisso |
|---|---|---|---|
| Tipo 3 | 25 a 45 µm | Passo padrão, 0,5 mm ou superior | Melhor vida útil no estêncil, menor formação de vazios |
| Tipo 4 | 20 a 38 µm | Passo fino, aproximadamente 0,4 a 0,5 mm | Equilibrado; a escolha comum para passo fino |
| Tipo 5 | 15 a 25 µm | Passo muito fino, 0,3 mm ou inferior | Impressão mais fina, maior carga de óxido, menor vida útil |
Química do fluxo. Os fluxos no-clean, solúveis em água e à base de resina diferem em atividade e em resíduos. A escolha é feita na impressão e paga-se por ela mais tarde: no revestimento conformal, nos testes de limpeza ou em uma falha de campo cuja causa remonta a resíduos sob um componente. Se a montagem receber revestimento, confirme a compatibilidade com o fornecedor do revestimento antes de qualificar a pasta, e não depois.
Carga metálica e viscosidade determinam como a pasta se comporta ao passar pela abertura e por quanto tempo ela permanece utilizável no estêncil. São variáveis de qualidade de impressão, não constantes, e mudam com a temperatura e com o tempo no estêncil.
Armazenamento e manuseio. A pasta normalmente é armazenada sob refrigeração e deve atingir a temperatura ambiente antes do uso, pois um depósito frio condensa umidade e imprime de maneira irregular. A vida útil no estêncil é finita e informada pelo fabricante. Uma pasta que ficou aberta por tempo demais imprime de forma diferente de uma pasta que não ficou, e a diferença aparece como variação de volume que o SPI detectará e ninguém acreditará.
Equipamentos de refusão e como especificá-los
Três tecnologias de aquecimento dividem o mercado, e escolher entre elas é uma decisão que envolve uniformidade, capacidade térmica e custo, e não uma questão de qual é a mais nova.
Convecção forçada, infravermelho e fase vapor
Convecção forçada é o padrão de produção. O ar aquecido circula por várias zonas controladas de forma independente e, como o ar é fisicamente soprado sobre a placa, transfere calor por convecção para toda superfície exposta, independentemente da cor, do material ou do acabamento do componente’s. É isso que proporciona uniformidade em uma placa mista. O número de zonas é uma especificação de resolução, não de qualidade: mais zonas permitem moldar a curva com maior precisão, mas não melhoram a junta.
Infravermelho O aquecimento transfere energia por radiação. É eficiente e mecanicamente simples, mas diferentes materiais absorvem energia em taxas diferentes, e o sombreamento faz com que um componente grande proteja a área atrás dele. Por isso, o infravermelho atualmente é mais comum em equipamentos de bancada e retrabalho do que em linhas de produção.
Fase vapor imersa o conjunto em um vapor saturado de um fluido perfluorado inerte, que se condensa sobre a placa e transfere calor latente a uma temperatura fixa determinada pelo ponto de ebulição do fluido. A transferência de calor é extremamente uniforme, o que é adequado para componentes de alta massa térmica e sensíveis ao calor, e o vapor desloca o oxigênio, limitando a oxidação. As desvantagens são o custo do fluido, seu manuseio e o fato de muitos sistemas operarem em lotes, em vez de em um processo contínuo.
Nitrogênio e vácuo
A inertização com nitrogênio reduz a oxidação durante a refusão e melhora a molhabilidade, o que é mais importante para encapsulamentos de passo fino, ligas sem chumbo e produtos de alta confiabilidade. É um custo operacional, portanto a decisão é determinar se a redução de defeitos compensa o gasto com o gás. Em uma linha madura e bem controlada que fabrica placas simples, geralmente não compensa. Para trabalhos com BGA e QFN de passo fino em produtos automotivos ou médicos, normalmente compensa.
A refusão a vácuo aplica vácuo enquanto a liga está fundida, extraindo o gás retido da junta e reduzindo substancialmente os vazios. É a ferramenta mais eficaz disponível para reduzir vazios em encapsulamentos com terminais inferiores e em encapsulamentos matriciais, e é uma decisão de investimento de capital, não um ajuste de perfil.
Dimensionando um forno para sua capacidade de produção
Dimensionamento do forno, passo a passo
Uma montadora precisa produzir 180 placas por hora. Cada placa tem 8 polegadas de comprimento, e o fabricante da pasta recomenda um perfil de quatro minutos e três etapas. O transportador permite um espaço de 2 polegadas entre as placas, portanto o fator de carga é 0,8.
Etapa 1. Placas por minuto. 180 / 60 = 3 placas por minuto.
Etapa 2. Velocidade de linha necessária. (3 placas/min × 8 pol/placa) / 0,8 = 30 polegadas por minuto.
Etapa 3. Comprimento aquecido necessário. 30 pol/min × 4 min = 120 polegadas, ou 10 pés.
O forno precisa ter pelo menos 120 polegadas de comprimento aquecido. O comprimento total será maior, pois a seção de resfriamento, a seção de entrada e a seção de saída ficam fora das zonas aquecidas. Cotar com base no comprimento total, em vez do comprimento aquecido, é um erro comum e caro.
Projetando a placa para a refusão
A maioria dos defeitos de refusão é definida antes de a placa chegar à impressora. Tombstoning, pontes de solda e empenamento remontam, cada um, a uma decisão específica de layout ou de estêncil.
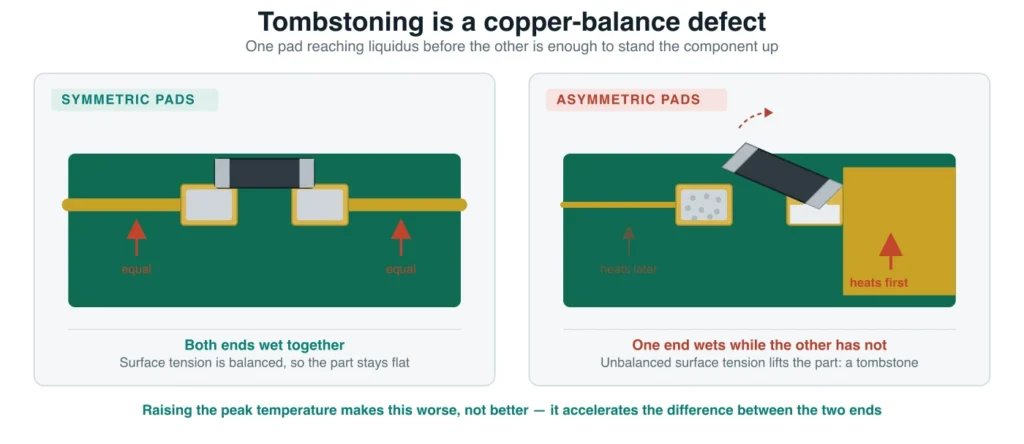
Simetria térmica entre as pastilhas de um componente é o mecanismo do tombstoning. Se uma pastilha tiver uma conexão de cobre grande e a outra tiver uma trilha fina, uma extremidade do componente atingirá a temperatura de liquidus antes da outra. A primeira extremidade sofre molhagem, a tensão superficial puxa e o componente fica em pé. Equilibre o cobre nas duas extremidades e o defeito praticamente desaparecerá.
Balanceamento do cobre em um painel determina o empenamento. Grandes áreas de cobre desbalanceadas aquecem e se expandem de maneira desigual, e o painel se curva ao passar pelo pico. A correção deve ser feita na área de descarte do painel, onde se adiciona cobre para equalizar a distribuição, e não na própria placa.
Orientação dos componentes em relação ao deslocamento do transportador é importante para componentes longos. Colocar componentes alongados transversalmente ao fluxo de ar, em vez de alinhados com ele, reduz a possibilidade de o componente ser levantado ou deslocado enquanto a liga está fundida.
Geometria e espaçamento das pastilhas controlam as pontes de solda. Pontes de solda são um problema de volume de pasta e espaçamento, não do forno, e são corrigidas no estêncil, não no perfil.
Trilhos de borda e áreas de exclusão fornecem ao transportador algo para prender e evitam que componentes ou pasta sejam deslocados na borda da placa durante o transporte.
Regras de abertura do estêncil por encapsulamento fazem a maior parte do trabalho restante:
- Extremidades arredondadas nas aberturas para dispositivos de passo fino, para reduzir a concentração de tensão e melhorar a liberação da pasta.
- Aberturas quadradas para pastilhas de BGA e passivos ultraminiaturizados, para proporcionar um depósito uniforme e uma formação previsível das esferas.
- Aberturas em formato de cruz nas pastilhas térmicas de QFN, para controlar o volume de pasta sob uma pastilha exposta grande e reduzir a formação de esferas de solda nas bordas.
- Redução da abertura em dispositivos de passo fino, nos quais as pontes são causadas pelo excesso de volume, e não pelo espaçamento.
Fiduciais fornecem à máquina de posicionamento um ponto de referência confiável. Sem eles, a precisão do posicionamento é limitada pelas tolerâncias de fabricação da placa e pelo registro do painel, e não pela máquina.
Via sem preenchimento dentro do pad as mechas de solda escorrem pelo furo durante o processo de refusão, deixando a junta sem solda e contaminando o lado oposto. Se as vias precisarem ficar dentro de um pad, elas deverão ser preenchidas e cobertas, e o tipo de preenchimento deverá ser especificado com referência à IPC-4761, Guia de Projeto para Proteção de Estruturas de Vias em Placas de Circuito Impresso, que define os tipos de proteção de vias e seus critérios de aceitação. Essa é uma decisão de fabricação tomada antes de o pedido da placa ser feito.
Montagens de Dois Lados e de Tecnologia Mista
A maioria dos produtos reais não utiliza apenas montagem em superfície. A decisão sobre como lidar com os componentes de furo passante e como sequenciar uma montagem de dois lados está presente em toda nova montagem.
Refusão da segunda face
Em uma placa de dois lados, a primeira face passa pelo processo de refusão; em seguida, a placa é virada, e a segunda face é aplicada com pasta, recebe os componentes e passa pela refusão. O problema é que as juntas da primeira face ficam expostas a um segundo ciclo térmico, e a liga amolece acima de sua temperatura de solidus.
As regras práticas se resumem ao sequenciamento e à massa. Solde primeiro o lado com menos componentes ou com componentes menores, para que os componentes pesados fiquem na segunda passagem, quando não correm o risco de cair. Quando componentes pesados precisarem ficar na primeira face, pontos de adesivo os manterão no lugar durante a segunda refusão. A segunda passagem geralmente é executada com um pico ligeiramente mais baixo e, em alguns projetos, uma proteção térmica protege a parte inferior.
Componentes de furo passante em uma linha de refusão
A maioria dos trabalhos de tecnologia mista utiliza uma destas três opções:
| Processo | Melhor combinação de placas | Faixa de volume | Principal restrição |
|---|---|---|---|
| Pino na pasta | Componentes de furo passante em uma placa que, de outra forma, usaria SMT | Baixo a alto | A pasta deve preencher o furo, além de formar a junta, portanto as aberturas e os depósitos são maiores |
| Soldagem seletiva | Placas mistas com uma quantidade moderada de componentes de furo passante | Baixo a médio | Acesso do bico e tempo de ciclo por junta |
| Soldagem por onda | Placas dedicadas a componentes de furo passante ou placas mistas | Alto | Mascaramento ou dispositivos de fixação para o lado SMT |
Pino na pasta é a opção que mais vale a pena entender, pois elimina uma etapa inteira do processo. A pasta é aplicada sobre os pads de furo passante com aberturas ampliadas para depositar volume suficiente para preencher o furo e formar o filete; os componentes são posicionados, e toda a montagem passa pela refusão em uma única passagem. O volume é a restrição: o depósito precisa fornecer material para a junta e para o furo, o que exige aberturas maiores e um depósito de pasta mais alto do que o mesmo pad exigiria para um componente de montagem em superfície.
A regra de decisão é a quantidade de componentes e o volume. A quantidade de componentes de furo passante determina a escolha do processo, não a preferência, e a maioria das placas acaba utilizando mais de um processo na mesma montagem. Fingir o contrário é a maneira de fazer as cotações darem errado.
Defeitos Comuns de Refusão e Suas Causas
Os defeitos de refusão não são aleatórios. Cada um dos mais comuns tem uma lista curta de causas, e essas causas são parâmetros do processo que podem ser medidos ou decisões de layout que podem ser inspecionadas.
| Defeito | Aparência | Causa determinante | Correção | Classe de aceitação |
|---|---|---|---|---|
| Efeito lápide | Uma extremidade de um componente chip se levanta e fica na vertical | Desequilíbrio térmico entre os pads, volume desigual de pasta ou uma rampa excessivamente rápida | Equilibrar o cobre dos pads, uniformizar o depósito e reduzir a velocidade da rampa | Classes 2 e 3: rejeitável quando a terminação fica completamente levantada do pad |
| Ponte de solda | A solda une pads ou terminais adjacentes | Volume excessivo de pasta, projeto das aberturas ou vedação inadequada do estêncil | Reduzir o tamanho das aberturas, ajustar a pressão de impressão e verificar o alinhamento | Classes 2 e 3: rejeitável quando a ponte provoca um curto entre condutores |
| Vazios | Bolsas de gás dentro da junta, mais comuns em encapsulamentos BGA, QFN e de potência | Liberação de gases, óxido, manuseio da pasta e taxa de subida da temperatura | Use pasta de baixo índice de vazios, prolongue o pré-aquecimento, considere vácuo ou nitrogênio | A Classe 3 é mais rigorosa; avalie conforme os critérios aplicáveis e qualquer limite de vazios acordado |
| Head-in-pillow | A esfera do BGA repousa sobre a pasta sem coalescer | Empenamento do componente ou da placa durante a refusão, agravado pela oxidação | Aumente a quantidade de pasta, use um fluxo mais resistente à oxidação, ajuste o perfil, use uma atmosfera inerte | Classe 3: rejeitável, porque a junta não foi formada metalurgicamente |
| Graping | Superfície granular e oxidada, semelhante a um cacho de uvas | Fluxo esgotado antes de a liga coalescer, devido a um tempo de soak ou TAL excessivo | Reduza o tempo de soak, diminua o TAL, use uma pasta mais estável termicamente | Rejeitável por molhabilidade insuficiente |
| Formação de esferas de solda | Pequenas esferas espalhadas ao redor de pads ou trilhas | Respingos de pasta causados por uma rampa rápida demais, limpeza inadequada do estêncil ou pasta degradada | Reduza a velocidade do pré-aquecimento, limpe o estêncil, controle a vida útil da pasta | Depende do tamanho e da localização; avalie conforme os critérios aplicáveis |
| Junta fria ou movimentada | Filete opaco, áspero ou fraturado | Pico ou TAL insuficiente, ou vibração enquanto a solda estava fundida | Verifique o perfil com base na ficha técnica da pasta, estabilize o transportador | Rejeitável por molhabilidade insuficiente |
| Deslocamento ou inclinação do componente | Componente deslocado de seu pad durante a refusão | Molhabilidade desequilibrada, vibração do transportador ou perturbação pelo fluxo de ar | Equilibre a quantidade de pasta, estabilize o transporte, revise as configurações dos ventiladores | Avalie conforme os critérios de posicionamento |
| Empenamento | A placa ou o painel se curva durante o pico | Desequilíbrio de cobre, empilhamento assimétrico, umidade | Equilibre o cobre, revise o empilhamento, asse antes da refusão | Indicador de processo ou defeito, dependendo da condição resultante da junta |
| Efeito pipoca | Trincas ou delaminação causadas pela evaporação repentina da umidade absorvida no pico | Umidade absorvida antes da refusão em um componente sensível à umidade | Asse conforme o cronograma da IPC/JEDEC J-STD-033, controle o tempo de exposição fora da embalagem | Defeito: o componente foi danificado |
Os vazios e o head-in-pillow invalidam a mesma suposição: a de que uma junta que parece formada está de fato formada. O tombstoning pertence a esta lista por uma razão diferente. Ele é suficientemente visível, mas o desequilíbrio está incorporado ao cobre dos pads; portanto, reduzir a velocidade da rampa pode amenizá-lo, enquanto a correção duradoura é uma alteração no layout ou no estêncil.
Vazios em componentes de matriz é o defeito em que as alterações no perfil têm o menor efeito. Os vazios se formam quando o gás não consegue escapar antes de a liga solidificar; por isso, os fatores de ajuste são a velocidade da rampa, a química da pasta, a duração do pré-aquecimento e a atmosfera. Em um BGA ou QFN, o gás percorre um caminho longo para sair, razão pela qual esses componentes apresentam mais vazios do que os componentes com terminais em asa de gaivota. A refusão a vácuo é a intervenção individual mais eficaz; pasta de baixo índice de vazios e um pré-aquecimento mais longo e suave são as opções mais econômicas.
Head-in-pillow é o defeito que mais frequentemente passa pela inspeção, porque a junta parece formada quando vista de cima. O empenamento é o mecanismo: um componente que se curva durante a refusão levanta suas esferas para fora da pasta e, quando volta a se achatar, a pasta já sofreu refusão sem elas. O trabalho técnico da Indium Corporation’s sobre o defeito atribui-o ao empenamento do componente ou da placa durante a refusão, agravado pela oxidação, e recomenda a pasta de solda como a contramedida mais prática (Indium Corporation, Testes e prevenção de Head-In-Pillow, recuperado em 2026-10-21). A detecção geralmente requer raio X ou um teste de corante e arrancamento, razão pela qual o trabalho de primeira peça em uma placa com BGA deve incluir um desses métodos.
Efeito lápide é o exemplo mais claro de um defeito projetado desde o início. A mitigação publicada consiste em simetria dos pads e volume consistente de pasta, decisões relacionadas ao layout e ao estêncil. Aumentar a temperatura de pico para garantir a molhabilidade piora o tombstoning, em vez de melhorá-lo, porque acelera a diferença entre as duas extremidades.
Critérios de inspeção e aceitação
A inspeção responde se o processo funcionou. A aceitação responde se o resultado é bom o suficiente. Essas são perguntas diferentes, respondidas por normas diferentes.
Em sequência, as etapas de controle são: SPI antes da refusão, verificando o volume e o alinhamento da pasta; AOI após o refluxo, verificando presença, polaridade, alinhamento e formato visível da junta; Raio X para juntas que não podem ser vistas, o que na prática significa BGA, QFN e outros encapsulamentos com terminais na parte inferior; corte transversal para verificação destrutiva quando o raio X é inconclusivo e a questão é relevante; e teste funcional como etapa final de aprovação no nível do produto.
A aceitação é uma camada separada. Uma junta é avaliada de acordo com uma norma e uma classe definidas, não pelo olhar de um inspetor. Essa norma é a IPC-A-610, Aceitabilidade de Conjuntos Eletrônicos, atualmente na Revisão J, publicada em 2024 e substituindo a Revisão H. Seus critérios são organizados por classe de produto, em que a Classe 1 abrange eletrônicos em geral, a Classe 2 abrange eletrônicos para serviços dedicados e a Classe 3 abrange produtos de alto desempenho e para ambientes severos.
Duas consequências decorrem disso na prática.
A classe é uma decisão comercial tomada antes da produção, não um julgamento feito na bancada. Escolher a Classe 3 para um produto cujo ambiente não exige isso gera custo de inspeção sem aumentar a confiabilidade. Escolher a Classe 2 para um produto que passará por ciclos térmicos em um veículo gera um problema de garantia.
As juntas sem chumbo devem ter uma aparência diferente. Uma junta de SAC305 normalmente é mais opaca, granulada e arredondada do que a junta brilhante e côncava de estanho-chumbo com a qual muitos inspetores foram treinados. Avaliar uma junta sem chumbo pelo brilho é um critério ultrapassado e produz tanto falsas rejeições quanto, pior ainda, uma falsa confiança quando uma junta realmente defeituosa por acaso está brilhante.
Por trás de cada critério dessa norma existem três estados de condição: Aceitável, Indicador de Processo e Defeito. O estado intermediário é onde ocorre a maioria das discussões. Um Indicador de Processo é uma condição que não é ideal, mas não compromete a forma, o encaixe ou a função na classe especificada; portanto, não é motivo para rejeitar uma placa. Tratar todo Indicador de Processo como defeito gera retrabalho que introduz mais risco do que a condição original representava e, em um produto Classe 3, também eleva custos que a especificação nunca exigiu.
Como Qualificar um Processo de Refluxo
Qualificar um processo de refluxo significa provar, por escrito, que ele está sob controle antes do início da produção. O resultado esperado é um registro de primeira peça, não uma placa de boa aparência.
- Perfil capturado. Perfil da primeira peça registrado, com cada leitura do termopar e o Delta-T informados.
- Rastreabilidade da pasta. Liga, lote, tipo de pó e data registrados junto ao perfil em que foram utilizados.
- Limites de SPI. Limites de volume e alinhamento definidos e documentados para este conjunto específico.
- Cobertura de AOI. Programa ajustado ao conjunto de defeitos que este conjunto realmente produz, e não deixado com as configurações padrão.
- Juntas ocultas. Plano de amostragem por raio X definido, incluindo uma verificação da primeira peça em qualquer encapsulamento do tipo matriz.
- Registros. Perfil armazenado junto à revisão da placa, ao lote da pasta e à data.
- Gatilhos para refazer o perfil. Definidos por escrito e atribuídos a uma função específica.
- Classe de aceitação. Registrada por escrito, com o número da norma e a letra da revisão.
- Retrabalho. Critérios e quantidade permitida de ciclos de retrabalho definidos, incluindo como as juntas retrabalhadas serão reinspecionadas.
- Sensibilidade à umidade. Componentes identificados, com controles de secagem e de vida útil fora da embalagem implementados.
Perguntas frequentes
Qual é a diferença entre soldagem por fluxo e soldagem por refluxo?
Na soldagem por refluxo, a solda chega como pasta aplicada às áreas de contato e derrete onde está depositada. Na soldagem por fluxo, ou por onda, a placa passa sobre uma onda estacionária de solda fundida, que sobe através dos furos metalizados. O refluxo é usado para componentes de montagem em superfície, enquanto a soldagem por onda é usada para componentes com terminais passantes; muitas placas produzidas utilizam ambos os processos.
Posso usar uma pistola de ar quente para fazer a soldagem por refluxo?
Sim, para remover ou substituir um único componente; não, para montar uma placa. Uma pistola de ar quente não possui rampa controlada, estágio de imersão nem pico mensurável, portanto não consegue fornecer um perfil nem produzir uma junta repetível. Ela é uma ferramenta de retrabalho e, mesmo nesse uso, pode delaminar o laminado e superaquecer componentes adjacentes.
Como fazer soldagem por refluxo em casa?
As opções realistas são uma chapa aquecedora, um forno elétrico adaptado ou uma estação de ar quente. Nenhuma delas oferece controle por zonas ou um perfil medido; portanto, não é possível verificar o tempo acima da temperatura de liquidus nem a temperatura de pico, e não há critérios de aceitação além de verificar se a junta parece estar formada. Para trabalhos de protótipo em que a placa não é crítica para a segurança, essa é uma solução razoável. Ela não substitui um processo controlado.
O que é pasta de solda tipo 4?
O tipo 4 é uma classificação de tamanho de pó segundo a IPC J-STD-005, abrangendo de 20 a 38 µm, e é a escolha comum para trabalhos de passo fino em torno de 0,4 a 0,5 mm. Escolha o tipo mais grosso que consiga atender ao menor passo da placa, porque o pó mais fino imprime melhor, mas oxida mais rapidamente e reduz a vida útil do estêncil.
Qual é a temperatura ideal para soldagem por refluxo?
Não existe uma única temperatura, porque o pico é definido pela liga e limitado pelos componentes. Para SAC305, que derrete entre 217 e 220 °C, a faixa publicada para o pico é de 230 a 260 °C, com recomendação de 45 a 60 segundos acima da temperatura de liquidus. O limite superior é determinado pela menor temperatura máxima do corpo entre os componentes da placa.
Por que minhas juntas de solda sem chumbo parecem opacas?
Porque as juntas de SAC305 normalmente são opacas e granuladas. A junta brilhante e côncava que muitos inspetores associam a uma boa solda é característica das ligas de estanho-chumbo. Avaliar uma junta sem chumbo pelo brilho é um critério ultrapassado e o erro de inspeção mais comum na montagem sem chumbo.
Com que frequência um perfil de refusão deve ser revalidado?
Faça um novo perfil sempre que a pasta mudar, o empilhamento mudar, a composição de componentes mudar ou o forno passar por manutenção ou reparo, e em um intervalo periódico como parte do controle do processo. Um perfil armazenado para uma revisão da placa, mas não para um lote de pasta, é um registro incompleto, pois uma mudança na pasta, por si só, pode alterar o resultado.
Por onde começar
Verifique duas coisas sobre o seu próprio processo antes de mudar qualquer coisa. Primeiro, se o seu perfil foi validado com base no conjunto que você realmente está produzindo ou se foi herdado de uma placa semelhante. Segundo, se a sua classe de aceitação está documentada e citada com a revisão da norma ou se foi apenas presumida.
Se o perfil foi herdado, a melhoria mais rápida geralmente não é uma nova configuração do forno. É uma medição de Delta-T na placa atual, pois isso informa se o perfil é realmente capaz de funcionar em todo o conjunto. Se a classe foi presumida, a melhoria mais barata é especificá-la por escrito no próximo pedido de compra, o que não custa nada e elimina uma discussão que, de outra forma, surgiria na inspeção final.
Ambas as verificações custam quase nada e são coisas que um fornecedor responderá diretamente se for questionado. Uma pergunta sobre o perfil deve resultar em um gráfico com os traços dos termopares e a revisão da placa. Uma pergunta sobre a classe deve resultar em um nome, uma letra de revisão e uma data. Qualquer coisa mais vaga do que isso deve ser considerada não verificada.
Fontes
- Indium Corporation, ficha de dados do produto de pasta de solda SAC305 solúvel em água, para as taxas de rampa recomendadas e aceitáveis, a janela de imersão, o tempo acima do liquidus, a temperatura de pico e a taxa de resfriamento. Consultado em 21/10/2026.
- Indium Corporation, dados da liga de solda Indalloy 256 (SAC305), para as temperaturas solidus de 217 °C e liquidus de 220 °C. Consultado em 21/10/2026.
- Indium Corporation, Testes e prevenção de Head-In-Pillow, artigo técnico, para o mecanismo de empenamento e oxidação do efeito head-in-pillow e as contramedidas recomendadas. Consultado em 21/10/2026.
- IPC / Global Electronics Association, Atenda às suas normas, para o escopo da IPC-A-610, J-STD-001 e da família de normas relacionadas. Consultado em 21/10/2026.
- IPC, IPC-A-610J: Aceitabilidade de conjuntos eletrônicos, publicada em 2024, substituindo a Revisão H (2020). Disponível por meio da IPC e de seus revendedores licenciados, incluindo a Loja virtual da ANSI.
- IPC/JEDEC, J-STD-020: Classificação de sensibilidade à umidade/refusão para dispositivos de montagem em superfície de estado sólido não herméticos, para os limites do perfil de classificação sem chumbo e a temperatura de pico da classificação.
- IPC, J-STD-005: Requisitos para pastas de solda, para a classificação do tamanho das partículas do pó de solda, incluindo o Tipo 3 (25 a 45 µm), o Tipo 4 (20 a 38 µm) e o Tipo 5 (15 a 25 µm).
- IPC/JEDEC, J-STD-033: Manuseio, embalagem, transporte e uso de dispositivos de montagem em superfície sensíveis à umidade/refusão, para o cronograma de secagem e os controles de tempo de exposição fora da embalagem referenciados na seção sobre umidade.
- IPC, IPC-4761: Guia de projeto para proteção das estruturas de vias de placas de circuito impresso, para os tipos de proteção de vias referenciados na seção de projeto da placa.
- Comissão Europeia, Diretiva RoHS, para a restrição ao uso de chumbo em equipamentos elétricos e eletrônicos e o mecanismo de isenção. Consultado em 21/10/2026.
