Reflow soldering ist der Prozess, bei dem oberflächenmontierte Bauteile befestigt werden, indem eine Leiterplatte durch Erhitzen schablonend aufgetragener Lötpaste befestigt werden, bis diese schmilzt, die Anschlüsse der Bauteile benetzt und beim Abkühlen die Lötstelle bildet. Es ist das primäre Bestückungsverfahren für nahezu jedes moderne Elektronikprodukt und der Prozessschritt, bei dem die teuersten Fehler dauerhaft werden.
Die meisten technischen Leitfäden enden beim Ofen. Sie erklären die vier Zonen, listen die üblichen Fehler auf und schließen mit einer Verkaufsseite. Was sie nur selten erklären, ist der Teil, der tatsächlich über die Ausbeute entscheidet: Das Profil wird für jede Baugruppe und nicht für jeden Ofen erstellt, die Angaben auf einem Datenblatt für Lötpaste und die Angaben in einer Bauteilenorm dienen unterschiedlichen Zwecken, und eine Lötstelle ist nur relativ zu einer benannten Akzeptanzklasse „gut“.
Dieser Leitfaden behandelt den Prozess vom Druck bis zur Inspektion, die maßgeblichen Parameter, die Validierung eines Profils auf einer Baugruppe mit unterschiedlichen thermischen Massen sowie die Zuordnung der häufigsten Fehler zu Akzeptanzkriterien und nicht zur Einschätzung eines Inspektors.
Wichtige Erkenntnisse
- Das Reflow-Profil wird für jede Baugruppe und nicht für jeden Ofen festgelegt. Leiterplattendicke, Kupfermasse und Bauteilmix verändern die Art und Weise, wie die Wärme ankommt. Deshalb kann dieselbe Einstellung, die bei einem Produkt funktioniert, ein anderes nicht ausreichend erwärmen.
- Die Zeit oberhalb der Liquidustemperatur ist der Parameter, der die Qualität der Lötstelle in beide Richtungen bestimmt. Eine zu kurze Zeit führt zu unvollständiger Benetzung; eine zu lange Zeit lässt eine intermetallische Schicht entstehen, die dick genug ist, um die Lötstelle spröde zu machen.
- Veröffentlichte Reflow-Grenzwerte unterscheiden sich, weil sie unterschiedliche Fragen beantworten. Ein Datenblatt für Lötpaste beschreibt das Profil, das ausgeführt werden sollte; IPC/JEDEC J-STD-020 beschreibt den Extremfall, den ein Bauteil überstehen muss.
- Die meisten Fehler werden vor dem Ofen festgelegt. Tombstoning, Brückenbildung und Verzug lassen sich auf Padsymmetrie, Aperturgeometrie und Kupferverteilung zurückführen – Layout- und Schablonenentscheidungen kann kein Profil vollständig ausgleichen.
- Bleifreie Lötstellen sollen matt aussehen. Eine SAC305-Lötstelle anhand des Glanzes einer Zinn-Blei-Lötstelle zu beurteilen, ist der häufigste Inspektionsfehler in der Praxis.
Was ist Reflow-Löten?
Reflow-Löten ist ein Prozess, bei dem auf die Pads einer Leiterplatte schablonend aufgetragene Lötpaste erhitzt wird, bis sie schmilzt, die Anschlüsse der Bauteile benetzt und beim Abkühlen die elektrische und mechanische Lötstelle bildet.
Der Name ist wörtlich zu verstehen. Das Lot liegt als Paste aus Metallpulver vor, das in Flussmittel suspendiert ist, und die Lötstelle entsteht, wenn diese Paste reflowt: Sie verflüssigt sich, verbindet sich und erstarrt an Ort und Stelle. Während des Prozesses wird der Lötstelle kein weiteres Material zugeführt. Die richtige Lotmenge war bereits auf der Leiterplatte vorhanden – oder sie wird es niemals sein.
Diese Unterscheidung machte Reflow zum Standardverfahren für die Oberflächenmontage. Jede Lötstelle auf der Leiterplatte entsteht in einem einzigen thermischen Zyklus, sodass die Anzahl der Bauteile nicht mehr in gleicher Weise ein Kostentreiber ist wie beim Hand- und Wellenlöten. Fine-Pitch-Gehäuse, dicht bestückte Leiterplatten und doppelseitige Baugruppen werden praktikabel, wenn ein einziger Ofendurchlauf Tausende von Lötstellen gleichzeitig verbinden kann.
Es lohnt sich, Reflow frühzeitig vom Wellenlöten zu unterscheiden, da beide Verfahren häufig verwechselt werden. Beim Reflow-Löten schmilzt die auf die Pads aufgetragene Lötpaste dort, wo sie sich befindet. Beim Wellenlöten wird die Leiterplatte über eine stehende Welle aus geschmolzenem Lot geführt, sodass das Lot durch metallisierte Bohrungen nach oben steigt. Für Durchsteckbauteile bleibt das Wellenlöten die Lösung für hohe Stückzahlen; für die Oberflächenmontage ist Reflow das geeignete Verfahren. Die meisten Serienleiterplatten verwenden beide Verfahren.
Dieser Leitfaden richtet sich an alle, die dafür sorgen müssen, dass der Prozess stabil funktioniert: Prozessingenieure, die eine Linie qualifizieren, NPI-Ingenieure, die ein neues Produkt in die Fertigung überführen, Qualitätsingenieure, die über die Akzeptanz entscheiden, sowie Entwicklungsingenieure, deren Layoutentscheidungen den Drucker erreichen, bevor sie jemand anderes sieht.
So funktioniert der Reflow-Prozess – Schritt für Schritt
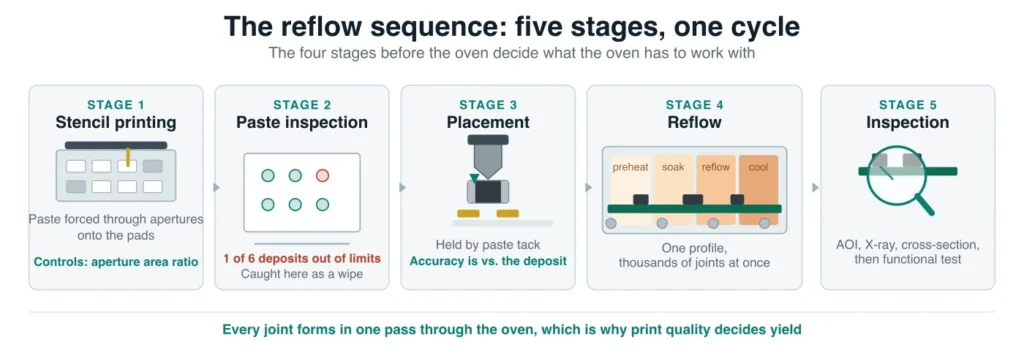
Reflow-Löten besteht aus fünf Phasen. Die vier Phasen vor dem Ofen entscheiden darüber, ob der Ofen überhaupt mit geeigneten Voraussetzungen arbeiten kann.
1. Schablonendruck. Eine lasergeschnittene Edelstahlschablone wird auf der Leiterplatte ausgerichtet, und ein Rakel drückt die Paste durch die Aperturen auf die Pads. Die maßgebliche Geometrie ist das Flächenverhältnis: die Fläche der Aperturöffnung geteilt durch die Fläche ihrer Wände. Ist dieses Verhältnis zu niedrig, haftet die Paste stärker an der Aperturwand als am Pad und verbleibt in der Schablone, anstatt übertragen zu werden. Ein Pad kann bereits zu wenig Lot enthalten, bevor die Leiterplatte weitertransportiert wurde.
2. Inspektion der Lötpaste. Ein SPI-System misst Volumen, Fläche, Höhe und Ausrichtung jedes Depots und vergleicht sie mit Grenzwerten. Dies ist die kostengünstigste Fehlererkennung in der Linie und wird bei Prototypen am häufigsten übersprungen. Ein hier erkannter Druckfehler kostet einen Wischvorgang. Derselbe Fehler, der erst nach dem Reflow erkannt wird, verursacht eine Nacharbeit: Das Bauteil wird entfernt, die Stelle gereinigt und erneut mit Paste versehen, und die Lötstelle sowie das umgebende Laminat durchlaufen einen weiteren thermischen Zyklus. Der Unterschied zwischen diesen beiden Ergebnissen ist das gesamte Argument dafür, SPI in der Linie beizubehalten.
3. Bauteilbestückung. Bestückungsautomaten setzen die Bauteile auf die feuchte Paste, die sie bis zum Ofen durch Haftkraft und Oberflächenspannung hält. Die Bestückungsgenauigkeit wird vom Maschinenhersteller üblicherweise bei einer angegebenen Sigma-Zahl und Bauteilgröße angegeben. Entscheidend ist jedoch die Positionierung relativ zum Pastendepot. Ein korrekt platziertes Bauteil auf einem fehlerhaft bedruckten Pad ist ein Fehler, der bei Wärmeeinwirkung sichtbar wird.
4. Reflow. Die Leiterplatte wird durch einen Mehrzonenofen transportiert und einem kontrollierten Temperaturprofil ausgesetzt. Die Paste schmilzt, das Flussmittel aktiviert sich und verbraucht sich, die Legierung benetzt Pad und Anschluss, und die Baugruppe wird mit kontrollierter Abkühlrate abgekühlt. Die nächsten beiden Abschnitte erläutern diesen Vorgang im Detail.
5. Inspektion. Die automatische optische Inspektion prüft, was sichtbar ist; Röntgen prüft, was nicht sichtbar ist; ein Querschliff klärt strittige Fälle; und der Funktionstest bestätigt, dass das Produkt funktioniert. Jede Methode beantwortet eine andere Frage. Im Abschnitt zur Akzeptanz wird erläutert, welche Methode den jeweiligen Fall entscheidet.
Das Reflow-Profil, Zone für Zone
Ein Reflow-Profil stellt die Temperatur dar, der die Baugruppe über die Zeit ausgesetzt ist. Es wird für jede Baugruppe und nicht für jeden Ofen festgelegt, da Leiterplattendicke, Lagenzahl, Kupferverteilung und thermische Bauteilmasse beeinflussen, wie schnell die Wärme eine bestimmte Lötstelle erreicht.
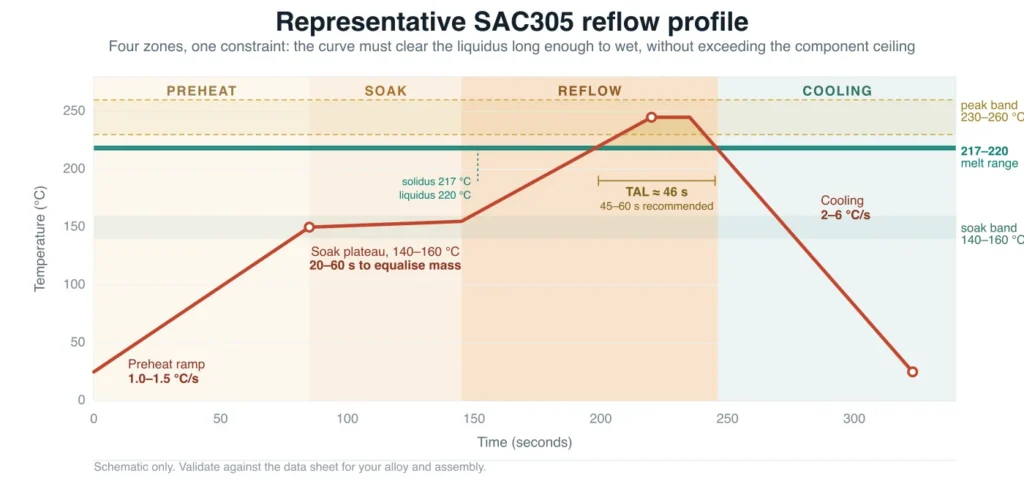
Ein typisches Profil hat vier Zonen. Jede hat einen Zweck, ein Zeit- und Temperaturfenster sowie einen spezifischen Fehlermodus, wenn sie falsch eingestellt ist.
Vorheizen
Die Leiterplatte wird mit kontrollierter Anstiegsrate von der Umgebungstemperatur auf die Soak-Temperatur gebracht. Die Anstiegsrate begrenzt den Thermoschock: Zu schnelles Erhitzen lässt Keramikkondensatoren und Mehrschichtkeramiken reißen und verspritzt die Paste, wodurch verstreute Lotkugeln entstehen. Lösungsmittel und flüchtige Bestandteile in der Paste beginnen hier, das Depot zu verlassen.
Die veröffentlichten Reflow-Grenzwerte der Indium Corporation für SAC305-Paste geben eine durchschnittliche Anstiegsrate von 1,0 bis 1,5 °C/s vor, wobei 0,5 bis 2,5 °C/s zulässig sind (Datenblatt für wasserlösliche SAC305-Lötpaste der Indium Corporation, abgerufen am 21.10.2026).
Soak
In der Soak-Phase wird die Baugruppe in einem Temperaturbereich gehalten, sodass alles vor dem Spitzenwert das thermische Gleichgewicht erreicht. Das ist ihre eigentliche Aufgabe. Bauteile mit unterschiedlicher Masse erwärmen sich unterschiedlich schnell. Ohne Plateau erreichen die schweren Bauteile den Spitzenwert verspätet, während die leichten ihn bereits überschritten haben.
In der Soak-Phase findet außerdem die chemische Wirkung des Flussmittels statt: Es reduziert die Oxide auf dem Pad und dem Anschluss, damit die Legierung diese benetzen kann. Wird die Soak-Phase zu lang oder zu heiß ausgeführt, ist das Flussmittel verbraucht, bevor die Legierung schmilzt. Das Ergebnis zeigt sich als Grapeing, bei dem die Lötpartikel nicht zu einer einzigen Masse verschmelzen, und als Head-in-Pillow-Fehler, bei dem sich eine BGA-Kugel und ihre Paste nicht verbinden.
Reflow
Die Baugruppe wird über die Liquidustemperatur der Legierung erhitzt, sodass das Lot schmilzt, beide Oberflächen benetzt und die metallurgische Verbindung bildet. Maßgeblich ist hierbei die Zeit oberhalb der Liquidustemperatur, meist als TAL abgekürzt: die Anzahl der Sekunden, während der die Lötstelle geschmolzen ist.
TAL ist eine zweiseitige Einschränkung. Bei zu wenig Zeit benetzt die Legierung das Pad und den Anschluss nicht vollständig, wodurch eine schwache oder intermittierende Verbindung entsteht. Bei zu viel Zeit wächst die intermetallische Schicht zwischen dem Lot und dem Kupfer stärker als nötig, wodurch die Verbindung spröder wird, als es die Eigenschaften der Legierung erwarten lassen. Unabhängig davon wird die Spitzentemperatur durch das begrenzt, was die Bauteile aushalten können.
Die Datenblätter von Indium für SAC305 geben 45 bis 60 Sekunden oberhalb des Liquidus als empfohlenen Zeitraum an, wobei 30 bis 100 Sekunden akzeptabel sind, sowie eine Spitzentemperatur von 230 bis 260 °C. SAC305 ist kein echtes Eutektikum: Die Legierung schmilzt über einen engen Temperaturbereich, mit einem Solidus von 217 °C und einem Liquidus von 220 °C (Indium Corporation, Legierungsdaten für Indalloy 256, abgerufen am 21.10.2026). Beide Zeit- und Temperaturbereiche sind am Liquidus verankert und nicht unabhängig voneinander gewählt. Der Spitzenbereich liegt 10 bis 40 °C darüber – die Untergrenze wird durch die Legierung und die Obergrenze durch das bestimmt, was die Bauteile aushalten können –, während das TAL-Fenster die Zeit angibt, die die Legierung oberhalb dieser Linie verbringt.
Abkühlung
Die Abkühlung verfestigt die Verbindung und bestimmt ihre Kornstruktur. Sie ist der am meisten vernachlässigte Bereich im Profil und zugleich derjenige, in dem zwei berechtigte Anliegen miteinander konkurrieren.
Die Datenblätter von Indium empfehlen 2 bis 6 °C/s, wobei 0,5 bis 6 °C/s akzeptabel sind, und weisen darauf hin, dass eine schnellere Abkühlung eine feinere Kornstruktur begünstigt. Das gegenläufige Anliegen ist die thermische Belastung. Keramikkondensatoren und die Leiterplatte selbst werden durch einen steilen Temperaturgradienten beschädigt. Deshalb begrenzen manche Bestücker die Abkühlrate deutlich unterhalb der oberen Grenze des Pastenfensters. Beide Effekte sind real. Bei zu langsamer Abkühlung wird das Korn gröber, während das Wachstum intermetallischer Phasen weitergeht; bei zu schneller Abkühlung werden Bauteile und Leiterplatte einem Stoß ausgesetzt, für den sie nicht qualifiziert sind.
Es gibt keine universelle Zahl, die diesen Konflikt löst. Das Datenblatt der Paste legt den Bereich fest, den die Legierung toleriert. Das Datenblatt des Bauteils legt den Gradienten fest, den das Gehäuse toleriert. Die thermische Masse der Baugruppe bestimmt, was der Ofen physisch liefern kann. Wenn diese Grenzen miteinander kollidieren, gilt die Bauteilgrenze, denn dort sind die Schäden irreversibel.
RSS vs. RTS: Auswahl der Profilform
Zwei Profilformen decken den Großteil der Produktionsarbeit ab. Die Wahl wird davon bestimmt, wie ungleichmäßig die thermische Masse auf der Leiterplatte verteilt ist.
| Property | Ramp-soak-spike (RSS) | Ramp-to-spike (RTS) |
|---|---|---|
| Form | Rampe, Plateau, Spitze, Abkühlung | Kontinuierliche Rampe, Spitze, Abkühlung |
| Thermische Gleichmäßigkeit | Hoch, da das Plateau ausgleicht | Geringer, da leichte Bauteile vorauseilen |
| Prozessdauer | Länger | Kürzer |
| Am besten geeignet für | Uneinheitliche thermische Masse, dichte Baugruppen, große Leiterplatten | Einfache Leiterplatten mit gleichmäßiger Masse |
| Hauptrisiko | Erschöpfung des Flussmittels, wenn die Haltephase zu lange dauert | Kalte Lötstellen an schweren Bauteilen, Porenbildung |
RSS hält die Baugruppe auf einem Plateau, sodass schwere und leichte Bauteile gleichzeitig die Spitzentemperatur erreichen. RTS entfernt das Plateau und verwendet eine einzige Rampe. Das ist schneller und nutzt die Ofenzeit effizient, führt aber zu größeren thermischen Unterschieden auf der Leiterplatte.
Die meisten Produktionsbaugruppen mit einer tatsächlich gemischten Bauteilbestückung werden letztlich mit einem Profil mit Haltephase gefertigt. Wenn eine Leiterplatte sowohl ein passives 01005-Bauteil als auch eine große Leistungsinduktivität trägt, verhindert das Plateau, dass eines überhitzt wird, während das andere noch nicht ausreichend erwärmt ist.
So erstellen und validieren Sie ein Reflow-Profil
Erstellen Sie das Profil anhand des Datenblatts der Paste und nicht anhand des gespeicherten Ofenrezepts. Die Paste definiert das Fenster; der Ofen wird so eingestellt, dass er innerhalb dieses Fensters arbeitet. Die Validierung weist anschließend nach, dass die Baugruppe – nicht nur die Paste – innerhalb dieses Fensters bleibt.
1. Lesen Sie die Einschränkungen aus dem Datenblatt ab. Rampenrate, Bereich und Dauer der Haltephase, Spitzenbereich, TAL und maximale Spitzentemperatur. Dies sind die Grenzwerte. Alles Weitere besteht aus Anpassungen innerhalb dieser Grenzen.
2. Legen Sie die Bauteilobergrenze fest. Die niedrigste maximale Gehäusetemperatur der Bauteile auf der Leiterplatte begrenzt die Spitzentemperatur. Die Reflow-Klassifizierung feuchtigkeitsempfindlicher Gehäuse ist in IPC/JEDEC J-STD-020 definiert. Ein Profil, das die Anforderungen der Paste erfüllt, aber die Klassifizierungstemperatur eines Bauteils überschreitet, ist dennoch falsch, und der Fehler kann erst auftreten, wenn sich das Produkt bereits im Feld befindet.
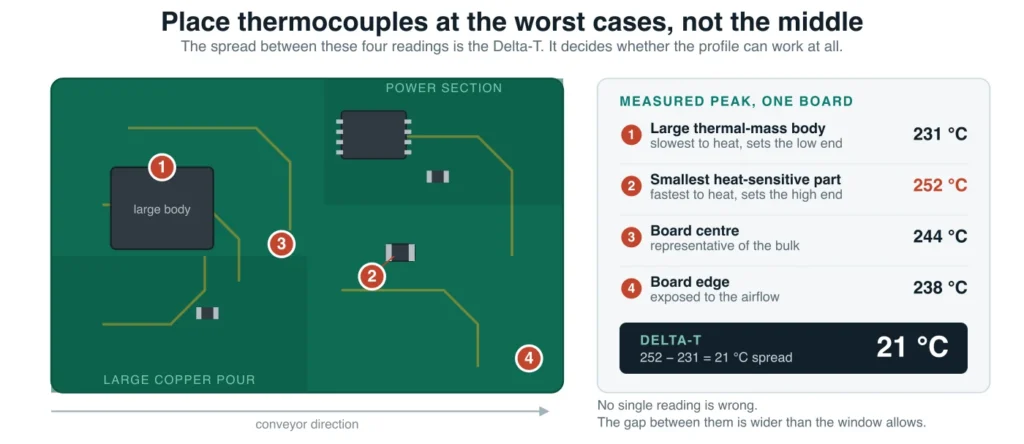
3. Befestigen Sie Thermoelemente an den kritischsten Stellen, nicht in der Mitte. Platzieren Sie sie am Bauteil mit der größten thermischen Masse, am kleinsten und wärmeempfindlichsten Bauteil, in der Mitte der Leiterplatte und am Rand der Leiterplatte. Fügen Sie eines unter einem BGA hinzu, sofern dies möglich ist. Die Differenz zwischen den Messwerten von Mitte und Rand ist der Delta-T-Wert. Er ist die zentrale Kennzahl dafür, ob das Profil geeignet ist.
4. Führen Sie das Profil aus und ermitteln Sie den Delta-T-Wert. Wenn die Temperaturstreuung über die Leiterplatte den vom Prozessfenster zugelassenen Wert überschreitet, ist das Profil noch nicht fertig – unabhängig davon, ob jedes einzelne Thermoelement einen akzeptablen Wert anzeigt.
5. Schließen Sie die Delta-T-Lücke in einer festgelegten Reihenfolge. Zuerst die Fördergeschwindigkeit, da sie die gesamte Kurve zeitlich verschiebt, ohne die Beziehungen zwischen den Zonen zu verändern. Danach die Zonensollwerte, die die Form verändern. Anschließend die Zonengrenzen, und zwar nur, wenn die ersten beiden Maßnahmen nicht ausreichen. Werden mehrere Einstellungen gleichzeitig geändert, ist das Ergebnis nicht mehr interpretierbar.
6. Dokumentieren und kontrollieren Sie das Profil. Speichern Sie das Profil zusammen mit der Leiterplattenrevision, dem Pastenlos und dem Datum. Erstellen Sie ein neues Profil, wenn sich die Paste, der Schichtaufbau oder die Bauteilbestückung ändert, nach einer Wartung oder Reparatur des Ofens sowie in regelmäßigen Abständen im Rahmen der Prozesskontrolle. Ein Profil, das sich nicht reproduzieren lässt, ist keine Kontrolle, sondern ein Zufall.
Das Delta-T-Problem überrascht NPI-Ingenieure besonders oft und muss klar benannt werden. Auf einer Leiterplatte mit einem kleinen, dicht bestückten Logikbereich und einem großen, mit Kupfer ausgegossenen Leistungsbereich können die beiden Bereiche während der Spitzenphase um mehrere Dutzend Grad voneinander abweichen. Das lässt sich nicht durch eine Erhöhung der Spitzentemperatur beheben, da der leichte Bereich bereits an seiner Grenze lag. Stattdessen muss die Rampe verlangsamt, die Haltephase verlängert werden, damit der schwere Bereich aufholt, oder die Leiterplatte muss geändert werden: etwa durch das Hinzufügen thermischer Entlastungen, den Ausgleich der Kupferverteilung oder das Zusammenrücken der schweren Bauteile.
Reflow-Temperaturen nach Lotlegierung
Das Reflow-Fenster richtet sich nach der Liquidustemperatur der Legierung. Die Spitzentemperatur wird weit genug über dem Liquidus eingestellt, um vollständiges Schmelzen und Benetzen sicherzustellen, aber nicht höher, als die Bauteile tolerieren.
| Legierung | Zusammensetzung | Solidus / Liquidus | Typische Spitzentemperatur | Typisches TAL | Hinweise |
|---|---|---|---|---|---|
| SAC305 | Sn 96.5 / Ag 3.0 / Cu 0.5 | 217 / 220 °C | 230 bis 260 °C | 45 bis 60 s empfohlen | Produktionsstandard für bleifreie Arbeiten |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (eutektisch) | etwa 210 bis 220 °C | 30 bis 60 s | Größeres Prozessfenster; nur im Rahmen einer RoHS-Ausnahme zulässig |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (eutektisch) | etwa 165 bis 180 °C | gemäß Datenblatt der Paste | Für temperaturempfindliche Bauteile und den Reflow im zweiten Durchlauf |
Zwei Dinge an dieser Tabelle sind wichtiger als die Zahlen selbst.
J-STD-020 und ein Datenblatt der Paste beschreiben nicht dasselbe. IPC/JEDEC J-STD-020 definiert die Feuchtigkeitsempfindlichkeitsklassifizierung von Kunststoffgehäusen für die Oberflächenmontage. Das bleifreie Prüfprofil umfasst eine Haltephase bei 150 bis 200 °C für 60 bis 120 Sekunden, 60 bis 150 Sekunden oberhalb von 217 °C sowie eine Klassifizierungsspitze von bis zu 260 °C. Das ist der Extremfall, den ein Bauteil auf dem Prüfstand wiederholt über mehrere Zyklen hinweg überstehen muss. Es ist keine Empfehlung dafür, welches Profil auf Ihrer Leiterplatte gefahren werden sollte. Wer beides verwechselt, lässt die Profile am Ende deutlich heißer und länger laufen, als es die Paste erfordert.
Baugruppen mit gemischten Legierungen sind eine Prozessentscheidung und kein nebensächliches Materialdetail. Bleifreie Paste auf einer Leiterplatte mit bleihaltiger Oberflächenbeschichtung oder umgekehrt verändert die Zusammensetzung der Lötstelle an der Grenzfläche. Das Ergebnis kann akzeptabel sein, sollte jedoch eine dokumentierte Entscheidung mit Begründung sein und kein Zufall dessen, was gerade auf Lager war.
Bleihaltige Lötarbeiten bleiben nur im Rahmen der Ausnahmen der EU-Richtlinie zur Beschränkung der Verwendung bestimmter gefährlicher Stoffe (2011/65/EU) zulässig. Diese beschränkt Blei in elektrischen und elektronischen Geräten vorbehaltlich einer veröffentlichten Ausnahmeliste (European Commission, RoHS Directive, abgerufen am 21.10.2026). Gehen Sie nicht davon aus, dass eine Ausnahme für Ihr Produkt gilt, sondern prüfen Sie die aktuelle Liste.
Auswahl und Handhabung von Lötpaste
Lötpaste besteht aus in Flussmittel und einem Trägersystem suspendiertem Metallpulver. Der Pulvergrößentyp wird anhand der feinsten Leiterbahnteilung auf der Platine und nicht nach persönlicher Präferenz oder Preis ausgewählt.
Pulvergröße. IPC J-STD-005 klassifiziert Lötpulver nach der Partikelgröße. Die Klassifizierung basiert auf dem Anteil der Partikel, die innerhalb eines nominalen Bereichs liegen. Feineres Pulver bedruckt feinere Öffnungen, weist jedoch mehr Oberflächenoxid pro Masseneinheit auf, neigt stärker zur Hohlraumbildung und hat eine kürzere Lebensdauer auf der Schablone. Als Faustregel gilt, den gröbsten Typ zu wählen, der die feinste Leiterbahnteilung auf der Platine ermöglicht.
| Pulvertyp | Partikelbereich | Typische Anwendung | Abwägung |
|---|---|---|---|
| Typ 3 | 25 bis 45 µm | Standardteilung, 0,5 mm und größer | Beste Schablonenlebensdauer, geringste Hohlraumbildung |
| Typ 4 | 20 bis 38 µm | Feine Teilung, etwa 0,4 bis 0,5 mm | Ausgewogen; die gängige Wahl für feine Teilungen |
| Typ 5 | 15 bis 25 µm | Sehr feine Teilung, 0,3 mm und kleiner | Feinster Druck, höchste Oxidbelastung, kürzeste Lebensdauer |
Flussmittelchemie. No-Clean-, wasserlösliche und Kolophonium-Flussmittel unterscheiden sich in ihrer Aktivität und ihren Rückständen. Die Entscheidung wird am Drucker getroffen und später bezahlt: bei der Schutzlackierung, bei Sauberkeitsprüfungen oder bei einem Feldausfall, der auf Rückstände unter einem Bauteil zurückzuführen ist. Wenn die Baugruppe beschichtet werden soll, muss die Kompatibilität mit dem Beschichtungslieferanten vor der Qualifizierung der Paste und nicht erst danach bestätigt werden.
Metallanteil und Viskosität bestimmen, wie sich die Paste durch die Öffnung verhält und wie lange sie auf der Schablone verwendbar bleibt. Sie sind Variablen der Druckqualität und keine Konstanten und verändern sich mit der Temperatur und der Verweildauer auf der Schablone.
Lagerung und Handhabung. Lötpaste wird normalerweise gekühlt gelagert und muss vor der Verwendung auf Raumtemperatur gebracht werden, da ein kalter Auftrag Feuchtigkeit kondensieren lässt und ungleichmäßig gedruckt wird. Die Verarbeitungsdauer der Paste ist begrenzt und wird vom Hersteller angegeben. Paste, die zu lange geöffnet war, lässt sich anders drucken als Paste, die nicht zu lange geöffnet war, und der Unterschied zeigt sich als Volumenschwankung, die SPI erkennt und niemand glauben wird.
Reflow-Anlagen und ihre Spezifikation
Drei Heiztechnologien bestimmen den Markt, und die Wahl zwischen ihnen ist ein Kompromiss zwischen Gleichmäßigkeit, der Fähigkeit zur Verarbeitung hoher thermischer Massen und Kosten – nicht die Frage, welche Technologie die neueste ist.
Umluft, Infrarot und Dampfphase
Umluft ist der Produktionsstandard. Erwärmte Luft wird über mehrere unabhängig gesteuerte Zonen zirkuliert, und weil die Luft physisch über die Leiterplatte geblasen wird, überträgt sie die Wärme durch Konvektion auf jede freiliegende Oberfläche, unabhängig von Farbe, Material oder Oberfläche des Bauteils. Das sorgt für eine gleichmäßige Erwärmung auf einer gemischten Leiterplatte. Die Anzahl der Zonen ist eine Spezifikation für die Auflösung, nicht für die Qualität: Mehr Zonen ermöglichen eine feinere Gestaltung der Temperaturkurve, verbessern aber nicht die Lötstelle.
Infrarot Heizung überträgt Energie durch Strahlung. Sie ist effizient und mechanisch einfach, doch verschiedene Materialien absorbieren die Energie unterschiedlich schnell, und Abschattungen führen dazu, dass ein großes Bauteil den dahinterliegenden Bereich abschirmen kann. Deshalb ist IR heute bei Tisch- und Nacharbeitsgeräten häufiger anzutreffen als in Produktionslinien.
Dampfphase taucht die Baugruppe in einen gesättigten Dampf aus einer inerten perfluorierten Flüssigkeit ein. Dieser kondensiert auf der Leiterplatte und überträgt latente Wärme bei einer festen Temperatur, die durch den Siedepunkt der Flüssigkeit bestimmt wird. Die Wärmeübertragung ist äußerst gleichmäßig, was sich für hohe thermische Massen und wärmeempfindliche Bauteile eignet, und der Dampf verdrängt Sauerstoff, sodass die Oxidation begrenzt wird. Die Nachteile sind die Kosten der Flüssigkeit, ihre Handhabung und bei vielen Systemen der Batch- statt eines kontinuierlichen Prozesses.
Stickstoff und Vakuum
Eine Stickstoff-Inertisierung reduziert die Oxidation während des Reflows und verbessert die Benetzung. Das ist vor allem bei Fine-Pitch-Gehäusen, bleifreien Legierungen und Produkten mit hohen Zuverlässigkeitsanforderungen von Bedeutung. Sie verursacht laufende Kosten; entscheidend ist daher, ob die Reduzierung von Fehlern die Gaskosten rechtfertigt. Bei einer ausgereiften, gut kontrollierten Linie für einfache Leiterplatten ist das häufig nicht der Fall. Bei Fine-Pitch-BGA- und QFN-Arbeiten in Automobil- oder Medizinprodukten hingegen meistens schon.
Beim Vakuum-Reflow wird ein Vakuum angelegt, während die Legierung geschmolzen ist. Dadurch wird eingeschlossenes Gas aus der Lötstelle entfernt und die Voidenbildung erheblich reduziert. Dies ist der stärkste verfügbare Ansatz zur Verringerung von Voids bei Bottom-Termination- und Array-Gehäusen und eine Investitionsentscheidung statt einer Anpassung der Temperaturkurve.
Einen Ofen für Ihren Durchsatz dimensionieren
Ofendimensionierung anhand eines Beispiels
Ein Bestückungsdienstleister benötigt 180 Leiterplatten pro Stunde. Jede Leiterplatte ist 8 Zoll lang, und der Pastenhersteller empfiehlt ein vierminütiges Profil mit drei Stufen. Das Förderband ermöglicht einen Abstand von 2 Zoll zwischen den Leiterplatten, daher beträgt der Auslastungsfaktor 0,8.
Schritt 1. Leiterplatten pro Minute. 180 / 60 = 3 Leiterplatten pro Minute.
Schritt 2. Erforderliche Fördergeschwindigkeit. (3 Leiterplatten/Min. × 8 Zoll/Leiterplatte) / 0,8 = 30 Zoll pro Minute.
Schritt 3. Erforderliche beheizte Länge. 30 Zoll/Min. × 4 Min. = 120 Zoll oder 10 Fuß.
Der Ofen benötigt mindestens 120 Zoll beheizte Länge. Die Gesamtlänge wird größer sein, da sich Kühlbereich, Beladebereich und Entladebereich außerhalb der beheizten Zonen befinden. Die Auslegung anhand der Gesamtlänge statt der beheizten Länge ist ein häufiges und teures Missverständnis.
Die Leiterplatte für den Reflow-Prozess auslegen
Die meisten Reflow-Fehler werden bereits vor dem Erreichen des Druckers in die Leiterplatte eingeplant. Tombstoning, Brückenbildung und Verzug lassen sich jeweils auf eine konkrete Layout- oder Schablonenentscheidung zurückführen.
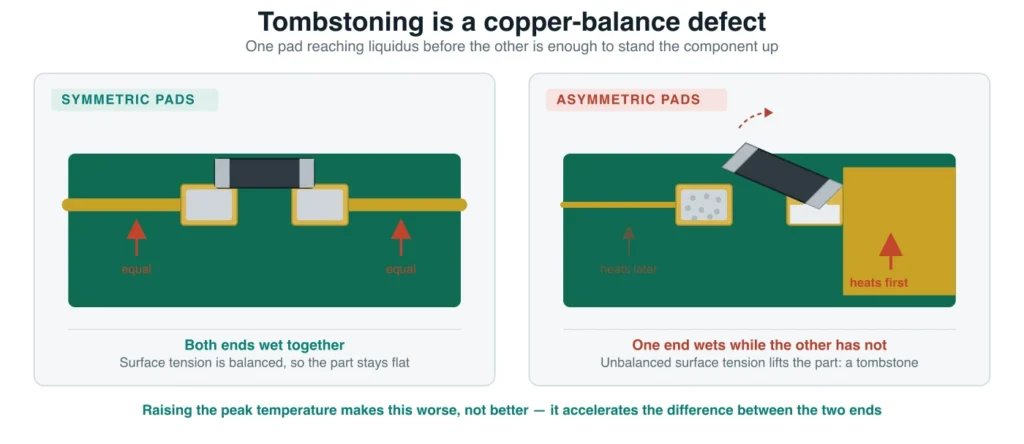
Thermische Symmetrie über den Pads eines Bauteils ist der Mechanismus hinter dem Tombstoning. Wenn ein Pad eine großflächige Kupferanbindung und das andere eine schmale Leiterbahn hat, erreicht ein Ende des Bauteils früher die Liquidustemperatur als das andere. Das erste Ende benetzt, die Oberflächenspannung zieht daran und das Bauteil richtet sich auf. Wird das Kupfer an beiden Enden ausgeglichen, verschwindet der Fehler weitgehend.
Kupferausgleich über ein Panel bestimmt den Verzug. Große, unausgewogene Kupferflächen erwärmen sich und dehnen sich ungleichmäßig aus, sodass sich das Panel beim Durchlaufen des Temperaturmaximums biegt. Die Abhilfe gehört in den Nutzentrennbereich des Panels, wo Kupfer hinzugefügt wird, um die Verteilung auszugleichen, nicht auf die Leiterplatte selbst.
Die Ausrichtung der Bauteile relativ zur Förderbandrichtung ist bei langen Bauteilen wichtig. Werden längliche Bauteile quer zum Luftstrom statt in dessen Richtung platziert, verringert sich die Gefahr, dass sie angehoben oder verschoben werden, während die Legierung geschmolzen ist.
Pad-Geometrie und Abstände bestimmen die Brückenbildung. Lötbrücken sind ein Problem des Pastenvolumens und der Abstände, kein Ofenproblem, und werden an der Schablone statt am Temperaturprofil korrigiert.
Randbereiche und Freihaltezonen geben dem Förderband eine Fläche zum Klemmen und verhindern, dass Bauteile oder Paste während des Transports am Leiterplattenrand gestört werden.
Schablonenöffnungsregeln nach Gehäuse erledigen den Großteil der verbleibenden Arbeit:
- Abgerundete Enden der Schablonenöffnungen bei Fine-Pitch-Bauteilen, um Spannungskonzentrationen zu reduzieren und die Pastenablösung zu verbessern.
- Quadratische Öffnungen für BGA-Pads und ultraminiaturisierte passive Bauteile, um einen gleichmäßigen Auftrag und eine vorhersehbare Kugelbildung zu erzielen.
- Kreuzförmige Öffnungen auf thermischen QFN-Pads, um das Pastenvolumen unter einem großen freiliegenden Pad zu kontrollieren und die Bildung von Lotperlen an den Rändern zu reduzieren.
- Reduzierung der Öffnungsgröße bei Fine-Pitch-Bauteilen, bei denen die Brückenbildung eher durch ein zu großes Volumen als durch zu geringe Abstände verursacht wird.
Passermarken geben der Bestückungsmaschine einen zuverlässigen Bezugspunkt. Ohne sie wird die Platziergenauigkeit eher durch die Fertigungstoleranzen der Leiterplatte und die Nutzenregistrierung als durch die Maschine begrenzt.
Nicht gefüllte Via-in-Pad-Bohrungen saugen die Paste während des Reflows durch den Bohrungskanal ab, wodurch die Lötstelle unterversorgt und die gegenüberliegende Seite verunreinigt wird. Wenn Vias in einem Pad liegen müssen, müssen sie gefüllt und verschlossen werden; die Art der Füllung sollte unter Bezug auf IPC-4761 spezifiziert werden, Designleitfaden zum Schutz von Via-Strukturen auf Leiterplatten, was die Via-Schutzarten und deren Akzeptanz festlegt. Das ist eine Fertigungsentscheidung, die getroffen wird, bevor die Leiterplatte bestellt wird.
Doppelseitige Baugruppen und Baugruppen mit gemischter Technologie
Die meisten realen Produkte bestehen nicht ausschließlich aus oberflächenmontierten Bauteilen. Die Entscheidung, wie mit den Durchsteckbauteilen umzugehen ist und in welcher Reihenfolge eine doppelseitige Baugruppe gefertigt wird, stellt sich bei jeder neuen Baugruppe.
Reflow im zweiten Durchlauf
Bei einer doppelseitigen Leiterplatte wird die erste Seite einem Reflow-Prozess unterzogen. Anschließend wird die Leiterplatte gewendet, und die zweite Seite wird bedruckt, bestückt und reflowgelötet. Das Problem besteht darin, dass die Lötstellen der ersten Seite einem zweiten thermischen Zyklus ausgesetzt werden und die Legierung oberhalb ihrer Solidustemperatur weich wird.
Praktische Regeln laufen auf Reihenfolge und Masse hinaus. Löten Sie die Seite mit weniger oder kleineren Bauteilen zuerst, damit sich die schweren Bauteile im zweiten Durchlauf befinden und nicht herunterfallen können. Wenn schwere Bauteile auf der ersten Seite angeordnet werden müssen, halten Klebepunkte sie während des zweiten Reflow-Prozesses fest. Der zweite Durchlauf wird normalerweise mit einer etwas niedrigeren Spitzentemperatur durchgeführt; bei manchen Designs schützt ein thermischer Schirm die Unterseite.
Durchsteckbauteile in einer Reflow-Fertigungslinie
Bei Baugruppen mit gemischter Technologie werden meist eine von drei Optionen eingesetzt:
| Prozess | Geeignete Leiterplattenmischung | Volumenbereich | Wichtigste Einschränkung |
|---|---|---|---|
| Pin-in-Paste | Durchsteckbauteile auf einer ansonsten als SMT-Baugruppe ausgeführten Leiterplatte | Niedrig bis hoch | Die Paste muss sowohl den Bohrkanal als auch die Lötstelle füllen, daher sind die Öffnungen und die Pastendepots größer |
| Selektives Löten | Gemischte Leiterplatten mit einer moderaten Anzahl an Durchsteckbauteilen | Niedrig bis mittel | Zugang für die Düse und Zykluszeit pro Lötstelle |
| Wellenlöten | Dedizierte Leiterplatten für Durchsteckbauteile oder gemischte Leiterplatten | Hoch | Abdecken oder Vorrichtungen für die SMT-Seite |
Pin-in-Paste ist die Option, die sich am meisten zu verstehen lohnt, weil dadurch ein kompletter Prozessschritt entfällt. Die Paste wird mit vergrößerten Öffnungen über die Pads der Durchsteckbauteile gedruckt, um ein ausreichendes Volumen abzugeben, das sowohl den Bohrkanal füllt als auch die Hohlkehle bildet. Anschließend werden die Bauteile bestückt und die gesamte Baugruppe in einem Durchlauf reflowgelötet. Das Volumen ist die entscheidende Einschränkung: Das Depot muss die Lötstelle und den Bohrkanal versorgen, wodurch größere Öffnungen und ein höheres Pastendepot erforderlich sind, als dasselbe Pad für ein oberflächenmontiertes Bauteil benötigen würde.
Die Entscheidungsregel lautet: Inhalt und Volumen. Die Anzahl der Durchsteckbauteile bestimmt die Prozessauswahl, nicht die persönliche Präferenz, und bei den meisten Leiterplatten wird mehr als ein Prozess für dieselbe Baugruppe eingesetzt. So zu tun, als wäre es anders, führt zu fehlerhaften Angeboten.
Häufige Reflow-Fehler und ihre Ursachen
Reflow-Fehler treten nicht zufällig auf. Für jeden häufigen Fehler gibt es eine kurze Liste von Ursachen, und diese Ursachen sind Prozessparameter, die Sie messen können, oder Layoutentscheidungen, die Sie überprüfen können.
| Fehler | Erscheinungsbild | Maßgebliche Ursache | Korrektur | Akzeptanzklasse |
|---|---|---|---|---|
| Tombstoning | Ein Ende eines Chip-Bauteils hebt sich an und steht senkrecht | Thermisches Ungleichgewicht zwischen den Pads, ungleichmäßiges Pastenvolumen oder eine zu schnelle Aufheizrate | Kupferflächen der Pads ausbalancieren, Pastendepot angleichen, Aufheizrate reduzieren | Klasse 2 und Klasse 3: nicht akzeptabel, wenn der Anschluss vom Pad abgehoben ist |
| Lötbrückenbildung | Lötzinn verbindet benachbarte Pads oder Anschlüsse | Zu großes Pastenvolumen, ungünstiges Design der Öffnungen, unzureichende Abdichtung zwischen Schablone und Leiterplatte | Öffnungsgröße verringern, Druckparameter anpassen, Ausrichtung überprüfen | Klasse 2 und Klasse 3: nicht akzeptabel, wenn die Brücke einen Kurzschluss zwischen Leitern bildet |
| Lunkerbildung | Gasblasen innerhalb der Lötstelle, am häufigsten bei BGA-, QFN- und Leistungskomponenten | Ausgasen, Oxide, Pastenhandhabung, Aufheizrate | Lötpaste mit geringer Lunkerbildung verwenden, Vorwärmphase verlängern, Vakuum oder Stickstoff in Betracht ziehen | Klasse 3 ist strenger; anhand der zutreffenden Kriterien und eines gegebenenfalls vereinbarten Grenzwerts für Lunker bewerten |
| Head-in-Pillow | Die BGA-Kugel liegt auf der Paste, ohne mit ihr zu verschmelzen | Verzug des Gehäuses oder der Leiterplatte während des Reflow-Prozesses, verstärkt durch Oxidation | Mehr Paste auftragen, ein oxidationsbeständigeres Flussmittel verwenden, das Profil anpassen, eine inerte Atmosphäre einsetzen | Klasse 3: nicht akzeptabel, da keine metallurgisch gebildete Lötstelle vorliegt |
| Graping | Körnige, oxidierte Oberfläche, die einer Traubenansammlung ähnelt | Das Flussmittel war aufgebraucht, bevor die Legierung koaleszierte – durch zu lange Haltezeit oder einen zu hohen TAL | Haltezeit verkürzen, TAL reduzieren, thermisch stabilere Paste verwenden | Wegen unzureichender Benetzung zurückzuweisen |
| Lötkugelbildung | Kleine Kugeln, die sich um Pads oder Leiterbahnen verteilen | Pastenspritzer durch zu schnelles Aufheizen, unzureichende Schablonenreinigung oder gealterte Paste | Vorheizen verlangsamen, Schablone reinigen, Lebensdauer der Paste kontrollieren | Hängt von Größe und Position ab; anhand der geltenden Kriterien bewerten |
| Kalte oder gestörte Lötstelle | Stumpfe, raue oder gebrochene Lötkehle | Unzureichende Spitzentemperatur oder TAL beziehungsweise Vibrationen im geschmolzenen Zustand | Profil anhand des Datenblatts der Paste überprüfen, Förderanlage stabilisieren | Wegen unzureichender Benetzung zurückzuweisen |
| Verschieben oder Verdrehen des Bauteils | Bauteil wurde während des Reflow-Lötens von seinem Pad verschoben | Unausgewogene Benetzung, Vibrationen der Förderanlage oder Störungen durch den Luftstrom | Pastendepot ausgleichen, Transport stabilisieren, Lüftereinstellungen überprüfen | Anhand der Bestückungskriterien bewerten |
| Verzug | Leiterplatte oder Nutzen wölbt sich während des Temperaturanstiegs bis zur Spitzentemperatur | Unausgewogene Kupferverteilung, asymmetrischer Schichtaufbau, Feuchtigkeit | Kupferverteilung ausgleichen, Schichtaufbau überprüfen, vor dem Reflow-Löten trocknen | Prozessindikator oder Fehler, abhängig vom resultierenden Zustand der Lötstelle |
| Popcorning | Rissbildung oder Delamination durch verdampfende, bei Spitzentemperatur freigesetzte Feuchtigkeit | Feuchtigkeit wurde vor dem Reflow-Löten in einem feuchtigkeitsempfindlichen Gehäuse aufgenommen | Gemäß dem Zeitplan in IPC/JEDEC J-STD-033 trocknen, Bodenlebensdauer kontrollieren | Fehler: Das Gehäuse wurde beschädigt |
Voids und Head-in-Pillow widerlegen dieselbe Annahme: Eine Lötstelle, die fertig aussieht, ist auch tatsächlich fertig. Tombstoning gehört aus einem anderen Grund auf diese Liste. Es ist deutlich sichtbar, aber das Ungleichgewicht ist bereits in der Kupferstruktur der Pads angelegt. Eine langsamere Aufheizrampe kann es zwar abmildern, die dauerhafte Lösung ist jedoch eine Änderung am Leiterplattenlayout oder an der Schablone.
Voids in Array-Gehäusen ist der Fehler, bei dem Profiländerungen am wenigsten bewirken. Voids entstehen, wenn Gas nicht entweichen kann, bevor die Legierung erstarrt. Die Stellgrößen sind daher Aufheizrate, Pastenchemie, Vorheizdauer und Atmosphäre. In einem BGA oder QFN ist der Weg des Gases nach außen lang, weshalb diese Gehäuse stärker zur Void-Bildung neigen als Gull-Wing-Anschlüsse. Vakuum-Reflow ist die wirksamste Einzelmaßnahme; eine Paste mit geringer Void-Bildung und ein längeres, sanfteres Vorheizen sind die kostengünstigeren Maßnahmen.
Head-in-Pillow ist der Fehler, der die Inspektion am häufigsten übersteht, weil die Lötstelle von oben korrekt aussieht. Der Mechanismus ist Verzug: Ein Gehäuse, das sich während des Reflow-Lötens wölbt, hebt seine Lotkugeln aus der Paste. Wenn es sich anschließend wieder abflacht, ist die Paste bereits ohne die Lotkugeln aufgeschmolzen. Die technischen Arbeiten der Indium Corporation zu diesem Fehler führen ihn auf den Verzug von Bauteil oder Leiterplatte beim Reflow-Löten zurück, der durch Oxidation verstärkt wird, und empfehlen Lötpaste als praktischste Gegenmaßnahme (Indium Corporation, Prüfung und Vermeidung von Head-in-Pillow, abgerufen am 21.10.2026). Die Erkennung erfordert in der Regel eine Röntgenprüfung oder einen Färbe- und Abziehtest. Deshalb sollte die Erstmusterprüfung einer BGA-Leiterplatte eine dieser Prüfungen umfassen.
Tombstoning ist das deutlichste Beispiel für einen Fehler, der bereits bei der Entwicklung festgelegt wird. Die veröffentlichte Maßnahme besteht in symmetrischen Pads und einem gleichmäßigen Pastenvolumen – beides sind Entscheidungen für Layout und Schablone. Die Erhöhung der Spitzentemperatur, um „sicherzustellen, dass die Benetzung erfolgt“, verschlimmert Tombstoning statt es zu verbessern, weil sie den Unterschied zwischen den beiden Enden beschleunigt.
Inspektions- und Abnahmekriterien
Die Inspektion beantwortet die Frage, ob der Prozess funktioniert hat. Die Abnahme beantwortet die Frage, ob das Ergebnis gut genug ist. Das sind unterschiedliche Fragen, die anhand unterschiedlicher Normen beantwortet werden.
Die Prüfschritte sind in dieser Reihenfolge: SPI vor dem Reflow-Löten: Prüfung von Pastenvolumen und Ausrichtung; AOI nach dem Reflow-Löten: Prüfung auf Vorhandensein, Polarität, Ausrichtung und sichtbare Form der Lötstelle; Röntgen für Lötstellen, die nicht sichtbar sind, was in der Praxis BGA-, QFN- und andere Gehäuse mit Anschlüssen an der Unterseite bedeutet; Querschliff zur zerstörenden Verifizierung, wenn die Röntgenprüfung nicht eindeutig ist und die Fragestellung wesentlich ist; sowie Funktionstest als abschließendes Prüftor auf Produktebene.
Die Abnahme bildet eine separate Ebene. Eine Lötstelle wird anhand einer benannten Norm und einer benannten Klasse beurteilt, nicht nach dem Augenschein eines Prüfers. Diese Norm ist IPC-A-610, Akzeptanz elektronischer Baugruppen, derzeit in Revision J, 2024 veröffentlicht und als Nachfolger der Revision H. Ihre Kriterien sind nach Produktklassen gegliedert: Klasse 1 umfasst allgemeine Elektronik, Klasse 2 Elektronik für dedizierte Anwendungen und Klasse 3 Hochleistungselektronik sowie Produkte für raue Umgebungsbedingungen.
In der Praxis ergeben sich daraus zwei Konsequenzen.
Die Klasse ist eine vor der Produktion getroffene kaufmännische Entscheidung, kein Urteil am Prüfplatz. Die Wahl von Klasse 3 für ein Produkt, dessen Umgebung dies nicht erfordert, verursacht Prüfkosten, ohne die Zuverlässigkeit zu erhöhen. Die Wahl von Klasse 2 für ein Produkt, das in einem Fahrzeug Temperaturwechseln ausgesetzt sein wird, schafft ein Garantieproblem.
Lötstellen mit bleifreiem Lot sollen anders aussehen. Eine SAC305-Lötstelle ist typischerweise matter, körniger und stärker abgerundet als die glänzende, konkave Zinn-Blei-Lötstelle, nach deren Erscheinungsbild viele Prüfer geschult wurden. Eine bleifreie Lötstelle nach ihrem Glanz zu beurteilen, ist ein überholtes Kriterium und führt sowohl zu falschen Beanstandungen als auch – noch schlimmer – zu falschem Vertrauen, wenn eine tatsächlich fehlerhafte Lötstelle zufällig glänzend ist.
Hinter jedem Kriterium dieser Norm stehen drei Zustände: Akzeptabel, Prozessindikator und Fehler. Der mittlere Zustand ist der Grund für die meisten Diskussionen. Ein Prozessindikator ist ein Zustand, der zwar nicht ideal ist, aber Form, Passung oder Funktion in der angegebenen Klasse nicht beeinträchtigt und daher kein Grund ist, eine Leiterplatte zurückzuweisen. Wenn jeder Prozessindikator als Fehler behandelt wird, führt das zu Nacharbeit, die ein größeres Risiko schafft als der ursprüngliche Zustand. Bei einem Produkt der Klasse 3 treibt dies außerdem die Kosten in die Höhe, obwohl die Spezifikation dies nie verlangt hat.
So qualifizieren Sie einen Reflow-Prozess
Einen Reflow-Prozess zu qualifizieren bedeutet, auf Papier nachzuweisen, dass er vor Produktionsläufen beherrscht wird. Das Ergebnis ist ein Erstmusterprotokoll, keine optisch ansprechende Leiterplatte.
- Profil erfasst. Erstmusterprofil aufgezeichnet, mit jedem Thermoelement-Messwert und dem angegebenen Delta-T.
- Rückverfolgbarkeit der Lotpaste. Legierung, Los, Pulvertype und Datum dem jeweils verwendeten Profil zugeordnet und dokumentiert.
- SPI-Grenzwerte. Volumen- und Ausrichtungsgrenzen für diese spezifische Baugruppe festgelegt und dokumentiert.
- AOI-Abdeckung. Das Programm wurde auf die Fehlerarten abgestimmt, die diese Baugruppe tatsächlich hervorbringt, und nicht mit den Standardeinstellungen belassen.
- Verdeckte Lötstellen. Ein Röntgen-Stichprobenplan wurde festgelegt, einschließlich einer Erstmusterprüfung für jedes Array-Gehäuse.
- Aufzeichnungen. Profil zusammen mit Leiterplattenrevision, Lotpastenlos und Datum gespeichert.
- Auslöser für eine erneute Profilierung. Schriftlich festgehalten und einer namentlich benannten Rolle zugewiesen.
- Abnahmeklasse. Schriftlich dokumentiert, einschließlich Normnummer und Revisionsbuchstabe.
- Nacharbeit. Kriterien und eine zulässige Anzahl von Nacharbeitszyklen festgelegt, einschließlich der Vorgehensweise für die erneute Prüfung nachgearbeiteter Lötstellen.
- Feuchteempfindlichkeit. Bauteile identifiziert, mit eingerichteten Trocknungs- und Bodenlebensdauer-Kontrollen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Schwalllöten und Reflow-Löten?
Beim Reflow-Löten wird das Lot als auf die Lötflächen aufgetragene Paste zugeführt und dort aufgeschmolzen. Beim Schwalllöten wird die Leiterplatte über eine stehende Welle aus geschmolzenem Lot geführt, das durch die metallisierten Durchkontaktierungen nach oben steigt. Reflow-Löten wird für oberflächenmontierte Bauteile und Schwalllöten für Durchsteckbauteile verwendet; viele Leiterplatten in der Produktion nutzen beide Verfahren.
Kann ich zum Reflow-Löten eine Heißluftpistole verwenden?
Ja, um ein einzelnes Bauteil zu entfernen oder auszutauschen, aber nein, um eine Leiterplatte zu bestücken. Eine Heißluftpistole bietet keine kontrollierte Aufheizrampe, keine Haltephase und keine messbare Spitzentemperatur. Daher kann sie kein Profil einhalten und keine reproduzierbare Lötstelle erzeugen. Sie ist ein Nacharbeitswerkzeug, birgt aber selbst bei der Nacharbeit das Risiko, das Laminat zu delaminieren und benachbarte Bauteile zu überhitzen.
Wie lötet man zu Hause im Reflow-Verfahren?
Realistische Möglichkeiten sind eine Heizplatte, ein umgebauter Toasterofen oder eine Heißluftstation. Keine dieser Lösungen bietet eine Zonenregelung oder ein gemessenes Profil. Daher können Sie weder die Zeit oberhalb der Liquidustemperatur noch die Spitzentemperatur überprüfen und haben außer der Frage, ob die Lötstelle verbunden aussieht, keine Abnahmekriterien. Für Prototypen, bei denen die Leiterplatte nicht sicherheitskritisch ist, stellt dies einen vertretbaren Kompromiss dar. Es ist jedoch kein Ersatz für einen kontrollierten Prozess.
Was ist Lotpaste des Typs 4?
Typ 4 ist eine Klassifizierung der Pulvergröße gemäß IPC J-STD-005 mit einem Bereich von 20 bis 38 µm und die übliche Wahl für Fine-Pitch-Arbeiten mit etwa 0,4 bis 0,5 mm. Wählen Sie den gröbsten Typ, der die feinste Teilung auf der Leiterplatte bewältigt, denn feineres Pulver lässt sich zwar besser drucken, oxidiert jedoch schneller und verkürzt die Lebensdauer der Schablone.
Was ist die ideale Reflow-Löttemperatur?
Es gibt keine einzelne ideale Temperatur, da die Spitzentemperatur von der Legierung bestimmt und durch die Bauteile begrenzt wird. Für SAC305, das zwischen 217 und 220 °C schmilzt, liegt der veröffentlichte Bereich für die Spitzentemperatur bei 230 bis 260 °C; empfohlen werden 45 bis 60 Sekunden oberhalb der Liquidustemperatur. Die Obergrenze wird durch die niedrigste maximale Gehäusetemperatur der Bauteile auf der Leiterplatte bestimmt.
Warum sehen meine bleifreien Lötstellen matt aus?
Weil SAC305-Lötstellen normalerweise matt und körnig sind. Die glänzende, konkave Lötstelle, die viele Prüfer mit einer guten Lötstelle verbinden, ist typisch für Zinn-Blei-Legierungen. Eine bleifreie Lötstelle nach ihrem Glanz zu beurteilen, ist ein überholtes Kriterium und der häufigste Prüfungsfehler bei bleifreien Baugruppen.
Wie oft sollte ein Reflow-Profil erneut validiert werden?
Erstellen Sie ein neues Profil, wenn sich die Paste, der Lagenaufbau oder die Bauteilmischung ändert oder wenn der Ofen gewartet oder repariert wurde; außerdem in regelmäßigen Abständen als Teil der Prozesskontrolle. Ein Profil, das einer Leiterplattenrevision, aber nicht einem Lotpastenlos zugeordnet ist, stellt eine unvollständige Aufzeichnung dar, da bereits ein Wechsel der Paste das Ergebnis verändern kann.
Wo soll ich anfangen?
Überprüfen Sie zwei Dinge an Ihrem eigenen Prozess, bevor Sie etwas ändern. Erstens, ob Ihr Profil anhand der tatsächlich gefertigten Baugruppe validiert wurde oder von einer ähnlichen Leiterplatte übernommen ist. Zweitens, ob Ihre Abnahmeklasse schriftlich festgehalten und mit der Revision der Norm angegeben ist oder nur vorausgesetzt wird.
Wenn das Profil übernommen wurde, besteht die schnellste Verbesserung normalerweise nicht in einer neuen Ofeneinstellung. Sie besteht in einer Delta-T-Messung an der aktuellen Leiterplatte, denn diese zeigt, ob das Profil überhaupt in der Lage ist, die gesamte Baugruppe zuverlässig zu bearbeiten. Wenn die Klasse nur vorausgesetzt wird, ist die kostengünstigste Verbesserung, sie auf der nächsten Bestellung schriftlich anzugeben. Das kostet nichts und beseitigt eine Diskussion, die sonst bei der Endprüfung aufkommt.
Beide Prüfungen kosten fast nichts, und beides sind Informationen, die ein Lieferant auf direkte Nachfrage bereitstellen wird. Eine Frage zum Profil sollte ein Diagramm mit Thermoelementverläufen und der darauf angegebenen Leiterplattenrevision ergeben. Eine Frage zur Klasse sollte einen Namen, einen Revisionsbuchstaben und ein Datum ergeben. Alles, was vager ist, sollte als nicht verifiziert betrachtet werden.
Quellen
- Indium Corporation, Produktdatenblatt für wasserlösliche SAC305-Lotpaste, für die empfohlene und zulässige Aufheizrate, das Haltefenster, die Zeit oberhalb der Liquidustemperatur, die Spitzentemperatur und die Abkühlrate. Abgerufen am 21.10.2026.
- Indium Corporation, Lotlegierungsdaten für Indalloy 256 (SAC305), für die Solidustemperatur von 217 °C und die Liquidustemperatur von 220 °C. Abgerufen am 21.10.2026.
- Indium Corporation, Prüfung und Vermeidung von Head-in-Pillow, technischer Fachbeitrag zum Verformungs- und Oxidationsmechanismus von Head-in-Pillow-Fehlern und zu den empfohlenen Gegenmaßnahmen. Abgerufen am 21.10.2026.
- IPC / Global Electronics Association, Erfüllen Sie Ihre Standards, zum Geltungsbereich von IPC-A-610, J-STD-001 und der zugehörigen Normenfamilie. Abgerufen am 21.10.2026.
- IPC, IPC-A-610J: Akzeptanz von elektronischen Baugruppen, veröffentlicht 2024 und ersetzt Revision H (2020). Erhältlich über IPC und dessen lizenzierte Wiederverkäufer, einschließlich ANSI Webstore.
- IPC/JEDEC, J-STD-020: Klassifizierung der Feuchtigkeits-/Reflow-Empfindlichkeit für hermetisch nicht abgeschlossene oberflächenmontierte Festkörperbauelemente, für die Grenzwerte des bleifreien Klassifizierungsprofils und die maximale Klassifizierungstemperatur.
- IPC, J-STD-005: Anforderungen an Lötpasten, für die Klassifizierung der Partikelgröße des Lötpulvers, einschließlich Typ 3 (25 bis 45 µm), Typ 4 (20 bis 38 µm) und Typ 5 (15 bis 25 µm).
- IPC/JEDEC, J-STD-033: Handhabung, Verpackung, Versand und Verwendung feuchtigkeits-/reflowempfindlicher oberflächenmontierter Bauelemente, für den im Feuchtigkeitsabschnitt genannten Einbrennplan und die Kontrollen der zulässigen Lagerdauer außerhalb der Verpackung.
- IPC, IPC-4761: Konstruktionsleitfaden zum Schutz von Durchkontaktierungsstrukturen auf Leiterplatten, für die im Abschnitt zur Leiterplattenkonstruktion genannten Schutzarten für Durchkontaktierungen.
- Europäische Kommission, RoHS-Richtlinie, für die Beschränkung von Blei in elektrischen und elektronischen Geräten und den Ausnahmemechanismus. Abgerufen am 21.10.2026.
