Sie haben einen Stapel, einen Gehäuseumschlag und einen Maschinenbauingenieur, der nach einem Biegeradius für Flex-Leiterplatten fragt. Die Antwort ist keine Nachschlagetabelle; Es handelt sich um eine Belastungsberechnung, und die Multiplikatoren in den Tabellen sind das, was diese Berechnung zurückgibt, sobald Sie einen Stackup korrigiert haben.
Jeder veröffentlichte Multiplikator, unabhängig davon, ob er 6×, 10×, 12×, 100× oder 150× liest, stammt aus den minimalen Biegeradius-Gleichungen von IPC-2223, die bei einer gewählten zulässigen Kupferdehnung bewertet werden. Die umlaufenden Tische lösten die Nummer aus dem Stapel, der sie produziert hat, und deshalb können zwei Ingenieure den Standard befolgen und nicht um den Faktor dreißig übereinstimmen.
Dieser Artikel bringt den Stapel zurück: die beiden Gleichungen, die drei Dehnungsgrenzen, die Arithmetik, die sie mit den veröffentlichten Multiplikatoren verknüpft, und wie man das Ergebnis auf eine Zeichnung setzt.
Flex-PCB-Typen, Materialien und Design
Wichtige Erkenntnisse
- Ein Biegeradius-Multiplikator ist keine Regel. Dies ist das, was Sie erhalten, wenn Sie einen Stackup reparieren, eine zulässige Kupferdehnung wählen und die IPC-2223-Gleichungen lösen.
- Die eigenen dynamischen Arbeitsbeispiele geben R/T von 31 für einen 185 µm einseitigen Stapel und 88 für einen 320 µm doppelseitigen Stapel, nicht die 100× und 150×, die zirkulieren im Feld.
- IPC-2223 Abbildung 5-7 ermöglicht gerolltes geglühtes Kupfer unter 16% Verformung und galvanisch abgeschiedenes Kupfer unter 11%. That five-point gap is why dynamic flex requires RA foil.
- Die 6-fache statische Regel ist ungefähr eine Größenordnung konservativer als die Standard-Installations-Bend-Gleichung, die einen R / T nahe 0,55 auf einem dünnen einseitigen Stapel zurückgibt.
Was ist ein Biegeradius auf einer Flex-Leiterplatte?
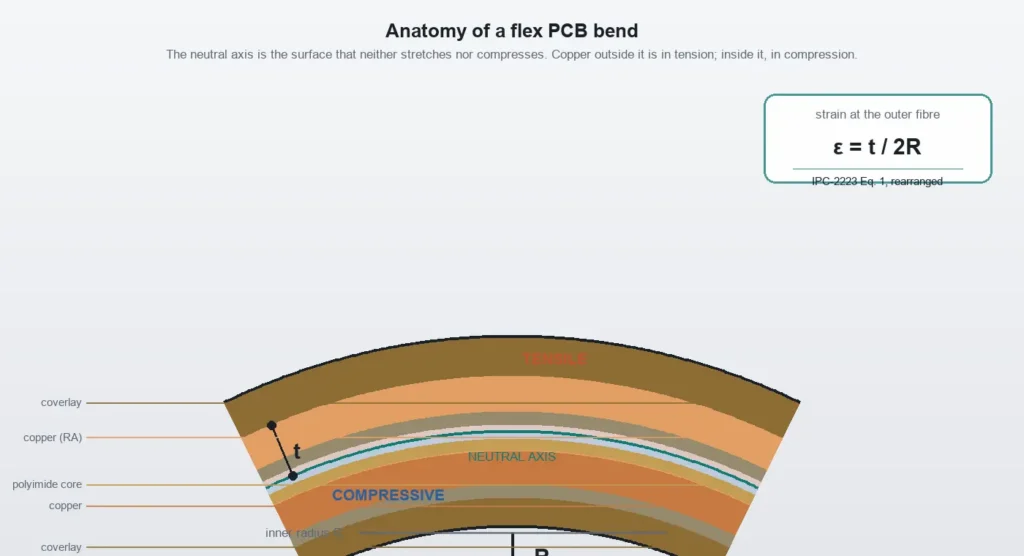
Ein Biegeradius der Flex-PCB ist der innere Radius des gekrümmten Abschnitts: der Abstand von der innersten Oberfläche des Biegekreises zum Krümmungszentrum.
An dieser Oberfläche beginnt die Berechnung, nicht dort, wo der Fehler auftritt. Biegen Sie einen Flexkreis und die neutrale Achse befindet sich irgendwo im Stapel. Material außerhalb der Achse dehnt sich; Material darin komprimiert. Die äußere Folie wird in Richtung ihrer Dehnungsgrenze gezogen, während die innere Folie aus dem Deckschichtkleber knickt und delaminiert.
Der Radius steuert die Dehnung überall in der Kurve und die mechanische Hüllkurve setzt sie. In einem Satz skaliert der Radius mit der Gesamtflexstärke, skaliert mit der Höhe des äußersten Kupfers von der neutralen Achse und auf einem festen Stapel landet der dynamische Multiplikator nahe zwei Größenordnungen über dem statischen. Das einseitige Beispiel des Standards ergibt R / T 31 gegen R / T 0,45.
So berechnen Sie den minimalen Biegeradius
IPC-2223 gibt zwei Gleichungen an, die durch Konstruktion aufgeteilt werden. Beide arbeiten in Mikrometern.
IPC-2223 §5.2.3.4.1, einseitig mit Coverlay (Gleichung 1): R = (C / 2) × & # 91;(100 - E_B) / E_B] - D IPC-2223 §5.2.3.4.2, doppelseitig mit Coverlay (Gleichung 2): r = (d / 2 + c) × & # 91; Kupferdicke, µm d = dielektrische Dicke im flexiblen Mantelmaterial, µm d = dielektrische Dicke inkl. Klebstoff, µm E_B = zulässige Kupferverformung, %
Diese wurden aus der Basisrevision von IPC-2223 vom November 1998 gelesen. Die aktuelle Überarbeitung ist IPC-2223F vom Mai 2026 und der Herausgeber Aktuelle Revisionsliste ist, wo Sie bestätigen können, zu welcher Edition Ihr Verarbeiter baut. Die Nummerierung der Klausel hat sich über Revisionen hinweg geändert. Überprüfen Sie diese anhand einer lizenzierten Kopie. Dieser Artikel behauptet nicht, dass der Text in F identisch ist.
D wird subtrahiert, weil R an der innersten Oberfläche gemessen wird, während D das Dielektrikum und Kleber zwischen dieser Oberfläche und dem Kupfer ist. Dickeres Material unter dem Kupfer setzt die Folie weiter nach außen im gleichen Innenradius, so dass ein kleinerer R die gleiche Belastung erzeugt.
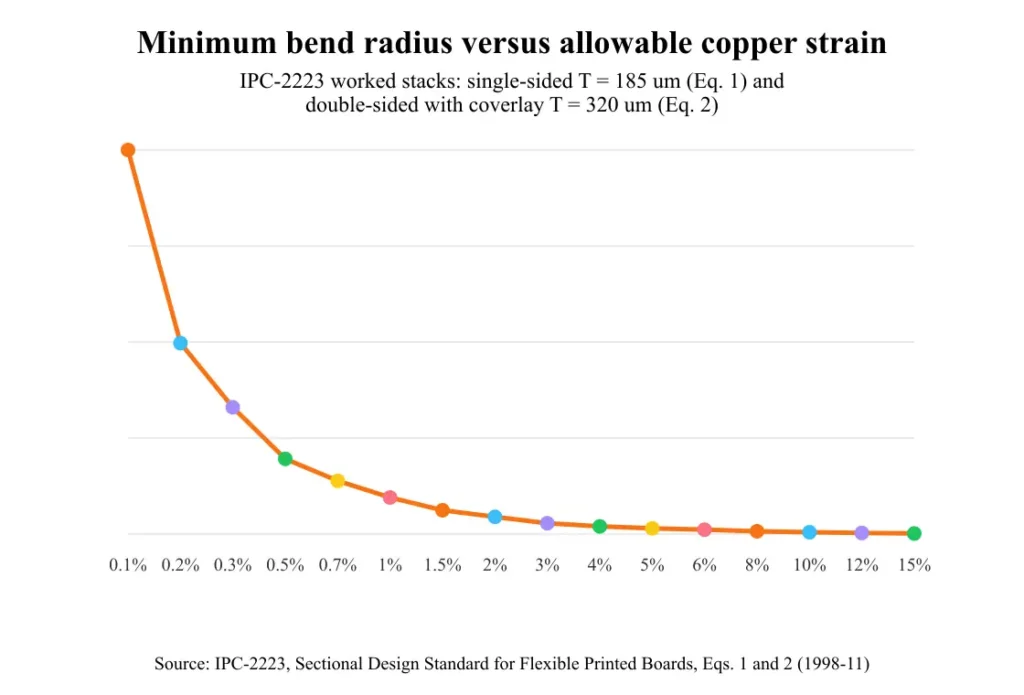
E_B nimmt drei Werte an: 16% für eine einzelne Falte aus geglühtem Kupfer, 10% für die Installationsbiegung (Flex-to-install, gebunden an die minimale Dehnung in IPC-MF-150) und 0,3% für wiederholte Bewegung. Diese drei Zahlen sind das einzige, was die Multiplikatoren trennt.
Definieren Sie zuerst t. T ist die Summe aus der Basisfolie, jeder Kupferfolie, jeder Klebstoff- oder Klebeschicht und der Deckschicht auf beiden Seiten, gemessen im Biegebereich. Es ist nicht die Nennsubstratdicke auf dem Datenblatt, und es ist nicht die Dicke an der Versteifung, die durch die Konstruktion dicker und biegsam ist. Zwei Ingenieure, die mit dem Faktor zwei nicht einverstanden sind, haben fast immer unterschiedlich definiert.
Nehmen Sie das einseitige Standardbeispiel: 50 µm Polyimidbasis, 25 µm Kleber, 35 µm Kupfer und Deckschicht mit seinem Kleber. Das ist t = 185 µm, c = 35 µm, d = 75 µm. Bei E_B = 0,3% ist Gl. 1 gibt 5.741 µm zurück oder 5,74 mm, ein R / T von 31.
Nehmen Sie das doppelseitige Beispiel: ein 50 µm Polyimidkern, zwei Klebeschichten, zwei 35 µm Kupferfolien, Deckschicht auf beiden Seiten. Das ist t = 320 µm, d = 100 µm, c = 35 µm, d = 75 µm. Bei 0,3% ist Gl. 2 gibt 28.173 µm zurück oder 28,17 mm, ein R / T von 88.
Halten Sie diesen Stapel fest und ändern Sie nur die Anwendung. Bei der 10% Installationsgrenze sind Gl. 1 gibt 82,5 µm zurück oder 0,083 mm, ein R / T von 0,45. Die Geometrie bewegte sich nicht; Die Antwort wurde um den Faktor 69 verschoben. Eine Flex-to-Install-Biegung und ein dynamisches Scharnier sind unterschiedliche Design-Regime.
Diese 0,083 mm liegen unter allem, was Sie zuverlässig formen und überprüfen können, und die Gleichung ist egal. Auf einem dünneren Stapel fällt der erste Term weiter und d kann ihn überschreiten, an welchem Punkt Gl. 1 Gibt einen negativen Radius zurück. Das ist kein arithmetischer Fehler: Es bedeutet, dass die Dehnungsgrenze nicht mehr bindend ist, da Kupfer, das dünn ist, fast jeden Radius toleriert, den der Prozess erzeugen kann. Lesen Sie ein negatives Ergebnis als & # 8220; Nicht die maßgebliche Einschränkung & # 8221; Und stellen Sie den Zeichenwert aus, was das Werkzeug und die Abdeckung ohne Falten überleben werden.
Melden Sie den Durchmesser mit dem Radius. Ein Radius von 5,74 mm ist ein 11,5 mm Mindestbiegedurchmesserund der Maschinenbauingenieur, der das Gehäuse dimensioniert, denkt im Durchmesser, denn das ist der Spalt zwischen zwei Wänden. Fügen Sie dann 20 bis 30% für die Produktion hinzu: T variiert mit dem Klebestrom und der Laminierung, und der geformte Radius trägt seine eigene Toleranz. Das Ergebnis von 5,74 mm beträgt 6,9 mm bis 7,5 mm.
Führen Sie die Berechnung auf dem fertigen Stapel aus, nicht auf der Entwurfsabsicht. Der Klebstoff für die Deckschicht fließt während des Laminierens, so dass das fertige T einige Mikrometer über oder unter der Nennsumme liegt, und ein Verarbeiter, der einen Baustein angibt, ergibt einen fertigen Dickenbereich anstelle einer Zahl. Verwenden Sie für ein dynamisches Teil den oberen Bereich dieses Bereichs. Der Radius skaliert linear mit t, so dass ein Überlauf von 5% der Dicke ein Überlauf von 5% ist, und bei einem dynamischen Radius von 28 mm, der weit über einen Millimeter Wohnraum liegt, für den niemand ein Budget hat.
Design mit kontrollierter Impedanz
Warum sich der Multiplikator ändert: Die Belastungsmathe
Die Gleichungen sind keine empirischen Anpassungen. Sie sind die Geometrie eines gebogenen Balkens, der in der Standardnotation geschrieben ist, und die Neuordnung ist kurz genug, um es auf einem Whiteboard durchzuführen. Biegen Sie eine Schicht der Dicke C, so dass ihre Innenfläche den Radius R hat. Die neutrale Achse liegt bei R + C / 2, die Außenfläche bei R + C. Der äußere Bogen ist proportional zu den Radien länger, so dass die Dehnung an der äußeren Faser (C / 2) / (R + C / 2) beträgt, was sich auf C / (2R + C) verringert. Setzen Sie das gleich e_b/100 und lösen Sie:
R = (C / 2) × × & # 91;(100 / E_B) - 1]Dies ist Gl. 1 mit D entfernt. Fügen Sie den dielektrischen Versatz zurück, da R an der inneren Oberfläche gemessen wird und nicht an der inneren Faser des Kupfers, und Sie haben die Standardgleichung genau. Die vertraute Beziehung epsilon = t/(2r), mit t der Abstand von der neutralen Achse, ist die gleiche Aussage in ungefährer Form: Setzen Sie t = c und invertieren, und Sie erhalten (c/2)(100/E_B), was der Standardausdruck ist. ohne die kleine genaue Formkorrektur. Die Ableitung gehört zum IPC-2223. Der Punkt ist, dass die Gleichung bereits die Dehnungsbeziehung ist.
Ein Multiplikator ist also der Faktor (100 / E_B & # 8211; 1) bei einer gewählten Dehnung, skaliert durch die Höhe des Kupfers von der Achse und dividiert durch die Gesamtdicke. Für die drei Grenzen beträgt dieser Faktor 5,25, 9 und 332. Der Umzug von 10% auf 0,3% multipliziert ihn mit 37, bevor sich ein geometrischer Begriff ändert.
Die Grenzwerte stammen aus IPC-2223 Abbildung 5-7, die bei gerolltem geglühtem Kupfer maximale Verformung und für galvanisch abgeschiedenes Kupfer unter 11% ergibt. Diese Lücke beantwortet die Frage, die Designer am häufigsten über Dynamic Flex stellen. RA-Folie wird aufgrund der Folklore über die Kornstruktur nicht bevorzugt; Der Standard ermöglicht es ungefähr 45% mehr Verformung, bevor das Kupfer als fehlgeschlagen angesehen wird, und mit 0,3% pro Zyklus trennt diese Marge ein Scharnier, das die Qualifikation von einem reißt, das reißt.
Halten Sie diese Grundfolien-Figuren von den Empfehlungen aus Kupfer in §4.3.1.1 und §4.3.1.2 getrennt, die 12% und 18% Dehnung für elektrolytisch beschichtetes Kupfer in Durchgangslöchern ergeben, gemessen pro IPC-TM-650-Methode 2.4.18.1. Sie haben unterschiedliche Mengen auf unterschiedlichen Merkmalen und sind nicht mit den RA- und ED-Grenzwerten austauschbar. Ein Biegebereich enthält Basisfolie, nicht plattiert, daher ist Abbildung 5-7 die Abbildung, die den Radius bestimmt.
Eine Inkonsistenz ist es wert, eher zu kennzeichnen als zu glätten. Abbildung 5-7 zeigt etwa 3% für das Biegen der Installation, während die §5.2.3.4.1 Workout-Berechnung für denselben Fall 10% verwendet. Die beiden sind sich nicht einig, und dieser Artikel löst nicht, was beabsichtigt ist. Die 10% -Zahl ist die freizügigere, so dass ein zu 10% gebauter Entwurf eine geringere Marge hat als die Zahl. Lesen Sie 3% als konservativ ab, wenn die Biegung einmal gebildet wird und nicht auf dem Feld reißen darf.
Die Ebenenzahl tritt durch denselben Hebelarm ein. Jede hinzugefügte Schicht bewegt Kupfer weiter von der neutralen Achse und erhöht die Steifigkeit, so dass die Dehnung an der äußersten Folie bei einem unveränderten Radius steigt. Ein 300-µm-Vierschicht-Stapel mit 25 µm-Deckung legt sein äußerstes Kupfer etwa 125 µm von der Achse entfernt. bei E_B = 0,3%, die R = 41,5 mm erfordert, ein R / T von 138.
Die neutrale Achse sitzt auch nicht in der Mittelebene in einem asymmetrischen Klebstoffstapel. Der Klebstoff ist weicher als Polyimid und die Kupferverteilung ist ungleichmäßig, so dass sich die Achse zur steiferen Seite bewegt. Der Abstand zum äußersten Kupfer ist größer als eine symmetrische Berechnung vermuten lässt, und die wahre Dehnung ist höher als die Geometrie impliziert.
Nun ändert die Feststellung, wie Sie die statischen Regeln des Feldes lesen. auf einem dünnen einseitigen Stapel von 25 µm Deckschicht, 12 µm Kleber, 18 µm Kupfer und einem 25 µm Basisfilm, T = 80 µm, C = 18 µm und D = 37 µm. Gl. 1 bei 10% Installationsgrenze ergibt R = 81 & # 8211; 37 = 44 µm, ein r/t von 0,55. Die auf die gleichen 80 µm angewendete 6×-Regel ergibt 480 µm. Bei diesem Radius sieht das äußere Kupfer etwa 1,9% Belastung gegen eine Zugabe von 10%, ungefähr ein Fünftel dessen, was die Folie toleriert. Die statischen Multiplikatoren sind konservative Faustregeln, nicht die Standard-Mindestwerte. Der Spielraum wird nicht verschwendet, da Handformen und Laminatvariationen real sind, aber Sie sollten wissen, dass Sie sich dafür entscheiden.
Eigenschaften von Polyimid-Basismaterialien]
Welcher Multiplikator gilt für Ihren Build?
Die rechte Spalte ist die R / T, die IPC-2223-Gleichungen für einen repräsentativen Stapel erzeugen, nicht für einen Bereich, der für diese Seite erfunden wurde.
| Zustand | Veröffentlichte Figur | Was die Gleichungen geben | Verwenden Sie |
|---|---|---|---|
| Statische, ein- oder doppelseitige, einmalige Installationsbiegung | 6× bis 10× | R/T 0,45 bis 0,55 bei 10% Installationsgrenze | Die veröffentlichte Zahl ist konservativ. Entweder funktioniert; 6 × ist der sichere Standard |
| statisch, drei Schichten oder mehr | 12 × bis 24 × | hängt vom Stapeln ab; muss berechnet werden | berechnen Sie es |
| Dynamische, einschichtige | 100× | R/T 31 bei E_B 0,3% | 100 × ist nah am Standardergebnis für einen 185 µm-Stapel |
| Dynamische Doppelschicht mit Coverlay | 100 × bis 150 × | R/T 88 für den Standard-Stapel mit 320 µm | 150 × ist konservativ; 100 × ist für einen dünnen Stapel vertretbar |
| dynamisch, drei Schichten oder mehr | 100 × oder & # 8220; nicht empfohlen & # 8221; | R/T 138 für einen 300 µm Vierschichtstapel | Nicht. Verwenden Sie ungebundene Flugleitungen oder einen starren Flex-Übergang |
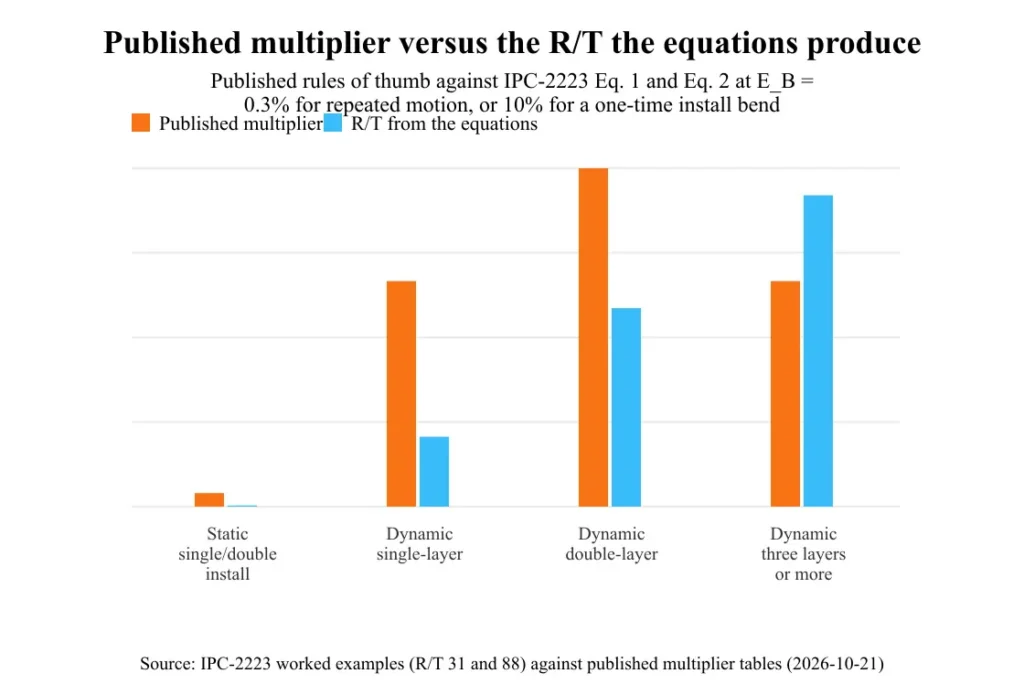
Die 100 × und 150 × Figuren kamen nicht aus dem Nichts, aber sie kamen von einem engeren Ort, als ihr Ruf vermuten lässt. Die Standardarbeitsbeispiele geben R/T 31 für den 185 µm einseitigen Stapel und 88 für den 320 µm doppelseitigen Stapel bei 0,3 % Dehnung an. Die runden Zahlen sind die Ergebnisse, die von den Stackups, die sie erzeugt haben, aufgerundet und abgelöst werden. Lesen Sie 100 × als Zusammenfassung des dynamischen Einzelschicht-Falls und 150 × als Zusammenfassung des Doppelschicht-Falls. Lesen Sie weder als Gesetz, das gilt, wenn Ihr Kupfer 2 Unzen beträgt oder Ihr Stapel vier Schichten hat.
Die Entscheidungsregel:
- Einmalige Installationsbiegung, ein oder zwei Schichten: 6× ist sicher, 10× sicherer. Der Standard erlaubt weniger. Verwenden Sie die größere Zahl, wenn die Biegung von Hand gebildet wird.
- Einmalige Biegung, drei oder mehr Schichten: berechnen Sie es. Die Tabellen sind auf einem dicken oder asymmetrischen Stapel nicht mehr informativ.
- Dynamische, einzelne Kupferschicht: 100 × auf t, gegen Gl. 1 bei 0,3% und gegen die Lebensdauer, die Sie benötigen.
- Dynamische Doppelschicht mit Coverlay: 150 ×, es sei denn, Ihr Stapel ist dünn genug, dass die Gleichung weniger zurückgibt und Sie Testdaten haben, um ihn zu unterstützen.
- dynamisch, drei oder mehr Ebenen: Verbinden Sie die Biegeregion nicht. Verwenden Sie ungebundene Flugleitungen oder einen starren Flex-Übergang mit einer oder zwei Flex-Schichten.
Zwei veröffentlichte Positionen müssen korrigiert werden, bevor Sie sich auf sie verlassen.
Der Siemens-Artikel zu Starre-Flex-Biegung Gibt an, dass der dynamische Flex einen Radius von mindestens 10 × der Dicke des Flexmaterials benötigt. Jede andere veröffentlichte Quelle gibt mindestens 100 × an, und das eigene dynamische Beispiel auf einem 185-µm-Stapel ergibt R / T 31. Eine 10-fache Regel liegt um eine Größenordnung unter dem Standardergebnis und eins bis zwei Bestellungen unterhalb des Restes der Branche und anschließend erzeugt ein Scharnier, das die äußere Folie nach einigen Zyklen zerreißt. Die Figur sieht aus wie eine statische oder formlose Bedingung, die als dynamische Regel dargestellt wird und so gelesen wird.
Die zweite Korrektur ist näher an der Heimat. Die allgemeine Flex-Leitfaden-Anleitung auf dieser Website zitiert 20 × bis 40 × für dynamische Single-Layer und 30 × bis 50 × für dynamische Doppelschicht. Diese sind niedriger als der veröffentlichte Konsens und die Standardbeispiele und halten nur, wenn eine wesentlich kürzere Zykluslebensdauer akzeptabel ist. Wenn die Zyklustestdaten auf Ihrem eigenen Stapel einen kleineren Radius unterstützen, verwenden Sie die höhere Zahl: Die frühere Anleitung wird durch die Berechnung ersetzt, keine Alternative dazu.
Jeder Multiplikator hat zwei Bedingungen, unabhängig davon, ob die Quelle sie angibt oder nicht: der Kupfertyp, RA oder ED und die Dicke der Dicke. Ein ohne sie zitierter Multiplikator ist keine Spezifikation.
Total Flex-Dicke und Stapeln
Da der Radius proportional zu T ist, ist der schnellste Weg zu einer engeren Biegung normalerweise eher ein dünnerer als ein konformerer.
| Lage | Statisches Flex | Dynamischer Flex |
|---|---|---|
| Kupferfolie | 18 bis 35 µm, RA oder ED | 9 bis 18 µm, nur RA |
| Polyimid-Basisfolie | 25 bis 50 µm | 12,5 bis 25 µm |
| Klebstoff oder Bondply | Acryl, 12 bis 25 µm | kleblos bevorzugt; Epoxidharz, falls Kleben erforderlich ist |
| Coverlay | 25 bis 50 µm pro Seite | 25 µm pro Seite mit dünnem Kleber |
Standardfolien sind 9 µm (viertel Unze), 12 µm (dritte Unze), 18 µm (halb Unze), 35 µm (ein Unze) und 70 µm (zwei Unzen). Das 12- bis 35-µm-Band ist der Produktions-Mainstream. Wenn Sie auf 9 µm gehen, wird ein kleinerer Radius gekauft und kostet die aktuelle Kapazität und die Robustheit des Handlings. Wenn Sie in einem Biegebereich auf 70 µm gehen, verdoppelt sich der Kupferterm gegenüber 35 µm und der Radius damit.
Der Kupfertyp ist in einem dynamischen Build keine Präferenz. Abbildung 5-7 erlaubt RA unter 16% und ED unter 11%. Bei 0,3% pro Zyklus liegen Sie weit unter beiden, aber die Lücke bestimmt, wie viel Prozessvariation das Teil toleriert. Verwenden Sie RA für alles, was sich wiederholt bewegt. Für statisches Flex ist ED akzeptabel und billiger, und viele Verarbeiter stellen dies standardmäßig fest, es sei denn, die Zeichnung sagt etwas anderes aus.
Klebstoff folgt der gleichen Logik. Acryl fließt gut und vergibt Laminierdruck; Epoxy ist steifer und formstabiler. Für dynamische Arbeit ist es normalerweise die bessere Antwort, sie zu entfernen. Eine klebstofflose Konstruktion verbindet Kupfer direkt mit einer gegossenen Polyimidfolie, wodurch eine Schicht, die unter zyklischer Belastung und Schnittdicke kriecht, eliminiert wird. IPC-4204C ist die Materialspezifikation für die flexiblen metallbeschichteten Dielektrika, die diese Konstruktionen verwenden.
Machen Sie diesen Handel explizit. Bei einem 100-fachen Multiplikator sind 25 µm Kleber 2,5 mm Radius und 5 mm Biegedurchmesser. Ein Designer, der einen Durchmesser von 5 mm zurück benötigt, kann dies häufig durch Löschen einer Klebeschicht und nicht durch Öffnen des Gehäuses finden.
Vias aus der Kurve halten. JLCPCB & # 8217; S & # 8220; Flexibler PCB-Biegungsradius: Design Guide & amp; Regeln & # 8221; Empfohlen 1,0 mm Abstand von der Biegezone für statische Flex und 1,5 mm für dynamische. Ein Durchgang ist ein Loch durch die neutrale Achse mit einem Kupferrohr, und der Lauf hat fast keine Übereinstimmung in der Richtung, in der die Biegung zieht.
Fertigungsmöglichkeiten für flexible Leiterplatten]
Biegelänge, Tangentenlänge und Übergangszonen
Es gibt kein veröffentlichtes numerisches Minimum für den Abschnitt "Straight Tangent" vor oder nach einer Biegung in IPC-2223. Das Wort & # 8220; gerade & # 8221; erscheint in diesem Zusammenhang nicht in der Norm, und & # 8220; Tangente Ecken & # 8221; ist nur ein Figurenetikett, keine dimensionierte Anforderung. Jeder, der eine Tangentenlänge als IPC-Wert anführt, zitiert die Praxis eines Verarbeiters.
Die vorhandenen Regeln des Verarbeiters sind nützlich. Eurocircuits & # 8217; Anleitung zum Entwerfen von Flex-to-Install-Leiterplatten Gibt die Länge der Biegezone als L = (2π × Biegeradius) × (Biegungswinkel / 360), die Bogenlänge der Biegung an. Eine 180°-Biegung bei 5 mm Radius verbraucht 15,7 mm Biegezone. Die Länge skaliert mit der Anzahl der Biegungen und diese Summe ist oft größer als der Platz, den das mechanische Team zugewiesen hat.
JLCPCB stellt Komponenten und Versteifungen mindestens 2,5 mm vom Beginn des Biegebereichs aus, und GCA Flex beendet die Versteifung mindestens 1,5 mm vom Beginn der Biegezone. Beides ist sinnvoll: Eine Versteifung ist eine schrittweise Änderung der Biegesteifigkeit, und eine Biegung, die bei einer Steifigkeit beginnt, konzentriert sich dort.
Coverlay-Öffnungen folgen einer anderen Regel. IPC-2223 §5.2.3.3 besagt, dass die Schaltung nicht in einem Bereich gebogen oder geformt werden darf, in dem die Überzugsdiskontinuität vorliegt. Das ist ein Verbot, keine Dimension. Es ist keine Millimeterzahl beigefügt, da im Standardmodell der richtige Abstand Null ist: Sie biegen sich dort nicht. Die 0,5-1,0-mm-Figuren, die von den Verarbeitern zirkuliert werden, sind DFM-Ränder um dieses Verbot herum, die so dimensioniert sind, dass die Biegung von der Spannungskonzentration an einer Öffnungskante ferngehalten wird. Sie sind gute Praxis. Sie sind keine Standardwerte, und wenn Sie sie als solche zitieren, können Sie ein Argument einladen, das Sie nicht gewinnen können.
Die folgende Layoutregel lautet, die Diskontinuitäten zu verschieben. Die Versteifungskante, die Überzugskante und der Kupferübergang sollten nicht auf derselben Ebene über den Biegebereich liegen, sodass kein einziger Querschnitt alle drei Steifigkeitsänderungen trägt. Die zonenweise Konstruktion ist die praktische Version: Bauen Sie die Biegung als glatter Flex mit Deckelauflage beidseitig und ohne Versteifung, kein plattiertes Loch und kein Kupfergießen und lassen Sie die Versteifungen und Anschlüsse an den Enden wohnen.
Design der Übergangszone mit starrem Flex]
So geben Sie den Biegeradius in einer Fertigungszeichnung an
Geben Sie die Nummer in eine dedizierte Biegeregion oder einen Biegetisch ein, nicht in den allgemeinen Toleranzblock. Eine allgemeine Toleranz gilt für ein Merkmal, das der Verarbeiter misst; Ein Biegeradius bestimmt, wie das Teil gestapelt, geformt und getestet wird.
Sagen Sie, auf welcher Seite das Kupfer steht. Eine Biegung bringt eine Folie in Spannung und die andere in Kompression, und in einem doppelseitigen Stapel ist die äußere Folie diejenige, die reißt. Wenn die Baugruppe umgedreht werden kann, sollte die Zeichnung dies sagen, da eine Biegerichtung, die die weniger kritische Kupferschicht nach außen legt, freier Rand ist.
Drücken Sie sowohl Radius als auch Durchmesser mit einer Toleranz aus. Eine Produktionsempfehlung, kein Standardwert: ±0,1 mm oder ±10%, je nachdem, welcher Wert größer ist. Der Prozentsatz deckt größere Radien ab, bei denen ein fester 0,1 mm unrealistisch eng ist; Die absolute Zahl deckt kleine Radien ab, bei denen 10% zu grob sind, um sie zu untersuchen.
Die Zahl allein ist keine Spezifikation. Es braucht seinen Kontext: die bei der Berechnung verwendete Gesamtdicke t, der Biegewinkel, die Biegungsrichtung relativ zu den Kupferschichten, ob die Biegung statisch oder dynamisch ist, die Zielzykluszahl für ein dynamisches Teil und der Kupfertyp.
Ein Callout, den Sie kopieren können:
Biegebereich - siehe Detail B Minimaler Biegeradius: 7,5 mm (Durchmesser 15,0 mm), ±0,1 mm / ±10% berechnet gemäß IPC-2223 Gl. 2 bei E_B = 0,3% Gesamtflexstärke t = 320 um (siehe Stapeltabelle) Biegewinkel: 180 Grad, Kupfer auf der Außenseite der Biegung Anwendung: dynamisch - 100.000 Zyklen, überprüfen pro IPC-TM-650 2.4.3 Kupfer: gewalzt geglüht (RA), 35 uM Halten von Vias und Versteifungen >= 1,5 mm von Biegezonengrenze
Fertigungsmöglichkeiten für flexible Leiterplatten]
Wie der Biegeradius überprüft wird
Ein angegebener Radius ist ein Anspruch auf Ausdauer, und die Ausdauer wird eher durch Test als durch Geometrie demonstriert. Die Methode ist IPC-TM-650-Methode 2.4.3, & # 8220; Biegeausdauer, flexible Leiterplattenmaterialien & # 8221;, die die Anzahl der Biegungen zum Leiterausfall bestimmt. Es stammt aus dem Unterausschuss für flexible Schaltungen Testmethoden (D-15).
Seien Sie vorsichtig mit dem Fehlerkriterium. Die Methode, wie sie veröffentlicht wird, biegt sich auf einen Leiterausfall, was bedeutet, dass ein elektrisches Öffnen erfolgt. Mehrere Anbieterseiten führen zu einer & # 8220; 10% Resistenzsteigerung & # 8221; Kriterium dazu. Das ist eine häufige Fehlzuordnung. Wenn für Ihr Programm Widerstands-Anstiegskriterien gelten, stammen diese aus der entsprechenden Spezifikation oder Zeichnung.
Die Methode korrigiert auch die Testbedingungen nicht. Biegeradius, Hub, Taktrate und Probengeometrie für ein bestimmtes Teil werden durch die anwendbare Spezifikation und Zeichnung festgelegt. Eine Seite, die eine universelle Zykluszählung für & # 8220; Eine Flex-Leiterplatte veröffentlicht & # 8221; beschreibt einen eigenen Test.
IPC-6013Die Qualifikations- und Leistungsspezifikation für flexible und starr-flexible Leiterplatten ist dort, wo eine Flex-Endurance-Qualifikation erforderlich ist, wobei die Zyklenzahl und der Biegeradius durch die geltende Verwendungskategorie und Leistungsklasse im Vertrag oder in der Zeichnung angegeben sind. Lieferantenquellen, die eine Tabelle für die Zykluszählung veröffentlichen, die IPC-6013 zugeschrieben wird, widersprechen sich und keine zitiert eine Klausel, sodass dieser Artikel keine reproduziert.
Schließlich ist IPC-A-600 ein Akzeptanz- und Inspektionsstandard, kein Konstruktionsstandard. Es definiert Defekte wie Leiterrisse und Delaminierung im Biegebereich, und ein Inspektor kann ein Teil dagegen ablehnen, schreibt jedoch keine geometrischen Mindestwerte vor. Mit IPC-A-600 beantworten & # 8220; Welchen Radius brauche ich? & # 8221; ist ein Kategoriefehler.
Häufig gestellte Fragen
Was ist der minimale Biegeradius für eine Flex-Leiterplatte?
Es wird aus Ihrem Stapel berechnet und nicht nachgeschlagen. Für eine einmalige Installationsbiegung ist Gl. 1 Bei der 10% -Limite ergibt sich ein R / T nahe 0,45 bis 0,55 auf einem dünnen einseitigen Stapel, also ist 6 × eine sichere praktische Figur. Für wiederholte Bewegungen bei 0,3% ergeben die eigenen Arbeitsbeispiele R/T 31 für einen 185 µm Einzelschichtstapel und 88 für einen 320 µm Doppelschichtstapel mit Deckschicht.
Was ist der minimale Biegeradius für eine doppelseitige Flex-Leiterplatte?
IPC-2223s bearbeitetes Beispiel für einen doppelseitigen Stapel von 320 µm mit Coverlay ergibt R/T 88 für dynamischen Flex bei 0,3% Belastung von 28,17 mm und R/T 2,15 für Eine einmalige Installationsbiegung bei 10%, die 0,69 mm beträgt. Beide nehmen gerolltes geglühtes Kupfer an. Mit ED-Folie sinkt die zulässige Verformung von unter 16% auf unter 11%, und die Marge geht damit einher.
Kann eine Multilayer Flex PCB für dynamisches Biegen verwendet werden?
Nicht mit dem Kurvenbereich verbunden. Ein 300 µm vierschichtiger Stapel stellt sein äußerstes Kupfer etwa 125 µm von der neutralen Achse und bei 0,3% Dehnung, die einen Radius von 41,5 mm erfordert, eine R/T von 138. Stapeln Sie sich weit genug, um den Grund für vier Schichten zu besiegen. Führen Sie ungebundene Flugleitungen über das Scharnier oder setzen Sie die Biegung mit einer oder zwei Flexschichten in einen starren Flex-Übergang.
How many times can a flex PCB bend?
Die Zykluslebensdauer ist eine Eigenschaft eines Designs, nicht eines Materials, und es wird durch Test und nicht durch eine Tabelle zitiert. IPC-TM-650-Methode 2.4.3 Misst den Leiterausfall, und die Bedingungen und die Akzeptanzzählung ergeben sich aus der anwendbaren Spezifikation und Zeichnung. Eine veröffentlichte Zyklenzahl, die nicht an einen Stackup gebunden ist, ein Radius und eine Testbedingung ist keine Entwurfseingabe.
Ändert sich der Biegeradius mit der Temperatur?
Ja. Die Dehnung von Kupfer und der Klebemodul ändern sich über den gesamten Betriebsbereich, so dass ein Radius bei 20 ° C weniger Spielraum an der Spitze des Bereichs hat. Klebstoffbasierte Konstruktionen sind empfindlicher als kleblose Konstruktionen, da der Klebstoff weicher und kriechend ist. Geben Sie für die Worst-Case-Servicetemperatur an, die für einen Teil in der Nähe einer Endstufe nicht die Umgebungszahl auf dem Etikett ist.
Was ist der Unterschied zwischen Biegeradius und Biegedurchmesser?
Der Radius verläuft vom Krümmungszentrum zur Innenfläche; Der Durchmesser ist doppelt so hoch wie über die gesamte Biegung gemessen. Ein Radius von 5 mm ist ein Durchmesser von 10 mm und eine Zeichnung mit der Aufschrift & # 8220; 5 mm Biegung & # 8221; ohne zu sagen, was nicht eindeutig ist. Geben Sie beides an: Der Maschinenbauingenieur dimensioniert den Spalt im Durchmesser, und die Konstruktionsgleichung funktioniert im Radius.
Fazit
Der Multiplikator in der Design-Anleitung ist eine Dehnungsberechnung mit dem Stackup herausgestrippt. Setzen Sie den Stackup zurück: Summe t im Kurvenbereich, wählen Sie die Dehnungsgrenze für Ihre Anwendung (16% für eine einzelne Falte in RA-Kupfer, 10% für die Installation, 0,3% für wiederholte Bewegung) und führen Sie Gl. 1 oder Gl. 2. Fügen Sie dann 20% bis 30% hinzu, melden Sie den Radius und den Durchmesser zusammen und setzen Sie beide mit dem Kupfertyp, der Biegerichtung und der Zykluszahl auf die Zeichnung.
Wenn die Antwort nicht in den Umschlag passt, ist der Fix normalerweise ein dünnerer Stapel oder weniger Schichten in der Kurve, nicht eine kleinere Zahl in der Notiz.
