Soldadura por reflujo es el proceso que fija componentes de montaje superficial a una placa de circuito impreso al calentar la pasta de soldadura aplicada mediante esténcil hasta que se derrite, humedece las terminaciones de los componentes y forma la unión al enfriarse. Es el método de ensamblaje principal para casi todos los productos electrónicos modernos, y es la etapa en la que los errores más costosos se vuelven permanentes.
La mayoría de las guías técnicas terminan en el horno. Explican las cuatro zonas, enumeran los defectos habituales y concluyen con una página de ventas. Lo que rara vez explican es la parte que realmente determina el rendimiento: el perfil se establece para cada ensamblaje, no para cada horno; los valores de la hoja de datos de una pasta y los valores de una norma de componentes tienen propósitos distintos; y una unión solo es “buena” en relación con una clase de aceptación definida.
Esta guía cubre el proceso desde la impresión hasta la inspección, los parámetros que lo gobiernan, cómo validar un perfil en una placa de masas mixtas y cómo relacionar los defectos comunes con los criterios de aceptación, en lugar de basarlos en la opinión de un inspector.
Conclusiones clave
- El perfil de reflujo se establece para cada ensamblaje, no para cada horno. El espesor de la placa, la masa de cobre y la combinación de componentes cambian la forma en que llega el calor, por lo que la misma receta que funciona en un producto puede calentar insuficientemente otro.
- El tiempo por encima del liquidus es el parámetro que gobierna la calidad de la unión en ambas direcciones. Un tiempo insuficiente deja una humectación incompleta; un tiempo excesivo hace crecer una capa intermetálica lo bastante gruesa como para volver frágil la unión.
- Los límites de reflujo publicados difieren porque responden a preguntas distintas. La hoja de datos de una pasta describe el perfil que se debe ejecutar; IPC/JEDEC J-STD-020 describe el peor caso que un componente debe soportar.
- La mayoría de los defectos se determinan antes de entrar al horno. El efecto tombstone, los puentes de soldadura y la deformación se remontan a la simetría de los pads, el diseño de las aperturas y el equilibrio del cobre: ninguna decisión de perfil puede compensar por completo las decisiones de diseño y de esténcil.
- Se supone que las uniones sin plomo deben verse opacas. Juzgar una unión SAC305 según el brillo de una unión de estaño-plomo es el error de inspección más común en el sector.
¿Qué es la soldadura por reflujo?
La soldadura por reflujo es un proceso en el que la pasta de soldadura, aplicada mediante esténcil sobre los pads de una placa de circuito impreso, se calienta hasta que se derrite, humedece las terminaciones de los componentes y forma la unión eléctrica y mecánica al enfriarse.
El nombre es literal. La soldadura llega como una pasta de polvo metálico suspendido en fundente, y la unión se forma cuando esa pasta refluye: se licua, se aglomera y se solidifica en su lugar. Durante el proceso no se introduce nada en la unión. La cantidad correcta de soldadura ya estaba en la placa; de lo contrario, nunca llegará a estarlo.
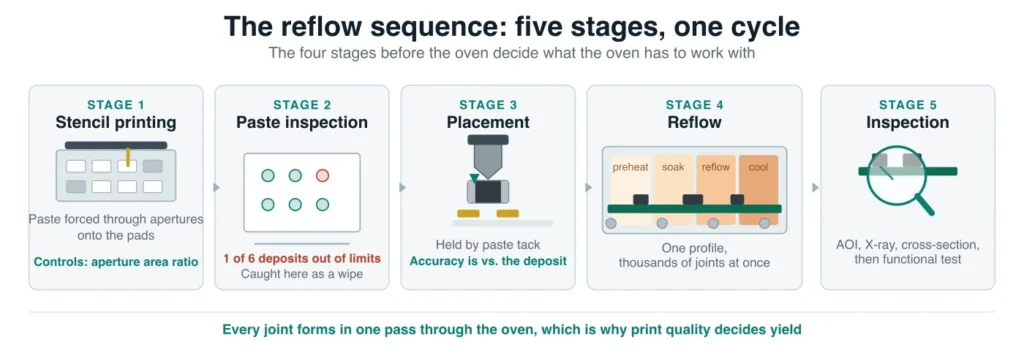
Esa distinción fue lo que convirtió al reflujo en el método predeterminado para el ensamblaje de montaje superficial. Cada unión de la placa se forma en un solo ciclo térmico, por lo que la cantidad de componentes deja de ser un factor de costo como lo era en la soldadura manual y por ola. Los encapsulados de paso fino, las placas densas y los ensamblajes de doble cara se vuelven prácticos cuando una pasada por el horno puede unir miles de puntos a la vez.
Conviene diferenciar pronto el reflujo de la soldadura por ola, porque ambos procesos suelen confundirse. En el reflujo, la pasta de soldadura aplicada sobre los pads se derrite donde está. En la soldadura por ola, la placa pasa sobre una ola estacionaria de soldadura fundida, de modo que la soldadura asciende por los orificios metalizados. La soldadura por ola sigue siendo la solución para grandes volúmenes de componentes de orificio pasante; el reflujo es la solución para el montaje superficial. La mayoría de las placas de producción utilizan ambos procesos.
Esta guía está escrita para las personas que deben mantener el proceso bajo control: ingenieros de procesos que califican una línea, ingenieros de NPI que llevan un producto nuevo a producción, ingenieros de calidad que deciden qué aceptar e ingenieros de diseño cuyas decisiones de distribución llegan a la impresora antes de que nadie más las vea.
Cómo funciona el proceso de reflujo, paso a paso
La soldadura por reflujo consta de cinco etapas, y las cuatro que ocurren antes del horno determinan si el horno tendrá algo con qué trabajar.
1. Impresión con esténcil. Se alinea un esténcil de acero inoxidable cortado con láser con la placa, y una rasqueta hace pasar la pasta por las aperturas hasta los pads. La geometría determinante es la relación de área: el área de la abertura de la apertura dividida entre el área de sus paredes. Si esa relación es demasiado baja, la pasta se adhiere a la pared de la apertura con más fuerza que al pad y permanece en el esténcil en lugar de transferirse. Un pad puede quedar sin suficiente soldadura antes de que la placa se haya movido.
2. Inspección de la pasta de soldadura. Un sistema SPI mide el volumen, el área, la altura y la alineación de cada depósito comparándolos con los límites establecidos. Es el punto de control de defectos más económico de la línea y el que se omite con mayor frecuencia en las producciones de prototipos. Un defecto de impresión detectado aquí cuesta una limpieza. El mismo defecto detectado después del reflujo cuesta una reparación: se retira la pieza, se limpia y se vuelve a aplicar pasta en el sitio, y la unión y el laminado circundante soportan otro ciclo térmico. La diferencia entre esos dos resultados es el argumento completo para mantener el SPI en la línea.
3. Colocación de componentes. Las máquinas de montaje colocan las piezas sobre la pasta húmeda, que las mantiene en su sitio mediante adherencia y tensión superficial hasta que entran al horno. La precisión de colocación suele ser indicada por el proveedor de la máquina con un sigma y un tamaño de componente determinados, pero lo que realmente importa es la colocación con respecto al depósito de pasta. Una pieza bien colocada sobre un pad mal impreso es un defecto esperando al calor.
4. Reflujo. La placa pasa por un horno de varias zonas y se somete a un perfil de temperatura controlado. La pasta se derrite, el fundente se activa y realiza su función, la aleación humedece el pad y la terminación, y el ensamblaje se enfría a una velocidad controlada. Las siguientes dos secciones analizan este proceso en detalle.
5. Inspección. La inspección óptica automatizada comprueba lo que se puede ver; los rayos X comprueban lo que no se puede ver; el análisis de cortes transversales resuelve las discrepancias; y la prueba funcional confirma que el producto funciona. Cada método responde una pregunta distinta, y la sección sobre aceptación explica cuál resuelve cada cuestión.
El perfil de reflujo, zona por zona
Un perfil de reflujo es la temperatura que experimenta el ensamblaje representada en función del tiempo. Se establece para cada ensamblaje y no para cada horno, porque el espesor de la placa, el número de capas, la distribución del cobre y la masa térmica de los componentes cambian la rapidez con la que el calor llega a cada unión.
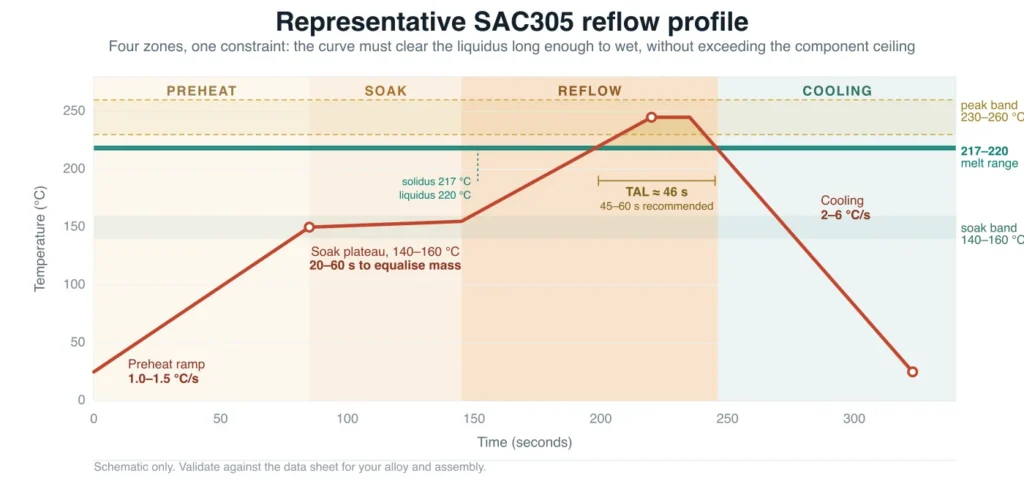
Un perfil típico tiene cuatro zonas. Cada una tiene un propósito, una ventana y un modo de falla específico cuando no se ajusta correctamente.
Precalentamiento
La placa pasa de la temperatura ambiente a la temperatura de remojo mediante una rampa controlada. La velocidad de la rampa existe para limitar el choque térmico: calentar demasiado rápido agrieta los capacitores cerámicos y las cerámicas multicapa, y hace salpicar la pasta, que es el origen de las bolas de soldadura dispersas. Los solventes y volátiles de la pasta comienzan a salir del depósito en esta etapa.
Los límites de reflujo publicados por Indium Corporation para la pasta SAC305 especifican una rampa promedio de 1.0 a 1.5 °C/s, con un rango aceptable de 0.5 a 2.5 °C/s (hoja de datos de la pasta SAC305 soluble en agua de Indium Corporation, consultada el 2026-10-21).
Remojo
El remojo mantiene el ensamblaje dentro de una banda de temperatura para que todo alcance el equilibrio térmico antes del pico. Esa es su verdadera función. Los componentes de distinta masa se calientan a diferentes velocidades y, sin una meseta, las piezas pesadas llegan tarde al pico mientras que las ligeras ya lo han sobrepasado.
El remojo también es la etapa en la que el fundente realiza su función química: reduce los óxidos del pad y de la terminación para que la aleación pueda humedecerlos. Si el remojo se prolonga demasiado o se realiza a una temperatura excesiva, el fundente se consume antes de que la aleación se derrita. El resultado aparece como graping, cuando las partículas de soldadura no logran aglomerarse en una sola masa, y como head-in-pillow, cuando una esfera BGA y su pasta nunca se fusionan.
Reflujo
El ensamblaje se lleva por encima del liquidus de la aleación para que la soldadura se derrita, humedezca ambas superficies y forme la unión metalúrgica. Lo que gobierna esta etapa es el tiempo por encima del liquidus, normalmente abreviado como TAL: el número de segundos que la unión permanece fundida.
El TAL es una restricción de dos caras. Si el tiempo es insuficiente, la aleación no humedece por completo el pad y la terminación, lo que produce una unión débil o intermitente. Si el tiempo es excesivo, la capa intermetálica entre la soldadura y el cobre crece más de lo necesario, lo que deja la unión más frágil de lo que predeciría la aleación base. Por separado, el pico está limitado por lo que los componentes pueden soportar.
Las hojas de datos de SAC305 de Indium especifican de 45 a 60 segundos por encima del liquidus como valor recomendado, con un rango aceptable de 30 a 100 segundos, y un pico de 230 a 260 °C. SAC305 no es un eutéctico verdadero: se funde en un intervalo estrecho, con un solidus de 217 °C y un liquidus de 220 °C (datos de aleación de Indalloy 256 de Indium Corporation, consultados el 2026-10-21). Ambas ventanas están ancladas al liquidus en lugar de elegirse de forma aislada. La banda del pico se sitúa entre 10 y 40 °C por encima de este: el límite inferior lo establece la aleación y el superior, lo que los componentes pueden soportar; mientras que la ventana TAL es el tiempo que la aleación permanece por encima de esa línea.
Enfriamiento
El enfriamiento solidifica la unión y establece su estructura granular. Es la zona más descuidada del perfil y aquella en la que dos preocupaciones legítimas entran en conflicto.
Las hojas de datos de Indium recomiendan de 2 a 6 °C/s, con un rango aceptable de 0.5 a 6 °C/s, y señalan que un enfriamiento más rápido promueve una estructura de grano más fina. La preocupación opuesta es el estrés térmico. Los capacitores cerámicos y el laminado mismo se dañan con un gradiente de temperatura pronunciado, por lo que algunos ensambladores limitan la pendiente de enfriamiento muy por debajo del límite superior de la ventana de la pasta. Ambos efectos son reales. Enfríe demasiado lentamente y el grano se vuelve más grueso mientras continúa el crecimiento intermetálico; enfríe demasiado rápido y las piezas y el laminado reciben un choque térmico para el que no fueron calificados.
No existe un valor universal que lo resuelva. La hoja de datos de la pasta establece el rango que tolera la aleación. La hoja de datos del componente establece el gradiente que tolera el encapsulado. La masa térmica del ensamble determina lo que el horno puede entregar físicamente. Cuando estos factores entran en conflicto, prevalece el límite del componente, porque ahí es donde el daño es irreversible.
RSS frente a RTS: elección de la forma del perfil
Dos formas de perfil cubren la mayor parte del trabajo de producción, y la elección depende de qué tan desigual sea la masa térmica en la tarjeta.
| Propiedad | Ramp-soak-spike (RSS) | Ramp-to-spike (RTS) |
|---|---|---|
| Forma | Rampa, meseta, pico, enfriamiento | Rampa continua, pico, enfriamiento |
| Uniformidad térmica | Alta, porque la meseta iguala las temperaturas | Menor, porque las piezas ligeras se adelantan |
| Tiempo de procesamiento | Más largo | Más corto |
| Ideal para | Masas térmicas mixtas, ensambles densos, tarjetas grandes | Tarjetas sencillas con masa uniforme |
| Riesgo principal | Agotamiento del fundente si el remojo se prolonga | Soldaduras frías en piezas pesadas, formación de vacíos |
RSS mantiene el ensamble en una meseta para que los componentes pesados y ligeros lleguen juntos al pico. RTS elimina la meseta y ejecuta una sola rampa, lo que es más rápido y utiliza el tiempo del horno de manera eficiente, pero deja una mayor dispersión térmica en la tarjeta.
La mayoría de los ensambles de producción con una mezcla de componentes realmente heterogénea terminan usando un perfil con remojo. Si una tarjeta lleva tanto un pasivo 01005 como un inductor de potencia grande, la meseta evita que uno reciba un sobrecalentamiento mientras el otro queda insuficientemente calentado.
Cómo crear y validar un perfil de reflujo
Cree el perfil a partir de la hoja de datos de la pasta, no de la receta guardada del horno. La pasta define la ventana; el horno se ajusta para mantenerse dentro de ella. La validación demuestra entonces que el ensamble, y no solo la pasta, permanece dentro de esa ventana.
1. Lea las restricciones en la hoja de datos. Velocidad de rampa, rango y duración del remojo, rango de pico, TAL y temperatura máxima de pico. Estos son los límites. Todo lo que sigue son ajustes dentro de ellos.
2. Establezca el límite superior del componente. La temperatura máxima del cuerpo más baja entre las piezas de la tarjeta limita el pico, y la clasificación de reflujo para encapsulados sensibles a la humedad está definida en IPC/JEDEC J-STD-020. Un perfil que cumple con los requisitos de la pasta pero excede la temperatura de clasificación de un componente sigue siendo incorrecto, y la falla puede no aparecer hasta que el producto esté en el campo.
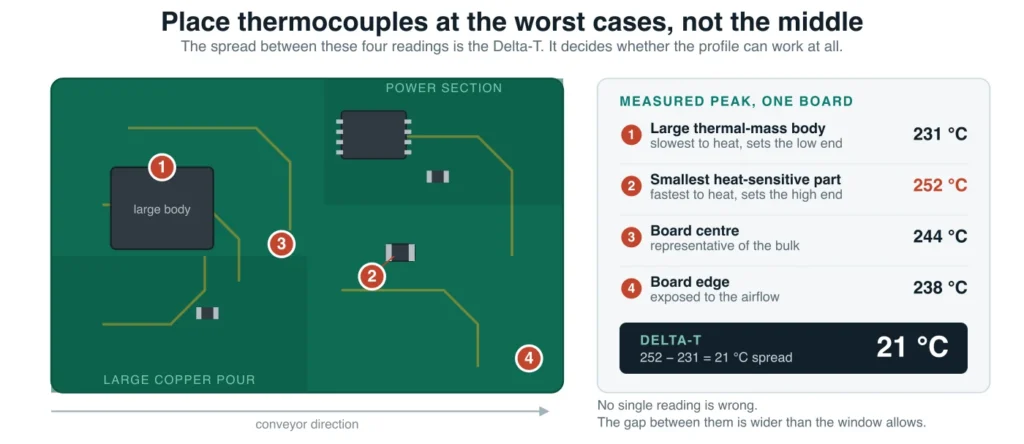
3. Coloque termopares en los peores casos, no en el centro. Colóquelos en el componente con mayor masa térmica, en la pieza más pequeña y sensible al calor, en el centro de la tarjeta y en el borde de la tarjeta. Añada uno debajo de un BGA cuando sea posible. La diferencia entre el centro y el borde de estas lecturas es el Delta-T, y es el único valor que indica si el perfil es viable.
4. Ejecute el perfil y lea el Delta-T. Si la diferencia en la tarjeta supera lo permitido por la ventana del proceso, el perfil aún no está terminado, independientemente de que cada termopar individual parezca aceptable.
5. Cierre la brecha del Delta-T en un orden fijo. Primero, la velocidad del transportador, porque desplaza toda la curva en el tiempo sin cambiar las relaciones entre las zonas. Después, los puntos de ajuste de las zonas, que cambian la forma. Luego, los límites entre zonas, y solo si los dos primeros pasos no logran cerrarla. Cambiar varios elementos a la vez hace que el resultado sea imposible de interpretar.
6. Regístrelo y contrólelo. Almacene el perfil asociado con la revisión de la tarjeta, el lote de pasta y la fecha. Vuelva a crear el perfil cuando cambie la pasta, cambie la configuración de capas, cambie la mezcla de componentes, después del mantenimiento o reparación del horno y periódicamente como parte del control del proceso. Un perfil que no puede reproducir no es un control; es una coincidencia.
El problema del Delta-T es el que sorprende a los ingenieros de NPI, y vale la pena expresarlo claramente. En una tarjeta con una sección lógica pequeña y densa y una sección de potencia grande con plano de tierra, las dos áreas pueden funcionar con una diferencia de varias decenas de grados durante el pico. No puede corregirlo elevando el pico, porque el área ligera ya estaba en su límite. La solución es reducir la velocidad de rampa, prolongar el remojo para que el área pesada se ponga al día o modificar la tarjeta: añadir alivios térmicos, equilibrar el cobre o agrupar los componentes pesados.
Temperaturas de reflujo por aleación de soldadura
La ventana de reflujo depende de la temperatura de liquidus de la aleación. El pico se establece lo suficientemente por encima del liquidus para garantizar la fusión y humectación completas, y no más allá de lo que los componentes pueden tolerar.
| Aleación | Composición | Solidus / liquidus | Pico típico | TAL típico | Notas |
|---|---|---|---|---|---|
| SAC305 | Sn 96.5 / Ag 3.0 / Cu 0.5 | 217 / 220 °C | 230 a 260 °C | Se recomiendan de 45 a 60 s | Línea base de producción para trabajos sin plomo |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (eutéctico) | aproximadamente de 210 a 220 °C | de 30 a 60 s | Ventana de proceso más amplia; permitido únicamente bajo una exención de RoHS |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (eutéctico) | aproximadamente de 165 a 180 °C | según la hoja de datos de la pasta | Para componentes sensibles al calor y un segundo paso de refusión |
Hay dos aspectos de esta tabla que importan más que los números en sí.
J-STD-020 y una hoja de datos de pasta no describen lo mismo. IPC/JEDEC J-STD-020 define la clasificación de sensibilidad a la humedad de los encapsulados plásticos de montaje superficial, y su perfil de prueba sin plomo incluye una exposición de 150 a 200 °C durante 60 a 120 segundos, de 60 a 150 segundos por encima de 217 °C y un pico de clasificación de hasta 260 °C. Ese es el peor caso que se exige que un componente soporte en el banco de pruebas, repetido durante varios ciclos. No es una recomendación sobre lo que debe ejecutarse en su tarjeta. Confundir ambos conceptos es la razón por la que los ingenieros terminan ejecutando perfiles mucho más calientes y prolongados de lo que necesita la pasta.
Los ensambles de aleaciones mixtas son una decisión de proceso, no un detalle de materiales. La pasta sin plomo en una tarjeta con un acabado superficial con plomo, o viceversa, cambia la composición de la unión en la interfaz. El resultado puede ser aceptable, pero debe ser una decisión documentada con una justificación, no un accidente causado por lo que había disponible.
El trabajo tradicional con estaño-plomo sigue siendo legal únicamente dentro de las exenciones de la Directiva de la Unión Europea sobre Restricción de Sustancias Peligrosas (2011/65/UE), que restringe el plomo en equipos eléctricos y electrónicos sujetos a una lista publicada de exenciones (Comisión Europea, Directiva RoHS, consultada el 2026-10-21). No dé por sentado que una exención aplica a su producto; consulte la lista vigente.
Selección y manipulación de la pasta de soldadura
La pasta de soldadura es polvo metálico suspendido en fundente y un sistema vehículo, y el tipo de tamaño de polvo se elige según el paso más fino de la tarjeta, no por preferencia ni por precio.
Tamaño del polvo. IPC J-STD-005 clasifica el polvo de soldadura según el tamaño de sus partículas, y la clasificación se basa en la proporción de partículas que se encuentran dentro de un rango nominal. El polvo más fino imprime aperturas más finas, pero transporta más óxido superficial por unidad de masa, es más propenso a formar vacíos y tiene una vida útil más corta en el esténcil. La regla práctica es elegir el tipo más grueso que permita trabajar con el paso más fino de la tarjeta.
| Tipo de polvo | Rango de partículas | Aplicación típica | Compensación |
|---|---|---|---|
| Tipo 3 | 25 a 45 µm | Paso estándar, 0.5 mm o superior | Mayor vida útil del esténcil, menos vacíos |
| Tipo 4 | 20 a 38 µm | Paso fino, aproximadamente de 0.4 a 0.5 mm | Equilibrado; la opción común para paso fino |
| Tipo 5 | 15 a 25 µm | Paso muy fino, 0.3 mm o inferior | Impresión más fina, mayor carga de óxido, menor vida útil |
Química del fundente. Los fundentes sin limpieza, solubles en agua y de colofonia difieren en actividad y en residuos. La elección se hace en la impresora y se paga después: durante el recubrimiento conformal, en las pruebas de limpieza o en una falla en campo cuyo origen se remonta a residuos debajo de un componente. Si el ensamble recibirá recubrimiento, confirme la compatibilidad con el proveedor del recubrimiento antes de homologar la pasta, no después.
Carga metálica y viscosidad determinan cómo se comporta la pasta al pasar por la apertura y cuánto tiempo sobrevive en el esténcil. Son variables de calidad de impresión, no constantes, y cambian con la temperatura y con el tiempo que permanecen en el esténcil.
Almacenamiento y manipulación. Normalmente la pasta se almacena refrigerada y debe llevarse a temperatura ambiente antes de usarse, porque un depósito frío condensa humedad y se imprime de manera irregular. La vida útil en el esténcil es limitada y la especifica el fabricante. La pasta que ha estado abierta demasiado tiempo se imprime de forma distinta a la que no, y la diferencia aparece como una variación de volumen que el SPI detectará y nadie creerá.
Equipos de refusión y cómo especificarlos
Tres tecnologías de calentamiento dividen el mercado, y elegir entre ellas implica equilibrar uniformidad, capacidad para masas térmicas y costo, en lugar de preguntarse cuál es la más reciente.
Convección forzada, infrarrojo y fase de vapor
Convección forzada es la opción predeterminada en producción. El aire caliente circula por múltiples zonas controladas de manera independiente y, como el aire pasa físicamente sobre la tarjeta, transfiere calor por convección a cada superficie expuesta, independientemente del color, material o acabado del componente. Eso es lo que proporciona uniformidad en una tarjeta mixta. El número de zonas es una especificación de resolución, no de calidad: más zonas permiten ajustar la curva con mayor precisión, pero no mejoran la unión.
Infrarrojo La transferencia de calor por radiación es eficiente y mecánicamente sencilla, pero distintos materiales absorben a diferentes velocidades, y el sombreado significa que un componente grande puede proteger el área que queda detrás. Por eso, la radiación infrarroja es ahora más común en equipos de sobremesa y de retrabajo que en líneas de producción.
Fase de vapor sumerge el ensamble en un vapor saturado de un fluido perfluorado inerte, que se condensa sobre la tarjeta y transfiere calor latente a una temperatura fija determinada por el punto de ebullición del fluido. La transferencia de calor es extremadamente uniforme, lo que resulta adecuado para componentes de gran masa térmica y sensibles al calor, y el vapor desplaza el oxígeno, por lo que la oxidación es limitada. Las desventajas son el costo del fluido, su manejo y que, en muchos sistemas, se trata de un proceso por lotes en lugar de continuo.
Nitrógeno y vacío
La inertización con nitrógeno reduce la oxidación durante el reflujo y mejora la humectación, lo cual es más importante para encapsulados de paso fino, aleaciones sin plomo y productos de alta confiabilidad. Es un costo operativo, por lo que la decisión consiste en determinar si la reducción de defectos compensa el gasto del gas. En una línea madura y bien controlada que fabrica tarjetas sencillas, a menudo no lo compensa. Para trabajos con BGA y QFN de paso fino en productos automotrices o médicos, normalmente sí.
El reflujo al vacío aplica vacío mientras la aleación está fundida, extrayendo el gas atrapado de la unión y reduciendo considerablemente los huecos. Es la medida más eficaz disponible para reducir los huecos en encapsulados de terminación inferior y de matriz, y es una decisión de inversión de capital, no un ajuste del perfil.
Dimensionamiento de un horno según el volumen de producción
Ejemplo práctico de dimensionamiento de un horno
Un ensamblador necesita producir 180 tarjetas por hora. Cada tarjeta mide 8 pulgadas de largo y el fabricante de la pasta recomienda un perfil de cuatro minutos y tres etapas. El transportador permite una separación de 2 pulgadas entre tarjetas, por lo que el factor de carga es 0.8.
Paso 1. Tarjetas por minuto. 180 / 60 = 3 tarjetas por minuto.
Paso 2. Velocidad de línea requerida. (3 tarjetas/min × 8 pulg/tarjeta) / 0.8 = 30 pulgadas por minuto.
Paso 3. Longitud calentada requerida. 30 pulg/min × 4 min = 120 pulgadas, o 10 pies.
El horno necesita al menos 120 pulgadas de longitud calentada La longitud total será mayor, porque la sección de enfriamiento, la sección de carga y la sección de descarga se encuentran fuera de las zonas calentadas. Cotizar basándose en la longitud total en lugar de la longitud calentada es un malentendido común y costoso.
Diseño de la tarjeta para el reflujo
La mayoría de los defectos de reflujo se originan durante el diseño, antes de que la tarjeta llegue a la impresora. El efecto tombstone, los puentes de soldadura y la deformación se remontan cada uno a una decisión específica de diseño o de plantilla.
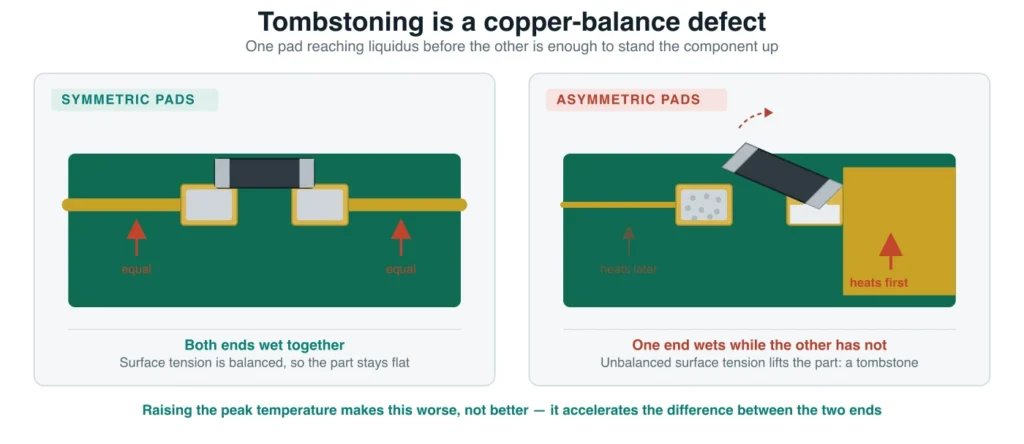
La simetría térmica entre las almohadillas de un componente es el mecanismo que provoca el efecto tombstone. Si una almohadilla tiene una conexión de cobre grande y la otra una pista delgada, un extremo del componente alcanza la temperatura de liquidus antes que el otro. El primer extremo se humecta, la tensión superficial tira de él y la pieza se levanta. Equilibre el cobre en ambos extremos y el defecto prácticamente desaparecerá.
El equilibrio del cobre en todo el panel determina la deformación. Las grandes áreas de cobre desequilibradas se calientan y expanden de manera desigual, y el panel se arquea al pasar por el pico de temperatura. La solución debe aplicarse en el área de desperdicio del panel, donde se agrega cobre para igualar la distribución, no en la tarjeta misma.
La orientación de los componentes con respecto al desplazamiento del transportador es importante para las piezas largas. Colocar los componentes alargados transversalmente al flujo de aire, en lugar de alinearlos con él, reduce la posibilidad de que la pieza se levante o se desplace mientras la aleación está fundida.
La geometría y el espaciamiento de las almohadillas controlan la formación de puentes. Los puentes de soldadura son un problema de volumen de pasta y de espaciamiento, no del horno, y se corrigen en la plantilla, no en el perfil.
Los rieles de borde y las zonas de exclusión proporcionan al transportador un punto de sujeción y evitan que los componentes o la pasta se alteren en el borde de la tarjeta durante el transporte.
Las reglas de las aperturas de la plantilla según el encapsulado hacen la mayor parte del trabajo restante:
- Extremos redondeados en las aperturas para dispositivos de paso fino, con el fin de reducir la concentración de esfuerzos y mejorar la liberación de la pasta.
- Aperturas cuadradas para las almohadillas de BGA y los componentes pasivos ultraminiatura, para lograr un depósito uniforme y una formación predecible de las esferas.
- Aperturas en forma de cruz en las almohadillas térmicas de QFN, para controlar el volumen de pasta debajo de una almohadilla expuesta grande y reducir la formación de pequeñas esferas de soldadura en los bordes.
- Reducción de las aperturas en dispositivos de paso fino, donde la formación de puentes se debe al exceso de volumen y no al espaciamiento.
Marcas fiduciales proporcionan a la máquina de colocación un punto de referencia confiable. Sin ellas, la precisión de colocación queda limitada por las tolerancias de fabricación de la tarjeta y el registro del panel, en lugar de estarlo por la máquina.
Vías en almohadilla sin relleno absorben la pasta hacia el interior del barreno durante el reflujo, dejando la unión sin suficiente soldadura y contaminando el lado opuesto. Si las vías deben ubicarse en una almohadilla, tienen que rellenarse y cubrirse, y el tipo de relleno debe especificarse haciendo referencia a IPC-4761, Guía de diseño para la protección de estructuras de vías de tarjetas impresas, que define los tipos de protección de vías y sus criterios de aceptación. Esa es una decisión de fabricación que debe tomarse antes de ordenar la tarjeta.
Ensambles de doble cara y de tecnología mixta
La mayoría de los productos reales no son completamente de montaje superficial. La decisión sobre cómo manejar los componentes de orificio pasante y cómo secuenciar una fabricación de dos caras está presente en cada nuevo ensamble.
Reflujo de segunda pasada
En una tarjeta de doble cara, primero se realiza el reflujo de un lado; después, la tarjeta se voltea y el segundo lado se imprime, se colocan los componentes y se somete a reflujo. El problema es que las uniones del primer lado quedan expuestas a un segundo ciclo térmico y la aleación se ablanda por encima de su solidus.
Las reglas prácticas se reducen a la secuenciación y la masa. Suelde primero el lado con menos componentes o con componentes más pequeños, de modo que las piezas pesadas queden en la segunda pasada, donde no corren el riesgo de caerse. Cuando las piezas pesadas deben colocarse en el primer lado, unos puntos de adhesivo las mantienen en su sitio durante el segundo reflujo. La segunda pasada normalmente se realiza con un pico ligeramente más bajo y, en algunos diseños, un escudo térmico protege la parte inferior.
Componentes de orificio pasante en una línea de reflujo
La mayoría de los trabajos con tecnología mixta utilizan una de estas tres opciones:
| Proceso | Combinación óptima de tarjetas | Rango de volumen | Restricción principal |
|---|---|---|---|
| Pin-in-paste | Componentes de orificio pasante en una tarjeta que, por lo demás, es SMT | De menor a mayor | La pasta debe llenar el barril además de la unión, por lo que las aperturas y los depósitos son más grandes |
| Soldadura selectiva | Tarjetas mixtas con una cantidad moderada de componentes de orificio pasante | Bajo a medio | Acceso de la boquilla y tiempo de ciclo por unión |
| Soldadura por ola | Tarjetas dedicadas a componentes de orificio pasante o tarjetas mixtas | Elevado | Enmascarado o fijación para el lado SMT |
Pin-in-paste es la opción que más conviene comprender, porque elimina un paso completo del proceso. La pasta se imprime sobre las almohadillas de los componentes de orificio pasante con aperturas ampliadas para depositar suficiente volumen que llene el barril y forme el filete; se colocan los componentes y todo el ensamble pasa por reflujo en una sola operación. El volumen es la restricción: el depósito debe abastecer tanto la unión como el barril, lo que obliga a utilizar aperturas más grandes y un depósito de pasta más alto que el que requeriría la misma almohadilla para un componente de montaje superficial.
La regla de decisión se basa en el contenido y el volumen. La cantidad de componentes de orificio pasante determina la elección del proceso, no la preferencia, y la mayoría de las tarjetas terminan utilizando más de un proceso en el mismo ensamble. Pretender lo contrario es la manera de que las cotizaciones salgan mal.
Defectos comunes del reflujo y sus causas
Los defectos de reflujo no son aleatorios. Cada uno de los más comunes tiene una lista breve de causas, y esas causas son parámetros del proceso que se pueden medir o decisiones de diseño que se pueden inspeccionar.
| Defecto | Apariencia | Causa determinante | Corrección | Clase de aceptación |
|---|---|---|---|---|
| Efecto tombstone | Un extremo de un componente de chip se levanta y queda en posición vertical | Desequilibrio térmico entre las almohadillas, volumen desigual de pasta o una rampa demasiado rápida | Equilibrar el cobre de las almohadillas, igualar el depósito y ralentizar la rampa | Clases 2 y 3: rechazable cuando la terminación queda levantada y separada de la almohadilla |
| Puentes de soldadura | La soldadura une almohadillas o terminales adyacentes | Volumen excesivo de pasta, diseño de las aperturas o sellado deficiente de la plantilla | Reducir el tamaño de la apertura, ajustar la presión de impresión y verificar la alineación | Clases 2 y 3: rechazable cuando el puente provoca un cortocircuito entre conductores |
| Formación de vacíos | Bolsas de gas dentro de la unión, principalmente en encapsulados BGA, QFN y de potencia | Desgasificación, óxido, manejo de la pasta o velocidad de la rampa | Utilizar pasta de baja formación de vacíos, prolongar el precalentamiento y considerar vacío o nitrógeno | La clase 3 es más estricta; evaluar según los criterios aplicables y cualquier límite de vacíos acordado |
| Head-in-pillow | La esfera del BGA se asienta sobre la pasta sin fusionarse | Alabeo del encapsulado o de la tarjeta durante el reflujo, agravado por la oxidación | Aumentar la cantidad de pasta, utilizar un fundente más resistente a la oxidación, ajustar el perfil y emplear una atmósfera inerte | Clase 3: rechazable, porque la unión no se ha formado metalúrgicamente |
| Graping | Superficie granular y oxidada que parece un racimo de uvas | El fundente se agotó antes de que la aleación se fusionara, debido a un remojo o un TAL excesivos | Acortar el remojo, reducir el TAL y utilizar una pasta con mayor estabilidad térmica | Rechazable por humectación insuficiente |
| Salpicaduras de soldadura | Pequeñas esferas dispersas alrededor de las almohadillas o las pistas | Salpicaduras de pasta por una rampa demasiado rápida, limpieza deficiente de la plantilla o pasta degradada | Reducir el precalentamiento, limpiar el esténcil, controlar la vida útil de la pasta | Depende del tamaño y la ubicación; evaluar conforme a los criterios aplicables |
| Unión fría o alterada | Filete opaco, áspero o fracturado | Pico o TAL insuficiente, o vibración mientras está fundida | Verificar el perfil con la hoja de datos de la pasta y estabilizar el transportador | Rechazable por humectación insuficiente |
| Desplazamiento o inclinación del componente | Pieza desplazada de su pad durante el reflujo | Humectación desequilibrada, vibración del transportador o alteración del flujo de aire | Equilibrar la pasta, estabilizar el transporte y revisar la configuración de los ventiladores | Evaluar conforme a los criterios de colocación |
| Alabeo | La tarjeta o el panel se arquea al atravesar el pico | Desequilibrio del cobre, apilamiento asimétrico y humedad | Equilibrar el cobre, revisar el apilamiento y hornear antes del reflujo | Indicador de proceso o defecto, según la condición resultante de la unión |
| Efecto palomita | Agrietamiento o delaminación debido a la evaporación repentina de la humedad absorbida en el pico | Humedad absorbida antes del reflujo en un encapsulado sensible a la humedad | Hornear conforme al programa de IPC/JEDEC J-STD-033 y controlar el tiempo de exposición en piso | Defecto: el encapsulado se ha dañado |
Los vacíos y el efecto head-in-pillow refutan la misma suposición: que una unión que parece estar formada realmente lo está. El tombstoning pertenece a esta lista por una razón diferente. Es lo bastante visible, pero el desequilibrio está integrado en el cobre de los pads, por lo que reducir la velocidad de calentamiento puede atenuarlo, mientras que la solución duradera es modificar el diseño o el esténcil.
Vacíos en encapsulados de matriz es el defecto en el que los cambios del perfil tienen el menor efecto. Los vacíos se forman cuando el gas no puede escapar antes de que la aleación se solidifique, por lo que las variables son la velocidad de calentamiento, la química de la pasta, la duración del precalentamiento y la atmósfera. En un BGA o QFN, el gas tiene un largo trayecto de salida, por lo que estos encapsulados presentan más vacíos que las piezas con terminales tipo ala de gaviota. El reflujo al vacío es la intervención individual más eficaz; la pasta de bajo nivel de vacíos y un precalentamiento más largo y suave son las opciones más económicas.
Head-in-pillow es el defecto que con mayor frecuencia sobrevive a la inspección, porque la unión parece estar formada vista desde arriba. El alabeo es el mecanismo: un encapsulado que se arquea durante el reflujo levanta sus esferas y las separa de la pasta, y para cuando vuelve a aplanarse, la pasta ya se ha reflujado sin ellas. El trabajo técnico de Indium Corporation sobre este defecto lo atribuye al alabeo del componente o de la tarjeta durante el reflujo, agravado por la oxidación, y recomienda la pasta de soldadura como la contramedida más práctica (Indium Corporation, Pruebas y prevención del efecto head-in-pillow, consultado el 2026-10-21). La detección normalmente requiere rayos X o una prueba de tinte y desprendimiento, por lo que el trabajo de primera pieza en una tarjeta con BGA debe incluir una de ellas.
Efecto tombstone es el ejemplo más claro de un defecto diseñado desde el principio. La mitigación publicada consiste en la simetría de los pads y un volumen uniforme de pasta, decisiones ambas relacionadas con el diseño y el esténcil. Elevar la temperatura máxima para “asegurarse de que humecte” empeora el tombstoning, no lo mejora, porque acelera la diferencia entre los dos extremos.
Criterios de inspección y aceptación
La inspección responde si el proceso funcionó. La aceptación responde si el resultado es suficientemente bueno. Son preguntas diferentes y se responden mediante normas distintas.
En orden, las etapas son: SPI antes del reflujo, comprobar el volumen y la alineación de la pasta; AOI después del reflujo, comprobar la presencia, la polaridad, la alineación y la forma visible de la unión; Rayos X para las uniones que no pueden verse, lo que en la práctica significa BGA, QFN y otros encapsulados con terminaciones inferiores; sección transversal para la verificación destructiva cuando los rayos X son ambiguos y la cuestión es importante; y prueba funcional como etapa final a nivel de producto.
La aceptación es una capa independiente. Una unión se evalúa conforme a una norma y una clase determinadas, no según la percepción de un inspector. Esa norma es IPC-A-610, Aceptabilidad de los ensamblajes electrónicos, actualmente en la Revisión J, publicada en 2024 y sustituta de la Revisión H. Sus criterios están organizados por clase de producto: la Clase 1 abarca la electrónica general, la Clase 2 abarca la electrónica para servicios específicos y la Clase 3 abarca los productos de alto rendimiento y para entornos exigentes.
En la práctica se derivan dos consecuencias.
La clase es una decisión comercial que se toma antes de la producción, no un juicio realizado en el banco de trabajo. Elegir la Clase 3 para un producto cuyo entorno no la exige implica asumir un costo de inspección sin obtener mayor confiabilidad. Elegir la Clase 2 para un producto que estará expuesto a ciclos térmicos en un vehículo implica asumir un problema de garantía.
Se supone que las uniones sin plomo deben verse diferentes. Un filete de SAC305 normalmente es más opaco, granulado y redondeado que el filete brillante y cóncavo de estaño-plomo con el que se capacitó a muchos inspectores. Evaluar una unión sin plomo por su brillo es aplicar un criterio heredado, y produce tanto rechazos falsos como, peor aún, una falsa confianza cuando una unión realmente defectuosa resulta ser brillante.
Detrás de cada criterio de esa norma hay tres estados de condición: Aceptable, Indicador de proceso y Defecto. El estado intermedio es donde ocurren la mayoría de las discusiones. Un Indicador de proceso es una condición que no es ideal, pero no compromete la forma, el ajuste ni la función para la clase establecida, por lo que no es motivo para rechazar una tarjeta. Tratar cada Indicador de proceso como un defecto impulsa retrabajos que introducen más riesgo del que implicaba la condición original y, en un producto de Clase 3, también genera un costo que la especificación nunca exigió.
Cómo calificar un proceso de reflujo
Calificar un proceso de reflujo significa demostrar por escrito que está bajo control antes de iniciar las corridas de producción. El entregable es un registro de primera pieza, no una tarjeta de buen aspecto.
- Perfil capturado. Perfil del primer artículo registrado, con cada lectura del termopar y el Delta-T indicado.
- Trazabilidad de la pasta. La aleación, el lote, el tipo de polvo y la fecha se registran junto con el perfil en el que se utilizaron.
- Límites de SPI. Límites de volumen y alineación establecidos y documentados para este ensamble específico.
- Cobertura de AOI. El programa se ajustó al conjunto de defectos que realmente produce este ensamble, en lugar de dejarlo con la configuración predeterminada.
- Uniones ocultas. Plan de muestreo por rayos X definido, incluida una verificación del primer artículo para cualquier encapsulado en arreglo.
- Registros. Perfil almacenado junto con la revisión de la tarjeta, el lote de pasta y la fecha.
- Activadores para volver a crear el perfil. Documentados por escrito y asignados a un rol específico.
- Clase de aceptación. Registrada por escrito, con el número de la norma y la letra de revisión.
- Retrabajo. Criterios y cantidad permitida de ciclos de retrabajo definidos, incluido el método para volver a inspeccionar las uniones retrabajadas.
- Sensibilidad a la humedad. Componentes identificados, con controles de horneado y de vida útil fuera de la bolsa implementados.
Preguntas frecuentes
¿Cuál es la diferencia entre la soldadura por ola y la soldadura por reflujo?
En la soldadura por reflujo, la soldadura llega en forma de pasta aplicada a las almohadillas y se funde donde está depositada. En la soldadura por ola, la tarjeta pasa sobre una ola estacionaria de soldadura fundida que asciende por los orificios pasantes metalizados. El reflujo se utiliza para componentes de montaje superficial y la soldadura por ola para componentes de orificio pasante; muchas tarjetas de producción utilizan ambos procesos.
¿Puedo usar una pistola de calor para soldar por reflujo?
Sí para retirar o reemplazar un solo componente, pero no para fabricar una tarjeta. Una pistola de calor no tiene una rampa controlada, un período de estabilización ni un pico medible, por lo que no puede proporcionar un perfil ni producir una unión repetible. Es una herramienta de retrabajo y, aun durante el retrabajo, existe el riesgo de delaminar el laminado y sobrecalentar las piezas adyacentes.
¿Cómo se realiza la soldadura por reflujo en casa?
Las opciones realistas son una placa calefactora, un horno tostador adaptado o una estación de aire caliente. Ninguna ofrece control por zonas ni un perfil medido, por lo que no se puede verificar el tiempo por encima del liquidus ni la temperatura máxima; tampoco se tienen criterios de aceptación aparte de determinar si la unión parece estar formada. Para trabajos de prototipo en los que la tarjeta no es crítica para la seguridad, es una solución razonable. No sustituye a un proceso controlado.
¿Qué es la pasta de soldadura tipo 4?
El tipo 4 es una clasificación del tamaño de polvo conforme a IPC J-STD-005, con un rango de 20 a 38 µm, y es la opción común para trabajos de paso fino de aproximadamente 0.4 a 0.5 mm. Elija el tipo de polvo más grueso que permita despejar el paso más fino de la tarjeta, porque el polvo más fino imprime mejor, pero se oxida más rápido y reduce la vida útil del esténcil.
¿Cuál es la temperatura ideal para la soldadura por reflujo?
No existe una sola temperatura, porque el pico se establece según la aleación y está limitado por los componentes. Para SAC305, que se funde entre 217 y 220 °C, el rango publicado para el pico es de 230 a 260 °C, con un tiempo recomendado de 45 a 60 segundos por encima del liquidus. El límite superior lo establece la temperatura máxima del cuerpo más baja entre todas las piezas de la tarjeta.
¿Por qué mis uniones de soldadura sin plomo se ven opacas?
Porque las uniones de SAC305 normalmente son opacas y granulosas. El filete brillante y cóncavo que muchos inspectores asocian con una unión correcta es característico de las aleaciones de estaño-plomo. Juzgar una unión sin plomo por su brillo es un criterio heredado y constituye el error de inspección más común en el ensamble sin plomo.
¿Con qué frecuencia se debe volver a validar un perfil de reflujo?
Vuelva a crear el perfil cada vez que cambie la pasta, cambie la estructura de capas, cambie la combinación de componentes o se dé mantenimiento o se repare el horno, y hágalo también a intervalos periódicos como parte del control del proceso. Un perfil almacenado junto con la revisión de la tarjeta, pero no con el lote de pasta, es un registro incompleto, porque un cambio de pasta por sí solo puede modificar el resultado.
Dónde empezar
Verifique dos aspectos de su propio proceso antes de cambiar cualquier cosa. Primero, si su perfil fue validado con el ensamble que realmente está produciendo o si se heredó de una tarjeta similar. Segundo, si su clase de aceptación está documentada y citada con la revisión de la norma o si simplemente se da por supuesta.
Si el perfil se heredó, la mejora más rápida normalmente no consiste en establecer una nueva configuración del horno. Consiste en medir el Delta-T en la tarjeta actual, porque eso indica si el perfil siquiera puede funcionar en todo el ensamble. Si la clase se da por supuesta, la mejora más económica es especificarla por escrito en la siguiente orden de compra; no cuesta nada y elimina una discusión que, de otro modo, surge durante la inspección final.
Ambas verificaciones cuestan prácticamente nada y son aspectos que un proveedor responderá directamente si se le pregunta. Una pregunta sobre el perfil debería producir una gráfica con las trazas de los termopares y la revisión de la tarjeta. Una pregunta sobre la clase debería producir un nombre, una letra de revisión y una fecha. Cualquier respuesta más vaga que eso debe considerarse no verificada.
Sources
- Indium Corporation, Ficha técnica del producto de pasta de soldadura SAC305 soluble en agua, para conocer la velocidad de rampa recomendada y aceptable, la ventana de estabilización, el tiempo por encima del liquidus, la temperatura máxima y la velocidad de enfriamiento. Consultado el 2026-10-21.
- Indium Corporation, datos de la aleación de soldadura Indalloy 256 (SAC305), para conocer el solidus de 217 °C y el liquidus de 220 °C. Consultado el 2026-10-21.
- Indium Corporation, Pruebas y prevención del efecto head-in-pillow, documento técnico sobre el mecanismo de deformación y oxidación del defecto head-in-pillow y las contramedidas recomendadas. Consultado el 2026-10-21.
- IPC / Asociación Global de Electrónica, Cumple con tus estándares, para conocer el alcance de IPC-A-610, J-STD-001 y la familia de normas relacionada. Consultado el 2026-10-21.
- IPC, IPC-A-610J: aceptabilidad de ensamblajes electrónicos, publicada en 2024, que reemplaza a la Revisión H (2020). Disponible a través de IPC y sus distribuidores autorizados, incluido el Tienda web ANSI.
- IPC/JEDEC, J-STD-020: Clasificación de sensibilidad a la humedad y al reflujo para dispositivos de montaje superficial de estado sólido no herméticos, para conocer los límites del perfil de clasificación sin plomo y la temperatura máxima de clasificación.
- IPC, J-STD-005: Requisitos para las pastas de soldadura, para conocer la clasificación del tamaño de las partículas del polvo de soldadura, incluidos el tipo 3 (25 a 45 µm), el tipo 4 (20 a 38 µm) y el tipo 5 (15 a 25 µm).
- IPC/JEDEC, J-STD-033: Manejo, empaque, envío y uso de dispositivos de montaje superficial sensibles a la humedad y al reflujo, para conocer el programa de horneado y los controles de vida útil fuera de la bolsa mencionados en la sección sobre humedad.
- IPC, IPC-4761: Guía de diseño para estructuras de vías de placas de circuito impreso, para los tipos de protección de vías mencionados en la sección de diseño de la placa.
- Comisión Europea, Directiva RoHS, para la restricción del uso de plomo en equipos eléctricos y electrónicos y el mecanismo de exención. Consultado el 21/10/2026.
