IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies, defines requirements for the materials, processes and acceptability of soldered assemblies. It covers how assemblies are made as well as requirements for the resulting connections. A purchase order that cites the standard should identify the applicable revision, product class and project-specific requirements.
For an assembly buyer, the useful question is: what evidence will show that the agreed requirements were followed? The answer connects your drawings and order to the assembler’s process controls, inspection plan and build records.
Points clés
- The official revision table lists Revision J (2024) as the current base document, checked on October, 2026.
- Product class, document revision and application addenda are separate decisions to establish before production.
- Personnel certification demonstrates individual knowledge or skills within its scope; build conformity needs evidence for the actual assembly.
- Agree the required process records, inspection coverage and delivery documentation during quotation.
What J-STD-001 covers in PCB assembly
J-STD-001 addresses soldered electrical and electronic assemblies, including wire and terminal connections, through-hole technology and surface mount technology. Its scope extends beyond the visible shape of a solder joint.
The publisher’s J-STD-001 endorsement program identifies topics including safety, equipment, electrostatic discharge, assembly processes, soldered connection acceptance and test methods. The standard’s public contents preview provides the document structure for readers evaluating its scope.
For a PCB assembly project, organize your review around four areas:
- Inputs: components, solder alloy, flux, equipment and handling conditions.
- People: proficiency for the work assigned, plus any credentials the customer specifically requires.
- Processes: soldering, cleaning and other operations relevant to the assembly.
- Verification: inspection, testing and the records agreed for the build.
These areas connect. A satisfactory final inspection does not, by itself, identify which flux was used or establish the processing history. Conversely, a recorded process setting does not establish that every resulting connection is acceptable. Agree how the manufacturing and verification evidence will work together.
Which revision and addenda apply?
La official document revision table, checked on October 27, 2026, lists J-STD-001J as the current base revision. Use the complete document designation when discussing an order; “latest revision” can become ambiguous between quotation, production and repeat orders.
Current base revision versus the contracted edition
Revision J was released in 2024. The publisher’s April 8, 2024 announcement describes additions including hardware-installation requirements and illustrations explaining bubbles in X-ray images. Those changes do not mean every assembly requires X-ray inspection.
For procurement, confirm which edition the order invokes and how an edition change will be approved. An existing drawing or customer specification may name an earlier revision. Resolve that conflict before the assembler releases work instructions, rather than silently substituting a newer document.
Automotive and space addenda
Application addenda supplement particular base editions. They are separate from the numbered product classes.
| Document listed by the publisher | Role | Question to resolve before ordering |
|---|---|---|
| J-STD-001J, 2024 | Base soldered-assembly requirements | Which edition does the order invoke? |
| J-STD-001JS, January 2025 | Space supplement to the corresponding base edition | Does the project invoke this supplement? |
| J-STD-001JA/IPC-A-610JA, September 2025 | Automotive supplement used with the corresponding editions of both standards | Which base documents and supplemental requirements apply? |
The application label alone is insufficient to specify the build. Document the selected editions, addenda and customer exceptions together so the quotation and manufacturing instructions use the same requirements.
How Classes 1, 2 and 3 affect the build
Product class expresses the performance expectations against which the assembly requirements are applied. Establish it for the project before discussing class-dependent acceptance criteria.
The following is a plain-language orientation. Use the applicable standard for its complete classifications and requirements.
| Class | Usage général | Buyer decision |
|---|---|---|
| Classe 1 | General electronic products, where the completed assembly’s function is the principal requirement | Confirm that the application’s service expectations fit this class. |
| Classe 2 | Dedicated-service products requiring continued performance and extended life | Define service expectations and any customer-specific requirements. |
| Classe 3 | High-performance or harsh-environment products where continued performance is critical | Establish the applicable class, verification plan and any additional application requirements. |
“J-STD-001 Class 3” is not a complete manufacturing specification. It leaves the document revision, drawing details, addenda and customer requirements unresolved. Nor does a product’s industry label automatically settle those decisions.
Keep assembly classification distinct from the requirements for the bare board and individual components. A supplier’s general statement about Class 3 work does not identify the requirements or records for your order. For the finished-assembly inspection perspective, see the IPC-A-610 assembly acceptance guide.
Soldering process controls and the evidence behind them
Ask for evidence that matches the process and assembly you are buying. The examples below are recommended supplier-review questions, not a claim that every listed record is an unconditional requirement of J-STD-001.
Materials, equipment and personnel competence
Identify the solder alloy and flux system proposed for the assembly. Ask how the assembler controls material identity, storage, handling and use. If a substitution is possible, establish who approves it and whether it changes process validation or cleaning decisions.
Useful evidence may include material identification, relevant supplier specifications and the work instructions used for the build. For personnel, ask how proficiency is established for the assigned operations. If your contract requires a particular credential, specify its scope and verification rather than accepting a general “IPC trained” statement.
Qualified soldering processes
Process settings should suit the actual assembly, materials and equipment. A recipe copied from another board does not demonstrate that this board’s temperature-sensitive and high-thermal-mass locations were assessed.
For reflow, ask which assembly revision the profile represents and how it was checked. The reflow soldering guide explains profiling in greater depth. For paste printing, solder paste inspection provides a separate view of deposit quality before placement and reflow.
Agree which records you need to receive and which the assembler will retain for review. That distinction avoids requesting a large production data package only after the quoted work is complete.
Cleanliness and process validation
Ask what supports the proposed cleaning or no-clean process for the intended assembly and service conditions. A no-clean material designation alone is not evidence that the assembled product meets your cleanliness expectations.
The publisher’s June 25, 2026 discussion, How Clean Is Clean Enough?, distinguishes contamination monitoring from evidence of electrical and environmental performance. It explains why a contamination measurement alone does not establish product reliability.
Useful questions include: what residue assessment supports the process, what changes trigger reassessment, and which tests or acceptance criteria apply? Obtain the applicable edition and customer specification before specifying a numerical limit. A single generic contamination threshold should not replace a product-specific discussion of materials, process and verification.
Inspection, testing and traceability
Inspection and electrical testing answer different questions. Visible inspection addresses accessible workmanship features. X-ray can provide information about hidden structures, while electrical testing addresses the characteristics included in its test coverage. None independently reconstructs the complete production history.
Agree inspection access, test coverage, handling of exceptions and how results connect to the assembly lot or serial number. Review the available PCB assembly inspection and testing capabilities against your project; specify the coverage needed in the quotation.
J-STD-001 vs IPC-A-610: how they work together
J-STD-001 sets requirements for producing soldered assemblies and includes acceptability requirements. IPC-A-610 supplies acceptance criteria for electronic assemblies. Their purposes overlap at the finished connection, but a final inspection document does not replace the controls needed to produce it.
The publisher’s Revision J announcement describes the standards as commonly used together. For procurement, agree which documents and editions apply rather than treating one designation as shorthand for both.
| Practical question | J-STD-001 | IPC-A-610 |
|---|---|---|
| What governs soldering materials and processes? | Addresses manufacturing requirements and controls | Does not replace the manufacturing specification |
| How is the completed assembly evaluated? | Inclut les exigences d’acceptabilité | Fournit les critères d’acceptation de l’assemblage |
| Quels éléments de preuve doivent figurer dans le dossier du projet ? | Les éléments de preuve pertinents relatifs au procédé et à la vérification, convenus pour la fabrication | Les résultats d’inspection pertinents au regard des critères spécifiés |
Par exemple, un joint qui semble acceptable constitue un élément de preuve utile lors de l’inspection. Il ne permet pas d’identifier l’alliage, le flux ou le procédé utilisé pour réaliser ce joint. Reliez les constatations de l’inspection aux enregistrements de production exigés par la commande.
Que préciser dans une demande de devis pour un assemblage
Précisez le jeu de documents et les livrables justificatifs pendant que l’assembleur prépare son devis. « Se conformer à la norme IPC J-STD-001 » laisse en suspens des questions pratiques qui ont une incidence sur les instructions de travail, l’inspection et la documentation.
Liste de contrôle des éléments de preuve à fournir par l’assembleur à l’acheteur
Utilisez cette matrice comme pratique d’approvisionnement recommandée. Convenez avec l’assembleur de chaque livrable et de son point de revue ; il ne s’agit pas de la reproduction d’une liste de contrôle obligatoire issue d’une norme.
| Exigence à convenir | Mise en œuvre ou contrôle | Preuves à demander | Point de revue |
|---|---|---|---|
| Édition, classe et addenda | Harmoniser la commande et les instructions de travail | Liste des documents convenue | Avant l’émission de la commande |
| Plans et dérogations du client | Résoudre les notes contradictoires et les dérogations approuvées | Révision diffusée du plan et approbations des dérogations | Avant la production |
| Validation des matériaux et des procédés | Définir l’alliage, le flux et les contrôles de procédé applicables | Identification des matériaux et résumé pertinent de la validation | Approbation du procédé |
| Compétences du personnel ou qualifications spécifiées | Affecter du personnel qualifié au travail | Preuves de compétence ou périmètre et statut des qualifications demandées | Revue du fournisseur |
| Propreté et couverture des inspections et essais | Définir le plan de vérification | Méthodes convenues, critères et enregistrements des résultats | Première réalisation et acceptation |
| Documentation de traçabilité et de conformité | Relier la fabrication expédiée aux exigences approuvées | Références de lot et de numéro de série, statut des dérogations et certificat de conformité convenu | Revue avant expédition |
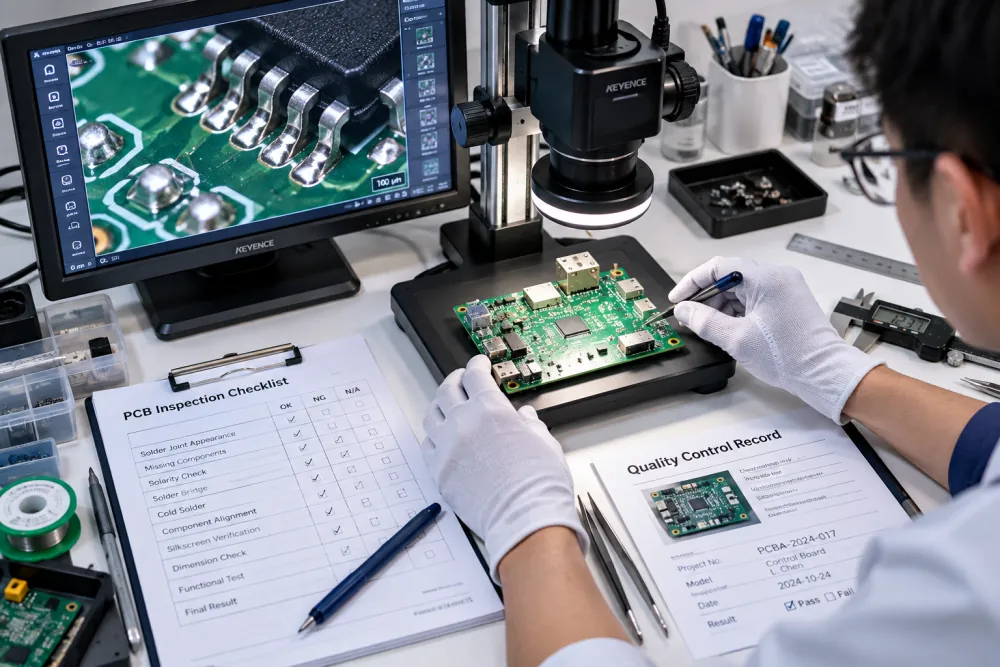
Exemple détaillé : résoudre une demande incomplète de classe 3
Scénario illustratif : Un acheteur transmet la mention « Fabriquer conformément à la norme J-STD-001, classe 3 ». Il s’agit d’un exemple hypothétique d’approvisionnement, et non d’un cas client de Lead PCB.
Avant d’établir le devis, les parties répondent à cinq questions :
- Quelle révision de base est spécifiée ?
- À quel assemblage et à quelle révision du plan l’exigence s’applique-t-elle ?
- Des addenda propres à l’application sont-ils spécifiés ?
- Existe-t-il des dérogations du client ou des exigences allant au-delà de la norme de base ?
- Quels enregistrements accompagnent l’expédition, et lesquels restent disponibles pour examen ?
Supposons que les parties choisissent la révision J pour un contrôleur terrestre, ne spécifient aucun addendum d’application et conviennent d’un plan distinct d’inspection et d’essais. Voici un exemple de note de commande plus claire :
Assembler la carte PCBA du contrôleur, révision C, conformément à la norme J-STD-001J, classe 3, en utilisant le dossier de plans diffusé. Appliquer le plan d’inspection et d’essais approuvé pour le projet. Aucun addendum d’application n’est spécifié. Obtenir l’approbation de toute dérogation avant sa mise en œuvre. Fournir avec l’expédition les informations convenues sur la traçabilité des lots, le résumé des inspections et essais, ainsi que le certificat de conformité.
L’étape suivante consiste à relier cette note aux enregistrements : les instructions de travail de la révision C, les matériaux et procédés approuvés, les résultats de vérification du projet et le lot expédié. Si un écart survient, son approbation doit rester liée à la fabrication concernée. Un certificat général dont le périmètre n’est pas clairement défini est moins utile qu’une documentation qui indique ce qui a été fabriqué et les exigences dont la conformité est attestée.
Ce que prouve la certification J-STD-001
Les programmes de certification J-STD-001 portent sur les connaissances et les compétences des personnes dans le cadre de programmes définis. L’ aperçu officiel de la certification distingue les rôles suivants :
- Spécialiste IPC certifié (CIS) : Pour les personnes qui doivent comprendre et appliquer les critères de la norme concernée. Les modules requis et les mentions complémentaires définissent le périmètre du programme.
- Formateur IPC certifié (CIT) : Pour les formateurs habilités à dispenser la formation et à faire passer les examens de certification applicables, conformément aux règles du programme.
- Expert certifié des normes (CSE) : Pour les personnes ayant une expertise avancée dans l’interprétation et l’application d’une norme ou de normes connexes.
Le programme de mentions complémentaires J-STD-001 comprend des activités pratiques d’assemblage. Vérifiez les exigences du parcours concerné avant de tirer des conclusions sur les examens, la durée de la formation ou le renouvellement.
Pour qualifier un fournisseur, demandez quel titre est pertinent pour le travail, quelles mentions complémentaires il comprend et s’il est à jour. Une certification constitue un élément de preuve concernant une personne. Elle ne prouve pas à elle seule que votre assemblage a utilisé les matériaux approuvés, suivi le processus convenu ou réussi les inspections requises. Demandez séparément les dossiers de fabrication correspondants.
Questions fréquentes
La norme J-STD-001 s’applique-t-elle aux circuits imprimés nus ou aux cartes assemblées ?
La norme IPC J-STD-001 porte sur les assemblages électriques et électroniques soudés. La fabrication des circuits imprimés nus répond à ses propres exigences, qui doivent être spécifiées séparément. Pour une commande clé en main, distinguez la spécification du circuit nu des exigences d’assemblage afin que le fournisseur puisse chiffrer et vérifier les deux périmètres.
La classe 3 impose-t-elle automatiquement le supplément spatial ?
La classe 3 et le supplément spatial sont deux choix de spécification distincts. L’éditeur présente J-STD-001JS comme un supplément à l’édition de base correspondante. Déterminez avec le client les documents applicables à la commande ; une mention de classe 3 à elle seule ne précise pas quels suppléments s’appliquent.
Un procédé « no-clean » dispense-t-il de vérifier la propreté ?
Ne considérez pas le terme « no-clean » comme un substitut à un accord sur la manière de justifier la propreté. Demandez à l’assembleur quels éléments de preuve justifient le matériau et le procédé utilisés pour votre produit. Les obligations détaillées, les méthodes et les critères d’acceptation doivent respecter l’édition applicable de la norme et les exigences du client.
Où puis-je obtenir la norme officielle ou son PDF ?
Utilisez les canaux officiels de l’éditeur pour obtenir les documents. L’ aperçu du contenu de J-STD-001J accessible au public permet d’en identifier le périmètre, mais ne constitue pas la norme complète sous licence. Consultez l’édition applicable dans son intégralité ainsi que ses suppléments pour interpréter les exigences détaillées ou les limites d’acceptation.
Préparez les exigences avant de demander un devis
Transmettez vos fichiers d’assemblage en précisant la révision, la classe, les suppléments et les livrables de preuve demandés pour l’ examen de l’assemblage clé en main de circuits imprimés. Clarifiez les exigences en suspens avant de lancer la commande afin que le devis, les instructions de production et les dossiers d’acceptation se rapportent à la même fabrication.
