L'ispezione della pasta saldante (SPI) controlla la pasta depositata su un PCB dopo la stampa e prima del posizionamento dei componenti. Un sistema SPI 3D misura il volume, l'altezza, l'area e l'allineamento del deposito rispetto ai limiti programmati. Consente di trattenere e correggere le stampe difettose prima del posizionamento e della rifusione. Per gli ingegneri hardware e gli acquirenti di PCBA, la decisione fondamentale è se l'assemblatore sia in grado di misurare in modo affidabile i depositi rilevanti e di agire con coerenza in caso di guasti.
Il superamento del controllo SPI conferma che i depositi ispezionati rispettano tali limiti. Non certifica i giunti di saldatura finiti né la funzionalità elettrica.
Punti chiave
- Ispezionare dopo la stampa e prima del posizionamento, quando i depositi sono ancora accessibili.
- Interpretare le percentuali rispetto a un volume nominale documentato e a limiti di accettazione qualificati.
- Valutare il contenimento delle stampe non conformi, la correzione e la nuova ispezione insieme alle capacità dell'apparecchiatura.
- Mantenere l'ispezione e i test a valle per i difetti che la misurazione della pasta non può stabilire.
La sequenza del processo è stampa della pasta → SPI → posizionamento dei componenti → rifusione → ispezione e test a valle. Anche l'AOI pre-rifusione può seguire il posizionamento.
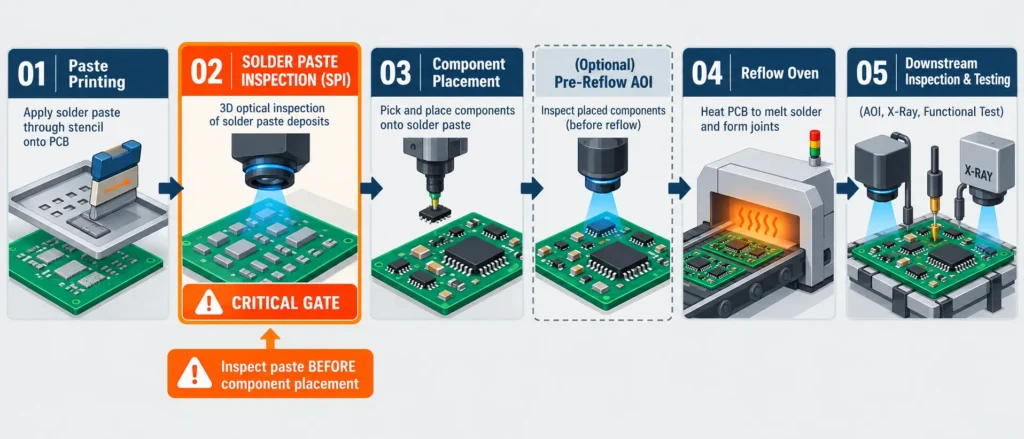
Che cosa misura la SPI e come funziona l'ispezione 3D?
La SPI valuta la geometria e la posizione della pasta stampata. La sua utilità deriva dal confronto di tali misurazioni con il deposito previsto, utilizzando le revisioni corrette della scheda e dello stencil.
Interpretare le misurazioni in un risultato SPI
Volume, altezza, area e offset descrivono aspetti diversi di un deposito; nessuno dovrebbe essere interpretato senza il relativo riferimento.
| Misurazione | Significato | Base utile per la reportistica |
|---|---|---|
| Volume | Volume integrato della pasta al di sopra della superficie di riferimento locale | mm³ o nL; percentuale di un volume nominale dichiarato |
| Altezza | Altezza del deposito rispetto alla superficie di riferimento | µm; identificare la statistica riportata, come media o valore massimo |
| Area | Ingombro del deposito nella regione di ispezione | mm²; percentuale dell'area di riferimento programmata |
| Offset X/Y | Scostamento dalla posizione prevista del deposito | µm con segno lungo ciascun asse della scheda |
| Forma/bridging | Geometria irregolare o pasta che collega regioni adiacenti | Immagine annotata e regola di rilevamento applicabile |
I sistemi SPI commerciali ispezionano queste caratteristiche geometriche, sebbene gli output disponibili varino in base alla configurazione.
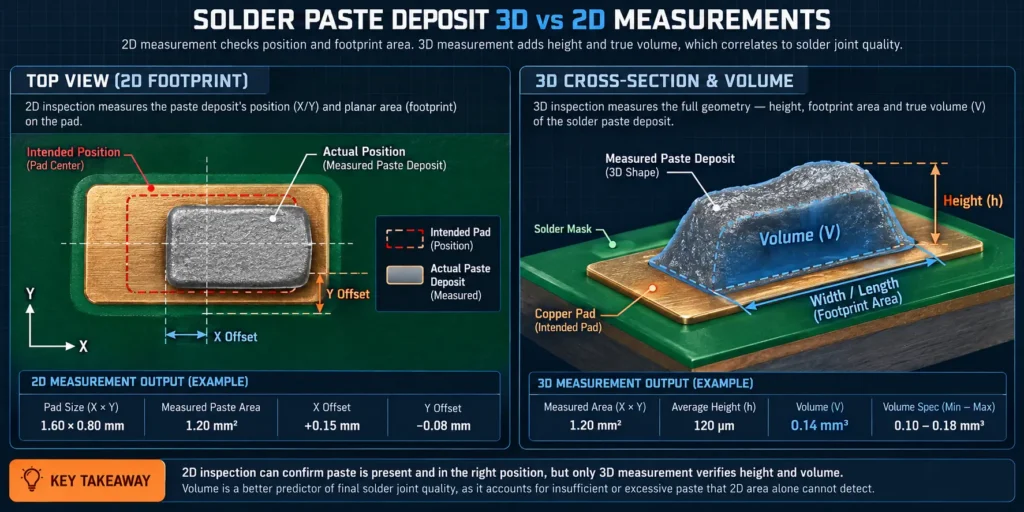
Due depositi possono coprire aree simili ma contenere volumi diversi. Un deposito sottile può sembrare completo visto dall'alto, pur fornendo meno pasta del previsto. Al contrario, un picco centrale elevato non dimostra che il volume sia adeguato sull'intero ingombro.
Comprendere cosa aggiunge la tecnologia 3D all'ispezione 2D
L'ispezione tridimensionale aggiunge l'altezza e il volume misurati alle informazioni dell'immagine superficiale. I controlli bidimensionali possono valutare la presenza, l'area, la posizione e le connessioni visibili della pasta, ma non possono stabilire il volume tridimensionale integrato basandosi soltanto sull'ingombro.
Il sistema allinea il programma di ispezione al PCB, acquisisce i depositi, ricostruisce le loro superfici e confronta le misurazioni calcolate con i limiti. Yamaha, ad esempio, documenta l'estrazione dei contorni con illuminazione 2D seguita dalla misurazione dell'altezza tramite sfasamento di fase. Questa è un'implementazione specifica, non una descrizione di ogni macchina SPI.
Utilizzare la misurazione 3D quando la decisione di produzione richiede un volume o un'altezza quantitativi. L'adeguatezza richiede comunque una convalida sulle dimensioni effettive dei depositi, sulle superfici e sulle condizioni della scheda.
Quali difetti di stampa può segnalare la SPI prima che diventino problemi di assemblaggio?
La SPI può segnalare depositi di pasta mancanti, insufficienti, eccessivi, spostati o collegati. Questi risultati indicano anomalie di stampa e rischi a valle; non garantiscono uno specifico difetto di rifusione.
Collegare le anomalie della pasta alla successiva indagine
La posizione e il modello di un allarme determinano la prima indagine. Un deposito basso ricorrente in una singola apertura suggerisce un problema diverso rispetto a uno scostamento uniforme sull'intero pannello.
| Condizione della pasta stampata | Evidenza SPI | Possibile rischio a valle | Prima indagine | Qualificazione richiesta |
|---|---|---|---|---|
| Deposito insufficiente | Volume in nL/mm³ e percentuale del nominale dichiarato | Saldatura insufficiente del giunto o connessione aperta | Ostruzione dell'apertura, rilascio, stato della pasta | Geometria dell'apertura, spessore locale, prodotto in pasta |
| Deposito eccessivo | Volume, area e forma | Ponticello o saldatura eccessiva | Volume previsto dell'apertura e impostazioni di stampa | Distanza tra i componenti e progettazione del deposito |
| Scostamento | Spostamento X/Y con segno in µm | Ridotta sovrapposizione della terminazione | Registrazione, riferimenti fiduciali, supporto della scheda | Limiti e riferimento specifici per direzione |
| Ponte di pasta | Immagine che mostra depositi collegati | Rischio di ponti di saldatura | Pulizia e allineamento del lato inferiore dello stencil | Geometria del gap e segmentazione dell'immagine |
| Deposito mancante | Immagine e risultato della misurazione/rilevamento | Saldatura mancante o insufficiente | Apertura ostruita e trasferimento non riuscito | Soglia di rilevamento e accuratezza della regione di ispezione |
| Squilibrio tra piazzole accoppiate | Sia i volumi sia un confronto definito | Fattore che contribuisce alla saldatura asimmetrica o all'effetto tombstone | Equilibrio di stampa, layout, posizionamento, condizioni termiche | Formula di squilibrio definita e rilevanza convalidata |
Questi sono possibili ambiti di indagine. Modificare un'impostazione della stampante senza aver confermato il fenomeno può alterare depositi altrimenti accettabili.
L'ispezione prima del posizionamento mantiene l'accesso alla pasta ed evita di aggiungere componenti a una stampa non risolta. La pulizia e la ristampa possono comunque richiedere manodopera e materiali, ma l'intervento può avvenire prima che sia necessario rimuovere i componenti o riparare il giunto di saldatura.
Separare un avviso di stampa dalla diagnosi di un giunto finito
La SPI non può stabilire direttamente la percentuale di vuoti post-rifusione, la bagnabilità, la resistenza del giunto o la continuità. Esamina la pasta esposta prima che il giunto esista.
L'effetto tombstone ne illustra il limite. Depositi disuguali possono contribuire, ma anche la geometria delle piazzole, la posizione del componente, il comportamento della lega e le forze di bagnabilità influenzano il risultato. Indium identifica diversi di questi fattori interagenti.
Un allarme relativo alla pasta richiede una verifica; non è una diagnosi del giunto finito. Analogamente, una stampa conforme non può escludere problemi di posizionamento o di rifusione che si verificano successivamente.
Come devono essere definiti il volume della pasta saldante e i limiti di ispezione?
Un risultato SPI significativo richiede un deposito nominale definito, una misurazione affidabile e limiti approvati adeguati all'assemblaggio. Una percentuale senza il suo denominatore è incompleta.
Definire cosa significa “100% di volume della pasta”
Per un'apertura dello stencil a pareti verticali, il riferimento geometrico del volume è area dell'apertura × spessore locale dello stencil. IPC-7527 definisce il volume progettato su questa base. Per uno stencil a gradini, utilizzare lo spessore locale e la geometria effettiva dell'apertura invece di presumere che la piazzola in rame e l'apertura siano identiche.
L'efficienza di trasferimento esprime il volume depositato rispetto al volume dell'apertura.
Efficienza di trasferimento (%) = volume del deposito misurato ÷ volume dell'apertura × 100
Considerare questo calcolo esemplificativo:
| Parametro | Valore |
|---|---|
| Apertura rettangolare | 0.30 × 0.30 mm |
| Spessore locale dello stencil | 0.10 mm |
| Volume calcolato dell'apertura | 0.009 mm³ = 9 nL |
| Volume di deposito misurato | 0.0072 mm³ = 7.2 nL |
| Efficienza di trasferimento | 80% |
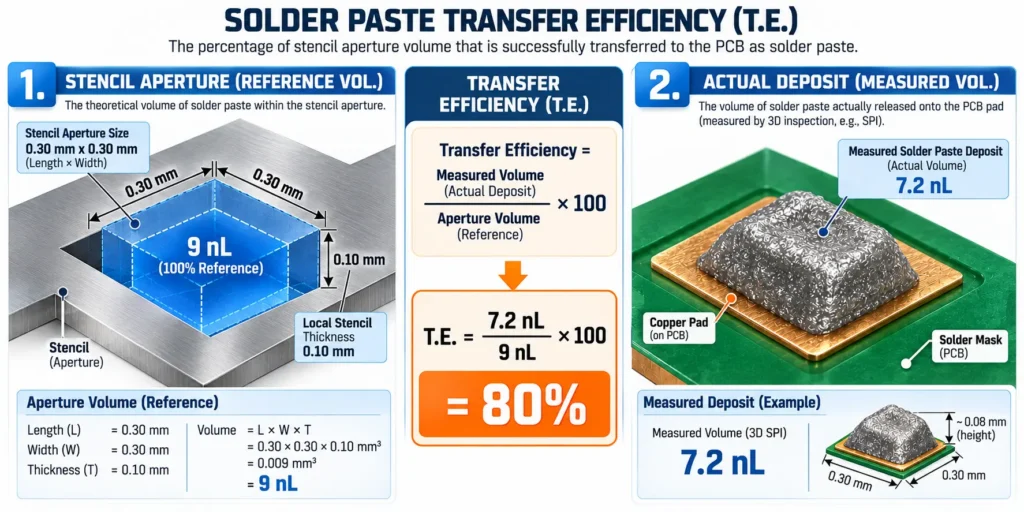
Il calcolo stabilisce un rapporto, non una decisione di superamento o mancato superamento. Verificare se la percentuale della macchina utilizza questo volume dell'apertura o un altro valore nominale programmato. Il volume della pasta include anche il flussante; non è il volume finale della lega saldante metallica dopo il riflusso.
Qualificare i limiti in base al processo di stampa effettivo
I limiti devono distinguere i depositi inaccettabili dalla variazione accettabile nell'ambito del processo qualificato. Iniziare dalla geometria dell'apertura, dallo spessore dello stencil, dal rischio associato al package, dalla spaziatura dei pad, dal supporto della scheda e dal riferimento di misurazione. Registrare il prodotto di pasta, la lega, il tipo di polvere, il sistema di flussante e le condizioni di manipolazione.
Le condizioni del materiale sono specifiche del prodotto. La scheda tecnica NP560 di Kester dell'ottobre 2021, ad esempio, indica una durata sullo stencil di otto ore a 65–85 °F e con un'umidità relativa del 10–70%. Si tratta di indicazioni per il materiale specificato nelle condizioni dichiarate, non di una regola universale sulla durata della pasta o di una finestra di accettazione SPI.
La risoluzione descrive la più piccola variazione di misurazione distinguibile; la ripetibilità riguarda la concordanza in condizioni ripetute; l'accuratezza riguarda la concordanza con un riferimento. Yamaha indica una risoluzione in altezza di 1 µm per il YSi-SP, ma ciò non dimostra un'accuratezza di 1 µm sui depositi di produzione.
La valutazione del primo articolo e l'analisi del sistema di misurazione devono supportare i limiti selezionati. Mantenere separati i limiti di accettazione dai limiti di controllo statistico utilizzati per rilevare i cambiamenti del processo. Gli indici di capacità richiedono un processo stabile e dati adeguati; combinare famiglie di depositi non correlate può nascondere la variazione.
Non considerare una singola finestra di volume o un obiettivo Cpk come un requisito IPC per ogni pad.
In prossimità di un limite decisionale, la variazione di misurazione può generare falsi scarti o anomalie non rilevate. Valutare la ripetibilità su depositi rappresentativi, includendo il ricaricamento e l'allineamento ove pertinenti. Il solo controllo con un campione di calibrazione non dimostra la capacità su ogni geometria di produzione.
Cosa dovrebbe accadere quando una scheda non supera l'SPI?
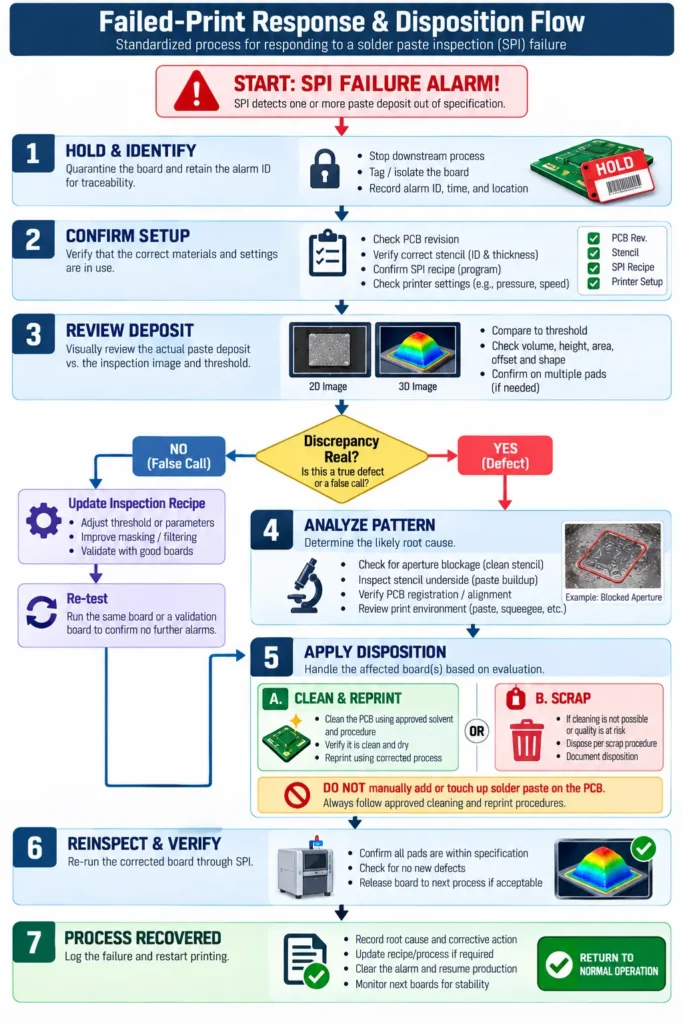
Un risultato SPI non conforme dovrebbe impedire il rilascio ordinario al posizionamento fino a quando l'allarme non è stato esaminato e alla scheda non è stata assegnata una disposizione autorizzata. La correzione deve riguardare sia la scheda interessata sia eventuali problemi di stampa ricorrenti.
Seguire una risposta controllata all'allarme
La risposta inizia con il contenimento, quindi distingue l'errore di misurazione da una reale anomalia di stampa.
- Mettere in attesa e identificare la scheda. Conservare l'identificazione della scheda/pannello, la posizione dell'allarme e il risultato originale. Impedire il trasferimento accidentale al posizionamento.
- Confermare la configurazione dell'ispezione. Verificare le revisioni di PCB e stencil, la ricetta, l'allineamento dei fiducial, il supporto e il riferimento locale dell'altezza.
- Esaminare il deposito. Confrontare l'immagine e le misurazioni con i limiti approvati. Inviare i casi ambigui a una revisione qualificata anziché scartarli automaticamente.
- Classificare il modello. Determinare se il problema riguarda una sola apertura, una zona della scheda, l'intero pannello, la direzione di stampa o il tempo di produzione trascorso.
- Indagare sulle variabili corrispondenti. Esaminare eventuali ostruzioni, le condizioni del lato inferiore dello stencil, la registrazione, il rilascio, le condizioni della pasta e il supporto, come indicato dal modello.
- Applicare la disposizione approvata. Utilizzare, secondo necessità, una pulizia e una ristampa compatibili, un metodo di correzione qualificato oppure lo scarto. Non presumere che sia accettabile pulire la scheda o aggiungere manualmente della pasta.
- Ripetere l'ispezione e confermare il recupero. Verificare la scheda corretta e le stampe successive secondo il piano di controllo prima di riprendere il normale rilascio.
La norma IPC-7526 tratta la pulizia degli stencil e delle schede stampate in modo errato; la procedura applicabile deve inoltre tenere conto della pasta, dei materiali del PCB, della chimica di pulizia e dei requisiti di asciugatura.
Confermare che il processo sia rientrato sotto controllo
Il recupero significa che l'azione correttiva ha ripristinato il processo previsto, con evidenze conservate. Conservare l'allarme originale, la decisione del revisore, il motivo, l'azione, la revisione della ricetta e la disposizione finale.
Esaminare i risultati successivi relativi all'apertura o alla famiglia di depositi interessata. Ampliare un limite fino alla scomparsa degli allarmi non dimostra il recupero; qualsiasi modifica del limite richiede una motivazione tecnica e un'approvazione.
Il feedback automatico della stampante può supportare il controllo, ma deve essere configurato e convalidato. Yamaha documenta le funzioni di feedback dell'offset e dei cicli di pulizia. La loro disponibilità su una piattaforma non dimostra che siano abilitate su una determinata linea di assemblaggio.
Come collaborano SPI, AOI, raggi X e test elettrici?
Questi metodi riguardano fasi e meccanismi di guasto diversi. L'SPI controlla la stampa; le ispezioni e i test successivi valutano condizioni che non esistono ancora o che non possono essere osservate durante l'SPI.
| Metodo | Fase di produzione | Evidenza ottenuta | Cosa non può stabilire da solo |
|---|---|---|---|
| SPI 2D | Dopo la stampa, prima del posizionamento | Presenza della pasta, area, posizione, connessioni visibili | Volume tridimensionale integrato della pasta |
| SPI 3D | Dopo la stampa, prima del posizionamento | Altezza, volume, area, offset e forma della pasta saldante | Conformità del giunto finito o del circuito |
| AOI | Dopo il posizionamento e/o il reflow | Controlli programmati dei componenti e delle caratteristiche di saldatura accessibili | Tutte le condizioni dei giunti nascosti |
| Ispezione a raggi X/AXI | Di solito dopo il reflow | Caratteristiche di saldatura interne selezionate, inclusi vuoti o ponti | Funzionalità elettrica completa |
| Test elettrici/funzionali | Fase definita del test dell'assemblaggio | Connessioni testate, risposte del circuito o funzioni | Ogni difetto fisico o latente |
Omron descrive la SPI prima del posizionamento, con ispezione ottica dopo il posizionamento e il reflow. La sua documentazione sull'ispezione CT riguarda i giunti nascosti a cui l'ispezione ottica non può accedere.
Anche i metodi elettrici differiscono: l'ICT e il flying probe possono verificare proprietà circuitali selezionate, mentre il test funzionale esercita il comportamento operativo specificato. La copertura dipende dalla progettazione del test e dall'accesso disponibile.
Selezionate la combinazione in base ai rischi dell'assemblaggio e ai requisiti del cliente. Una sequenza di ispezione superata è una prova di conformità nell'ambito della sua copertura, non la dimostrazione di ogni aspetto dell'affidabilità a lungo termine.
Quali evidenze SPI dovreste richiedere con un preventivo per una PCBA chiavi in mano?
Una valutazione utile del fornitore collega la copertura dell'ispezione, i limiti approvati e la gestione dei guasti al vostro assemblaggio. Il nome di una macchina o una generica dichiarazione «SPI inclusa» lascia irrisolte queste decisioni.
Richiedete evidenze che prevengano errori specifici di approvvigionamento
Registri rappresentativi e un piano di controllo definito mostrano cosa misura il fornitore e come i risultati influenzano il rilascio della produzione. Le evidenze dovrebbero riguardare le geometrie dei depositi e le condizioni delle schede pertinenti al vostro progetto.
| Evidenza | Richiesta | Errore di acquisto evitato |
|---|---|---|
| Copertura dell'ispezione | Tutte le schede/pannelli o campionamento; lati, depositi ed esclusioni sottoposti a ispezione | Presumere che l'ispezione di ogni scheda significhi che ogni deposito rilevante sia stato coperto |
| Limiti approvati | Riferimento nominale, limiti per famiglia di depositi, base dell'approvazione, revisione | Confrontare percentuali con denominatori diversi o limiti non qualificati |
| Capacità di misurazione | Configurazione pertinente, verifica della calibrazione, ripetibilità ed evidenze sul sistema di misura | Considerare la dimensione dei pixel o la risoluzione come accuratezza dimostrata |
| Gestione delle stampe non conformi | Autorità di blocco/rilascio, procedura di correzione, requisiti di re-ispezione | Accettare allarmi che gli operatori aggirano abitualmente |
| Tracciabilità | Identità della scheda/pannello collegata a ricetta, revisione dello stencil, risultato e decisione | Ricevere un rapporto che non può essere collegato al lotto fornito |
| Ambito della reportistica | Misurazioni, immagini, tendenze, formato di esportazione e periodo di conservazione disponibili | Aspettarsi registri che non sono stati né raccolti né conservati |
Un esempio anonimizzato dovrebbe conservare le unità di misura, i valori nominali, i limiti approvati, le posizioni degli allarmi e le decisioni. Una semplice schermata del tasso di superamento non può mostrare se le esclusioni o le sovrascritture abbiano influito sulla copertura.
Separare i requisiti di accettazione dei registri dagli obiettivi di monitoraggio del processo. La norma J-STD-001 tratta i requisiti per gli assemblaggi saldati, mentre IPC-A-610 tratta l'accettabilità degli assemblaggi; nessuna delle due, da sola, specifica il vostro programma di ispezione. Indicate le edizioni contrattuali applicabili, la classe e le eccezioni del cliente.
Trasformate il requisito di qualità in una RFQ operativa
Una RFQ operativa combina file di progettazione coerenti con l'ambito richiesto per l'ispezione e la reportistica. Fornite i dati Gerber e del layer della pasta, la BOM, il file CPL/pick-and-place, il disegno dell'assemblaggio, la quantità e i dettagli dei package critici. Includete i requisiti di lavorazione applicabili e le istruzioni per i test elettrici o funzionali.
Identificate i depositi o i package che necessitano di una revisione speciale, come aperture ridotte, terminazioni ravvicinate o stampe segmentate dei pad termici. In questo modo l'assemblatore può valutare insieme lo stencil e il piano di ispezione.
LEADHUI include la SPI tra le sue capacità di controllo qualità e collaudo. Conferma la copertura, i limiti approvati, la reportistica e qualsiasi esclusione per il lotto indicato; la capacità non stabilisce un ambito identico per ogni ordine.
Chiarisci se la configurazione, l'ispezione e la reportistica sono incluse o quotate separatamente. Si tratta di condizioni commerciali specifiche del progetto, non di un prezzo standard per scheda per l'ispezione SPI.
Per un preventivo per l'assemblaggio turnkey di PCB, invia il pacchetto di progettazione con i componenti critici e i documenti richiesti identificati. Richiedi il piano di ispezione proposto insieme al preventivo di produzione.
Un prototipo necessita della stessa copertura SPI della produzione?
L'ispezione del prototipo dovrebbe seguire il rischio di difetti e lo scopo della produzione. Un ordine di piccole dimensioni non giustifica automaticamente una copertura ridotta, soprattutto quando i componenti sono costosi o la stampa di caratteristiche fini non è stata verificata.
Un prototipo destinato a qualificare un processo produttivo trae vantaggio da misurazioni della pasta comparabili e da risultati tracciabili. Una scheda di sviluppo più semplice può supportare un percorso documentato diverso, se affronta i rischi pertinenti. Il passo dei componenti non è una soglia di selezione universale.
Per la prossima produzione, definisci i depositi critici, le evidenze richieste e la risposta alle stampe non conformi prima di approvare l'ambito di produzione. In questo modo il requisito di ispezione potrà essere riesaminato prima che le schede entrino in produzione.
