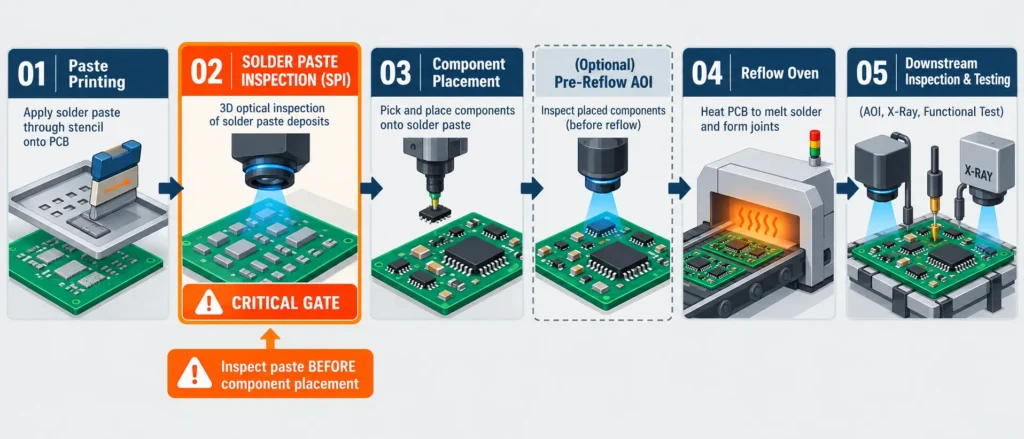
A inspeção de pasta de solda (SPI) verifica a pasta depositada em uma PCB após a impressão e antes da colocação dos componentes. Um sistema SPI 3D mede o volume, a altura, a área e o alinhamento do depósito em relação aos limites programados. Ele permite que impressões defeituosas sejam retidas e corrigidas antes da colocação e da refusão. Para engenheiros de hardware e compradores de PCBA, a principal decisão é saber se o montador consegue medir os depósitos relevantes de forma confiável e agir consistentemente diante das falhas.
A aprovação na SPI confirma que os depósitos inspecionados atendem a esses limites. Ela não certifica as juntas de solda acabadas nem a funcionalidade elétrica.
Principais conclusões
- Inspecione após a impressão e antes da colocação, enquanto os depósitos ainda estiverem acessíveis.
- Interprete as porcentagens em relação a um volume nominal documentado e a limites de aceitação qualificados.
- Avalie a contenção de impressões reprovadas, a correção e a reinspeção juntamente com a capacidade do equipamento.
- Mantenha a inspeção e os testes posteriores para detectar defeitos que a medição da pasta não consegue determinar.
A sequência do processo é impressão da pasta → SPI → colocação dos componentes → refusão → inspeção e testes posteriores. A AOI antes da refusão também pode ocorrer após a colocação.
O que a SPI mede e como funciona a inspeção 3D?
A SPI avalia a geometria e a posição da pasta impressa. Sua utilidade vem da comparação dessas medições com o depósito pretendido, usando as revisões corretas da placa e do estêncil.
Leia as medições em um resultado de SPI
Volume, altura, área e deslocamento descrevem diferentes aspectos de um depósito; nenhum deve ser interpretado sem sua referência.
| Medição | Significado | Base útil para o relatório |
|---|---|---|
| Volume | Volume integrado de pasta acima da superfície de referência local | mm³ ou nL; porcentagem de um volume nominal informado |
| Altura | Altura do depósito em relação à superfície de referência | µm; identifique a estatística informada: média, máxima ou outra |
| Área | Área ocupada pelo depósito na região de inspeção | mm²; porcentagem da área de referência programada |
| Deslocamento X\/Y | Deslocamento em relação à localização pretendida do depósito | µm com sinal ao longo de cada eixo da placa |
| Formato/ponte | Geometria irregular ou pasta conectando regiões adjacentes | Imagem anotada e regra de detecção aplicável |
Os sistemas SPI comerciais inspecionam essas características geométricas, embora os resultados disponíveis variem conforme a configuração.
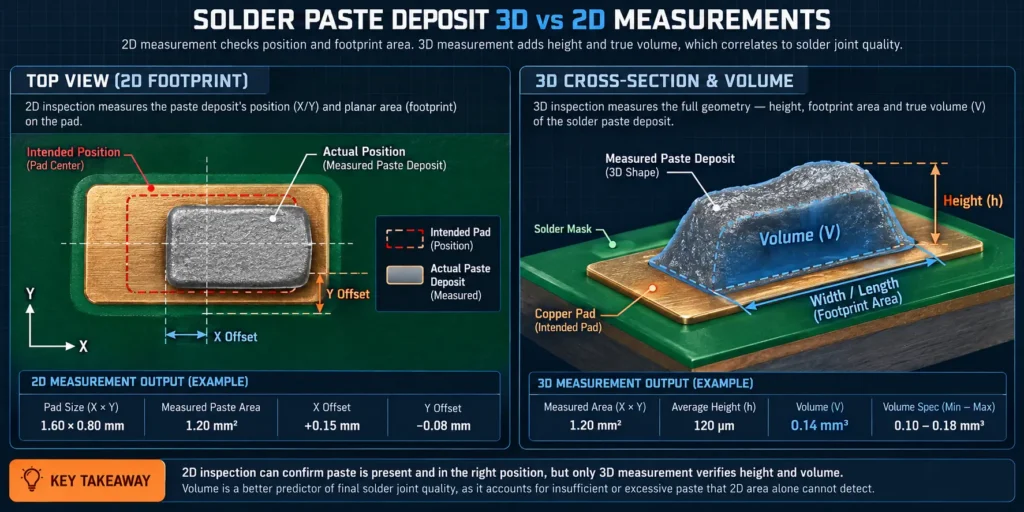
Dois depósitos podem cobrir áreas semelhantes, mas conter volumes diferentes. Um depósito fino pode parecer completo quando visto de cima, embora forneça menos pasta do que o pretendido. Por outro lado, um pico central alto não comprova um volume adequado em toda a área ocupada.
Entenda o que a inspeção 3D acrescenta à inspeção 2D
A inspeção tridimensional acrescenta medições de altura e volume às informações da imagem da superfície. As verificações bidimensionais podem avaliar presença, área, posição e conexões visíveis de pasta, mas não conseguem determinar o volume tridimensional integrado apenas a partir da área ocupada.
O sistema alinha o programa de inspeção à PCB, captura os depósitos, reconstrói suas superfícies e compara as medições calculadas com os limites. A Yamaha, por exemplo, documenta a extração de contornos com iluminação 2D, seguida da medição de altura por deslocamento de fase. Essa é uma implementação específica, não uma descrição de todas as máquinas SPI.
Use a medição 3D quando a decisão de produção exigir dados quantitativos de volume ou altura. A adequação ainda requer validação nos tamanhos reais dos depósitos, nas superfícies e nas condições da placa.
Quais defeitos de impressão a SPI pode identificar antes que se tornem problemas de montagem?
A SPI pode identificar depósitos de pasta ausentes, insuficientes, excessivos, deslocados ou conectados. Essas constatações indicam anormalidades de impressão e riscos posteriores; elas não garantem um defeito específico de refusão.
Relacione as anormalidades da pasta à próxima investigação
A localização e o padrão de um alarme determinam a primeira investigação. Um depósito baixo recorrente em uma abertura sugere um problema diferente de um deslocamento uniforme em todo o painel.
| Condição da pasta impressa | Evidência da SPI | Possível risco posterior | Primeira investigação | Qualificação necessária |
|---|---|---|---|---|
| Depósito insuficiente | Volume em nL/mm³ e % do nominal declarado | Solda insuficiente na junta ou conexão aberta | Obstrução da abertura, liberação e condição da pasta | Geometria da abertura, espessura local e produto da pasta |
| Depósito excessivo | Volume, área e formato | Ponte ou excesso de solda | Volume pretendido da abertura e configurações de impressão | Espaçamento entre encapsulamentos e projeto do depósito |
| Deslocamento | Deslocamento X/Y com sinal em µm | Sobreposição reduzida do terminal | Registro, fiduciais e suporte da placa | Limites específicos por direção e referência |
| Ponte de pasta | Imagem mostrando depósitos conectados | Risco de ponte de solda | Limpeza e alinhamento da face inferior do estêncil | Geometria da lacuna e segmentação da imagem |
| Depósito ausente | Imagem e resultado medido/detectado | Solda ausente ou insuficiente | Abertura obstruída e transferência malsucedida | Piso de detecção e precisão da região de inspeção |
| Desequilíbrio entre pads pareados | Ambos os volumes e uma comparação definida | Fator que contribui para soldagem assimétrica ou efeito tombstone | Equilíbrio da impressão, layout, posicionamento e condições térmicas | Fórmula de desequilíbrio definida e relevância validada |
Estas são hipóteses para investigação. Alterar uma configuração da impressora sem confirmar o padrão pode afetar depósitos que, de outra forma, seriam aceitáveis.
Inspecionar antes do posicionamento preserva o acesso à pasta e evita adicionar componentes a uma impressão ainda não resolvida. A limpeza e a reimpressão ainda podem consumir mão de obra e materiais, mas a resposta pode ocorrer antes que seja necessário remover componentes ou reparar juntas de solda.
Separar um alerta de impressão de um diagnóstico da junta final
A SPI não pode determinar diretamente a porcentagem de vazios após o refluxo, a molhabilidade, a resistência da junta ou a continuidade. Ela examina a pasta exposta antes de a junta existir.
O efeito tombstone ilustra esse limite. Depósitos desiguais podem contribuir, mas a geometria dos pads, a posição do componente, o comportamento da liga e as forças de molhabilidade também influenciam o resultado. A Indium identifica vários desses fatores interativos.
Um alarme de pasta justifica uma análise; não é um diagnóstico de uma junta concluída. Da mesma forma, uma impressão aprovada não pode excluir problemas de posicionamento ou refluxo que ocorram posteriormente.
Como o volume da pasta de solda e os limites de inspeção devem ser definidos?
Um resultado significativo de SPI exige um depósito nominal definido, uma medição capaz e limites aprovados e adequados ao conjunto. Uma porcentagem sem seu denominador é incompleta.
Definir o que significa “100% do volume de pasta”
Para uma abertura de estêncil com paredes retas, a referência de volume geométrico é área da abertura × espessura local do estêncil. IPC-7527 define o volume projetado com base nisso. Use a espessura local para um estêncil com degrau e a geometria real da abertura, em vez de presumir que o pad de cobre e a abertura sejam idênticos.
A eficiência de transferência expressa o volume depositado em relação ao volume da abertura.
Eficiência de transferência (%) = volume medido do depósito ÷ volume da abertura × 100
Considere este cálculo ilustrativo:
| Parâmetro | Valor |
|---|---|
| Abertura retangular | 0,30 × 0,30 mm |
| Espessura local do estêncil | 0,10 mm |
| Volume calculado da abertura | 0,009 mm³ = 9 nL |
| Volume medido do depósito | 0,0072 mm³ = 7,2 nL |
| Eficiência de transferência | 80% |
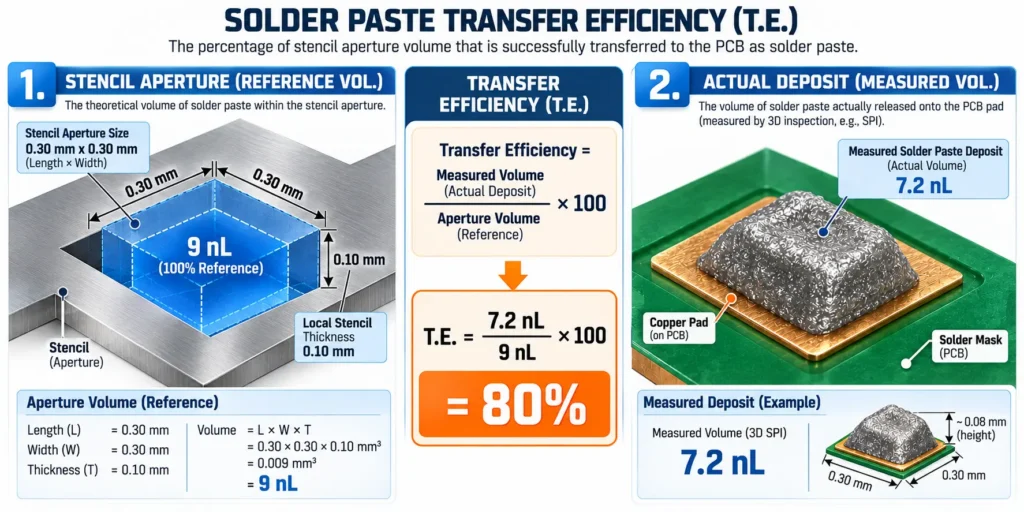
O cálculo estabelece uma proporção, não uma decisão de aprovação/reprovação. Confirme se a porcentagem da máquina utiliza esse volume da abertura ou outro valor nominal programado. O volume da pasta também inclui o fluxo; ele não corresponde ao volume final de solda metálica após a refusão.
Qualifique os limites em relação ao processo real de impressão
Os limites devem distinguir depósitos inaceitáveis de variações aceitáveis dentro do processo qualificado. Comece pela geometria da abertura, espessura do estêncil, risco do encapsulamento, espaçamento entre pads, suporte da placa e referência de medição. Registre o produto da pasta, a liga, o tipo de pó, o sistema de fluxo e as condições de manuseio.
As condições do material são específicas de cada produto. A ficha técnica do NP560 da Kester, de outubro de 2021, por exemplo, informa uma vida útil de oito horas no estêncil a 65–85 °F e 10–70% de umidade relativa. Isso é uma orientação para o material mencionado nas condições declaradas, não uma regra universal de vida útil da pasta nem uma janela de aceitação de SPI.
A resolução descreve a menor alteração de medição distinguível; a repetibilidade diz respeito à concordância sob condições repetidas; a exatidão diz respeito à concordância com uma referência. A Yamaha informa resolução de altura de 1 µm para seu YSi-SP, o que não estabelece exatidão de 1 µm em depósitos de produção.
A avaliação do primeiro artigo e a análise do sistema de medição devem dar suporte aos limites selecionados. Mantenha os limites de aceitação separados dos limites de controle estatístico usados para detectar alterações no processo. Os índices de capacidade exigem um processo estável e dados adequados; combinar famílias de depósitos não relacionadas pode ocultar a variação.
Não trate uma única janela de volume ou uma meta de Cpk como um requisito da IPC para todos os pads.
Próximo a um limite de decisão, a variação da medição pode produzir rejeições falsas ou deixar de detectar anormalidades. Avalie a repetibilidade em depósitos representativos, incluindo recarregamento e alinhamento quando relevante. Uma simples verificação com um padrão de calibração não demonstra capacidade em todas as geometrias de produção.
O que deve acontecer quando uma placa falha no SPI?
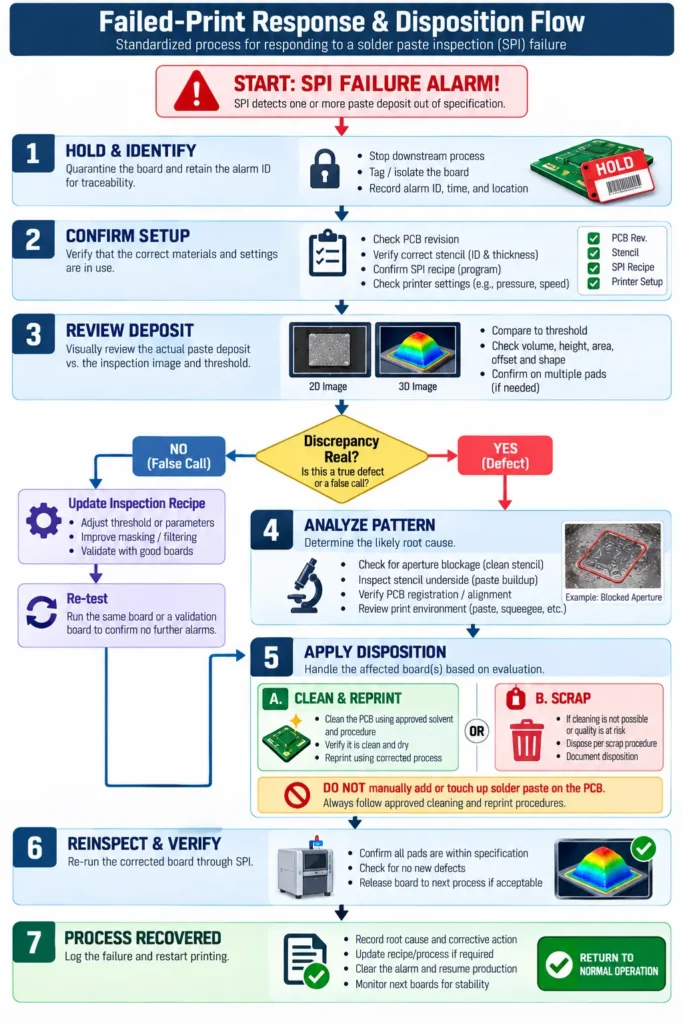
Um resultado de SPI reprovado deve impedir a liberação rotineira para a colocação até que o alarme seja analisado e a placa tenha uma disposição autorizada. A correção deve abordar tanto a placa afetada quanto qualquer problema recorrente de impressão.
Siga uma resposta controlada ao alarme
A resposta começa pela contenção e, em seguida, separa o erro de medição de uma anormalidade real de impressão.
- Retenha e identifique a placa. Mantenha a identificação da placa/painel, a localização do alarme e o resultado original. Impeça a transferência acidental para a colocação.
- Confirme a configuração da inspeção. Verifique as revisões da PCB e do estêncil, a receita, o alinhamento dos fiduciais, o suporte e a referência local de altura.
- Analise o depósito. Compare a imagem e as medições com os limites aprovados. Encaminhe avaliações ambíguas para análise qualificada, em vez de descartá-las automaticamente.
- Classifique o padrão. Determine se o problema acompanha uma abertura, uma região da placa, o painel inteiro, a direção de impressão ou o tempo de produção decorrido.
- Investigue as variáveis correspondentes. Examine o bloqueio, as condições da face inferior do estêncil, o registro, a liberação, as condições da pasta e o suporte, conforme indicado pelo padrão.
- Aplique a disposição aprovada. Use limpeza e reimpressão compatíveis, um método de correção qualificado ou descarte, conforme apropriado. Não presuma que limpar a placa ou adicionar pasta manualmente seja aceitável.
- Faça uma nova inspeção e confirme a recuperação. Verifique a placa corrigida e as impressões subsequentes de acordo com o plano de controle antes de retomar a liberação normal.
A IPC-7526 aborda a limpeza de estênceis e placas com impressão incorreta; o procedimento aplicável também deve considerar a pasta, os materiais da PCB, a química de limpeza e os requisitos de secagem.
Confirme que o processo se recuperou
Recuperação significa que a ação corretiva restaurou o processo pretendido, com as evidências mantidas. Preserve o alarme original, a decisão do revisor, o motivo, a ação, a revisão da receita e a disposição final.
Examine os resultados subsequentes da abertura ou família de depósitos afetada. Ampliar um limite até que os alarmes desapareçam não estabelece recuperação; qualquer alteração de limite precisa de uma base técnica e aprovação.
O feedback automático da impressora pode contribuir para o controle, mas deve ser configurado e validado. A Yamaha documenta o feedback de deslocamento e as funções de ciclo de limpeza. A disponibilidade desses recursos em uma plataforma não comprova que estejam habilitados em uma determinada linha de montagem.
Como o SPI, a AOI, o raio X e os testes elétricos funcionam em conjunto?
Esses métodos abordam diferentes etapas e mecanismos de falha. O SPI controla a impressão; as inspeções e os testes posteriores avaliam condições que ainda não existem ou que não podem ser observadas no SPI.
| Método | Etapa de produção | Evidência obtida | O que ele não pode estabelecer sozinho |
|---|---|---|---|
| SPI 2D | Após a impressão, antes da colocação | Presença da pasta, área, posição, conexões visíveis | Volume tridimensional integrado da pasta |
| SPI 3D | Após a impressão, antes da colocação | Altura, volume, área, deslocamento e formato da pasta | Conformidade da junta final ou do circuito |
| AOI | Após a colocação e/ou refusão | Verificações de componentes programados e características de solda acessíveis | Todas as condições de juntas ocultas |
| Raios X/AXI | Geralmente após a refusão | Características internas selecionadas da solda, incluindo vazios ou pontes | Funcionalidade elétrica completa |
| Teste elétrico/funcional | Etapa definida do teste de montagem | Conexões testadas, respostas do circuito ou funções | Cada defeito físico ou latente |
A Omron descreve o SPI antes da colocação, com inspeção óptica após a colocação e a refusão. Sua documentação de inspeção por TC aborda juntas ocultas que a inspeção óptica não consegue acessar.
Os métodos elétricos também diferem: o ICT e o teste com sonda voadora podem verificar propriedades selecionadas do circuito, enquanto o teste funcional exercita o comportamento operacional especificado. A cobertura segue o projeto de teste e o acesso disponível.
Selecione a combinação com base nos riscos da montagem e nos requisitos do cliente. Uma sequência de inspeção aprovada é evidência de conformidade dentro de sua cobertura, não uma prova de todos os aspectos da confiabilidade a longo prazo.
Que evidências de SPI você deve solicitar em uma cotação de PCBA turnkey?
Uma avaliação útil do fornecedor relaciona a cobertura da inspeção, os limites aprovados e o tratamento de falhas à sua montagem. O nome de uma máquina ou uma declaração genérica de “SPI incluído” deixa essas decisões sem solução.
Solicite evidências que evitem erros específicos de fornecimento
Registros representativos e um plano de controle definido mostram o que o fornecedor mede e como os resultados afetam a liberação da produção. As evidências devem abordar as geometrias dos depósitos e as condições da placa relevantes para o seu projeto.
| Evidência | Solicitação | Erro de compra evitado |
|---|---|---|
| Cobertura da inspeção | Todas as placas/painéis ou amostragem; lados, depósitos e exclusões inspecionados | Presumir que a inspeção de todas as placas significa que todos os depósitos relevantes foram cobertos |
| Limites aprovados | Referência nominal, limites por família de depósitos, base de aprovação, revisão | Comparar porcentagens com denominadores diferentes ou limites não qualificados |
| Capacidade de medição | Configuração relevante, verificação da calibração, repetibilidade e evidências do sistema de medição | Tratar o tamanho do pixel ou a resolução como precisão comprovada |
| Destinação de impressões reprovadas | Autoridade para reter/liberar, procedimento de correção, requisitos de reinspeção | Aceitar alarmes que os operadores contornam rotineiramente |
| Rastreabilidade | Identidade da placa/painel vinculada à receita, revisão do estêncil, resultado e destinação | Receber um relatório que não pode ser relacionado ao lote fornecido |
| Escopo do relatório | Medições, imagens, tendências, formato de exportação e período de retenção disponíveis | Esperar registros que não foram coletados nem retidos |
Um exemplo anonimizado deve manter as unidades, os valores nominais, os limites aprovados, as localizações dos alarmes e as destinações. Uma captura de tela apenas da taxa de aprovação não pode mostrar se exclusões ou substituições afetaram a cobertura.
Registre os requisitos de aceitação separadamente das metas de monitoramento do processo. A J-STD-001 trata dos requisitos para montagens soldadas, enquanto a IPC-A-610 trata da aceitabilidade das montagens; nenhum dos dois nomes, isoladamente, especifica seu programa de inspeção. Informe as edições contratuais, a classe e as exceções do cliente.
Transforme o requisito de qualidade em uma RFQ prática
Uma RFQ prática combina arquivos de projeto compatíveis com o escopo de inspeção e relatório exigido. Forneça os dados Gerber e das camadas de pasta de solda, a BOM, o arquivo CPL/pick-and-place, o desenho da montagem, a quantidade e os detalhes dos encapsulamentos críticos. Inclua os requisitos de qualidade aplicáveis e as instruções de testes elétricos ou funcionais.
Identifique depósitos ou encapsulamentos que precisam de uma análise especial, como aberturas pequenas, terminações muito próximas ou impressões segmentadas de pads térmicos. Assim, o montador poderá avaliar conjuntamente o estêncil e o plano de inspeção.
A LEADHUI lista o SPI entre suas capacidades de qualidade e teste. Confirme a cobertura, os limites aprovados, os relatórios e quaisquer exclusões para a montagem cotada; a capacidade não estabelece um escopo idêntico para todos os pedidos.
Esclareça se a preparação, a inspeção e os relatórios estão incluídos ou serão cotados separadamente. Esses são termos comerciais específicos do projeto, não um preço padrão de SPI por placa.
Para uma cotação de montagem turnkey de PCB, envie o pacote de projeto com os encapsulamentos críticos e os registros exigidos identificados. Solicite o plano de inspeção proposto junto com a cotação de montagem.
Um protótipo precisa da mesma cobertura de SPI que a produção?
A inspeção do protótipo deve seguir o risco de defeitos e o objetivo da montagem. Um pedido pequeno não justifica automaticamente uma cobertura reduzida, especialmente quando os componentes são caros ou a impressão de recursos finos ainda não foi comprovada.
Um protótipo destinado a qualificar um processo de produção se beneficia de medições de pasta comparáveis e resultados rastreáveis. Uma placa de desenvolvimento mais simples pode seguir uma abordagem documentada diferente, desde que trate dos riscos relevantes. O passo do encapsulamento, por si só, não é um limite universal de seleção.
Para a próxima montagem, defina os depósitos críticos, as evidências exigidas e a resposta a impressões reprovadas antes de aprovar o escopo de fabricação. Isso torna o requisito de inspeção passível de análise antes de as placas entrarem em produção.
