Инспекция паяльной пасты (SPI) проверяет пасту, нанесённую на печатную плату после печати и до установки компонентов. Система 3D SPI измеряет объём, высоту, площадь и совмещение нанесённой пасты в соответствии с запрограммированными пределами. Она позволяет выявлять и корректировать дефектные отпечатки до установки компонентов и оплавления. Для разработчиков аппаратного обеспечения и покупателей услуг PCBA ключевой вопрос заключается в том, может ли сборочное предприятие надёжно измерять необходимые нанесения и последовательно реагировать на выявленные дефекты.
Положительный результат SPI подтверждает, что проверенные нанесения соответствуют этим пределам. Он не сертифицирует готовые паяные соединения и не подтверждает электрическую работоспособность.
Основные выводы
- Проводите проверку после печати и до установки компонентов, пока нанесённая паста остаётся доступной для контроля.
- Интерпретируйте процентные значения относительно документированного номинального объёма и квалифицированных пределов приёмки.
- Оценивайте локализацию дефектных отпечатков, корректирующие действия и повторную проверку наряду с возможностями оборудования.
- Сохраняйте последующие этапы контроля и тестирования для выявления дефектов, которые невозможно установить измерением паяльной пасты.
Последовательность процесса выглядит так: печать паяльной пасты → SPI → установка компонентов → оплавление → последующий контроль и тестирование. После установки компонентов также может выполняться AOI до оплавления.
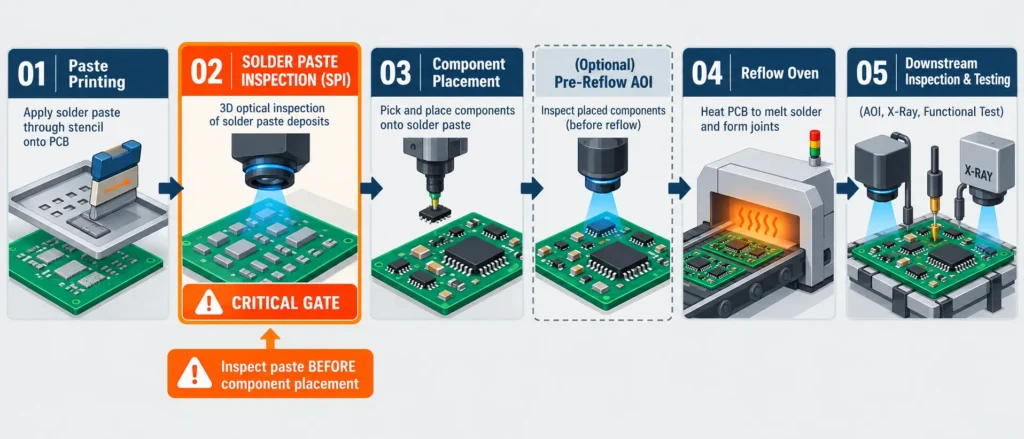
Что измеряет SPI и как работает 3D-инспекция?
SPI оценивает геометрию и положение напечатанной пасты. Эффективность этой проверки обеспечивается сравнением полученных измерений с заданным нанесением с учётом правильных версий платы и трафарета.
Как читать результаты измерений SPI
Объём, высота, площадь и смещение описывают разные характеристики нанесения; ни один из этих показателей нельзя интерпретировать без указания его исходного значения.
| Измерение | Значение | Основа полезного отчёта |
|---|---|---|
| Объём | Интегральный объём паяльной пасты над локальной опорной поверхностью | мм³ или нл; процент от указанного номинального объёма |
| Высота | Высота нанесения относительно опорной поверхности | мкм; необходимо указать среднее, максимальное или другое приведённое в отчёте значение |
| Площадь | Площадь нанесения в области контроля | мм²; процент от запрограммированной опорной площади |
| Смещение по X/Y | Отклонение от заданного положения нанесения | Знаковое значение в мкм по каждой оси платы |
| Форма/перемычки | Нерегулярная геометрия или соединение пастой соседних областей | Аннотированное изображение и применимое правило обнаружения |
Коммерческие системы SPI проверяют эти геометрические характеристики, хотя доступные выходные данные зависят от конфигурации.
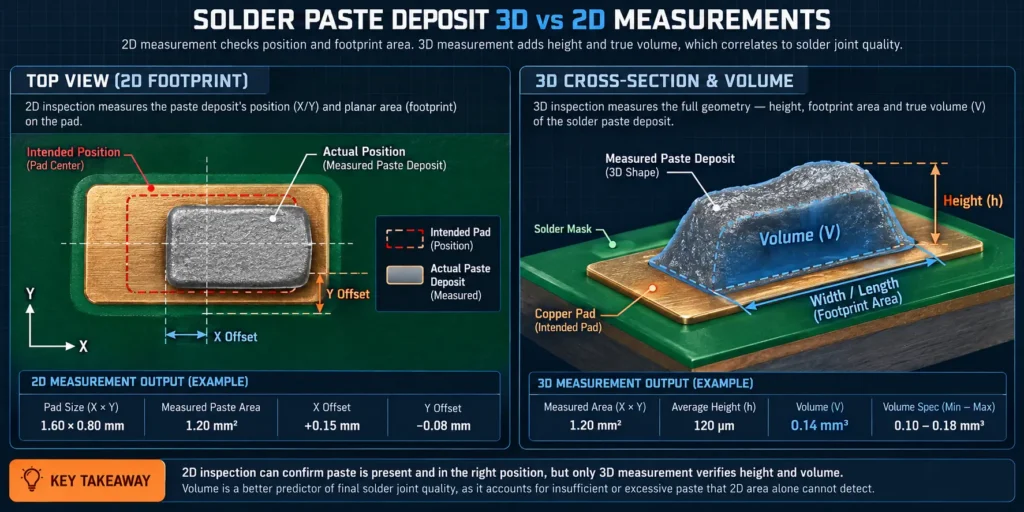
Два нанесения могут занимать примерно одинаковую площадь, но содержать разный объём пасты. Тонкий слой может выглядеть сверху полностью сформированным, хотя пасты в нём меньше требуемого количества. И наоборот, высокая центральная вершина не доказывает достаточный объём по всей площади нанесения.
Что даёт 3D по сравнению с 2D-инспекцией
Трёхмерная инспекция добавляет измерения высоты и объёма к информации, получаемой по изображению поверхности. Двухмерные проверки могут оценивать наличие, площадь, положение и видимые соединения пасты, но не позволяют определить интегральный трёхмерный объём только по занимаемой площади.
Система совмещает программу контроля с печатной платой, фиксирует нанесения, реконструирует их поверхности и сравнивает рассчитанные измерения с предельными значениями. Например, Yamaha описывает извлечение контуров с помощью 2D-освещения с последующим измерением высоты методом фазового сдвига. Это один из вариантов реализации, а не описание работы каждой машины SPI.
Используйте 3D-измерения, когда производственное решение требует количественной оценки объёма или высоты. Однако достаточность показателей всё равно необходимо подтвердить на реальных размерах нанесений, поверхностях и условиях эксплуатации платы.
Какие дефекты печати может выявить SPI до того, как они станут проблемами сборки?
SPI может выявлять отсутствующие, недостаточные, избыточные, смещённые или соединённые нанесения паяльной пасты. Эти результаты указывают на отклонения при печати и возможные последующие риски, но не гарантируют возникновение конкретного дефекта после оплавления.
Связывайте отклонения паяльной пасты со следующим этапом расследования
Место и характер сигнала тревоги определяют, с чего начинать расследование. Повторяющееся недостаточное нанесение в одном апертурном отверстии указывает на другую проблему, чем равномерное смещение по всей панели.
| Состояние напечатанной пасты | Данные SPI | Возможный последующий риск | Первое расследование | Требуемая квалификация |
|---|---|---|---|---|
| Недостаточное нанесение | Объём в нл/мм³ и процент от указанного номинального значения | Недостаточный объём припоя в соединении или обрыв соединения | Засорение апертуры, выход пасты, состояние пасты | Геометрия апертуры, локальная толщина, паяльная паста |
| Избыточный объём нанесённой пасты | Объём, площадь и форма | Перемычки или избыток припоя | Расчётный объём апертуры и параметры печати | Расстояние между корпусами и конструкция нанесения пасты |
| Смещение | Знаковое смещение по X/Y в мкм | Уменьшенное перекрытие вывода | Совмещение, реперные знаки, поддержка платы | Ограничения и эталонные значения для конкретного направления |
| Перемычка из паяльной пасты | Изображение, показывающее соединённые участки пасты | Риск образования перемычки из припоя | Чистота нижней стороны трафарета и совмещение | Геометрия зазора и сегментация изображения |
| Отсутствие нанесённой пасты | Изображение и измеренный результат или результат обнаружения | Отсутствующий или недостаточный припой | Засорённая апертура и неудовлетворительный перенос пасты | Порог обнаружения и точность области контроля |
| Дисбаланс между парными контактными площадками | Оба объёма и заданное сравнение | Фактор, способствующий асимметричной пайке или эффекту надгробного камня | Баланс печати, компоновка, установка компонентов, тепловые условия | Заданная формула дисбаланса и подтверждённая значимость |
Это кандидаты для расследования. Изменение настройки принтера без подтверждения закономерности может нарушить нанесение пасты, которое в остальном является приемлемым.
Контроль перед установкой компонентов сохраняет доступ к паяльной пасте и позволяет избежать установки компонентов на плату с неустранённой проблемой печати. Очистка и повторная печать всё ещё могут потребовать трудозатрат и материалов, но реагировать на проблему можно до того, как потребуется демонтаж компонентов или ремонт паяного соединения.
Отделяйте предупреждение о печати от диагностики готового паяного соединения
SPI не может напрямую определить процент пустот после оплавления, смачивание, прочность соединения или электрическую непрерывность. Этот метод исследует открытую паяльную пасту до формирования соединения.
Эффект надгробного камня иллюстрирует эту границу. Неравномерные объёмы пасты могут способствовать его возникновению, однако на результат также влияют геометрия контактных площадок, положение компонента, свойства сплава и силы смачивания. Indium указывает на несколько взаимодействующих факторов.
Сигнал тревоги по паяльной пасте требует проверки; это не окончательный диагноз паяного соединения. Аналогично, успешная печать не исключает проблем с установкой компонентов или оплавлением, возникающих позднее.
Как следует определять объём паяльной пасты и пределы контроля?
Для содержательного результата SPI необходимы заданный номинальный объём нанесённой пасты, измерительная система с подтверждёнными возможностями и утверждённые пределы, соответствующие данной сборке. Процент без указания знаменателя неполон.
Определите, что означает «100% объёма паяльной пасты»
Для апертуры трафарета с прямыми стенками геометрическим эталоном объёма является площадь апертуры × локальная толщина трафарета. IPC-7527 определяет расчётный объём на этой основе. Для ступенчатого трафарета используйте локальную толщину и фактическую геометрию апертуры, а не предполагайте, что медная контактная площадка и апертура идентичны.
Коэффициент переноса выражает объём нанесённой пасты относительно объёма апертуры.
Коэффициент переноса (%) = измеренный объём нанесённой пасты ÷ объём апертуры × 100
Рассмотрим следующий иллюстративный расчёт:
| Параметр | Значение |
|---|---|
| Прямоугольная апертура | 0.30 × 0.30 мм |
| Локальная толщина трафарета | 0.10 мм |
| Расчётный объём апертуры | 0.009 мм³ = 9 нл |
| Измеренный объем нанесения | 0.0072 мм³ = 7.2 нл |
| Эффективность переноса | 80% |
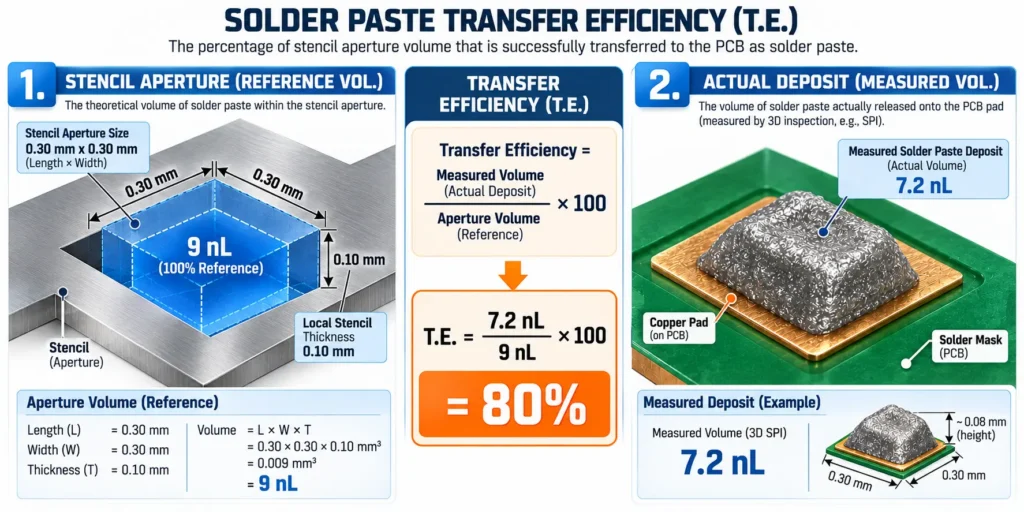
Расчет устанавливает соотношение, а не принимает решение о соответствии или несоответствии. Уточните, использует ли процентное значение машины этот объем апертуры или другое запрограммированное номинальное значение. Объем нанесенной пасты также включает флюс; это не конечный объем металлического припоя после оплавления.
Квалифицируйте пределы для фактического процесса печати
Пределы должны отличать неприемлемые нанесения от допустимых отклонений в рамках квалифицированного процесса. Начните с геометрии апертуры, толщины трафарета, рисков, связанных с корпусом, расстояния между контактными площадками, поддержки платы и эталона измерения. Зафиксируйте продукт паяльной пасты, сплав, тип порошка, флюсовую систему и условия обращения.
Условия применения материала зависят от конкретного продукта. В техническом паспорте Kester для NP560 от октября 2021 года, например, указано восемь часов жизни пасты на трафарете при температуре 65–85 °F и относительной влажности 10–70%. Это рекомендация для указанного материала при оговоренных условиях, а не универсальное правило срока жизни пасты или окно приемки SPI.
Разрешение описывает наименьшее различимое изменение измерения; повторяемость касается согласованности результатов при повторных условиях; точность касается согласованности с эталоном. Yamaha указывает разрешение по высоте 1 мкм для YSi-SP, что не подтверждает точность 1 мкм при измерении производственных нанесений.
Оценка первого изделия и анализ измерительной системы должны подтверждать выбранные пределы. Не смешивайте пределы приемки со статистическими пределами управления, используемыми для обнаружения изменений процесса. Индексы способности требуют стабильного процесса и подходящих данных; объединение несвязанных семейств нанесений может скрыть вариации.
Не рассматривайте одно окно объема или целевое значение Cpk как требование IPC для каждой контактной площадки.
Вблизи предела принятия решения вариация измерений может приводить к ложным бракам или пропуску аномалий. Оцените повторяемость на репрезентативных нанесениях, включая повторную загрузку и выравнивание, если это применимо. Одна лишь проверка калибровочной мишени не демонстрирует способность системы работать со всеми производственными геометриями.
Что должно происходить при неудовлетворительном результате SPI для платы?
Неудовлетворительный результат SPI должен блокировать штатную передачу платы на установку компонентов до рассмотрения тревоги и утверждения уполномоченного решения по плате. Корректирующие действия должны учитывать как затронутую плату, так и повторяющуюся проблему печати.
Следуйте регламентированной процедуре реагирования на тревогу
Реагирование начинается с локализации проблемы, после чего ошибка измерения отделяется от реальной аномалии печати.
- Задержите плату и идентифицируйте ее. Сохраните идентификатор платы или панели, расположение тревоги и исходный результат. Не допускайте случайной передачи платы на установку компонентов.
- Проверьте настройку инспекции. Проверьте ревизии платы и трафарета, рецепт, выравнивание по реперным знакам, поддержку и локальный эталон высоты.
- Проверьте нанесение. Сопоставьте изображение и измерения с утвержденными пределами. Неоднозначные случаи передавайте на квалифицированную проверку, а не отклоняйте автоматически.
- Классифицируйте характер дефекта. Определите, связан ли дефект с одной апертурой, областью платы, всей панелью, направлением печати или продолжительностью производственного времени.
- Исследуйте соответствующие переменные. В зависимости от характера дефекта проверьте засорение, состояние нижней стороны трафарета, совмещение, отделение платы от трафарета, состояние пасты и поддержку.
- Примените утвержденное решение по плате. При необходимости используйте совместимые очистку и повторную печать, квалифицированный метод исправления или утилизацию. Не предполагайте, что протирание платы или ручное добавление пасты допустимо.
- Проведите повторную инспекцию и подтвердите восстановление. Проверьте исправленную плату и последующие отпечатки в соответствии с планом управления процессом, прежде чем возобновлять штатный выпуск.
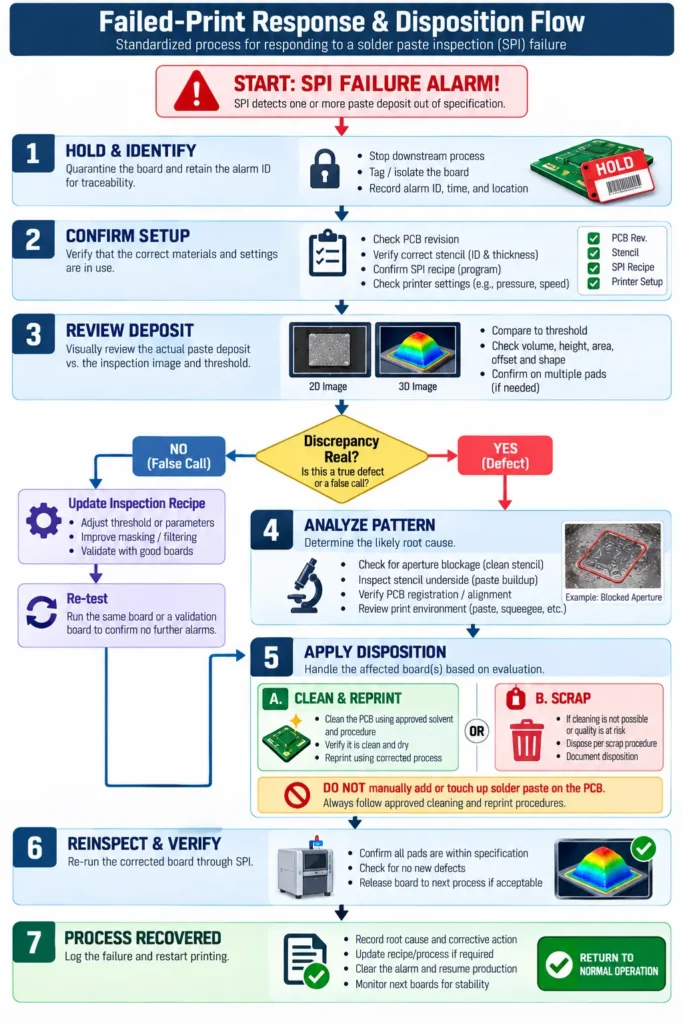
IPC-7526 рассматривает очистку трафаретов и плат с дефектной печатью; применимая процедура также должна учитывать пасту, материалы платы, химические средства очистки и требования к сушке.
Подтвердите восстановление процесса
Восстановление означает, что корректирующее действие вернуло процесс к запланированному состоянию, что подтверждается сохраненными свидетельствами. Сохраните исходную тревогу, решение проверяющего, обоснование, действие, ревизию рецепта и окончательное решение по плате.
Проверьте последующие результаты для затронутой апертуры или семейства нанесений. Расширение предела до исчезновения тревог не подтверждает восстановление; любое изменение предела должно иметь техническое обоснование и утверждение.
Автоматическая обратная связь от принтера может поддерживать управление процессом, но ее необходимо настроить и валидировать. Yamaha документирует обратную связь по смещению и функции циклов очистки. Наличие этих функций на платформе не доказывает, что они включены на конкретной сборочной линии.
Как SPI, AOI, рентгеновский контроль и электрические испытания работают совместно?
Эти методы охватывают разные этапы и механизмы отказа. SPI контролирует печать; последующие инспекции и испытания оценивают состояния, которые еще не существуют или не могут быть обнаружены на этапе SPI.
| Метод | Этап производства | Полученные свидетельства | Что этот метод не может установить сам по себе |
|---|---|---|---|
| 2D SPI | После печати, до установки компонентов | Наличие пасты, площадь, положение, видимые соединения | Интегрированный трехмерный объем пасты |
| 3D SPI | После печати, до установки компонентов | Высота, объём, площадь, смещение и форма нанесённой пасты | Соответствие требованиям к паяному соединению или цепи |
| AOI | После установки и/или оплавления | Проверка запрограммированных компонентов и доступных паяных элементов | Все условия для скрытых паяных соединений |
| Рентгеновский контроль/AXI | Обычно после оплавления | Выбранные внутренние паяные элементы, включая пустоты и перемычки | Полная электрическая функциональность |
| Электрические/функциональные испытания | Определённый этап испытаний сборки | Проверенные соединения, реакции схемы или функции | Каждый физический или скрытый дефект |
Omron описывает SPI до установки, а оптический контроль — после установки и оплавления. В его документации по компьютерной томографии рассматриваются скрытые соединения, недоступные для оптического контроля.
Электрические методы также различаются: ICT и летающий щуп могут проверять отдельные параметры схемы, тогда как функциональные испытания проверяют заданное рабочее поведение. Охват зависит от структуры испытаний и доступности точек подключения.
Выбирайте сочетание методов с учётом рисков сборки и требований заказчика. Успешная последовательность проверок подтверждает соответствие в пределах своего охвата, но не доказывает каждый аспект долгосрочной надёжности.
Какие подтверждающие материалы по SPI следует запросить вместе с предложением на изготовление PCBA под ключ?
Эффективная оценка поставщика связывает охват контроля, утверждённые пределы и порядок работы с отказами с особенностями вашей сборки. Одного названия машины или общей формулировки «SPI включён» недостаточно, поскольку эти решения остаются неурегулированными.
Запросите подтверждающие материалы, предотвращающие конкретные ошибки при закупке
Репрезентативные записи и определённый план управления показывают, что именно измеряет поставщик и как результаты влияют на разрешение производства. Подтверждающие материалы должны охватывать геометрию нанесения и характеристики плат, относящиеся к вашему проекту.
| Подтверждающий материал | Что запросить | Предотвращённая ошибка при закупке |
|---|---|---|
| Охват контроля | Все платы/панели или выборочный контроль; проверяемые стороны, нанесения и исключения | Предположение, что проверка каждой платы означает охват каждого значимого участка нанесения |
| Утверждённые пределы | Номинальное значение, пределы для различных типов нанесения, основание утверждения, редакция документа | Сравнение процентов с разными знаменателями или неутверждёнными пределами |
| Возможности измерительной системы | Соответствующая конфигурация, проверка калибровки, повторяемость и подтверждающие материалы по измерительной системе | Восприятие размера пикселя или разрешения как доказанной точности |
| Распоряжение изделиями с неудовлетворительным нанесением | Полномочия по удержанию/выпуску, процедура исправления, требования к повторному контролю | Принятие сигналов тревоги, которые операторы регулярно обходят |
| Прослеживаемость | Идентификация платы/панели, связанная с рецептом, редакцией трафарета, результатом и решением по изделию | Получение отчёта, который невозможно связать с поставленной партией |
| Объём отчётности | Доступные измерения, изображения, тренды, формат экспорта и срок хранения | Ожидание записей, которые не собирались и не сохранялись |
Анонимизированный пример должен сохранять единицы измерения, номинальные значения, утверждённые пределы, расположение сигналов тревоги и решения по изделиям. Один лишь снимок экрана с процентом годных изделий не показывает, повлияли ли исключения или переопределения на охват контроля.
Отдельно укажите требования к приёмке записей и целевые показатели мониторинга процесса. J-STD-001 устанавливает требования к паяным сборкам, тогда как IPC-A-610 регламентирует приемлемость сборки; одно лишь название ни одного из этих стандартов не определяет вашу программу контроля. Укажите редакции документов, класс и исключения, установленные заказчиком.
Превратите требования к качеству в конкретный RFQ
Конкретный RFQ объединяет согласованные конструкторские файлы с требуемым объёмом контроля и отчётности. Предоставьте данные Gerber и слоя паяльной пасты, BOM, файл CPL/pick-and-place, чертёж сборки, количество и сведения о критически важных корпусах. Включите применимые требования к качеству изготовления, а также инструкции по электрическим или функциональным испытаниям.
Укажите нанесения или корпуса, требующие специальной проверки, например малые апертуры, близко расположенные выводы или сегментированные отпечатки на тепловых площадках. Это позволит сборщику совместно оценить трафарет и план контроля.
LEADHUI упоминает SPI среди своих возможности контроля качества и тестирования. Подтвердите охват, утверждённые ограничения, отчётность и любые исключения для указанной сборки; наличие такой возможности не означает идентичный объём работ для каждого заказа.
Уточните, входят ли настройка, инспекция и подготовка отчётности в стоимость или указываются в отдельном предложении. Это коммерческие условия конкретного проекта, а не стандартная цена SPI за одну плату.
Для коммерческого предложения на сборку печатной платы под ключ, предоставьте пакет конструкторской документации с указанием критически важных корпусов и необходимых записей. Запросите предлагаемый план инспекции вместе с предложением по сборке.
Нужен ли для прототипа такой же охват SPI, как и для серийного производства?
Инспекция прототипа должна соответствовать риску дефектов и цели сборки. Небольшой объём заказа не означает автоматически, что охват контроля можно сократить, особенно если компоненты дорогие или печать мелких элементов ещё не проверена.
Прототип, предназначенный для квалификации производственного процесса, выигрывает от сопоставимых измерений паяльной пасты и прослеживаемых результатов. Для более простой платы, разрабатываемой в рамках проекта, может применяться другой документированный подход, если он учитывает соответствующие риски. Шаг выводов корпуса не является универсальным порогом выбора.
Для следующей сборки определите критически важные паяные площадки, необходимые подтверждающие материалы и порядок действий при неудовлетворительном результате печати до утверждения объёма производства. Это позволяет пересмотреть требования к инспекции до запуска плат в производство.
