You have a stackup, a housing envelope, and a mechanical engineer asking for a flex PCB bend radius. The answer is not a lookup table; it is a strain calculation, and the multipliers in the tables are what that calculation returns once you fix a stackup.
Every published multiplier, whether it reads 6×, 10×, 12×, 100× or 150×, comes from IPC-2223’s minimum bend radius equations evaluated at a chosen allowable copper strain. The circulating tables detached the number from the stackup that produced it, and that is why two engineers can both follow the standard and disagree by a factor of thirty.
This article puts the stackup back: the two equations, the three strain limits, the arithmetic that links them to the published multipliers, and how to put the result on a drawing.
flex PCB types, materials and design
Principais conclusões
- A bend radius multiplier is not a rule. It is what you get when you fix a stackup, choose an allowable copper strain, and solve IPC-2223’s equations.
- The standard’s own dynamic worked examples give R/T of 31 for a 185 µm single-sided stack and 88 for a 320 µm double-sided stack, not the 100× and 150× that circulate in the field.
- IPC-2223 Figure 5-7 allows rolled annealed copper under 16% deformation and electrodeposited copper under 11%. That five-point gap is why dynamic flex requires RA foil.
- The 6× static rule is roughly an order of magnitude more conservative than the standard’s own installation-bend equation, which returns an R/T near 0.55 on a thin single-sided stack.
What Is a Bend Radius on a Flex PCB?
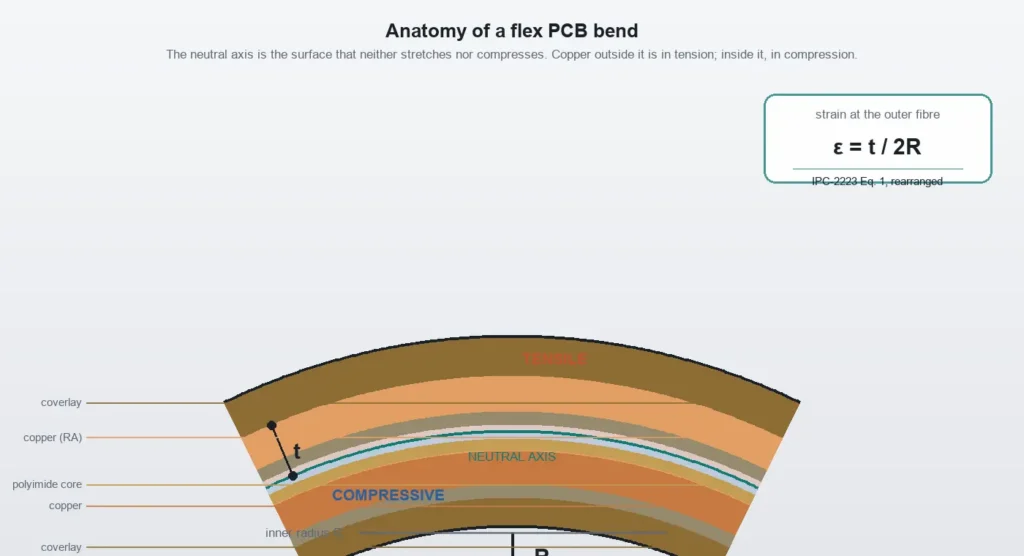
A flex PCB bend radius is the inner radius of the curved section: the distance from the innermost surface of the bent circuit to the centre of curvature.
That surface is where the calculation starts, not where the failure happens. Bend a flex circuit and the neutral axis sits somewhere inside the stack. Material outside the axis stretches; material inside it compresses. The outer foil is pulled toward its elongation limit while the inner foil buckles and delaminates from the coverlay adhesive.
The radius controls strain everywhere in the bend, and the mechanical envelope sets it. In one sentence: the radius scales with total flex thickness, scales with how far the outermost copper sits from the neutral axis, and on a fixed stack the dynamic multiplier lands close to two orders of magnitude above the static one. The standard’s own single-sided example gives R/T 31 against R/T 0.45.
How to Calculate the Minimum Bend Radius
IPC-2223 gives two equations, split by construction. Both work in micrometres.
IPC-2223 §5.2.3.4.1, single-sided with coverlay (Eq. 1):

    R = (c / 2) × [(100 - E_B) / E_B] - D

IPC-2223 §5.2.3.4.2, double-sided with coverlay (Eq. 2):

    R = (d / 2 + c) × [(100 - E_B) / E_B] - D

    R   = minimum bend radius, µm
    c   = copper thickness, µm
    d   = dielectric thickness in the flexible clad material, µm
    D   = dielectric thickness including adhesive, µm
    E_B = allowable copper deformation, %
These were read from the November 1998 base revision of IPC-2223. The current revision is IPC-2223F, dated May 2026, and the publisher’s current-revision listing is where to confirm which edition your fabricator builds to. Clause numbering has changed across revisions, so verify against a licensed copy. This article does not claim the text is identical in F.
D is subtracted because R is measured at the innermost surface, while D is the dielectric and adhesive between that surface and the copper. Thicker material under the copper puts the foil further out at the same inner radius, so a smaller R produces the same strain.
E_B takes three values: 16% for a single crease in rolled annealed copper, 10% for installation bending (flex-to-install, tied to the minimum elongation in IPC-MF-150), and 0.3% for repeated motion. Those three numbers are the only thing separating the multipliers.
Define T first. T is the sum of the base film, every copper foil, every adhesive or bondply layer, and the coverlay on both sides, measured in the bend region. It is not the nominal substrate thickness on the data sheet, and it is not the thickness at the stiffener, which is thicker by design and irrelevant to the bend. Two engineers disagreeing by a factor of two have almost always defined T differently.
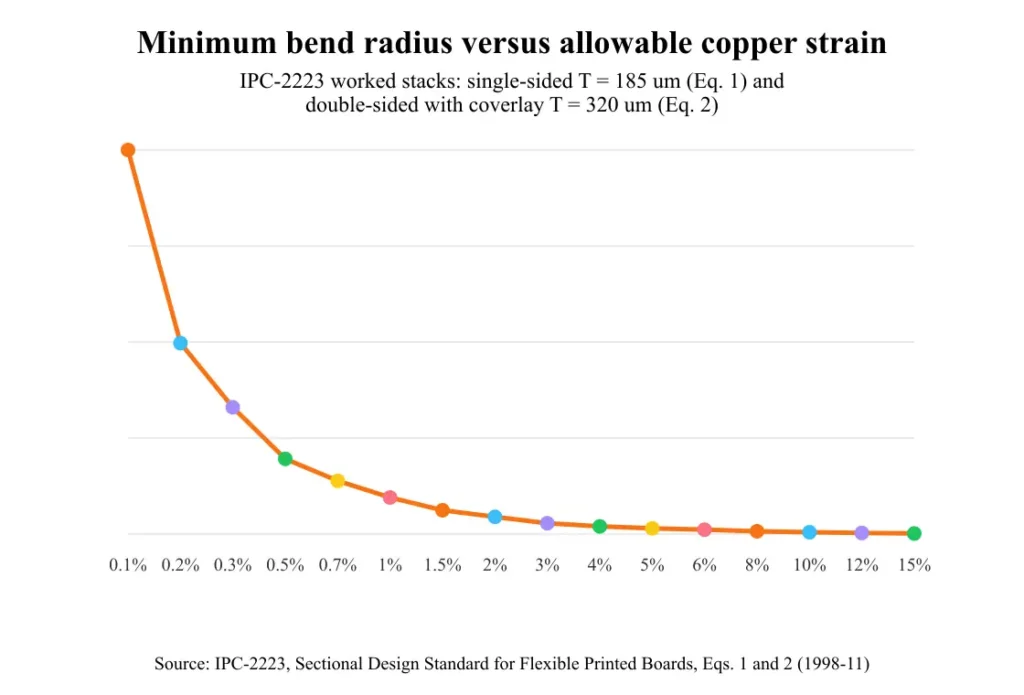
Take the standard’s single-sided example: 50 µm polyimide base, 25 µm adhesive, 35 µm copper, and coverlay with its adhesive. That is T = 185 µm, c = 35 µm, D = 75 µm. At E_B = 0.3%, Eq. 1 returns 5,741 µm, or 5.74 mm, an R/T of 31.
Take the double-sided example: a 50 µm polyimide core, two adhesive layers, two 35 µm copper foils, coverlay on both faces. That is T = 320 µm, d = 100 µm, c = 35 µm, D = 75 µm. At 0.3%, Eq. 2 returns 28,173 µm, or 28.17 mm, an R/T of 88.
Hold that stack fixed and change only the application. At the 10% installation limit, Eq. 1 returns 82.5 µm, or 0.083 mm, an R/T of 0.45. The geometry did not move; the answer moved by a factor of 69. A flex-to-install bend and a dynamic hinge are different design regimes.
That 0.083 mm is below anything you can form and inspect reliably, and the equation does not care. On a thinner stack the first term falls further, and D can exceed it, at which point Eq. 1 returns a negative radius. That is not an arithmetic error: it means the strain limit is no longer binding, because copper that thin tolerates almost any radius the process can produce. Read a negative result as “not the governing constraint” and set the drawing value from what the tooling and the coverlay will survive without creasing.
Report the diameter with the radius. A 5.74 mm radius is an 11.5 mm minimum bend diameter, and the mechanical engineer sizing the housing thinks in diameter, because that is the gap between two walls. Then add 20% to 30% for production: T varies with adhesive flow and lamination, and the formed radius carries its own tolerance. The 5.74 mm result becomes 6.9 mm to 7.5 mm.
Run the calculation on the finished stack, not the design intent. Coverlay adhesive flows during lamination, so the finished T sits a few micrometres above or below the nominal sum, and a fabricator quoting a build will give a finished thickness range rather than one number. Use the top of that range for a dynamic part. The radius scales linearly with T, so a 5% thickness overrun is a 5% radius overrun, and on a 28 mm dynamic radius that is well over a millimetre of housing nobody budgeted for.
projeto de impedância controlada
Why the Multiplier Changes: The Strain Math
The equations are not empirical fits. They are the geometry of a bent beam written in the standard’s notation, and the rearrangement is short enough to do on a whiteboard. Bend a layer of thickness c so its inner surface has radius R. The neutral axis sits at R + c/2, the outer surface at R + c. The outer arc is longer in proportion to the radii, so strain at the outer fibre is (c/2)/(R + c/2), which reduces to c/(2R + c). Set that equal to E_B/100 and solve:
R = (c / 2) × [(100 / E_B) - 1]This is Eq. 1 with D removed. Add the dielectric offset back, because R is measured at the inner surface rather than at the copper’s inner fibre, and you have the standard’s equation exactly. The familiar relation epsilon = t/(2R), with t the distance from the neutral axis, is the same statement in approximate form: set t = c and invert, and you get (c/2)(100/E_B), which is the standard’s own expression without the small exact-form correction. The derivation belongs to IPC-2223. The point is that the equation is already the strain relation.
So a multiplier is the factor (100/E_B – 1) at a chosen strain, scaled by how far the copper sits from the axis and divided by total thickness. For the three limits that factor is 5.25, 9 and 332. Moving from 10% to 0.3% multiplies it by 37 before any geometric term changes.
The limits come from IPC-2223 Figure 5-7, which gives maximum deformation under 16% for rolled annealed copper and under 11% for electrodeposited copper. That gap answers the question designers ask most often about dynamic flex. RA foil is not preferred because of folklore about grain structure; the standard allows it roughly 45% more deformation before the copper is considered failed, and at 0.3% per cycle that margin separates a hinge that survives qualification from one that cracks.
Keep those base-foil figures separate from the plated-copper recommendations in §4.3.1.1 and §4.3.1.2, which give 12% and 18% elongation for electrolytically plated copper in through-holes, measured per IPC-TM-650 Method 2.4.18.1. They are different quantities on different features and they are not interchangeable with the RA and ED limits. A bend region contains base foil, not plated barrel, so Figure 5-7 is the figure that governs the radius.
One inconsistency is worth flagging rather than smoothing over. Figure 5-7 shows about 3% for installation bending, while the §5.2.3.4.1 worked calculation uses 10% for the same case. The two do not agree, and this article does not resolve which is intended. The 10% figure is the more permissive one, so a design built to 10% carries less margin than the number implies. Read 3% as conservative when the bend is formed once and must not crack in the field.
Layer count enters through the same lever arm. Each added layer moves copper further from the neutral axis and adds stiffness, so strain at the outermost foil rises at an unchanged radius. A 300 µm four-layer stack with 25 µm coverlay puts its outermost copper about 125 µm from the axis. At E_B = 0.3% that requires R = 41.5 mm, an R/T of 138.
The neutral axis also does not sit at mid-plane in an asymmetric adhesive-based stack. Adhesive is softer than polyimide and the copper distribution is uneven, so the axis shifts toward the stiffer side. The distance to the outermost copper is larger than a symmetric calculation suggests, and the true strain is higher than the geometry implies.
Agora, o achado que muda a forma como você interpreta as regras estáticas do campo. Em uma estrutura fina de face única, com coverlay de 25 µm, adesivo de 12 µm, cobre de 18 µm e filme-base de 25 µm, T = 80 µm, c = 18 µm e D = 37 µm. A Eq. 1, no limite de instalação de 10%, resulta em R = 81 − 37 = 44 µm, ou R/T de 0,55. A regra de 6× aplicada aos mesmos 80 µm resulta em 480 µm. Nesse raio, o cobre externo sofre cerca de 1,9% de deformação, contra uma tolerância de 10%, aproximadamente um quinto do que a folha suportará. Os multiplicadores estáticos são regras práticas conservadoras, não os mínimos da norma. A margem não é desperdiçada, porque a conformação manual e a variação do laminado são fatores reais, mas você deve saber que está escolhendo essa margem.
propriedades do material-base de poliimida]
Qual multiplicador se aplica ao seu projeto
A coluna da direita mostra o R/T que as equações da IPC-2223 produzem para uma estrutura representativa, não uma faixa inventada para esta página.
| Condição | Valor publicado | Resultado das equações | Uso |
|---|---|---|---|
| Estático, face única ou dupla, dobra de instalação realizada uma única vez | 6× a 10× | R/T de 0,45 a 0,55 no limite de instalação de 10% | O valor publicado é conservador. Qualquer um funciona; 6× é o padrão seguro |
| Estático, três camadas ou mais | 12× a 24× | Depende da estrutura; deve ser calculado | Calcule-o |
| Dinâmico, camada única | 100× | R/T 31 a E_B de 0,3% | 100× é próximo do próprio resultado da norma para uma estrutura de 185 µm |
| Dinâmico, camada dupla com coverlay | 100× a 150× | R/T 88 para a estrutura de 320 µm da norma | 150× é conservador; 100× é defensável para uma estrutura fina |
| Dinâmico, três camadas ou mais | 100×, ou “não recomendado” | R/T 138 para uma estrutura de quatro camadas e 300 µm | Não faça isso. Use condutores flexíveis não aderidos ou uma transição rigid-flex |
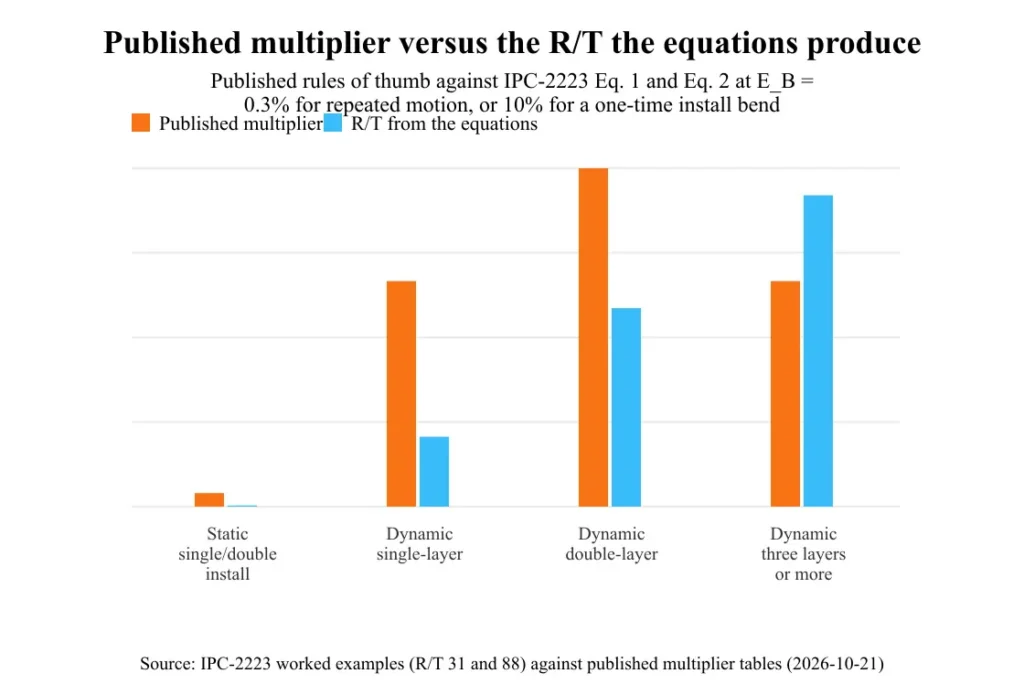
Os valores de 100× e 150× não surgiram do nada, mas vieram de um contexto mais específico do que sua reputação sugere. Os exemplos resolvidos da norma dão R/T 31 para a estrutura de face única de 185 µm e 88 para a estrutura de face dupla de 320 µm, a 0,3% de deformação. Os números redondos são esses resultados arredondados para cima e desvinculados das estruturas que os produziram. Interprete 100× como um resumo do caso dinâmico de camada única e 150× como um resumo do caso de camada dupla. Não interprete nenhum dos dois como uma regra que se aplica quando o cobre tem 2 oz ou quando sua estrutura possui quatro camadas.
A regra de decisão:
- Dobra de instalação realizada uma única vez, uma ou duas camadas: 6× é seguro; 10× é mais seguro. A norma permite um valor menor. Use o número maior quando a dobra for formada manualmente.
- Dobra realizada uma única vez, três camadas ou mais: calcule-o. As tabelas deixam de ser informativas em uma estrutura espessa ou assimétrica.
- Dinâmico, uma camada de cobre: 100× sobre T, verificado em relação à Eq. 1 a 0,3% e à vida útil em ciclos de que você precisa.
- Dinâmico, camada dupla com coverlay: 150×, a menos que sua estrutura seja suficientemente fina para que a equação resulte em um valor menor e você tenha dados de teste que o sustentem.
- Dinâmico, três camadas ou mais: não una a região da dobra. Use condutores flexíveis não aderidos ou uma transição rigid-flex com uma ou duas camadas flexíveis.
Duas posições publicadas precisam ser corrigidas antes que você confie nelas.
O artigo da Siemens sobre projeto de dobra rigid-flex afirma que a flexão dinâmica precisa de um raio de pelo menos 10× a espessura do material flexível. Todas as outras fontes publicadas indicam pelo menos 100×, e o próprio exemplo dinâmico da norma, em uma estrutura de 185 µm, resulta em R/T 31. Uma regra de 10× fica uma ordem de grandeza abaixo do resultado da norma e de uma a duas ordens abaixo do restante da indústria; segui-la produz uma articulação que trinca a folha externa após alguns ciclos. O valor parece representar uma condição estática ou de conformação única apresentada como uma regra dinâmica, que é como será interpretado.
A segunda correção é mais próxima de nós. O guia geral de PCBs flexíveis deste site cita de 20× a 40× para uma camada dinâmica e de 30× a 50× para uma camada dupla dinâmica. Esses valores são inferiores ao consenso publicado e aos exemplos resolvidos da norma, e só são válidos se uma vida útil consideravelmente menor em ciclos for aceitável. A menos que dados de testes de ciclos em sua própria estrutura sustentem um raio menor, use o número maior: a orientação anterior foi substituída pelo cálculo, não é uma alternativa a ele.
Todo multiplicador envolve duas condições, quer a fonte as declare ou não: o tipo de cobre, RA ou ED, e o que o valor de espessura inclui. Um multiplicador citado sem essas informações não é uma especificação.
Espessura total do flexível e estrutura
Como o raio é proporcional a T, o caminho mais rápido para obter uma dobra mais fechada geralmente é usar uma estrutura mais fina, em vez de uma mais complacente.
| Camada | Flexível estático | Flexível dinâmico |
|---|---|---|
| Folha de cobre | 18 a 35 µm, RA ou ED | 9 a 18 µm, apenas RA |
| Filme base de poliimida | 25 a 50 µm | 12,5 a 25 µm |
| Adesivo ou bondply | Acrílico, 12 a 25 µm | Preferencialmente sem adesivo; epóxi se a colagem for necessária |
| Coverlay | 25 a 50 µm por lado | 25 µm por lado com adesivo fino |
As folhas padrão são de 9 µm (um quarto de onça), 12 µm (um terço de onça), 18 µm (meia onça), 35 µm (uma onça) e 70 µm (duas onças). A faixa de 12 a 35 µm é a predominante na produção. Usar 9 µm proporciona um raio menor, mas reduz a capacidade de condução de corrente e a robustez no manuseio. Usar 70 µm para potência em uma região de dobra duplica o termo de cobre em relação a 35 µm, assim como o raio.
O tipo de cobre não é uma questão de preferência em uma construção dinâmica. A Figura 5-7 permite RA abaixo de 16% e ED abaixo de 11%. Com 0,3% por ciclo, você está muito abaixo de ambos, mas a diferença determina quanta variação do processo a peça tolera. Use RA para qualquer aplicação que se mova repetidamente. Para flexão estática, ED é aceitável e mais barato, e muitos fabricantes adotam esse material como padrão, a menos que o desenho especifique o contrário.
O adesivo segue a mesma lógica. O acrílico flui bem e tolera variações na pressão de laminação; o epóxi é mais rígido e dimensionalmente mais estável. Para aplicações dinâmicas, a melhor solução geralmente é removê-lo. Uma construção sem adesivo une o cobre diretamente a um filme de poliimida fundida, eliminando uma camada que sofre fluência sob carga cíclica e reduzindo simultaneamente a espessura. IPC-4204C é a especificação de materiais para os dielétricos flexíveis revestidos de metal usados nessas construções.
Faça essa análise de compromisso explicitamente. Com um multiplicador de 100×, 25 µm de adesivo representam 2,5 mm de raio e 5 mm de diâmetro de dobra. Um projetista que precisa recuperar 5 mm de diâmetro muitas vezes consegue isso eliminando uma camada adesiva, em vez de aumentar o gabinete.
Mantenha as vias fora da dobra. O guia da JLCPCB sobre “Raio de Dobra de PCBs Flexíveis: Guia e Regras de Projeto” recomenda uma distância livre de 1,0 mm em relação à zona de dobra para flexão estática e de 1,5 mm para flexão dinâmica. Uma via é um furo que atravessa o eixo neutro, com um cilindro de cobre em seu interior, e esse cilindro praticamente não tem flexibilidade na direção em que a dobra o traciona.
capacidades de fabricação de PCBs flexíveis]
Comprimento da Dobra, Comprimento da Tangente e Zonas de Transição
Não há um mínimo numérico publicado para a seção reta tangente antes ou depois de uma dobra na IPC-2223. A palavra “reta” não aparece na norma nesse contexto, e “Cantos Tangentes” é apenas o rótulo de uma figura, não um requisito dimensionado. Quem cita um comprimento de tangente como um valor da IPC está citando uma prática de fabricante.
As regras dos fabricantes que existem são úteis. O guia da Eurocircuits para o projeto de PCBs flexíveis para instalação define o comprimento da zona de dobra como L = (2π × raio de dobra) × (ângulo de dobra / 360), o comprimento do arco da dobra. Uma dobra de 180° com raio de 5 mm consome 15,7 mm de zona de dobra. O comprimento aumenta com o número de dobras, e essa soma frequentemente é maior que o espaço alocado pela equipe mecânica.
A JLCPCB posiciona componentes e reforços a pelo menos 2,5 mm do início da região de dobra, e a GCA Flex termina os reforços a pelo menos 1,5 mm do início da zona de dobra. Ambos fazem sentido: um reforço é uma mudança brusca na rigidez flexural, e uma dobra iniciada em uma mudança de rigidez concentra a deformação nesse ponto.
As aberturas do coverlay seguem um tipo diferente de regra. A IPC-2223 §5.2.3.3 estabelece que o circuito não deve ser flexionado ou conformado em uma área onde haja uma descontinuidade no revestimento. Isso é uma proibição, não uma dimensão. Não há um valor em milímetros associado porque, no modelo da norma, a distância correta é zero: não se deve dobrar nesse ponto. Os valores de 0,5 a 1,0 mm divulgados por fabricantes são margens de DFM em torno dessa proibição, dimensionadas para manter a dobra afastada da concentração de tensão na borda de uma abertura. É uma boa prática. Não são valores normativos, e citá-los como tal provoca uma discussão que você não pode vencer.
A regra de layout decorrente disso é escalonar as descontinuidades. A borda do reforço, a borda do coverlay e a transição do cobre não devem ficar no mesmo plano ao longo da região de dobra, para que nenhuma seção transversal isolada suporte todas as três mudanças de rigidez. A construção por zonas é a versão prática: construa a dobra como uma área de flexível simples, com coverlay em ambos os lados e sem reforço, furo metalizado ou plano de cobre, deixando os reforços e conectores nas extremidades.
projeto da zona de transição rígido-flexível]
Como Especificar o Raio de Dobra em um Desenho de Fabricação
Coloque o valor em uma nota dedicada à região de dobra ou em uma tabela de dobras, não no bloco de tolerâncias gerais. Uma tolerância geral se aplica a uma característica medida pelo fabricante; o raio de dobra determina como a peça é empilhada, conformada e testada.
Indique de que lado está o cobre. Uma dobra coloca uma folha sob tração e a outra sob compressão, e, em uma pilha de dupla face, a folha externa é a que trinca. Se o conjunto puder ser invertido, o desenho deve informar isso, pois uma direção de dobra que deixe a camada de cobre menos crítica do lado externo oferece margem adicional sem custo.
Expresse tanto o raio quanto o diâmetro, com uma tolerância. Uma recomendação de produção, não um valor normativo: ±0,1 mm ou ±10%, o que for maior. A porcentagem cobre raios maiores, nos quais 0,1 mm fixos seriam irrealisticamente rigorosos; o valor absoluto cobre raios pequenos, nos quais 10% seriam difíceis demais de inspecionar.
O valor isolado não é uma especificação. Ele precisa de contexto: a espessura total T usada no cálculo, o ângulo de dobra, a direção da dobra em relação às camadas de cobre, se a dobra é estática ou dinâmica, a quantidade de ciclos desejada para uma peça dinâmica e o tipo de cobre.
Uma indicação que você pode copiar:
REGIÃO DE DOBRA - VER DETALHE B
  Raio de dobra mínimo: 7,5 mm (diâmetro 15,0 mm), ±0,1 mm / ±10%
  Calculado conforme a IPC-2223 Eq. 2 com E_B = 0,3%
  Espessura total do flexível T = 320 um (ver tabela de empilhamento)
  Ângulo de dobra: 180°, cobre no lado externo da dobra
  Aplicação: DINÂMICA - 100.000 ciclos, verificar conforme IPC-TM-650 2.4.3
  Cobre: laminado recozido (RA), 35 um
  Manter vias e reforços a >= 1,5 mm do limite da zona de dobra
capacidades de fabricação de PCBs flexíveis]
Como o Raio de Dobra é Verificado
Um raio especificado é uma afirmação sobre a durabilidade, e a durabilidade é demonstrada por meio de ensaio, não pela geometria. O método é IPC-TM-650 Método 2.4.3, “Durabilidade à Flexão, Materiais para Placas Impressas Flexíveis”, que determina o número de flexões até a falha do condutor. Ele teve origem no Subcomitê de Métodos de Ensaio de Circuitos Flexíveis (D-15).
Tenha cuidado com o critério de falha. O método, conforme publicado, contabiliza as flexões até a falha do condutor, ou seja, até uma abertura elétrica. Várias páginas de fornecedores atribuem a ele um critério de “aumento de 10% na resistência”. Essa atribuição é comum, mas incorreta. Se critérios de aumento da resistência forem aplicáveis ao seu programa, eles virão da especificação ou do desenho aplicável.
O método também não fixa as condições de ensaio. O raio de dobra, o deslocamento, a taxa de ciclos e a geometria do corpo de prova para uma determinada peça são definidos pela especificação e pelo desenho aplicáveis. Uma página que publique uma quantidade universal de ciclos para “uma PCB flexível” está descrevendo seu próprio ensaio.
IPC-6013, a especificação de qualificação e desempenho para placas flexíveis e rígido-flexíveis, é onde a qualificação da resistência à flexão é exigida, com a quantidade de ciclos e o raio de dobra especificados pela categoria de uso e pela classe de desempenho aplicáveis no contrato ou desenho. As fontes de fornecedores que publicam uma tabela de quantidade de ciclos atribuída à IPC-6013 contradizem umas às outras e nenhuma cita uma cláusula; por isso, este artigo não reproduz uma.
Por fim, a IPC-A-600 é uma norma de aceitabilidade e inspeção, não uma norma de projeto. Ela define defeitos como trincas no condutor e delaminação na área de dobra, e um inspetor pode rejeitar uma peça com base nela, mas ela não prescreve mínimos geométricos. Usar a IPC-A-600 para responder “de que raio preciso?” é um erro de categoria.
critérios de aceitação da IPC-A-600]
Perguntas frequentes
Qual é o raio de dobra mínimo para uma PCB flexível?
Ele é calculado a partir do seu empilhamento, não consultado em uma tabela. Para uma dobra de instalação realizada uma única vez, a Eq. 1 no limite de 10% resulta em uma relação R/T próxima de 0,45 a 0,55 em uma pilha fina de uma única camada; portanto, 6× é um valor prático seguro. Para movimento repetido a 0,3%, os próprios exemplos desenvolvidos da norma fornecem R/T 31 para uma pilha de camada única de 185 µm e 88 para uma pilha de dupla camada de 320 µm com coverlay.
Qual é o raio de dobra mínimo para uma PCB flexível de dupla face?
O exemplo desenvolvido da IPC-2223 para uma pilha de dupla face de 320 µm com coverlay fornece R/T 88 para flexão dinâmica com deformação de 0,3%, o que corresponde a 28,17 mm, e R/T 2,15 para uma dobra de instalação realizada uma única vez a 10%, o que corresponde a 0,69 mm. Ambos pressupõem cobre laminado recozido. Com folha ED, a deformação permitida cai de menos de 16% para menos de 11%, e a margem diminui proporcionalmente.
Uma PCB flexível multicamada pode ser usada para dobra dinâmica?
Não com a região de dobra colada. Uma estrutura de quatro camadas com 300 µm posiciona o cobre mais externo a cerca de 125 µm do eixo neutro e, com uma deformação de 0,3%, isso exige um raio de 41,5 mm, com uma relação R/T de 138. Isso não cabe na maioria dos produtos, e reduzir a espessura da estrutura o suficiente para fazê-la caber elimina o motivo de usar quatro camadas. Passe trilhas flexíveis não coladas pela articulação ou coloque a dobra em uma transição rígido-flexível com uma ou duas camadas flexíveis.
Quantas vezes uma PCB flexível pode ser dobrada?
A vida útil em ciclos é uma propriedade do projeto, não do material, e deve ser estabelecida por meio de testes, não obtida de uma tabela. O método 2.4.3 da IPC-TM-650 mede o número de flexões até a falha do condutor, e as condições e a quantidade de ciclos aceitável vêm da especificação e do desenho aplicáveis. Uma quantidade de ciclos publicada que não esteja vinculada a uma estrutura de camadas, a um raio e a uma condição de teste não é um dado de entrada de projeto.
O raio de dobra muda com a temperatura?
Sim. O alongamento do cobre e o módulo do adesivo mudam ao longo da faixa de operação, portanto um raio seguro a 20 °C oferece uma margem menor no limite superior da faixa. Construções baseadas em adesivo são mais sensíveis do que as sem adesivo, porque o adesivo amolece e sofre fluência. Especifique para a pior temperatura de serviço, que, para uma peça próxima a um estágio de potência, não é a temperatura ambiente indicada na etiqueta.
Qual é a diferença entre raio de dobra e diâmetro de dobra?
O raio vai do centro de curvatura até a superfície interna; o diâmetro é o dobro disso, medido transversalmente à dobra completa. Um raio de 5 mm corresponde a um diâmetro de 10 mm, e um desenho que indique “dobra de 5 mm” sem dizer qual dos dois é pretendido é ambíguo. Especifique ambos: o engenheiro mecânico que dimensiona a folga pensa em diâmetro, enquanto a equação de projeto trabalha com o raio.
Conclusão
O multiplicador do guia de projeto é um cálculo de deformação que desconsidera a estrutura de camadas. Reintroduza a estrutura: some T na região de dobra, escolha o limite de deformação para sua aplicação (16% para uma única dobra em cobre RA, 10% para instalação, 0,3% para movimento repetido) e aplique a Eq. 1 ou a Eq. 2. Depois, acrescente de 20% a 30%, informe o raio e o diâmetro juntos e coloque ambos no desenho, juntamente com o tipo de cobre, a direção da dobra e a quantidade de ciclos.
Se a resposta não couber no envelope, a solução geralmente é usar uma estrutura mais fina ou menos camadas na região de dobra, e não um número menor na observação.
