La inspección de pasta de soldadura (SPI) revisa la pasta depositada en una PCB después de la impresión y antes de colocar los componentes. Un sistema SPI 3D mide el volumen, la altura, el área y la alineación del depósito con respecto a los límites programados. Permite retener y corregir las impresiones defectuosas antes de la colocación y el reflujo. Para los ingenieros de hardware y los compradores de PCBA, la decisión clave es si el ensamblador puede medir de manera confiable los depósitos relevantes y actuar de forma consistente ante las fallas.
Aprobar la SPI confirma que los depósitos inspeccionados cumplen con esos límites. No certifica las uniones de soldadura terminadas ni la funcionalidad eléctrica.
Conclusiones clave
- Inspeccione después de la impresión y antes de la colocación, mientras los depósitos sigan accesibles.
- Interprete los porcentajes con respecto a un volumen nominal documentado y límites de aceptación calificados.
- Evalúe la contención de impresiones fallidas, la corrección y la reinspección junto con la capacidad del equipo.
- Mantenga la inspección y las pruebas posteriores para detectar defectos que la medición de la pasta no puede establecer.
La secuencia del proceso es impresión de pasta → SPI → colocación de componentes → reflujo → inspección y pruebas posteriores. La AOI previa al reflujo también puede realizarse después de la colocación.
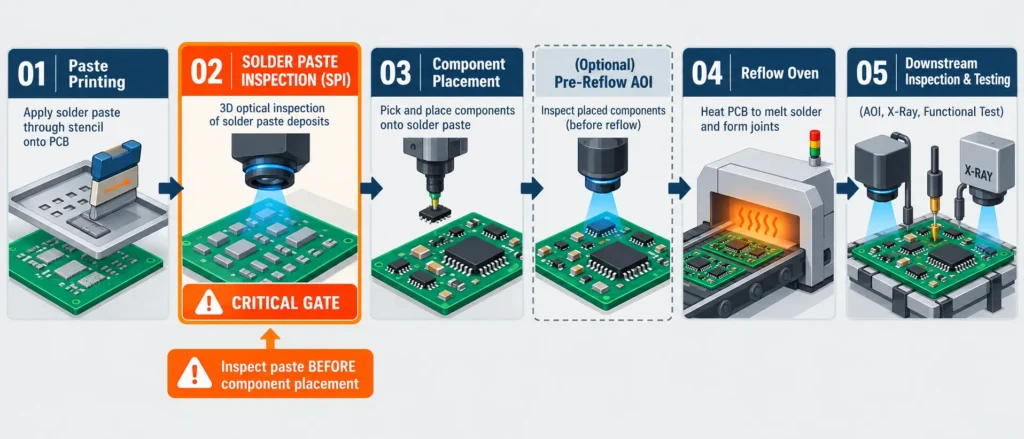
¿Qué mide la SPI y cómo funciona la inspección 3D?
La SPI evalúa la geometría y la posición de la pasta impresa. Su utilidad proviene de comparar esas mediciones con el depósito previsto, utilizando las revisiones correctas de la placa y el esténcil.
Cómo leer las mediciones en un resultado de SPI
El volumen, la altura, el área y el desplazamiento describen distintos aspectos de un depósito; ninguno debe interpretarse sin su referencia.
| Medición | Significado | Base útil para el informe |
|---|---|---|
| Volumen | Volumen integrado de pasta por encima de la superficie de referencia local | mm³ o nL; porcentaje de un volumen nominal indicado |
| Altura | Altura del depósito con respecto a la superficie de referencia | µm; identifique el estadístico informado: promedio, máximo u otro |
| Área | Área de cobertura del depósito en la región de inspección | mm²; porcentaje del área de referencia programada |
| Desplazamiento X/Y | Desplazamiento con respecto a la ubicación prevista del depósito | µm con signo a lo largo de cada eje de la placa |
| Forma/puentes | Geometría irregular o pasta que conecta regiones adyacentes | Imagen anotada y regla de detección aplicable |
Los sistemas SPI comerciales inspeccionan estas características geométricas, aunque las salidas disponibles varían según la configuración.
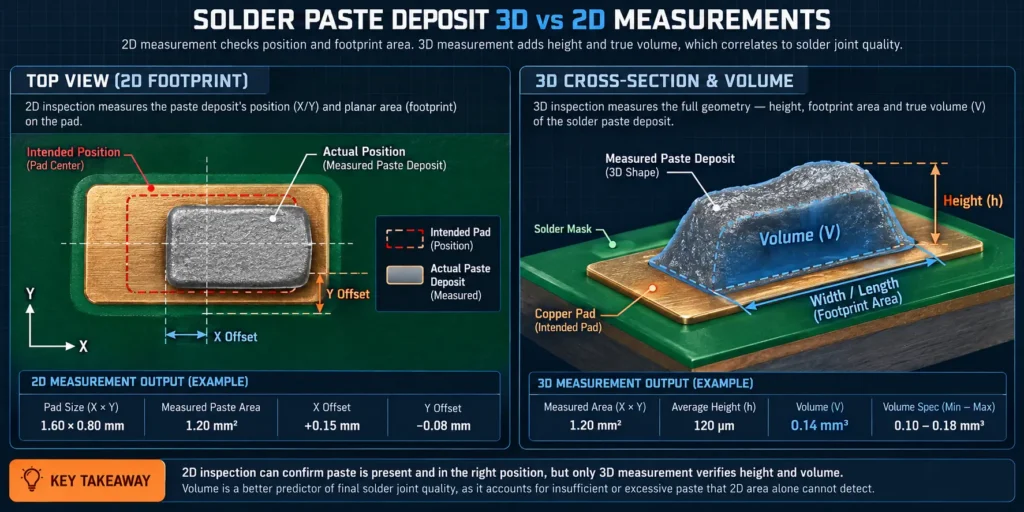
Dos depósitos pueden cubrir áreas similares, pero contener volúmenes diferentes. Un depósito delgado puede parecer completo desde arriba y, aun así, proporcionar menos pasta de la prevista. Por el contrario, un pico central alto no demuestra que haya un volumen adecuado en toda el área de cobertura.
Comprenda qué aporta la inspección 3D a la inspección 2D
La inspección tridimensional agrega la altura y el volumen medidos a la información de las imágenes de superficie. Las verificaciones bidimensionales pueden evaluar la presencia, el área, la posición y las conexiones visibles de pasta, pero no pueden establecer el volumen tridimensional integrado basándose únicamente en el área de cobertura.
El sistema alinea el programa de inspección con la PCB, captura los depósitos, reconstruye sus superficies y compara las mediciones calculadas con los límites. Yamaha, por ejemplo, documenta la extracción de contornos con iluminación 2D, seguida de la medición de altura mediante desplazamiento de fase. Esa es una implementación, no una descripción de todas las máquinas SPI.
Utilice la medición 3D cuando la decisión de producción requiera un volumen o una altura cuantitativos. La suficiencia aún requiere validación con los tamaños reales de los depósitos, las superficies y las condiciones de la placa.
¿Qué defectos de impresión puede detectar la SPI antes de que se conviertan en problemas de ensamblaje?
La SPI puede detectar depósitos de pasta faltantes, insuficientes, excesivos, desplazados o conectados. Estos hallazgos indican anomalías de impresión y riesgos posteriores; no garantizan un defecto de reflujo específico.
Relacione las anomalías de la pasta con la siguiente investigación
La ubicación y el patrón de una alarma determinan la primera investigación. Un depósito bajo recurrente en una abertura sugiere un problema distinto al de un desplazamiento uniforme en todo el panel.
| Condición de la pasta impresa | Evidencia de SPI | Posible riesgo posterior | Primera investigación | Calificación requerida |
|---|---|---|---|---|
| Depósito insuficiente | Volumen en nL/mm³ y porcentaje del nominal indicado | Soldadura insuficiente en la unión o conexión abierta | Obstrucción de la abertura, liberación y condición de la pasta | Geometría de la abertura, espesor local y producto de pasta |
| Depósito excesivo | Volumen, área y forma | Puentes o exceso de soldadura | Volumen previsto de la abertura y parámetros de impresión | Espaciado del encapsulado y diseño del depósito |
| Desplazamiento | Desplazamiento con signo en X/Y en µm | Menor traslape de la terminación | Registro, fiduciales y soporte de la tarjeta | Límites y referencia específicos de la dirección |
| Puente de pasta | Imagen que muestra depósitos conectados | Riesgo de puente de soldadura | Limpieza y alineación de la cara inferior del esténcil | Geometría de la separación y segmentación de la imagen |
| Depósito faltante | Imagen y resultado medido o detectado | Soldadura faltante o insuficiente | Abertura obstruida y transferencia fallida | Umbral mínimo de detección y precisión de la región de inspección |
| Desequilibrio entre pads emparejados | Ambos volúmenes y una comparación definida | Factor que contribuye a una soldadura asimétrica o al efecto tombstone | Equilibrio de impresión, diseño, colocación y condiciones térmicas | Fórmula de desequilibrio definida y relevancia validada |
Estos son candidatos para la investigación. Cambiar un parámetro de la impresora sin confirmar el patrón puede alterar depósitos que, de otro modo, serían aceptables.
Inspeccionar antes de la colocación permite acceder a la pasta y evita agregar componentes a una impresión sin resolver. La limpieza y la reimpresión aún pueden consumir mano de obra y materiales, pero la respuesta puede llevarse a cabo antes de que sea necesario retirar componentes o reparar uniones de soldadura.
Distinguir una advertencia de impresión de un diagnóstico de una unión terminada
La SPI no puede establecer directamente el porcentaje de vacíos después del reflujo, la humectación, la resistencia de la unión ni la continuidad. Examina la pasta expuesta antes de que exista la unión.
El efecto tombstone ilustra este límite. Los depósitos desiguales pueden contribuir, pero la geometría de los pads, la posición del componente, el comportamiento de la aleación y las fuerzas de humectación también influyen en el resultado. Indium identifica varios de estos factores que interactúan.
Una alarma de pasta justifica una revisión; no es un diagnóstico de una unión terminada. Del mismo modo, una impresión aprobada no puede descartar problemas de colocación o reflujo que ocurran posteriormente.
¿Cómo deben definirse el volumen de pasta de soldadura y los límites de inspección?
Un resultado significativo de SPI requiere un depósito nominal definido, una medición capaz y límites aprobados que sean adecuados para el ensamble. Un porcentaje sin su denominador está incompleto.
Definir qué significa “100% del volumen de pasta”
Para una abertura de esténcil con lados rectos, la referencia del volumen geométrico es área de la abertura × espesor local del esténcil. IPC-7527 define el volumen diseñado sobre esta base. Usa el espesor local para un esténcil escalonado y la geometría real de la abertura, en lugar de asumir que el pad de cobre y la abertura son idénticos.
La eficiencia de transferencia expresa el volumen depositado en relación con el volumen de la abertura.
Eficiencia de transferencia (%) = volumen medido del depósito ÷ volumen de la abertura × 100
Considera este cálculo ilustrativo:
| Parámetro | Valor |
|---|---|
| Abertura rectangular | 0.30 × 0.30 mm |
| Espesor local del esténcil | 0.10 mm |
| Volumen calculado de la abertura | 0.009 mm³ = 9 nL |
| Volumen de depósito medido | 0.0072 mm³ = 7.2 nL |
| Eficiencia de transferencia | 80% |
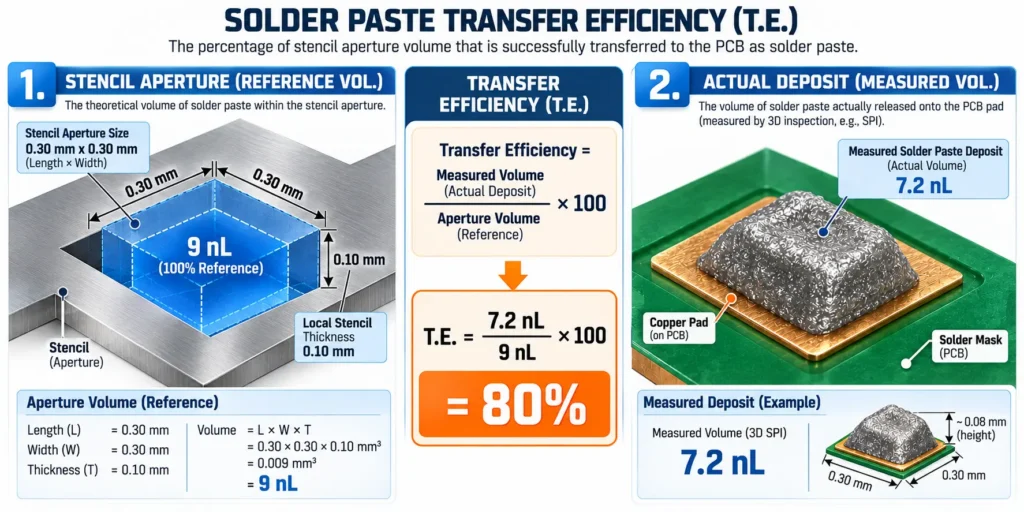
El cálculo establece una proporción, no una decisión de aprobado/rechazado. Confirme si el porcentaje de la máquina utiliza el volumen de esta abertura o algún otro valor nominal programado. El volumen de pasta también incluye fundente; no es el volumen final de soldadura metálica después del reflujo.
Califique los límites contra el proceso real de impresión
Los límites deben distinguir los depósitos inaceptables de la variación aceptable dentro del proceso calificado. Comience con la geometría de la abertura, el espesor del esténcil, el riesgo del encapsulado, el espaciamiento entre pads, el soporte de la tarjeta y la referencia de medición. Registre el producto de pasta, la aleación, el tipo de polvo, el sistema de fundente y las condiciones de manejo.
Las condiciones del material son específicas para cada producto. La hoja de datos de NP560 de Kester de octubre de 2021, por ejemplo, indica una vida útil de ocho horas en el esténcil a una temperatura de 65–85 °F y una humedad relativa de 10–70 %. Esta es una guía para el material mencionado bajo las condiciones indicadas, no una regla universal sobre la vida útil de la pasta ni una ventana de aceptación de SPI.
La resolución describe el cambio mínimo de medición que puede distinguirse; la repetibilidad se refiere a la concordancia bajo condiciones repetidas; la exactitud se refiere a la concordancia con una referencia. Yamaha indica una resolución de altura de 1 µm para su YSi-SP, lo cual no establece una exactitud de 1 µm en depósitos de producción.
La evaluación de primera pieza y el análisis del sistema de medición deben respaldar los límites seleccionados. Mantenga separados los límites de aceptación de los límites de control estadístico utilizados para detectar cambios en el proceso. Los índices de capacidad requieren un proceso estable y datos adecuados; combinar familias de depósitos no relacionadas puede ocultar la variación.
No trate una sola ventana de volumen o un objetivo de Cpk como un requisito de IPC para cada pad.
Cerca de un límite de decisión, la variación de medición puede producir falsos rechazos o anomalías no detectadas. Evalúe la repetibilidad en depósitos representativos, incluyendo la recarga y la alineación cuando sea relevante. Una verificación únicamente con un patrón de calibración no demuestra la capacidad en todas las geometrías de producción.
¿Qué debe ocurrir cuando una tarjeta falla la SPI?
Un resultado fallido de SPI debe impedir la liberación rutinaria para colocación hasta que la alarma haya sido revisada y la tarjeta tenga una disposición autorizada. La corrección debe abordar tanto la tarjeta afectada como cualquier problema recurrente de impresión.
Siga una respuesta controlada ante la alarma
La respuesta comienza con la contención y después separa el error de medición de una anomalía real de impresión.
- Retenga e identifique la tarjeta. Conserve la identidad de la tarjeta/panel, la ubicación de la alarma y el resultado original. Evite la transferencia accidental a colocación.
- Confirme la configuración de inspección. Revise las revisiones de la PCB y del esténcil, la receta, la alineación de fiduciales, el soporte y la referencia de altura local.
- Revise el depósito. Compare la imagen y las mediciones con los límites aprobados. Envíe los casos ambiguos a una revisión calificada en lugar de descartarlos automáticamente.
- Clasifique el patrón. Determine si el problema corresponde a una abertura, una región de la tarjeta, todo el panel, la dirección de impresión o el tiempo de producción transcurrido.
- Investigue las variables correspondientes. Examine el bloqueo, el estado de la parte inferior del esténcil, el registro, la liberación, el estado de la pasta y el soporte según lo indicado por el patrón.
- Aplique la disposición aprobada. Utilice limpieza y reimpresión compatibles, un método de corrección calificado o deseche la pieza según corresponda. No suponga que limpiar la tarjeta o agregar pasta manualmente es aceptable.
- Vuelva a inspeccionar y confirme la recuperación. Verifique la tarjeta corregida y las impresiones posteriores de acuerdo con el plan de control antes de reanudar la liberación normal.
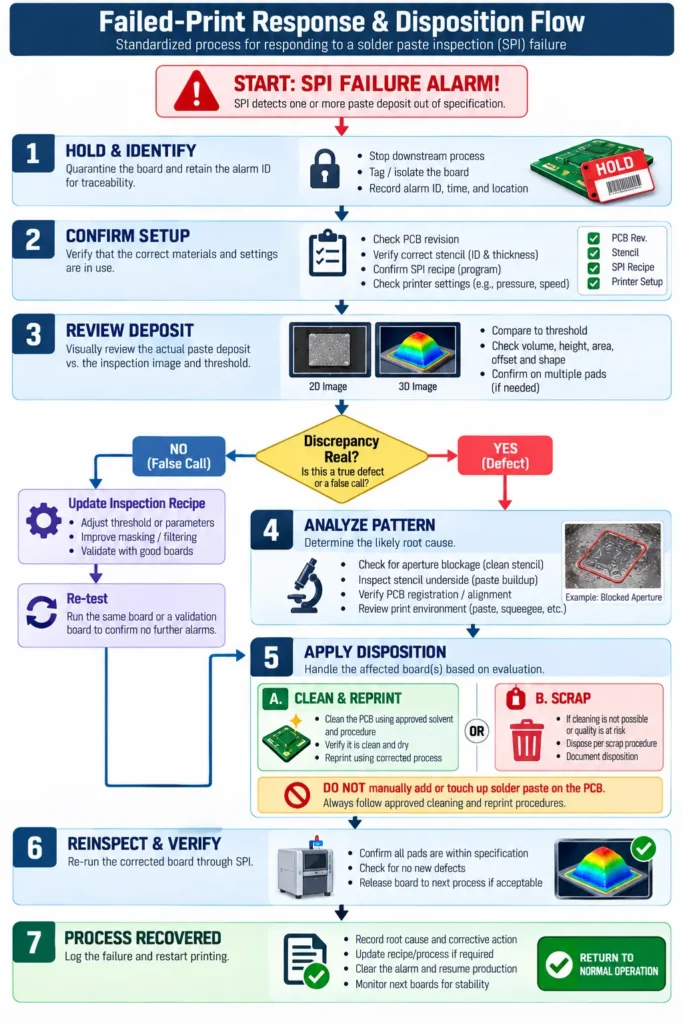
IPC-7526 aborda la limpieza del esténcil y de tarjetas mal impresas; el procedimiento aplicable también debe considerar la pasta, los materiales de la PCB, la química de limpieza y los requisitos de secado.
Confirme que el proceso se recuperó
La recuperación significa que la acción correctiva restableció el proceso previsto, con evidencia conservada. Preserve la alarma original, la decisión del revisor, el motivo, la acción, la revisión de la receta y la disposición final.
Examine los resultados posteriores de la abertura o familia de depósitos afectada. Ampliar un límite hasta que desaparezcan las alarmas no demuestra la recuperación; cualquier cambio de límite requiere una base técnica y aprobación.
La retroalimentación automática de la impresora puede respaldar el control, pero debe configurarse y validarse. Yamaha documenta la retroalimentación de compensación y las funciones de ciclos de limpieza. Su disponibilidad en una plataforma no demuestra que estén habilitadas en una línea de ensamble específica.
¿Cómo trabajan conjuntamente SPI, AOI, rayos X y las pruebas eléctricas?
Estos métodos abordan distintas etapas y mecanismos de falla. SPI controla la impresión; la inspección y las pruebas posteriores evalúan condiciones que todavía no existen o que no pueden observarse mediante SPI.
| Método | Etapa de producción | Evidencia obtenida | Lo que no puede establecer por sí sola |
|---|---|---|---|
| SPI 2D | Después de la impresión, antes de la colocación | Presencia de pasta, área, posición, conexiones visibles | Volumen integrado de pasta tridimensional |
| SPI 3D | Después de la impresión, antes de la colocación | Altura, volumen, área, desplazamiento y forma de la pasta | Conformidad de la unión soldada o del circuito |
| AOI | Después de la colocación o del reflujo | Verificaciones programadas de componentes y características de soldadura accesibles | Todas las condiciones de uniones ocultas |
| Rayos X/AXI | Generalmente después del reflujo | Características internas de soldadura seleccionadas, incluidos vacíos o puentes | Funcionalidad eléctrica completa |
| Pruebas eléctricas/funcionales | Etapa definida de prueba del ensamble | Conexiones, respuestas de circuitos o funciones probadas | Cada defecto físico o latente |
Omron describe la SPI antes de la colocación, con inspección óptica después de la colocación y el reflujo. Su documentación de inspección por TC aborda las uniones ocultas a las que la inspección óptica no puede acceder.
Los métodos eléctricos también difieren: las pruebas ICT y con sonda volante pueden verificar propiedades específicas del circuito, mientras que las pruebas funcionales ejercitan el comportamiento operativo especificado. La cobertura depende del diseño de la prueba y del acceso disponible.
Seleccione la combinación considerando los riesgos del ensamble y los requisitos del cliente. Una secuencia de inspección aprobada es evidencia de conformidad dentro de su cobertura, no una prueba de todos los aspectos de la confiabilidad a largo plazo.
¿Qué evidencia de SPI debería solicitar con una cotización de PCBA llave en mano?
Una evaluación útil del proveedor relaciona la cobertura de inspección, los límites aprobados y el manejo de fallas con su ensamble. El nombre de una máquina o una declaración genérica de “SPI incluida” deja esas decisiones sin resolver.
Solicite evidencia que prevenga errores específicos de abastecimiento
Los registros representativos y un plan de control definido muestran qué mide el proveedor y cómo los resultados afectan la liberación de producción. La evidencia debe abordar las geometrías de los depósitos y las condiciones de la tarjeta relevantes para su proyecto.
| Evidencia | Solicitud | Error de compra prevenido |
|---|---|---|
| Cobertura de inspección | Todas las tarjetas/paneles o muestreo; lados inspeccionados, depósitos y exclusiones | Suponer que inspeccionar cada tarjeta significa cubrir cada depósito relevante |
| Límites aprobados | Referencia nominal, límites por familia de depósitos, base de aprobación y revisión | Comparar porcentajes con diferentes denominadores o límites no calificados |
| Capacidad de medición | Configuración relevante, verificación de calibración, repetibilidad y evidencia del sistema de medición | Tratar el tamaño de píxel o la resolución como precisión demostrada |
| Disposición de impresiones fallidas | Autoridad para retener/liberar, procedimiento de corrección y requisitos de reinspección | Aceptar alarmas que los operadores omiten habitualmente |
| Trazabilidad | Identidad de la tarjeta/panel vinculada a la receta, revisión del esténcil, resultado y disposición | Recibir un informe que no puede vincularse con el lote suministrado |
| Alcance de los informes | Mediciones, imágenes, tendencias, formato de exportación y periodo de conservación disponibles | Esperar registros que nunca se recopilaron ni conservaron |
Un ejemplo anonimizado debe conservar las unidades, los valores nominales, los límites aprobados, las ubicaciones de las alarmas y las disposiciones. Una captura de pantalla de la tasa de aprobación por sí sola no puede mostrar si las exclusiones o anulaciones afectaron la cobertura.
Separe los requisitos de aceptación de registros de los objetivos de monitoreo del proceso. J-STD-001 aborda los requisitos para ensambles soldados, mientras que IPC-A-610 aborda la aceptabilidad del ensamble; ninguno de los dos nombres por sí solo especifica su programa de inspección. Indique las ediciones contractuales, la clase y las excepciones del cliente.
Convierta el requisito de calidad en una RFQ práctica
Una RFQ práctica combina archivos de diseño compatibles con el alcance requerido de inspección y generación de informes. Proporcione los datos de Gerber y de la capa de pasta, la BOM, el archivo CPL/de colocación, el plano del ensamble, la cantidad y los detalles de los encapsulados críticos. Incluya los requisitos de calidad de fabricación aplicables y las instrucciones para las pruebas eléctricas o funcionales.
Identifique los depósitos o encapsulados que requieren una revisión especial, como aperturas pequeñas, terminales muy cercanas o impresiones segmentadas de almohadillas térmicas. De este modo, el ensamblador puede evaluar conjuntamente el esténcil y el plan de inspección.
LEADHUI menciona la SPI entre sus capacidades de calidad y pruebas. Confirma la cobertura, los límites aprobados, los informes y cualquier exclusión para el ensamble cotizado; la capacidad no establece un alcance idéntico para cada pedido.
Aclara si la configuración, la inspección y los informes están incluidos o se cotizan por separado. Estos son términos comerciales específicos del proyecto, no un precio estándar de SPI por tarjeta.
Para una cotización de ensamblaje de PCB llave en mano, envía el paquete de diseño con los encapsulados críticos y los registros requeridos identificados. Solicita el plan de inspección propuesto junto con la cotización de fabricación.
¿Un prototipo necesita la misma cobertura de SPI que la producción?
La inspección de prototipos debe seguir el riesgo de defectos y el propósito del ensamble. Un pedido pequeño no justifica automáticamente una cobertura reducida, especialmente cuando los componentes son costosos o no se ha comprobado la impresión de características finas.
Un prototipo destinado a calificar un proceso de producción se beneficia de mediciones de pasta comparables y resultados trazables. Una tarjeta de desarrollo más sencilla puede admitir una ruta documentada diferente si aborda los riesgos relevantes. El paso entre terminales del encapsulado por sí solo no es un umbral de selección universal.
Para el próximo ensamble, define los depósitos críticos, la evidencia requerida y la respuesta ante impresiones fallidas antes de aprobar el alcance de fabricación. Esto hace que el requisito de inspección pueda revisarse antes de que las tarjetas entren en producción.
