Оплавление припоя — это процесс, при котором компоненты поверхностного монтажа крепятся к печатной плате путём нагревания нанесённой через трафарет паяльной пасты до её расплавления, смачивания выводов компонентов и образования паяного соединения при охлаждении. Это основной метод сборки почти любого современного электронного изделия и этап, на котором самые дорогостоящие ошибки становятся необратимыми.
Большинство технических руководств останавливаются на печи. В них объясняются четыре зоны, перечисляются обычные дефекты и приводится ссылка на страницу продаж. Но гораздо реже объясняется то, что действительно определяет выход годных изделий: профиль формируется для каждой сборки, а не для каждой печи; значения в техническом паспорте паяльной пасты и значения в стандарте на компоненты служат разным целям; а соединение считается “хорошим” только относительно определённого класса приемки.
В этом руководстве рассматриваются процесс от нанесения пасты до контроля, параметры, которые им управляют, способы проверки профиля на плате со смешанной тепловой массой, а также связь распространённых дефектов с критериями приемки, а не с субъективным мнением инспектора.
Ключевые выводы
- Профиль оплавления задаётся для каждой сборки, а не для каждой печи. Толщина платы, масса меди и состав компонентов меняют характер поступления тепла, поэтому один и тот же рецепт, подходящий для одного изделия, может привести к недостаточному прогреву другого.
- Время выше температуры ликвидуса — параметр, который определяет качество соединения в обоих направлениях. Слишком короткое время приводит к неполному смачиванию; слишком длительное наращивает интерметаллический слой настолько, что соединение становится хрупким.
- Опубликованные ограничения для оплавления различаются, потому что отвечают на разные вопросы. В техническом паспорте пасты описан профиль, который следует использовать; IPC/JEDEC J-STD-020 описывает предельные условия, которые компонент должен выдержать.
- Большинство дефектов закладывается ещё до печи. Образование эффекта надгробного камня, перемычек и коробление связаны с симметрией контактных площадок, конструкцией апертур и балансом меди – решения, принятые при разработке платы и трафарета, невозможно полностью компенсировать профилем.
- Бессвинцовые паяные соединения должны выглядеть матовыми. Сравнение соединения SAC305 с блеском оловянно-свинцового соединения — самая распространённая ошибка при инспекции на производстве.
Что такое пайка оплавлением?
Пайка оплавлением — это процесс, при котором паяльная паста, нанесённая через трафарет на контактные площадки печатной платы, нагревается до расплавления, смачивает выводы компонентов и при охлаждении образует электрическое и механическое соединение.
Название буквально описывает процесс. Припой поступает в виде пасты из металлического порошка, взвешенного во флюсе, а соединение образуется, когда эта паста оплавляется: разжижается, объединяется и затвердевает на месте. Во время процесса в соединение ничего не подаётся. Нужное количество припоя уже должно быть на плате — иначе его там не будет.
Именно это сделало оплавление стандартным методом сборки компонентов поверхностного монтажа. Каждое соединение на плате формируется за один термический цикл, поэтому количество компонентов перестаёт быть фактором стоимости в той степени, как это было при ручной и волновой пайке. Корпуса с малым шагом выводов, плотные платы и двусторонние сборки становятся практически реализуемыми, когда один проход через печь позволяет одновременно соединить тысячи контактных точек.
Важно с самого начала отделить оплавление от волновой пайки, поскольку эти процессы часто путают. При оплавлении нанесённая на контактные площадки паяльная паста расплавляется на месте. При волновой пайке плата проходит над неподвижной волной расплавленного припоя, чтобы припой поднялся через металлизированные отверстия. Волновая пайка по-прежнему является решением для больших объёмов монтажа выводных компонентов; оплавление предназначено для компонентов поверхностного монтажа. В большинстве серийных плат применяются оба метода.
Это руководство предназначено для специалистов, которым необходимо обеспечить стабильность процесса: инженеров-технологов, квалифицирующих линию, инженеров NPI, запускающих новое изделие в производство, инженеров по качеству, определяющих критерии приемки, и инженеров-конструкторов, чьи решения по разводке платы поступают на принтер раньше, чем их видит кто-либо ещё.
Тип порошка
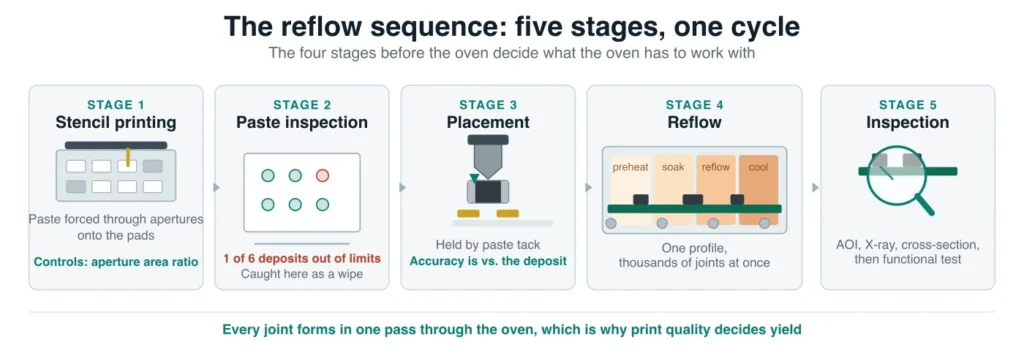
Пайка оплавлением состоит из пяти этапов, и четыре этапа, происходящие до печи, определяют, будет ли печи с чем работать.
1. Трафаретная печать. Лазерно вырезанный трафарет из нержавеющей стали совмещается с платой, после чего ракель продавливает пасту через апертуры на контактные площадки. Определяющей геометрической характеристикой является коэффициент площади: отношение площади отверстия апертуры к площади её стенок. Если это отношение слишком мало, паста сильнее прилипает к стенкам апертуры, чем к контактной площадке, и остаётся в трафарете вместо переноса на плату. Контактная площадка может остаться без достаточного количества припоя ещё до того, как плата покинет участок печати.
2. Контроль паяльной пасты. Система SPI измеряет объём, площадь, высоту и совмещение каждого отпечатка относительно установленных пределов. Это самый дешёвый этап отбраковки на линии, который чаще всего пропускают при изготовлении прототипов. Дефект печати, обнаруженный здесь, требует лишь очистки. Тот же дефект, обнаруженный после оплавления, требует доработки: компонент снимают, участок очищают и наносят пасту заново, а соединение и окружающий ламинат подвергаются ещё одному термическому циклу. Разница между этими двумя результатами полностью объясняет необходимость сохранять SPI в составе линии.
3. Установка компонентов. Автоматические установщики размещают компоненты на влажной пасте, которая удерживает их за счёт липкости и поверхностного натяжения до попадания в печь. Точность установки обычно указывается поставщиком оборудования для заданного значения сигмы и размера компонента, однако на практике важнее положение компонента относительно отпечатка пасты. Точно установленный компонент на неправильно отпечатанной контактной площадке — это дефект, который проявится при нагреве.
4. Оплавление. Плата проходит через многозонную печь и подвергается воздействию контролируемого температурного профиля. Паста расплавляется, флюс активируется и выполняет свою работу, сплав смачивает контактную площадку и вывод, а сборка охлаждается с контролируемой скоростью. В следующих двух разделах этот процесс рассматривается подробнее.
5. Контроль. Автоматическая оптическая инспекция проверяет то, что можно увидеть; рентгеновский контроль — то, что увидеть нельзя; поперечный шлиф позволяет разрешить спорные случаи; функциональный тест подтверждает работоспособность изделия. Каждый метод отвечает на свой вопрос, а в разделе о приемке объясняется, какой из них определяет результат в конкретной ситуации.
Профиль оплавления по зонам
Профиль оплавления — это зависимость температуры, которую испытывает сборка, от времени. Он задаётся для конкретной сборки, а не для конкретной печи, поскольку толщина платы, количество слоёв, распределение меди и тепловая масса компонентов влияют на скорость достижения теплом каждого отдельного соединения.
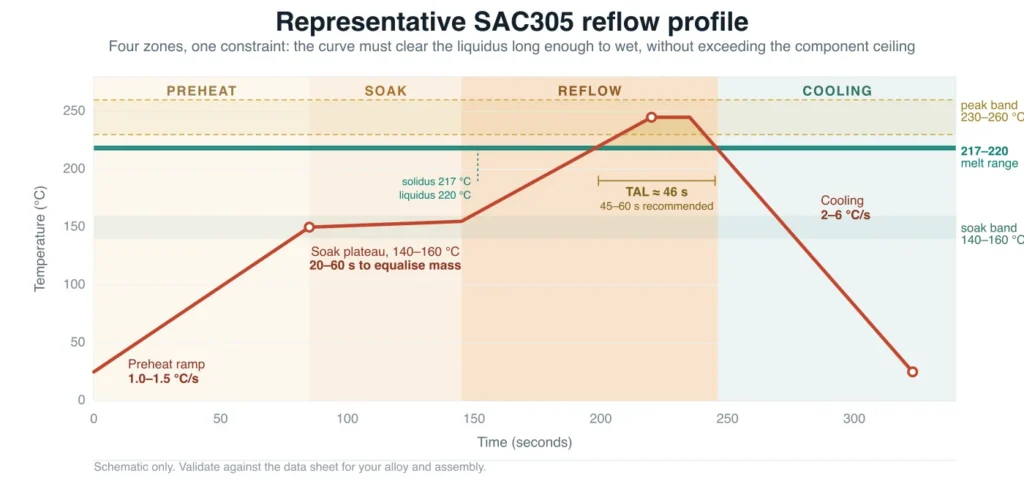
Типичный профиль состоит из четырёх зон. У каждой есть своё назначение, рабочий диапазон и конкретный вид отказа при неправильной настройке.
Предварительный нагрев
Плата нагревается от температуры окружающей среды до температуры выдержки с контролируемой скоростью. Скорость нагрева ограничивают для предотвращения термического шока: слишком быстрый нагрев вызывает растрескивание керамических конденсаторов и многослойных керамических компонентов, а также разбрызгивание пасты, из-за которого появляются случайные шарики припоя. Растворители и летучие компоненты пасты начинают испаряться уже здесь.
Опубликованные компанией Indium Corporation ограничения для оплавления пасты SAC305 предусматривают среднюю скорость нагрева от 1,0 до 1,5 °C/с, при этом допустимым считается диапазон от 0,5 до 2,5 °C/с (технический паспорт водорастворимой пасты SAC305 компании Indium Corporation, получено 2026-10-21).
Выдержка
В зоне выдержки сборка находится в определённом температурном диапазоне, чтобы все её элементы достигли теплового равновесия до достижения пика. В этом и заключается её основная задача. Компоненты разной массы нагреваются с разной скоростью, и без плато тяжёлые компоненты достигают пика с опозданием, когда лёгкие уже прошли его.
В зоне выдержки флюс также выполняет свою химическую функцию: он восстанавливает оксиды на контактной площадке и выводе, чтобы сплав мог их смочить. Если выдержка слишком длительная или слишком горячая, флюс расходуется до расплавления сплава. Результатом становится эффект грапинга, при котором частицы припоя не объединяются в единую массу, а также эффект «голова-на-подушке», при котором шарик BGA и нанесённая паста не сливаются.
Оплавление
Сборка нагревается выше температуры ликвидуса сплава, чтобы припой расплавился, смочил обе поверхности и образовал металлургическое соединение. Определяющим параметром здесь является время выше температуры ликвидуса, обычно обозначаемое TAL: количество секунд, в течение которых соединение находится в расплавленном состоянии.
TAL имеет двустороннее ограничение. При слишком коротком времени сплав не успевает полностью смочить контактную площадку и вывод, что приводит к слабому или нестабильному соединению. При слишком длительном времени интерметаллический слой между припоем и медью становится толще необходимого, из-за чего соединение оказывается более хрупким, чем можно было бы предположить по свойствам основного сплава. Отдельно ограничивается пиковая температура — пределом, который способны выдержать компоненты.
В технических паспортах SAC305 компании Indium рекомендуемое время выше температуры ликвидуса составляет от 45 до 60 секунд, допустимое — от 30 до 100 секунд, а пиковая температура — от 230 до 260 °C. SAC305 не является истинным эвтектическим сплавом: он плавится в узком диапазоне, при этом температура солидуса составляет 217 °C, а температура ликвидуса — 220 °C (данные о сплаве Indium Corporation для Indalloy 256, получено 2026-10-21). Оба диапазона привязаны к температуре ликвидуса, а не выбраны изолированно. Диапазон пиковых температур находится на 10–40 °C выше неё – нижний предел задаётся сплавом, а верхний — тем, что способны выдержать компоненты; диапазон TAL определяет время, в течение которого сплав находится выше этой границы.
Охлаждение
Охлаждение затвердевает соединение и формирует его зеренную структуру. Это наиболее часто игнорируемая зона профиля, в которой сталкиваются два обоснованных требования.
В технических паспортах Indium рекомендуется скорость охлаждения от 2 до 6 °C/с, при этом допустимым считается диапазон от 0,5 до 6 °C/с; отмечается, что более быстрое охлаждение способствует формированию более мелкозернистой структуры. Противоположная проблема — термические напряжения. Керамические конденсаторы и сама печатная плата повреждаются при резком температурном градиенте, поэтому некоторые сборщики ограничивают скорость охлаждения значительно ниже верхнего предела, указанного для паяльной пасты. Оба эффекта реальны. При слишком медленном охлаждении зерно укрупняется, а рост интерметаллических соединений продолжается; при слишком быстром охлаждении компоненты и плата испытывают термический удар, к которому они не были рассчитаны.
Универсального значения, которое решало бы эту проблему, не существует. В техническом паспорте пасты указывается диапазон, который выдерживает сплав. В техническом паспорте компонента указывается градиент, который выдерживает корпус. Тепловая масса сборки определяет, что печь способна физически обеспечить. Если эти требования противоречат друг другу, определяющим является ограничение компонента, поскольку именно повреждение компонента необратимо.
RSS и RTS: выбор формы профиля
Большинство производственных задач охватывают две формы профиля, и выбор определяется неоднородностью тепловой массы на плате.
| Недвижимость | Ramp-soak-spike (RSS) | Ramp-to-spike (RTS) |
|---|---|---|
| Форма | Нагрев, выдержка, пик, охлаждение | Непрерывный нагрев, пик, охлаждение |
| Тепловая однородность | Высокая, поскольку выдержка выравнивает температуру | Ниже, поскольку легкие компоненты нагреваются быстрее |
| Время обработки | Дольше | Короче |
| Идеально подходит для | Неоднородная тепловая масса, плотный монтаж, большие платы | Простые платы с однородной тепловой массой |
| Основной риск | Исчерпание флюса при слишком длительной выдержке | Холодные пайки на массивных компонентах, образование пустот |
RSS удерживает сборку на плато, чтобы массивные и легкие компоненты одновременно достигали пиковой температуры. RTS исключает плато и использует один непрерывный подъём температуры, что ускоряет процесс и эффективно использует время в печи, но оставляет больший разброс температур по плате.
Большинство производственных сборок с действительно смешанным набором компонентов в итоге используют профиль с выдержкой. Если на плате есть одновременно пассивный компонент 01005 и крупный силовой дроссель, именно плато не позволяет одному из них перегреться, пока другой ещё не достиг нужной температуры.
Как создать и проверить профиль оплавления
Создавайте профиль на основе технического паспорта паяльной пасты, а не сохранённого рецепта печи. Паста определяет рабочий диапазон, а печь настраивается так, чтобы в него попасть. Проверка затем подтверждает, что в этом диапазоне остаётся вся сборка, а не только паста.
1. Извлеките ограничения из технического паспорта. Скорость нагрева, диапазон и продолжительность выдержки, диапазон пиковой температуры, TAL и максимальная пиковая температура. Это предельные значения. Всё последующее — настройка в пределах этих ограничений.
2. Установите предельную температуру компонентов. Наименьшая максимальная температура корпуса среди компонентов на плате ограничивает пиковую температуру, а классификация влагочувствительных корпусов для оплавления определяется стандартом IPC/JEDEC J-STD-020. Профиль, который соответствует требованиям пасты, но превышает классификационную температуру компонента, всё равно является неправильным, и отказ может проявиться только после выхода изделия в эксплуатацию.
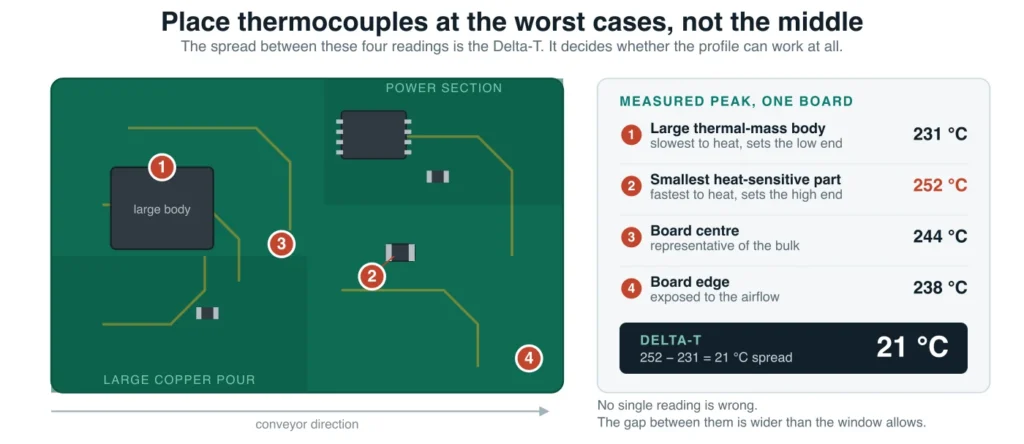
3. Установите термопары на наиболее проблемных участках, а не в центре. Разместите их на компоненте с наибольшей тепловой массой, на самом маленьком и наиболее чувствительном к нагреву компоненте, в центре платы и у края платы. При возможности добавьте одну термопару под BGA. Разница между показаниями в центре и у края — это Delta-T, единственное значение, которое показывает, пригоден ли профиль.
4. Запустите профиль и измерьте Delta-T. Если разброс температур по плате превышает допустимый технологическим окном уровень, профиль ещё не готов, даже если показания каждой отдельной термопары выглядят приемлемыми.
5. Устраняйте разброс Delta-T в установленном порядке. Сначала изменяйте скорость конвейера, поскольку она сдвигает всю кривую во времени, не меняя соотношения между зонами. Затем изменяйте заданные температуры зон, которые меняют форму кривой. После этого изменяйте границы зон — и только если первые два шага не позволяют устранить разброс. Одновременное изменение нескольких параметров делает результат непонятным.
6. Документируйте профиль и контролируйте его. Храните профиль с указанием версии платы, партии пасты и даты. Повторно снимайте профиль при смене пасты, изменении структуры платы или состава компонентов, после технического обслуживания или ремонта печи, а также через регулярные интервалы в рамках управления процессом. Профиль, который невозможно воспроизвести, не является средством контроля — это совпадение.
Проблема Delta-T чаще всего выявляет ошибки инженеров NPI, и её стоит описать прямо. На плате с небольшим плотным участком логики и крупным силовым участком с заливкой земли эти две области во время пика могут отличаться по температуре на десятки градусов. Исправить это повышением пиковой температуры нельзя, поскольку лёгкий участок уже достиг своего предела. Нужно замедлить нагрев, увеличить продолжительность выдержки, чтобы массивный участок успел прогреться, или изменить конструкцию платы: добавить терморазгрузку, сбалансировать медные участки или разместить массивные компоненты рядом друг с другом.
Температуры оплавления для различных паяльных сплавов
Диапазон оплавления определяется температурой ликвидуса сплава. Пиковая температура устанавливается достаточно выше ликвидуса, чтобы гарантировать полное расплавление и смачивание, но не выше предела, который могут выдержать компоненты.
| Сплав | Состав | Солидус / ликвидус | Типичная пиковая температура | Типичный TAL | Примечания |
|---|---|---|---|---|---|
| SAC305 | Sn 96,5 / Ag 3,0 / Cu 0,5 | 217 / 220 °C | 230–260 °C | Рекомендуется 45–60 с | Базовый производственный сплав для бессвинцовой пайки |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (эвтектика) | примерно от 210 до 220 °C | от 30 до 60 с | Более широкий технологический диапазон; допускается только в рамках исключения RoHS |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (эвтектика) | примерно от 165 до 180 °C | согласно техническому описанию паяльной пасты | Для термочувствительных компонентов и повторной оплавки на втором проходе |
В этой таблице важнее не столько сами числа, сколько два других момента.
J-STD-020 и техническое описание паяльной пасты описывают разные вещи. IPC/JEDEC J-STD-020 определяет классификацию влагочувствительности пластиковых корпусов для поверхностного монтажа, а его испытательный профиль для бессвинцовой пайки включает выдержку при температуре от 150 до 200 °C в течение 60–120 секунд, выдержку выше 217 °C в течение 60–150 секунд и пиковую температуру классификации до 260 °C. Это наихудший случай, который компонент должен выдержать на испытательном стенде, причём многократно в течение нескольких циклов. Это не рекомендация относительно того, какой профиль следует использовать на вашей плате. Путаница между этими двумя понятиями приводит к тому, что инженеры применяют профили, значительно более горячие и продолжительные, чем требуется для пасты.
Сборки со смешанными сплавами — это технологическое решение, а не просто характеристика материалов. Бессвинцовая паста на плате с поверхностью, предназначенной для пайки свинцовым припоем, или обратная комбинация изменяет состав паяного соединения на границе раздела. Результат может быть приемлемым, но это должно быть документированное решение с обоснованием, а не случайность, вызванная тем, что оказалось на складе.
Применение оловянно-свинцовых материалов допустимо только в рамках исключений, предусмотренных Директивой ЕС об ограничении использования опасных веществ (2011/65/EU), которая ограничивает содержание свинца в электрическом и электронном оборудовании в соответствии с опубликованным перечнем исключений (Европейская комиссия, Директива RoHS, получено 2026-10-21). Не следует предполагать, что конкретное исключение распространяется на вашу продукцию; проверьте действующий перечень.
Выбор и обращение с паяльной пастой
Паяльная паста представляет собой металлический порошок, суспендированный во флюсе и связующей системе, а размер частиц порошка выбирают по минимальному шагу выводов на плате, а не исходя из предпочтений или цены.
Размер порошка. IPC J-STD-005 классифицирует паяльный порошок по размеру частиц, причём классификация основана на доле частиц, попадающих в заданный номинальный диапазон. Более мелкий порошок позволяет печатать через более узкие апертуры, но содержит больше поверхностного оксида на единицу массы, сильнее склонен к образованию пустот и имеет меньший срок службы на трафарете. Практическое правило заключается в том, чтобы выбирать самый крупный тип порошка, который позволяет работать с минимальным шагом выводов на плате.
| Powder type | Диапазон размеров частиц | Типичное применение | Компромисс |
|---|---|---|---|
| Тип 3 | от 25 до 45 мкм | Стандартный шаг, 0,5 мм и более | Лучший срок службы трафарета, наименьшее образование пустот |
| Тип 4 | от 20 до 38 мкм | Малый шаг, примерно от 0,4 до 0,5 мм | Сбалансированный вариант; распространённый выбор для малого шага |
| Тип 5 | от 15 до 25 мкм | Очень малый шаг, 0,3 мм и менее | Самая точная печать, наибольшая оксидная нагрузка, наименьший срок службы |
Химический состав флюса. Флюсы без отмывки, водорастворимые и канифольные флюсы различаются по активности и характеру остатков. Решение принимают на этапе печати, а его последствия проявляются позже: при нанесении защитного покрытия, при проверке чистоты или при отказе в эксплуатации, причиной которого оказывается остаток под компонентом. Если сборку планируется покрывать защитным составом, подтвердите совместимость с поставщиком покрытия до квалификации пасты, а не после неё.
Содержание металла и вязкость определяют, как паста проходит через апертуру и как долго сохраняет рабочие свойства на трафарете. Это параметры качества печати, а не постоянные величины; они меняются в зависимости от температуры и времени нахождения пасты на трафарете.
Хранение и обращение. Обычно пасту хранят в холодильнике и перед использованием доводят до комнатной температуры, поскольку холодный материал конденсирует влагу и наносится неравномерно. Срок службы на трафарете ограничен и указывается производителем. Паста, которая слишком долго находилась в открытом виде, печатает иначе, чем паста, не подвергавшаяся такому воздействию; разница проявляется в вариации объёма, которую система SPI обнаружит, но которой никто не захочет поверить.
Оборудование для оплавления и требования к его характеристикам
На рынке доминируют три технологии нагрева, и выбор между ними представляет собой компромисс между равномерностью, возможностью работы с различной тепловой массой и стоимостью, а не вопрос выбора самой новой технологии.
Принудительная конвекция, инфракрасный нагрев и парофазная пайка
Принудительная конвекция является стандартом для серийного производства. Нагретый воздух циркулирует через несколько независимо управляемых зон, и поскольку он физически обдувает плату, тепло передаётся конвекцией каждой открытой поверхности независимо от цвета, материала или покрытия компонента. Именно это обеспечивает равномерность на плате со смешанным составом компонентов. Количество зон — это характеристика разрешения при формировании профиля, а не качества: большее число зон позволяет точнее формировать кривую, но не улучшает паяное соединение.
Инфракрасный нагрев нагрев передаёт энергию посредством излучения. Это эффективный и механически простой метод, однако разные материалы поглощают энергию с разной скоростью, а затенение означает, что крупный компонент может экранировать область позади себя. Поэтому ИК-нагрев сегодня чаще применяется в настольном оборудовании и оборудовании для ремонта, чем на производственных линиях.
Паровая фаза погружает сборку в насыщенный пар инертной перфторированной жидкости, который конденсируется на плате и передаёт скрытую теплоту при постоянной температуре, определяемой температурой кипения жидкости. Теплопередача чрезвычайно равномерна, что подходит для компонентов с большой тепловой массой и чувствительных к нагреву деталей, а пар вытесняет кислород, поэтому окисление ограничено. Компромиссами являются стоимость жидкости, её обслуживание и пакетный, а не непрерывный процесс для многих систем.
Азот и вакуум
Инертирование азотом снижает окисление во время оплавления и улучшает смачивание, что особенно важно для корпусов с малым шагом выводов, бессвинцовых сплавов и изделий с высокими требованиями к надёжности. Это текущие эксплуатационные расходы, поэтому вопрос заключается в том, окупается ли снижение количества дефектов затратами на газ. Для зрелой, хорошо контролируемой линии, выпускающей простые платы, обычно не окупается. Для работы с BGA и QFN с малым шагом выводов в автомобильной или медицинской продукции — обычно окупается.
При вакуумном оплавлении во время нахождения сплава в расплавленном состоянии создаётся вакуум, который вытягивает захваченный газ из паяного соединения и значительно уменьшает количество пустот. Это наиболее эффективный доступный способ уменьшить количество пустот в корпусах с нижними контактами и матричными выводами, и это решение о капитальных затратах, а не корректировка профиля.
Расчёт размера печи под требуемую производительность
Пример расчёта размера печи
Сборочное предприятие должно выпускать 180 плат в час. Длина каждой платы составляет 8 дюймов, а производитель паяльной пасты рекомендует четырёхминутный профиль из трёх этапов. Конвейер обеспечивает зазор 2 дюйма между платами, поэтому коэффициент загрузки составляет 0,8.
Шаг 1. Количество плат в минуту. 180 / 60 = 3 платы в минуту.
Шаг 2. Требуемая скорость линии. (3 платы/мин × 8 дюймов/плата) / 0,8 = 30 дюймов в минуту.
Шаг 3. Требуемая длина зоны нагрева. 30 дюймов/мин × 4 мин = 120 дюймов, или 10 футов.
Печи необходима зона нагрева длиной не менее 120 дюймов нагреваемой Общая длина будет больше, поскольку секция охлаждения, загрузочная секция и секция выгрузки находятся за пределами зон нагрева. Расчёт по общей длине вместо длины зоны нагрева — распространённая и дорогостоящая ошибка.
Проектирование платы для оплавления
Большинство дефектов оплавления закладывается ещё до того, как плата попадает на принтер. Эффект надгробного камня, перемычки и коробление — всё это результат конкретных решений при разработке топологии или трафарета.
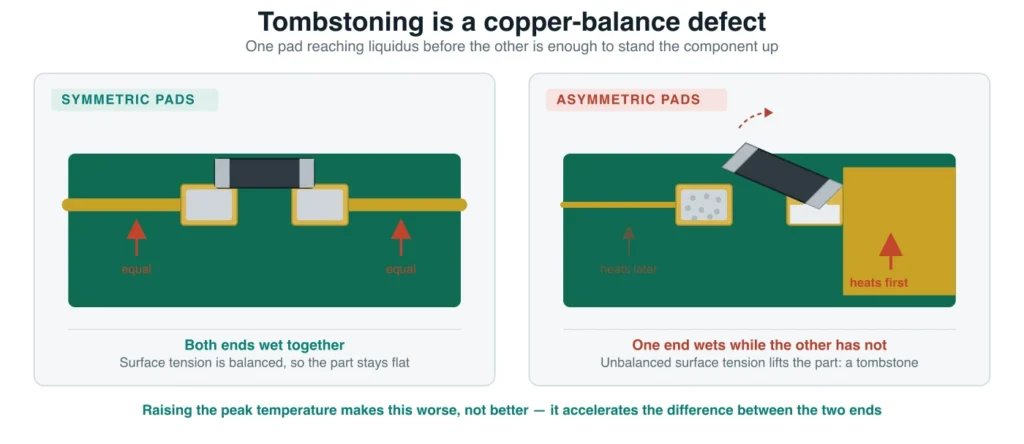
Термическая симметрия контактных площадок компонента является механизмом возникновения эффекта надгробного камня. Если одна площадка имеет большое медное соединение, а другая — тонкую дорожку, один конец компонента достигает температуры ликвидуса раньше другого. Первый конец смачивается, сила поверхностного натяжения тянет его вверх, и деталь встаёт вертикально. Сбалансируйте медь на обоих концах — и дефект в основном исчезнет.
Балансировка меди по всей панели определяет коробление. Большие несбалансированные участки меди нагреваются и расширяются неравномерно, и панель изгибается при прохождении через зону пиковых температур. Исправлять это следует в технологической зоне панели, добавляя медь для выравнивания распределения, а не на самой плате.
Ориентация компонентов относительно направления движения конвейера важна для длинных компонентов. Размещение вытянутых компонентов поперёк воздушного потока, а не вдоль него, снижает вероятность того, что деталь будет поднята или смещена, пока сплав находится в расплавленном состоянии.
Геометрия и расстояние между контактными площадками контролируют образование перемычек. Паяльные перемычки — это проблема объёма пасты и расстояния, а не печи; её решают на этапе проектирования трафарета, а не настройкой профиля.
Краевые рельсы и зоны запрета размещения дают конвейеру поверхность для зажима и не позволяют компонентам или пасте смещаться у края платы во время транспортировки.
Правила формирования отверстий трафарета для разных корпусов выполняют основную оставшуюся работу:
- Закруглённые концы отверстий для компонентов с малым шагом выводов снижают концентрацию напряжений и улучшают перенос пасты.
- Квадратные отверстия для площадок BGA и сверхминиатюрных пассивных компонентов обеспечивают равномерное нанесение и предсказуемое формирование шариков.
- Крестообразные отверстия на тепловых площадках QFN контролируют объём пасты под большой открытой площадкой и уменьшают образование шариков припоя по краям.
- Уменьшение отверстий для компонентов с малым шагом выводов, где перемычки возникают из-за избыточного объёма, а не из-за недостаточного расстояния.
Реперные знаки обеспечивают установочной машине надёжную базовую точку. Без них точность установки ограничивается производственными допусками платы и совмещением панелей, а не возможностями машины.
Переходные отверстия в контактной площадке без заполнения втягивают пасту вниз по стволу во время оплавления, из-за чего соединение испытывает недостаток припоя, а противоположная сторона загрязняется. Если переходные отверстия должны располагаться в контактной площадке, их необходимо заполнить и закрыть; тип заполнения следует указывать со ссылкой на IPC-4761, Руководство по проектированию защиты структур переходных отверстий печатных плат, где определены типы защиты переходных отверстий и критерии их приемки. Это производственное решение, которое принимается до заказа платы.
Двусторонние сборки и сборки со смешанной технологией
Большинство реальных изделий не состоит исключительно из компонентов поверхностного монтажа. Решение о том, как обрабатывать компоненты с выводами в отверстиях и как выстроить последовательность сборки с двух сторон, принимается для каждой новой сборки.
Оплавление вторым проходом
На двусторонней плате сначала выполняется оплавление первой стороны, затем плату переворачивают, наносят пасту, устанавливают компоненты и выполняют оплавление второй стороны. Проблема заключается в том, что соединения первой стороны подвергаются второму термическому циклу, а сплав размягчается выше температуры солидуса.
Практические правила сводятся к последовательности операций и массе компонентов. Сначала припаивайте сторону с меньшим количеством или меньшим размером компонентов, чтобы тяжёлые детали находились на втором проходе и не могли упасть. Если тяжёлые детали должны располагаться на первой стороне, клеевые точки удерживают их во время второго оплавления. Второй проход обычно выполняют при немного более низкой пиковой температуре, а в некоторых конструкциях нижнюю сторону защищают тепловым экраном.
Выводные компоненты на линии оплавления
В большинстве работ со смешанной технологией используют один из трёх вариантов:
| Процесс | Оптимальное сочетание типов плат | Диапазон объёмов | Основное ограничение |
|---|---|---|---|
| Монтаж выводов в пасту | Выводные компоненты на плате, в остальном выполненной по технологии SMT | От низкого к высокому | Паста должна заполнить как отверстие, так и паяное соединение, поэтому апертуры и объём нанесения увеличивают |
| Селективная пайка | Смешанные платы с небольшим количеством выводных компонентов | Низкая или средняя | Доступ сопла и время цикла на одно соединение |
| Волновая пайка | Специализированные платы с выводными компонентами или смешанной технологией | Высокий | Маскирование или использование оснастки для стороны SMT |
Монтаж выводов в пасту — это вариант, который особенно важно понимать, поскольку он исключает целый этап технологического процесса. Пасту наносят трафаретной печатью на контактные площадки выводных компонентов, увеличивая апертуры, чтобы нанести достаточный объём для заполнения отверстия и формирования галтели; затем устанавливают компоненты, и вся сборка проходит оплавление за один проход. Ограничение связано с объёмом: нанесённый материал должен обеспечить и паяное соединение, и заполнение отверстия, что требует более крупных апертур и более высокого слоя пасты, чем для той же площадки поверхностного монтажа.
Правило выбора определяется количеством выводных компонентов и требуемым объёмом. Именно их количество, а не предпочтения, определяет выбор процесса, и на большинстве плат в итоге применяют более одного процесса для одной и той же сборки. Игнорирование этого факта приводит к ошибкам в расчёте стоимости.
Распространённые дефекты оплавления и их причины
Дефекты оплавления не возникают случайно. У каждого распространённого дефекта есть короткий перечень причин, связанных с измеряемыми параметрами процесса или с решениями при разработке топологии, которые можно проверить.
| Дефект | Внешний вид | Определяющая причина | Корректирующее действие | Класс приёмки |
|---|---|---|---|---|
| Эффект надгробного камня | Один конец чип-компонента поднимается и встаёт вертикально | Термический дисбаланс между контактными площадками, неравномерный объём пасты или слишком быстрый нагрев | Сбалансировать медь на площадках, выровнять объём нанесения, замедлить нагрев | Классы 2 и 3: дефект недопустим, если вывод компонента полностью оторван от площадки |
| Перемычка | Припой соединяет соседние площадки или выводы | Избыточный объём пасты, неправильная конструкция апертур, плохое прилегание трафарета | Уменьшить размер апертур, отрегулировать давление печати, проверить совмещение | Классы 2 и 3: дефект недопустим, если перемычка создаёт короткое замыкание между проводниками |
| Пустоты | Газовые полости внутри паяного соединения, чаще всего в корпусах BGA, QFN и силовых корпусах | Выделение газа, оксидная плёнка, обращение с пастой, скорость нагрева | Использовать пасту с низким уровнем образования пустот, увеличить время предварительного нагрева, рассмотреть вакуумирование или применение азота | Для класса 3 требования строже; оценку проводят по применимым критериям и согласованному предельному уровню пустот |
| Эффект «голова на подушке» | Шарик BGA лежит на пасте, не образуя сплошного соединения | Коробление корпуса или платы во время оплавления, усиленное окислением | Увеличить объём пасты, использовать более стойкий к окислению флюс, скорректировать профиль, применять инертную атмосферу | Класс 3: дефект недопустим, поскольку металлическое соединение не сформировалось |
| Эффект «виноградной грозди» | Зернистая окисленная поверхность, напоминающая гроздь винограда | Флюс израсходовался до того, как сплав успел объединиться, из-за чрезмерной выдержки или слишком длительного времени выше температуры ликвидуса (TAL) | Сократить выдержку, уменьшить TAL, использовать пасту с более высокой термостабильностью | Недопустимо как недостаточное смачивание |
| Шарики припоя | Мелкие шарики, рассеянные вокруг площадок или проводников | Разбрызгивание пасты из-за слишком быстрого нагрева, плохая очистка трафарета, деградация пасты | Замедлить предварительный нагрев, очистить трафарет, контролировать срок годности пасты | Зависит от размера и расположения; оценивать в соответствии с применимыми критериями |
| Холодная или нарушенная пайка | Тупой, шероховатый или разрушенный галтельный шов | Недостаточная пиковая температура или TAL, либо вибрация в расплавленном состоянии | Проверить профиль по паспорту паяльной пасты, стабилизировать конвейер | Недопустимо как недостаточное смачивание |
| Смещение или перекос компонента | Компонент сместился со своей контактной площадки во время оплавления | Несбалансированное смачивание, вибрация конвейера или нарушение воздушного потока | Сбалансировать пасту, стабилизировать транспортировку, проверить настройки вентиляторов | Оценить в соответствии с критериями установки компонентов |
| Коробление | Плата или панель прогибается при прохождении пиковой температуры | Дисбаланс меди, асимметричная структура слоёв, влага | Сбалансировать медь, проверить структуру слоёв, высушить перед оплавлением | Индикатор процесса или дефект — в зависимости от состояния образовавшейся пайки |
| Эффект попкорна | Растрескивание или расслоение из-за испарения поглощённой влаги при пиковой температуре | Влага, поглощённая до оплавления влагочувствительным корпусом | Выполнить сушку по графику IPC/JEDEC J-STD-033, контролировать срок хранения вне сухого шкафа | Дефект: корпус повреждён |
Пустоты и эффект head-in-pillow опровергают одно и то же предположение: если пайка выглядит выполненной, значит она выполнена. Эффект надгробного камня следует включить в этот список по другой причине. Он достаточно заметен, но дисбаланс заложен в медном рисунке контактных площадок, поэтому замедление нарастания температуры может уменьшить его проявление, тогда как надёжное решение — изменение топологии платы или трафарета.
Пустоты в корпусах с матрицей выводов — это дефект, при котором изменения профиля дают наименьший эффект. Пустоты образуются, когда газ не может выйти до затвердевания сплава, поэтому основными рычагами являются скорость нарастания температуры, химический состав пасты, продолжительность предварительного нагрева и атмосфера. В BGA- или QFN-корпусе газу приходится проходить длинный путь наружу, поэтому в таких корпусах пустот образуется больше, чем в деталях с выводами типа «крыло чайки». Вакуумное оплавление — наиболее эффективное отдельное мероприятие; паста с низким уровнем образования пустот и более длительный, мягкий предварительный нагрев — более дешёвые варианты.
Эффект «голова на подушке» — это дефект, который чаще всего остаётся незамеченным при инспекции, поскольку сверху пайка выглядит выполненной. Механизмом является коробление: корпус, прогибающийся во время оплавления, приподнимает шарики над пастой, и к моменту его обратного выравнивания паста уже оплавилась без них. Технические исследования Indium Corporation’s связывают этот дефект с короблением компонента или платы при оплавлении, усугубляемым окислением, и рекомендуют паяльную пасту как наиболее практичную контрмеру (Indium Corporation, Testing and Prevention of Head-In-Pillow, получено 2026-10-21). Для обнаружения обычно требуются рентгеновское исследование или испытание с окрашиванием и отрывом, поэтому проверка первой изготовленной платы с BGA должна включать один из этих методов.
Эффект надгробного камня — это наиболее наглядный пример дефекта, который закладывается ещё на этапе проектирования. Опубликованные меры предотвращения включают симметрию контактных площадок и стабильный объём пасты — и то и другое определяется топологией платы и конструкцией трафарета. Повышение пиковой температуры, чтобы «обеспечить смачивание», усугубляет эффект надгробного камня, а не устраняет его, поскольку ускоряет расхождение между двумя концами.
Критерии инспекции и приемки
Инспекция отвечает на вопрос, сработал ли процесс. Приёмка отвечает на вопрос, достаточно ли хорош результат. Это разные вопросы, на которые отвечают разные стандарты.
Последовательно выполняются следующие этапы контроля: SPI до оплавления — проверка объёма и совмещения паяльной пасты; AOI после оплавления — проверка наличия, полярности, совмещения и видимой формы пайки; Рентгеновский контроль для паек, которые невозможно увидеть, что на практике означает BGA-, QFN- и другие корпуса с нижними выводами; поперечное сечение для разрушающей проверки, когда рентгеновское исследование неоднозначно и вопрос имеет существенное значение; и функциональное испытание как заключительный этап контроля на уровне готового изделия.
Приёмка — это отдельный уровень. Пайка оценивается по указанному стандарту и указанному классу, а не по впечатлению инспектора. Таким стандартом является IPC-A-610, Пригодность электронных сборок, в настоящее время редакция J, опубликованная в 2024 году и заменившая редакцию H. Критерии стандарта организованы по классам продукции: класс 1 охватывает бытовую электронику общего назначения, класс 2 — электронику для специализированных условий эксплуатации, а класс 3 — изделия повышенной надёжности и изделия для тяжёлых условий эксплуатации.
На практике из этого следуют два вывода.
Класс — это коммерческое решение, принимаемое до начала производства, а не оценка на рабочем месте. Выбор класса 3 для изделия, условия эксплуатации которого этого не требуют, увеличивает стоимость инспекции, не повышая надёжность. Выбор класса 2 для изделия, которое будет подвергаться температурным циклам в автомобиле, создаёт проблему с гарантийными обязательствами.
Бессвинцовые пайки должны выглядеть иначе. Галтель SAC305 обычно более тусклая, зернистая и округлая, чем блестящая вогнутая оловянно-свинцовая пайка, на которой обучались многие инспекторы. Оценка бессвинцовой пайки по её блеску — устаревший критерий, приводящий как к ошибочным отбраковкам, так и, что ещё хуже, к ложной уверенности, когда действительно дефектная пайка случайно оказывается блестящей.
За каждым критерием этого стандарта стоят три состояния: приемлемо, индикатор процесса и дефект. Именно среднее состояние чаще всего становится предметом споров. Индикатор процесса — это состояние, которое не является идеальным, но не нарушает форму, посадку или функционирование изделия для указанного класса, поэтому не служит основанием для отбраковки платы. Если считать каждый индикатор процесса дефектом, это приводит к доработке, создающей больший риск, чем исходное состояние, а для изделия класса 3 также увеличивает затраты, которых спецификация вообще не требовала.
Как квалифицировать процесс оплавления
Квалификация процесса оплавления означает документальное подтверждение его управляемости до запуска производства. Результатом должна быть запись о первой изготовленной плате, а не просто плата с хорошим внешним видом.
- Профиль записан. Профиль первой статьи зафиксирован, с показаниями каждой термопары и указанным Delta-T.
- Прослеживаемость паяльной пасты. Сплав, партия, тип порошка и дата указаны для профиля, на котором они использовались.
- Ограничения SPI. Ограничения по объёму и совмещению установлены и задокументированы для этой конкретной сборки.
- Покрытие AOI. Программа настроена на набор дефектов, который фактически возникает в этой сборке, а не оставлена со стандартными настройками.
- Скрытые соединения. Определён план выборочного рентгеновского контроля, включая проверку первой статьи для любого корпусного массива.
- Документация. Профиль сохранён с указанием ревизии платы, партии паяльной пасты и даты.
- Условия повторного профилирования. Зафиксированы в письменном виде, с указанием ответственной должности.
- Класс приёмки. Зафиксирован в письменном виде с номером стандарта и буквой его ревизии.
- Доработка. Определены критерии и допустимое количество циклов доработки, включая порядок повторного контроля доработанных соединений.
- Чувствительность к влаге. Компоненты идентифицированы, предусмотрены меры контроля сушки и допустимого времени пребывания вне упаковки.
Frequently Asked Questions
В чём разница между пайкой волной и пайкой оплавлением?
При пайке оплавлением припой поступает в виде пасты, нанесённой на контактные площадки, и расплавляется непосредственно на них. При пайке волной плата проходит над неподвижной волной расплавленного припоя, который поднимается через металлизированные сквозные отверстия. Оплавление используется для компонентов поверхностного монтажа, а пайка волной — для компонентов со сквозным монтажом; во многих производственных платах применяются оба процесса.
Можно ли использовать термофен для пайки оплавлением?
Да — для снятия или замены одного компонента, но нет — для изготовления платы. Термофен не обеспечивает контролируемый нагрев, выдержку и измеряемую пиковую температуру, поэтому не может воспроизвести заданный профиль и обеспечить стабильное качество соединения. Это инструмент для доработки, и даже при доработке он создаёт риск расслоения ламината и перегрева соседних компонентов.
Как паять оплавлением в домашних условиях?
Реалистичные варианты — нагревательная плита, переоборудованная мини-печь или станция горячего воздуха. Ни один из них не обеспечивает зонное управление или измеряемый профиль, поэтому вы не сможете проверить время выше температуры ликвидуса или пиковую температуру, а критерии приёмки будут ограничиваться тем, выглядит ли соединение надёжно спаянным. Для прототипов, где плата не является критичной с точки зрения безопасности, это разумный компромисс. Однако это не замена контролируемому процессу.
Что такое паяльная паста типа 4?
Тип 4 — это классификация размера порошка согласно IPC J-STD-005, охватывающая диапазон от 20 до 38 мкм; это распространённый выбор для монтажа компонентов с малым шагом около 0,4–0,5 мм. Выбирайте самый крупный тип порошка, который позволяет работать с самым малым шагом на плате, поскольку более мелкий порошок лучше наносится через трафарет, но быстрее окисляется и сокращает срок службы трафарета.
Какова идеальная температура пайки оплавлением?
Единой температуры не существует, поскольку пиковое значение определяется сплавом и ограничивается компонентами. Для SAC305, который плавится в диапазоне от 217 до 220 °C, опубликованный диапазон пиковой температуры составляет 230–260 °C, а рекомендуемое время выше температуры ликвидуса — 45–60 секунд. Верхний предел определяется минимальной максимальной температурой корпуса среди компонентов на плате.
Почему мои бессвинцовые паяные соединения выглядят тусклыми?
Потому что соединения SAC305 обычно имеют тусклый и зернистый вид. Яркая вогнутая галтель, которую многие инспекторы считают признаком хорошего соединения, характерна для оловянно-свинцовых сплавов. Оценка бессвинцового соединения по его блеску — устаревший критерий и наиболее распространённая ошибка контроля при бессвинцовой сборке.
Как часто следует повторно проверять профиль оплавления?
Повторяйте профилирование при изменении пасты, конструкции платы, состава компонентов, а также после технического обслуживания или ремонта печи; кроме того, выполняйте его через установленные периодические интервалы в рамках управления процессом. Профиль, сохранённый для определённой ревизии платы, но не привязанный к партии пасты, является неполной записью, поскольку одно лишь изменение пасты может изменить результат.
С чего начать
Прежде чем что-либо менять, проверьте два момента в собственном процессе. Во-первых, был ли ваш профиль подтверждён на используемой вами сборке или унаследован от похожей платы. Во-вторых, зафиксирован ли ваш класс приёмки в письменном виде с указанием ревизии стандарта или он лишь подразумевается.
Если профиль унаследован, самым быстрым улучшением обычно будет не новая настройка печи. Это измерение Delta-T на текущей плате, поскольку оно покажет, способен ли профиль вообще обеспечить результат по всей сборке. Если класс приёмки лишь подразумевается, самым дешёвым улучшением будет указать его в письменном виде в следующем заказе на поставку: это ничего не стоит и устраняет спор, который иначе возникает на финальном контроле.
Обе проверки практически ничего не стоят, и поставщик напрямую предоставит необходимую информацию, если его попросить. В ответ на вопрос о профиле должна быть предоставлена диаграмма со следами термопар и указанием ревизии платы. В ответ на вопрос о классе должны быть указаны его название, буква ревизии и дата. Всё, что сформулировано менее конкретно, следует считать непроверенным.
Источники
- Indium Corporation, Технический паспорт бессвинцовой водорастворимой паяльной пасты SAC305, для рекомендуемой и допустимой скорости нагрева, диапазона выдержки, времени выше температуры ликвидуса, пиковой температуры и скорости охлаждения. Получено 21.10.2026.
- Indium Corporation, Данные о припое для Indalloy 256 (SAC305), для температуры солидуса 217 °C и температуры ликвидуса 220 °C. Получено 21.10.2026.
- Indium Corporation, Testing and Prevention of Head-In-Pillow, технический документ о механизме коробления и окисления при дефекте head-in-pillow и рекомендуемых мерах противодействия. Получено 21.10.2026.
- МПК / Глобальная ассоциация электроники, соответствовать вашим стандартам, о сфере применения IPC-A-610, J-STD-001 и связанного семейства стандартов. Получено 21.10.2026.
- МПК, IPC-A-610J: приемлемость электронных сборок, опубликованный в 2024 году и заменяющий редакцию H (2020). Доступен через IPC и её лицензированных реселлеров, включая ANSI интернет-магазин.
- IPC/JEDEC, J-STD-020: Классификация чувствительности герметичных твердотельных компонентов поверхностного монтажа к влаге и оплавлению, для предельных значений профиля бессвинцовой классификации и классификационной пиковой температуры.
- МПК, J-STD-005: Требования к паяльным пастам, для классификации размера частиц паяльного порошка, включая тип 3 (25–45 мкм), тип 4 (20–38 мкм) и тип 5 (15–25 мкм).
- IPC/JEDEC, J-STD-033: Обращение, упаковка, транспортировка и использование компонентов поверхностного монтажа, чувствительных к влаге и оплавлению, для графика сушки и мер контроля допустимого времени пребывания вне упаковки, упомянутых в разделе о чувствительности к влаге.
- МПК, IPC-4761: Руководство по проектированию защитных конструкций переходных отверстий печатных плат, для типов защиты переходных отверстий, указанных в разделе о проектировании платы.
- Европейская комиссия, Директива RoHS, касающаяся ограничения содержания свинца в электрическом и электронном оборудовании и механизма предоставления исключений. Дата обращения: 21.10.2026.
