Флюс — это химический состав, который помогает припою смачивать металлические поверхности, удаляя оксиды и ограничивая повторное окисление при нагреве. При сборке печатных плат его можно наносить отдельно или использовать в составе паяльной проволоки либо паяльной пасты. Выбор влияет не только на формирование соединения, но и на остатки, которые остаются на готовой плате.
Ключевые выводы
- Флюс помогает припою смачивать место соединения; металлическую часть соединения образует паяльный сплав.
- Канифольный, не требующий отмывки и водорастворимый — это обозначения химического состава флюса или свойств его остатков. Маркер, жидкость, гель, сердечник проволоки или паста — это формы поставки материала.
- Обозначение «не требует отмывки» не снимает всех вопросов, связанных с нанесением защитного покрытия, загрязнениями или надёжностью. До начала производства согласуйте весь технологический процесс и требования к проверке.
- Водорастворимые составы обычно требуют квалифицированного процесса очистки. Следуйте инструкциям для выбранного продукта и требованиям к сборке.
Для чего нужен флюс?
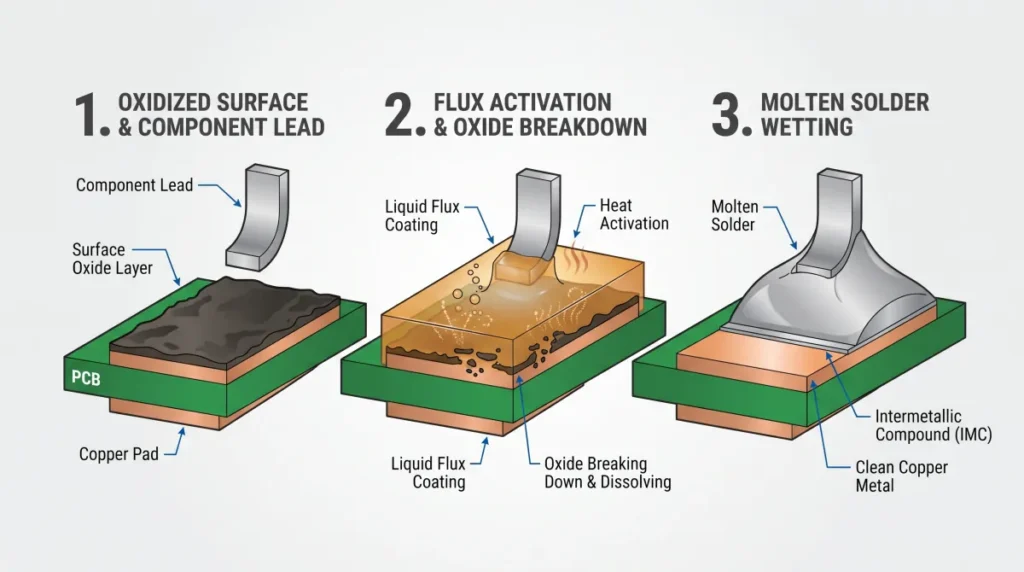
Флюс подготавливает поверхности к пайке и помогает поддерживать условия, необходимые для смачивания их расплавленным припоем. На медных контактных площадках, выводах компонентов и частицах припоя могут образовываться оксидные плёнки, мешающие контакту припоя с основным металлом.
При нагреве подходящий флюс выполняет несколько функций:
- Воздействует на поверхностные оксиды. Активаторы в составе воздействуют на оксиды в пределах предусмотренных условий применения флюса.
- Ограничивает дальнейшее окисление. Основа флюса помогает защищать открытые поверхности в процессе пайки.
- Способствует смачиванию. Когда поверхностные барьеры устранены, расплавленный припой может растекаться по совместимым поверхностям и образовывать соединение.
Флюс — лишь одна из составляющих технологического процесса. На результат также влияют качество поверхности, чистота, сплав, передача тепла, время и состояние компонентов. Просто добавив больше флюса, нельзя надёжно исправить плохую пайку. Об основных классификациях и особенностях остатков читайте в руководстве Chemtronics по флюсам для электроники.
Флюс и паяльная паста
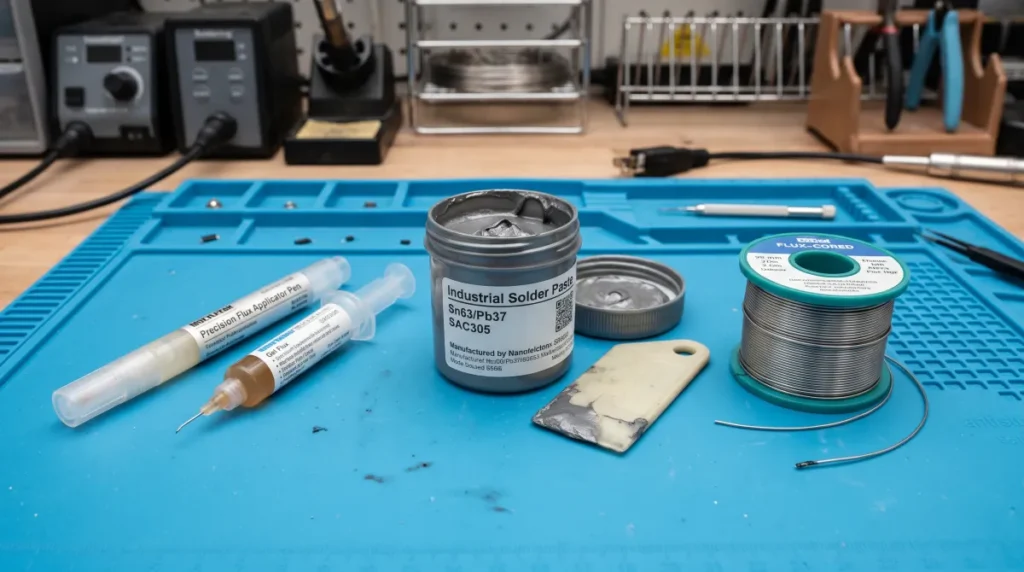
Флюс и паяльная паста связаны между собой, но не взаимозаменяемы. Паяльная паста содержит мелкий порошок паяльного сплава, смешанный с флюсовой основой. Отдельный флюс не содержит паяльного сплава, из которого образуется соединение.
| Материал | Что входит в состав | Общее использование |
|---|---|---|
| Отдельный флюс | Флюсовый состав | Ручная пайка, доработка, пайка волной или селективная пайка |
| Паяльная проволока с флюсовым сердечником | Паяльный сплав и флюс внутри проволоки | Ручная пайка и некоторые виды доработки |
| Паяльная паста | Порошок паяльного сплава и флюсовая основа | Трафаретная печать или дозирование перед пайкой оплавлением |
Флюс в составе пасты также помогает ей сохранять свойства при хранении, наноситься методом печати и проходить процесс пайки оплавлением. объяснение Indium о флюсе в паяльной пасте описывает эти функции. Проволока с флюсовым сердечником может содержать достаточно флюса для конкретной задачи, однако для сложной доработки или выполнения определённой процедуры может понадобиться дополнительный совместимый флюс.
Виды паяльного флюса и его остатки
Для наиболее полезного сравнения начните с технического описания продукта: выясните, для чего предназначен флюс, какие остатки остаются после пайки и как с ними следует обращаться. Приведённые ниже распространённые обозначения могут пересекаться и не образуют единого набора взаимоисключающих классов химических составов.
| Описание | Типичный аспект | Остатки и очистка |
|---|---|---|
| На основе канифоли или смолы | Используется во многих составах для пайки электроники; активность зависит от продукта | Количество и свойства остатков различаются. Следуйте инструкциям к продукту и требованиям к чистоте сборки. |
| Не требует отмывки | Предназначен для процесса, при котором после пайки допускается наличие определённых остатков | Остатки можно оставить, если весь технологический процесс и область применения прошли квалификацию. Однако для конкретного продукта или последующей операции очистка всё равно может потребоваться. |
| Водорастворимый | Предназначен для удаления остатков подходящим водным способом | Как правило, после пайки требуется очистка; оборудование, время, качество воды и способ сушки зависят от изделия и технологического процесса. |
| Неорганический или кислотный флюс для сантехнических работ | Часто составлен для интенсивной очистки других металлических изделий | Не заменяйте флюс для сантехнических работ продуктом, предназначенным для электроники: неподходящие остатки могут повредить сборку. |
Как помогают классификации флюсов
IPC J-STD-004 классифицирует флюсовые материалы по составу и другим проверенным характеристикам, включая активность и обозначение содержания галогенидов. Например, ROL0 обозначает флюс на основе канифоли (RO) с низкой активностью (L) и обозначением 0 по содержанию галогенидов согласно стандарту. Это обозначение определяется применимыми критериями испытаний; его не следует трактовать как гарантию полного отсутствия любых следов галогенидов. Сама по себе эта классификация не подтверждает совместимость с конкретной платой, покрытием, процессом очистки или условиями эксплуатации. Точные определения см. в применимой редакции стандарта и документации поставщика материала.
Этот Оглавление IPC J-STD-004B и выдержка из классификации — полезная отправная точка; при принятии решения о закупке или приемке используйте редакцию, указанную для данной работы.
Как выбрать флюс для сборки печатных плат
Выбирайте флюс с учетом процесса пайки и предполагаемого способа обращения с остатками. Материал, хорошо смачивающий поверхности сам по себе, может оказаться неудачным выбором, если его остатки невозможно удалить под компонентами, они мешают нанесению покрытия или не соответствуют требованиям заказчика к чистоте.
| Ситуация при сборке | Что следует согласовать со сборщиком |
|---|---|
| Электронная сборка общего назначения | Какие флюс и процесс прошли квалификацию? Предполагается ли, что остатки останутся? Какая документация на продукт применима? |
| Сборка, требующая очистки | Выдерживают ли плата, компоненты, разъемы и маркировка воздействие очистителя, температуры, промывки и сушки? Может ли очиститель проникнуть в участки с малым зазором и выйти из них? |
| Плата с последующим нанесением конформного покрытия | Совместимы ли остатки флюса и покрытие? Требует ли поставщик покрытия очистки или оценки адгезии? |
| Чувствительная сборка или сборка повышенной надежности | Какие условия эксплуатации, критерии приемки, методы испытаний и записи требуются? Как будут контролироваться изменения материалов или процесса? |
Не считайте, что водорастворимый флюс автоматически чище или что флюс, не требующий очистки, всегда пригоден для использования без очистки. В обоих случаях важно надлежащим образом выполнить и проверить предусмотренный процесс. Для платы с близко расположенными проводниками, компонентами с малой высотой установки или воздействием влаги может потребоваться более тщательная оценка загрязнений, чем для простого прототипа.
Сообщите сборщику предполагаемые условия эксплуатации, тип финишного покрытия, сплав припоя, методы пайки и планы по последующему нанесению покрытия или заливке компаундом. В статье «Процесс сборки печатных плат» объясняется, как эти решения вписываются в общий процесс изготовления.
Как флюс применяют в процессах пайки
Способ подачи флюса зависит от процесса. Форму поставки флюса не следует путать с его химическим составом или классификацией по способу очистки.
Ручная пайка и доработка
Проволока с флюсовой сердцевиной содержит и припой, и флюс. Если этого требует процедура, например при демонтаже компонента или доработке с мелким шагом выводов, специалист может также использовать совместимые флюсовый маркер, жидкость или гель. Наносите только то количество, которое предусмотрено инструкциями к продукту и технологическим процессом: избыток остатков может затруднить контроль или последующую очистку.
Пары при пайке могут быть опасны для здоровья. Британское Управление по охране труда и технике безопасности указывает, что пары флюса на основе канифоли могут вызывать профессиональную астму, и рекомендует ограничивать воздействие с помощью подходящей и исправной вытяжной вентиляции. Следуйте паспортам безопасности флюса и очистителя, а также правилам рабочего места по вентиляции, средствам индивидуальной защиты, обращению с материалами и их утилизации. Бессвинцовый припой не устраняет пары флюса.
Оплавление SMT
При поверхностном монтаже паяльную пасту обычно наносят на контактные площадки трафаретной печатью или дозированием до установки компонентов. При нагреве флюс в пасте вступает в действие, а сплав плавится, образуя паяные соединения. Обращение с пастой и температурный профиль должны соответствовать материалу и сборке. О стадиях прохождения печи и компромиссах при выборе профиля см. раздел руководство по пайке оплавлением.
«Волновая и селективная пайка»
Флюс можно нанести до того, как плата встретится с расплавленным припоем. Оборудование, покрытие флюсом, нагрев и способ обращения с остатками выбирают с учетом флюса и сборки. При изготовлении или доработке плат со смешанной технологией могут использоваться несколько флюсов, поэтому важна совместимость этих материалов.
Нужно ли удалять остатки флюса?
Остатки флюса необходимо удалять, если этого требуют инструкции к выбранному материалу, спецификация изделия или прошедший квалификацию последующий процесс. Маркировка «не требует очистки» означает, что при подходящих условиях продукт рассчитан на использование без обычного этапа очистки; это не безусловная гарантия пригодности для любой платы и любых условий эксплуатации.
Прежде чем решить, оставить остатки или удалить их, проверьте следующее:
- Инструкции к материалу: Предписывает ли поставщик флюса очистку, указывает ли совместимый очиститель или временной интервал?
- Требования к сборке: Указывает ли заказчик метод оценки чистоты, стандарт, критерий приемки или необходимость документировать результат?
- Последующие операции: Могут ли остатки повлиять на адгезию покрытия, заливку компаундом, контактные поверхности, доступ к точкам тестирования или другие операции?
- Доступность для очистки: Может ли процесс проникнуть под компоненты с малым зазором, удалить растворенные остатки, а затем обеспечить достаточную промывку и сушку сборки?
- Проверка: Какие данные подтверждают, что выбранный процесс соответствует требованиям к этому изделию?
Очистка остатков флюса, не требующего очистки, не всегда является улучшением. Рекомендации Indium по флюсам, не требующим очистки предупреждают, что неполное удаление может оставить открытые остатки, и рекомендуют при необходимости удаления использовать совместимый процесс очистки. Проверьте весь процесс очистки и сушки, а не исходите из того, что быстрой протирки растворителем достаточно.
Как проверяют чистоту?
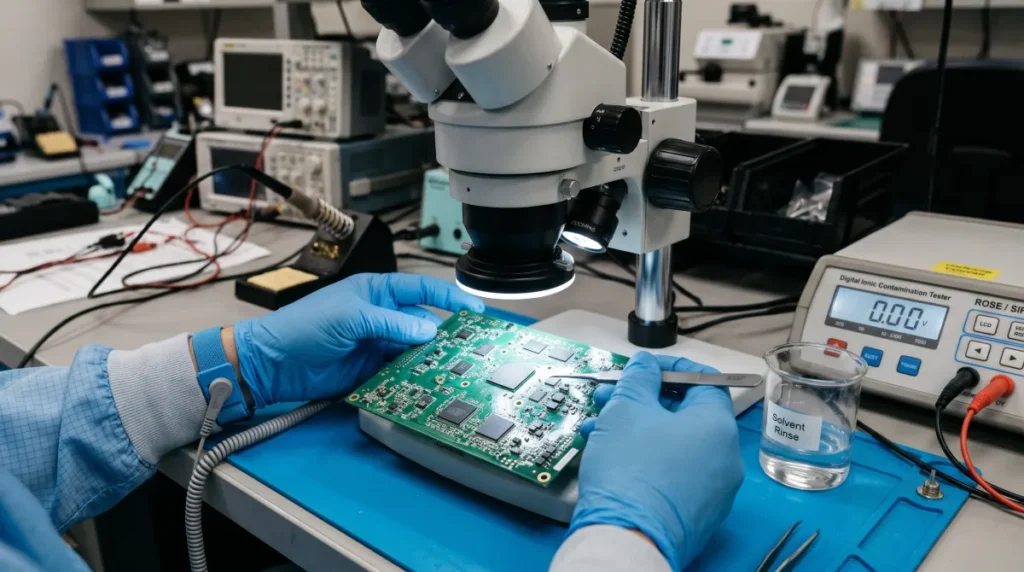
При визуальном осмотре можно обнаружить очевидные загрязнения, однако плата, которая выглядит чистой, не обязательно свободна от загрязнений, значимых с электрической точки зрения. Разные испытания отвечают на разные вопросы:
- Испытание ROSE оценивает общее количество экстрагируемых ионных загрязнений по заданной методике. Метод испытаний IPC 2.3.25, редакция D описывает его как инструмент управления процессом, который не позволяет определить отдельные ионные соединения или спрогнозировать надёжность.
- Ионная хроматография позволяет определять и количественно оценивать выбранные ионные соединения в экстракте. Метод испытаний IPC 2.3.28, редакция B описывает эту методику и предупреждает, что процедура экстракции может повредить некоторые сборки.
- Испытание поверхностного сопротивления изоляции (SIR) измеряет электрическое сопротивление в заданных условиях и помогает оценить влияние остатков на электрические характеристики. Пояснение компании Indium о SIR описывает применение этого метода для оценки флюсов.
До начала сборки согласуйте метод, отбор образцов, предельные значения и любые квалификационные требования для конкретного изделия. Не используйте одно числовое предельное значение, установленное для другой сборки. В руководстве IPC J-STD-001 объясняется, почему важны указанная редакция стандарта, класс изделия и согласованные подтверждающие данные.
Пример: укажите требования к флюсу и очистке до оформления заказа
Рассмотрим условный промышленный контроллер, который будут покрывать защитным компаундом и эксплуатировать во влажной среде. Это пример планирования, а не проверенная сборка и не рекомендация по выбору конкретного материала.
Вместо того чтобы написать только «использовать флюс, не требующий отмывки», заказчик может направить сборщику краткий пакет требований:
- Сборка и технологический процесс: Укажите ревизию платы, тип финишного покрытия, сплав припоя, а также планируемые операции оплавления, пайки в отверстия и доработки.
- Условия эксплуатации: Опишите воздействие влажности и укажите чувствительные электрические зазоры или другие требования к надёжности.
- Последующие операции: Укажите материал защитного покрытия и участки, которые должны остаться без покрытия или быть доступны для электрического контакта.
- Флюс и остатки: Уточните, какие материалы предлагается использовать на каждом этапе пайки и будут ли их остатки оставлены или удалены.
- Подтверждающие данные и критерии приёмки: До начала производства согласуйте необходимую документацию на материалы, проверки совместимости при очистке и нанесении покрытия, метод испытаний, критерии приёмки и ведение записей.
- Управление изменениями: Согласуйте, при каких изменениях флюса, очистителя, профиля или процесса нанесения покрытия потребуется проверка или повторная квалификация.
После этого сборщик и поставщик покрытия смогут определить, совместимы ли выбранные материалы и технологический процесс. Важно обеспечить прослеживаемость решения до изготовления деталей, а не предписывать очистку или конкретное испытание для каждой платы.
Распространённые проблемы, связанные с флюсом
| Симптом | Возможные причины | Что проверить далее |
|---|---|---|
| Припой плохо смачивает контактную площадку | Окисление, проблемы с финишным покрытием, недостаточный нагрев, неподходящий или выработавший ресурс флюс | Проверьте состояние поверхности, срок годности материалов и фактический профиль нагрева. |
| Остались видимые остатки | Состав флюса, количество нанесённого флюса, нагрев или процесс очистки | Определите материал и сопоставьте остатки с требованиями к изделию и требованиями заказчика. |
| Адгезия защитного покрытия нестабильна | Остатки, другие загрязнения, подготовка поверхности перед нанесением покрытия или условия отверждения | Проверьте совместимость флюса с покрытием, а также квалифицированный процесс очистки и нанесения покрытия. |
| После очистки под компонентом с малым зазором остаются остатки | Ограниченный доступ жидкости, недостаточное ополаскивание или несовместимый очиститель | Оцените доступность участка, состав для очистки, условия ополаскивания и сушки, а также методы проверки для конкретного изделия. |
Это направления для расследования, а не готовые диагнозы. Для контроля процесса до оплавления контроль паяльной пасты может помочь выявить проблемы с нанесением паяльной пасты, которые не устранить одной лишь заменой флюса.
Часто задаваемые вопросы о паяльном флюсе
Проводит ли паяльный флюс электрический ток?
Ответ зависит от состава флюса, условий обработки, остатков и окружающей среды. Некоторые остатки флюса рассчитаны на то, чтобы оставаться на плате после надлежащего процесса пайки без отмывки. Однако влажность, загрязнения, неполная обработка и другие условия могут повлиять на электрические свойства. Оценивайте всю сборку целиком, а не исходите из того, что любые остатки флюса либо проводят ток, либо безвредны.
Можно ли паять без отдельного нанесения флюса?
Да. Припойная проволока с флюсовым сердечником и паяльная паста уже содержат флюс, поэтому для некоторых операций отдельное нанесение может не потребоваться. Следуйте инструкциям к материалу и соответствующей процедуре пайки или ремонта.
Всегда ли безопасно оставлять остатки флюса без отмывки на печатной плате?
Нет. Остатки флюса, не требующего отмывки, рассчитаны на то, чтобы оставаться на плате при подходящих условиях. Однако необходимо учитывать готовую сборку, условия эксплуатации, последующее нанесение покрытия и требования заказчика. Проверьте пригодность процесса для предполагаемого применения.
Можно ли использовать сантехнический флюс для электроники?
Не используйте сантехнический флюс вместо флюса, предназначенного для электроники. Выбирайте материал для электронных сборок и следуйте инструкциям по работе с его остатками и их удалению.
Паяльная паста — это то же самое, что флюсовая паста?
Не обязательно. Паяльная паста содержит порошок сплава и флюсовую основу. Продукт, продаваемый как флюсовая паста или гель, может содержать флюс без припойного сплава. Перед использованием ознакомьтесь с маркировкой продукта и техническим описанием.
Продумайте стратегию работы с флюсом и его остатками
Надёжный процесс пайки начинается с совместимого материала, подходящего нагрева и чёткого плана по работе с остающимися после пайки веществами. Определите эти условия вместе с требованиями к покрытию, очистке, проверке и приёмке до размещения заказа на сборку.
При разработке нового изделия обсудите конструкцию платы и требования к процессу с поставщиком услуг по сборке печатных плат и укажите в заказе особые требования к документации или чистоте.
