IPC-A-610 は、完成したプリント基板アセンブリが出荷できる品質かどうかを判断する受入れ規格です。これは受託製造業者の検査員が参照し、品質チームが議論し、読んだことがないまま発注書に記載していることも多い文書です。
多くのエンジニアがIPC-A-610に初めて触れるのは、上司から「これはクラス3が必要だ」と言われ、そのまま話が進むときです。その言葉が実際に何を意味するのか、説明されることはあまりありません。このガイドでは、規格の対象範囲、3つの製品クラスの違い、クラス2とクラス3の間で厳しくなる要件、そして最終検査で基準をめぐる争いが起きないよう、RFQに正しく記載する方法を解説します。
要点 – IPC-A-610、 電子組立品の許容基準は、完成したアセンブリの外観および workmanship に関する受入れ基準を定めています。製造方法を規定するものではなく、未実装基板も対象外です。– すべての状態は、次の3つのいずれかに分類されます。 Acceptable(許容可能), Process Indicator(工程指標)、または 不良。中間のカテゴリーは見落とされがちで、誤解するとコストが膨らんだり、工程の逸脱が見逃されたりします。– 3つの製品クラス(クラス1、クラス2、クラス3)は、製品の種類ではなく、故障時の影響に基づいて選択します。クラス2は商業用および産業用電子機器の標準的な選択肢で、クラス3は故障が許容されない用途向けです。– たとえば「IPC-A-610J Class 3」のように、改訂版とクラスを必ず併記してください。受入れ基準は改訂版によって異なるため、規格の改訂版を明記しないと、後で議論になるおそれがあります。
IPC-A-610とは?
IPC-A-610は、正式名称を 電子組立品の許容基準といい、IPC(現在はGlobal Electronics Associationの名称で活動するIPC International Inc.)が発行しています。電子機器製造で最も広く使用されている受入れ規格であり、完成した プリント基板アセンブリ (PCBA)が受け入れられるために満たすべき外観および workmanship の基準を定めています。
この規格は、「このアセンブリは合意した workmanship の水準を満たしているか」という問いに、客観的な答えを出すためのものです。はんだ接合部の品質、部品の配置と向き、清浄度、コンフォーマルコーティング、機械的完全性、表示を対象とします。検査員、品質エンジニア、EMS事業者は、作業を受け入れるか拒否するかを判断する共通の基準としてこの規格を使います。これにより、受入れ判断が買い手とサプライヤーの主観的な意見の相違に左右されるのを防ぎます。
まず、適用範囲について押さえておくべき点が3つあります。
- 製造工程ではなく、完成したアセンブリを対象とします。 工程についてはJ-STD-001が規定します。
- 未実装基板は対象外です。 未実装基板の受入れ可否はIPC-A-600が規定します。
- これは記載して適用する仕様書であり、取得する認証ではありません。 人やトレーナーは、この規格に基づく認証を取得します。企業が「IPC-A-610認証を取得する」わけではありません。
IPC-A-610の対象外となる事項
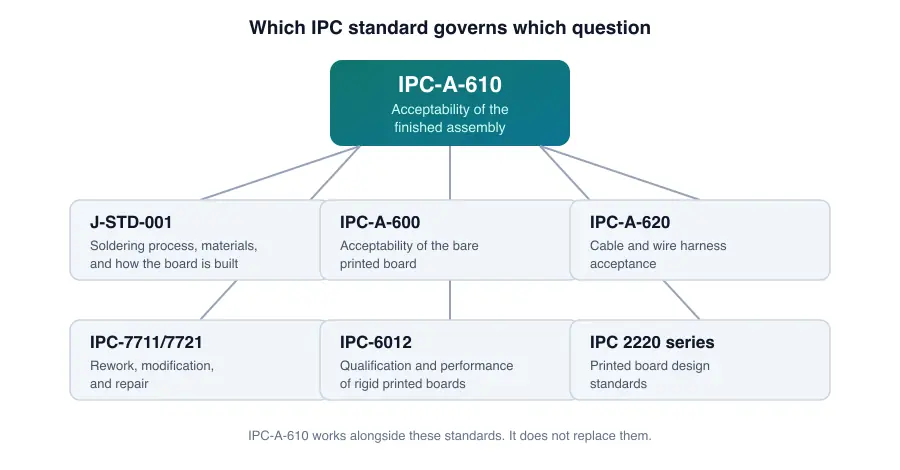
PCBAのプログラムで最もよくある混乱の原因は、IPC-A-610が、もともと回答するために作られたものではない問いにも答えてくれると思い込むことです。この表では、同規格の対象外となる事項と、それらを規定する規格を示します。
| 項目 | 実際にその項目を規定する規格 |
|---|---|
| はんだ付け工程、材料、製造方法 | J-STD-001 |
| 未実装プリント基板の受入れ可否 | IPC-A-600 |
| リジッドプリント基板の認定と性能 | IPC-6012 |
| ケーブルおよびワイヤーハーネスの作業品質 | IPC-A-620 |
| 再加工、変更および修理 | IPC-7711/7721 |
| X線検査および断面評価 | J-STD-001 |
| 欠陥が見つかった後の修正方法 | IPC-7711/7721 |
| プリント基板設計 | IPC 2220シリーズ |
IPC-A-610はこれらの規格に取って代わるものではなく、併用されます。実際には、J-STD-001認定オペレーターが基板を組み立て、IPC-A-610認定検査員がその結果を許容できるかどうかを判定します。
この表の中で、別途述べておく価値のある境界があります。意外に思う人もいるためです。 欠陥を示す規格は、その修正方法を指示する規格とは限りません。 判定基準が存在するからといって、特定の是正措置が許可または要求されるわけではありません。修理の権限はIPC-7711/7721に定められています。
IPC-A-610の判定基準:許容可能、工程指標、欠陥
IPC-A-610では、状態を単純な合格または不合格として判定しません。評価対象となる状態はすべて3つの区分のいずれかに該当し、2番目と3番目の違いが、商取引上の紛争の多くを引き起こします。
| 状態 | 意味 | 対応方法 |
|---|---|---|
| Acceptable(許容可能) | 指定されたクラスの判定基準を満たす | アセンブリを受け入れる |
| Process Indicator(工程指標) | 形状、適合性、または機能に影響しない状態 | 工程データとして監視する。個々のユニットの処置判定は不要 |
| 不良 | 指定されたクラスの判定基準を満たさない | 処置判定が必要:再加工、廃棄、または文書化された特別採用 |
重要な変更:「ターゲット」区分は廃止
古い検査票や業界テンプレートの多くでは、今も「ターゲット」「許容可能」「工程指標」「欠陥」の4つの状態が使われています。 ターゲット 状態は改訂H(2020年)で正式に削除され、改訂Jでも復活していません。現在のIPC-A-610評価で使う分類は3つだけです。サプライヤーの受入検査や報告書類にまだ「ターゲット」欄があるなら、そのサプライヤーは4年以上前に置き換えられた規格に基づいて業務を行っています。
工程指標は、最も見落とされやすい区分です。不合格を意味するものではありません。IPCでは、製品の形状、適合性、機能に影響しない状態と定義されており、工程管理の一環として監視するよう指針が示されています。その数が異常な変動や望ましくない傾向を示している場合は、工程を分析する必要があります。個々のユニットの処置判定は不要で、該当する製品はそのまま使用します。工程指標を理由にユニットを不合格にすると、信頼性を向上させることなく、コストと廃棄率が増加します。一方、全面的に許容可能な状態として扱うと、基板を大量に再加工する段階になるまで傾向に気づけなくなります。
クラスは累積的です。クラス1の欠陥は、自動的にクラス2およびクラス3でも欠陥となります。クラス2の欠陥は、自動的にクラス3でも欠陥となります。実務上、同じ物理的状態がクラス1では許容可能、クラス2では工程指標、クラス3では欠陥となる場合があります。上位のクラスは、下位クラスのすべての不合格条件を引き継ぎ、さらに独自の条件が加わります。
工程指標の区分がコストにとって重要な理由
商取引上の影響は両方向に及びます。この節を設けた理由もそこにあります。
工程指標をすべて不合格にするEMS事業者は、依頼していないほど厳格な検査の費用を請求し、指定クラスを満たす基板を廃棄しています。一方、工程指標を見過ごす事業者は、はんだ付けプロファイル、ステンシルの清掃、または部品搭載精度が変動していても、顧客に知らせていません。3つの区分があることを知り、特定の状態がどの区分に該当するかを尋ねない限り、どちらの対応も外部からは分かりません。
サプライヤーと検査基準について話し合う際は、工程指標を具体的にどのように処置判定しているかを尋ねてください。その答えから、規格を理解しているのか、それとも製品に必要な範囲を超えて、より厳しく、より高コストな解釈を適用しているのかが分かります。
IPC-A-610の3つの製品クラスとは?
IPC-A-610では、製品の種類ではなく、故障がもたらす影響に基づいてアセンブリを3つの製品クラスに分けます。同じ基板設計をいずれのクラスでも製造できます。どのクラスを適用するかは、最終用途に基づいて決定します。
| クラス1 | クラス2 | クラス3 | |
|---|---|---|---|
| 正式名称 | 一般電子製品 | 専用サービス用電子製品 | 高性能/過酷環境用電子製品 |
| 故障の影響 | 軽微な不便 | 望ましくないが、致命的ではない | 許容できない |
| 判定基準の厳しさ | 最も緩やか | 中程度 | 最も厳格 |
| 検査体制 | 抜取検査、目視 | 抜取検査と、定められた検証ポイント | 最も広範な検証および文書化 |
| 代表的な用途 | 玩具、短寿命の消費財 | 産業用制御、通信、業務用コンピューティング、安全関連ではない自動車用電子機器 | 医療、航空宇宙、防衛、安全重要システム |
| 相対コスト | 最低 | 中程度 | 最高 |
クラス1:一般電子製品
クラス1は、製品が機能することが主な要件である場合に適用されます。組立品が意図したとおりに動作し、使用環境が過酷でなければ、外観上の不備や軽微な作業品質のばらつきは許容されます。代表例として、消費者向け玩具、簡易な家庭用電化製品、短期間の使用を想定した使い捨て電子機器があります。
クラス1製品ではコストが最優先され、作業品質について最も幅広い状態が許容されます。商業生産における3つのクラスのうち、最も要求事項が少ないクラスです。耐用年数をほとんど考慮しない製品は実際にはごくわずかだからです。
クラス2:専用サービス用電子製品
クラス2は、通常の使用環境で長期間、安定して使用できる必要がある組立品を対象とします。故障は望ましくありませんが、壊滅的な結果には至らない製品です。商業用および産業用電子機器で最も広く指定されているクラスであり、ほとんどのPCBAプログラムが標準とすべきクラスです。
クラス2の代表的な用途には、産業用制御システムやオートメーション、通信インフラ、業務用コンピューティング機器、安全関連ではない自動車用電子機器、計測機器があります。電気的・機械的接続が確保されていれば、パッドからわずかにずれた表面実装部品など、限定的な外観上の不備は許容されます。品質保証と製造スループットの実用的なバランスを取ったクラスです。
クラス3:高性能/過酷環境向け電子製品
クラス3は最も厳格な分類であり、故障によって人命の損失、重大な負傷、ミッションの失敗、またはシステムレベルの壊滅的な事態が起こり得る組立品を対象とします。クラス2で合格となる作業品質の状態であっても、実質的に一切許容されません。
クラス3の代表的な用途には、埋め込み型医療機器や生命維持システムなどの医療機器、航空宇宙・航空電子機器、防衛・軍事用電子機器、ならびにブレーキ、ステアリング、ADASなどの安全重要な産業用・自動車用システムがあります。クラス3を達成するには、積層板の選定やめっきから、はんだ接合部の形状、清浄度、コンフォーマルコーティング、検査に至るまで、生産のすべての段階で基準を満たす必要があります。
実務上のコストとして、実装速度の低下、検証工程の増加、より厳格な工程管理、リードタイムの長期化が生じます。
IPC-A-610 クラス2とクラス3:実際に何が変わるのか
クラス2とクラス3の違いは、単に「検査が増える」ことではありません。具体的に名前が定められた状態に対して合否基準が厳格化され、その結果、工程管理もより厳しくなります。
違いの大部分は、次の6つの領域にあります。
- はんだフィレットとぬれ。 クラス3では、より完全なぬれと、より均一なフィレット形状が求められます。熱サイクルや振動のもとで機械的荷重を支えるのは、フィレットの形状だからです。
- 許容されるボイド。 特にBGAなどのエリアアレイパッケージでは、ボイドが目視検査の届かない場所に生じるため、ボイドの許容限度が大幅に厳しくなります。
- 部品のずれと位置合わせ。 実装位置の許容差が小さくなります。クラス2で外観上のばらつきとして許容される部品の位置ずれが、クラス3では欠陥となる場合があります。
- リードの突出量と挿入深さ。 スルーホールの基準では、リードの突出量と、どれだけ奥まで確実に挿入されているかに関する要件が厳しくなります。
- 清浄度のしきい値。 フラックス残渣や粒子状物質の許容限度が厳しくなります。汚染は漏れ電流の経路を生み、長期使用で腐食を促進するためです。
- 文書化とトレーサビリティ。 クラス3では、検査、判定処置、工程検証に関する、より完全な記録が求められます。
明確にしておくべき重要な点が1つあります。IPC-A-610Jでは、すべての基準が単一の普遍的な数値で示されているわけではありません。図によって定義される基準もあれば、文書で固定されず、使用者と供給者の合意によって定められる限度もあります。特定の状態について「IPCの限度」と説明されたときは、その限度が実際に規格に記載されているのか、それとも顧客固有の合意によるものなのかを確認してください。
規格に数値が示されていない場合、限度はどこから決まるのか
IPC規格には、次の仕組みがあります。 AABUSこれは 使用者と供給者の合意によるの略称で、文書が意図的に規定を設けていない基準に適用されます。限度が明記されていない場合、使用者と供給者が合意し、その内容を記録します。
そのため、2社の供給者がどちらも「IPC-A-610J クラス3認証取得」としていても、検査方法が異なることがあります。クラスは枠組みを定め、AABUSの合意はその枠組みの中の数値を定めます。プログラムでAABUS基準を定義していなければ、受入基準の一部を各供給者の想定に委ねたことになります。
クラス3の実際のコスト
クラス3はクラス2より割高になりますが、その割増額は材料よりも検査や文書化にかかる工数に大きく左右されます。
公表されている推定では、同等のクラス2製品に対する割増額はおよそ8~40%で、多くは20~40%の範囲に集中しています。これらは規格策定団体が示した数値ではなく、ベンダーによる推定値として扱ってください。IPCはコストデータを公表していないため、流通している数値はすべて、方法論が明示されていないEMSプロバイダー各社の経験に基づいています。また、この幅は検査範囲、基板の複雑さ、各プロバイダーが比較に含める項目の実際の違いを反映しています。割増額を生む要因については、情報源の見解が一致しています。検査要員の工数が最大の要因です。クラス3では抜き取り検査ではなく全数検査が求められるためです。精度を保つための実装速度の低下、より広範な文書化とトレーサビリティ、材料と工数をすでに投入した後に発生する歩留まり低下も、コストに加わります。材料費は要因ではありません。
ここから、実務上の重要な点が2つ導かれます。クラス2製品にクラス3を過剰に指定しても、使用環境がより厳しい基準を必要としていないため、耐久性は向上せず、検査コストだけが増加します。一方、クラス3製品にクラス2を指定すると、信頼性リスクと規制上のリスクが生じます。現場で故障が起きた場合、その解決コストはクラス3の割増額をはるかに上回るでしょう。
上記の割増額は、公表された方法論のないベンダー推定値であり、基板の複雑さ、生産量、検査工程の自動化の程度によって変わります。見積もりではなく、おおよその規模を把握するための予算目安として扱ってください。
適切なIPC-A-610クラスをどう選ぶか
故障の結果と使用環境を基準に選んでください。同じ製品カテゴリーにクラス2とクラス3の両方が含まれるため、製品カテゴリーは適切な判断基準になりません。
次の項目を順番に確認してください。
- 故障によって負傷、死亡、またはミッションの失敗が起こり得ますか? はいの場合は、クラス3です。
- 製品は、品質マネジメント要件が定められた規制対象分野で使用されますか? 医療、航空宇宙、防衛、自動車の安全関連用途であれば、クラス3が適しています。規制担当または機能安全担当チームに確認し、IEC 60601、ISO 13485、AS9100、IATF 16949、IEC 61508などの規格が適用されるかを確認してください。
- 製品は過酷な環境で連続稼働しますか? 極端な温度、振動、湿度、高度での使用が想定される場合は、クラス3、または最低でも環境検証を強化したクラス2プログラムが適しています。
- 故障が望ましくないものの壊滅的な結果には至らない、標準的な条件で使用される商業用または産業用機器ですか? クラス2がほぼ間違いなく適切です。
- 短寿命、低コスト、かつ重要度の低い製品ですか? クラス1で十分な場合もありますが、使用環境がクラス1に対応していることを確認してください。
覚えておくべきなのは、この非対称性です。クラスを低く指定しすぎた場合のコストは、現場で故障した後に明らかになります。そのときに発生するのは、リコール、返品、あるいは賠償請求の費用です。クラスを高く指定しすぎた場合のコストは、見積書の項目としてすぐに明らかになり、その金額はより小さいものです。
IPC-A-610J(2024年)で何が変わったのか?
改訂Jは2024年に発行され、2020年の改訂Hに取って代わりました。変更箇所は公開版の変更対照版に示されており、既存の検査手順をHからJに移行する場合に役立ちます。以下の概要は規格本文ではなく、公表された変更リストに基づいています。そのため、全体像をつかむための参考として扱い、詳細は文書そのものを確認してください。
主な変更点:
- コンフォーマルコーティングの検査。 ボイドや気泡の評価基準の明確化を含む、新たなガイダンスと強化されたガイダンス。
- 目視検査用の参考画像を拡充。 参考画像が大幅に増え、施設や地域による検査員間のばらつきを抑えることを目的としています。
- はんだ接合部の評価。 接合部を評価するためのガイドラインを更新。
- 清浄度基準。 従来の基準では想定されていなかった、現代のフラックス残渣の化学的性質に対応するよう改訂。
- 検査員のトレーニング。 トレーニングプログラムの強化に関する推奨事項。
- X線検査基準をJ-STD-001に移管。 改訂Jの適用範囲には、断面評価やX線検査の基準は定めておらず、X線検査のガイドラインはJ-STD-001に記載されていると明記されています。以前の改訂では断面評価のみが対象外でした。そのため、検査手順でX線検査にA-610を参照している場合は、把握しておくべき変更点です。
改訂履歴:改訂Iが存在しない理由
改訂履歴を見ると、規格は1983年の初版から、改訂A、B、C、D、E、F、G(2017年)、H(2020年)を経て、Iを飛ばしてJ(2024年)へと進んでいます。 改訂Iは存在しません。
IPCは、数字の「1」やローマ数字の「I」との視覚的・組版上の混同を避けるため、改訂番号の並びで「I」の文字を飛ばしています。RFQ、見積書、またはサプライヤーの品質マニュアルに「IPC-A-610 Revision I」と記載されていたら、その文書には根本的な不備があります。この誤りを確認することは、サプライヤーの品質チームが規格本文を読んでいるのか、一般的な定型文をそのままコピーしているだけなのかを確かめる手軽な方法です。
改訂記号を発注書に記載すべき理由
基準は改訂によって異なります。改訂Hの認証を受けたサプライヤーが、改訂Jの基準を自動的に適用するわけではありません。その違いは見た目だけのものではなく、コンフォーマルコーティングと清浄度に関する変更だけでも、基板の判定が合格から不合格に変わる可能性があります。
すべてのRFQ、発注書、組立図に「IPC-A-610J Class 3」のように改訂を明記してください。そのうえで、サプライヤーの認証がその改訂を対象としていることを確認してください。発注書に「IPC-A-610」とだけ記載すると改訂が曖昧になり、見積もり段階での曖昧さは検査時の争いにつながります。「IPC-A-610」とだけ記載すると改訂が曖昧になります。また、「Revision I」のような存在しない版を記載すれば、生産開始前に受入基準が無効になります。
IPC-A-610とJ-STD-001の違いとは?
J-STD-001は、組立品の製造に用いるプロセスと材料を規定します。IPC-A-610は、完成品が受け入れ可能かどうかを規定します。一方は製造方法、もう一方はその結果の評価方法です。
| IPC-A-610 | J-STD-001 | |
|---|---|---|
| 規定する内容 | 完成した組立品の受入可能性 | はんだ付けプロセスと材料 |
| 答える問い | “これは受け入れ可能か?” | “これは正しく製造されたか?” |
| 適用する人 | 検査員、品質エンジニア | 作業者、プロセスエンジニア |
| 適用する時点 | 検査・受入時 | 製造工程全体 |
| 適用範囲 | 外観および仕上がりの基準 | プロセス要件、材料、はんだ合金、プロセス管理 |
この2つは競合するのではなく、相互に補完し合います。J-STD-001認証を受けた作業者は、良好な接合部を生み出すプロセス要件に従います。その後、IPC-A-610認証を受けた検査員が受入基準を適用し、その接合部を出荷できるかどうかを判断します。ほとんどのEMS事業者は両方の認証を取得しており、製造ラインにはJ-STD-001認証を受けた作業者を、検査工程にはIPC-A-610認証を受けたスタッフを配置しています。
PCBAプログラムで目にする、その他のIPC規格群
この2つに加えて、本格的なプログラムでは次のような幅広い規格群に触れることになります。
- IPC-A-600、プリント基板そのものを対象とする、プリント基板の受入基準。
- IPC-6012、リジッドプリント基板の認定および性能仕様。
- IPC-A-620、ケーブルおよびワイヤーハーネス組立品の要件と受入基準。
- IPC-7711/7721、電子組立品の手直し、変更、修理。
- IPC 2220シリーズ汎用および個別のプリント基板設計を対象とする設計規格。
どの文書がどの疑問を扱っているかを知っておくと、驚くほど時間を節約できます。「IPCでは何と定めているか」という質問の多くは、引用されている文書とは別の文書で実際に扱われているからです。
検査員は実際に何を確認するのか?
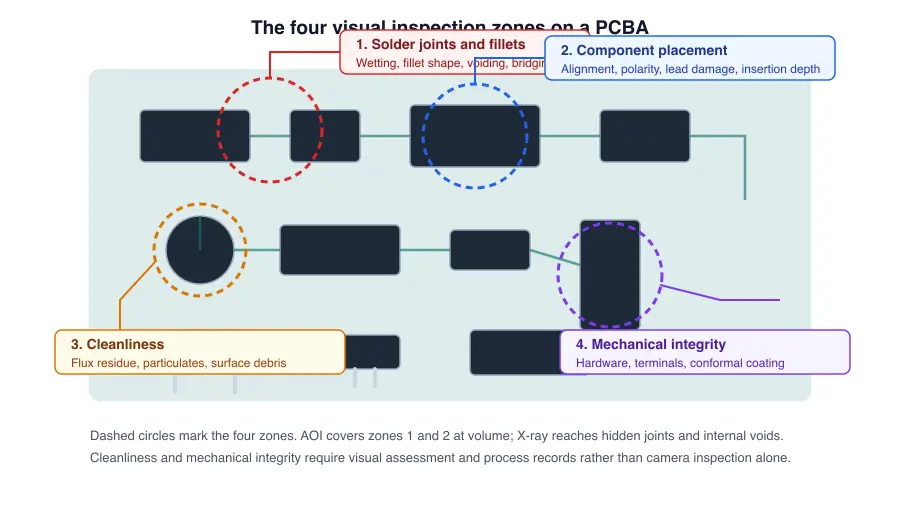
目視検査での不合格は、主に4つの領域に集中します。それらを理解すれば、工程のばらつきが最も生じやすい箇所がわかります。
はんだ接合部とフィレット
検査の対象となるのは接合部そのものです。検査員は、ぬれ角度、フィレットの高さと形状、リードの被覆状態、ランドの充填状態を評価し、接合部を弱める状態がないかを確認します。具体的には、ぬれ不足、はんだが表面から後退するディウェッティング、本来分離しているべき2つのランドがはんだでつながるブリッジ、接合部内部のボイドなどです。
フィレット形状が重要なのは、機械的荷重を支える部分だからです。今日、電気的に接続されている接合部でも、熱サイクルや振動に対して機械的に不十分な場合があります。そのため、判定基準では導通だけでなく形状も規定されています。
部品の配置と向き
配置に関する基準では、ランドに対する位置合わせ、極性のある部品の向き、リードの損傷、スルーホール部品の挿入深さを確認します。部品のずれは、見た目ではなく、電気的・機械的な接続が保たれるかどうかで判定されます。ただし、クラス3では許容されるずれの範囲がかなり狭くなります。
清浄度と汚染
清浄度に関する基準では、フラックス残渣、異物、表面の異物を確認します。これがクラス3で重要となるのは、汚染による不具合の仕組みがあるためです。汚染は導体間に漏れ電流経路を生じさせ、腐食を促進し、コーティングの密着性やセンサーの性能を損ないます。製造直後には電気的に機能していた基板も、残留物が原因で使用中に故障することがあります。
機械的健全性とコンフォーマルコーティング
この領域では、ハードウェアの取り付け、電線や端子の固定、サービスループ、コンフォーマルコーティングの被覆状態、厚さ、ボイドを確認します。コーティングについては、指定範囲が覆われているか、部品を保護できない気泡やボイドがないかを検査します。
2つの検査技術は目視評価を補完するものであり、置き換えるものではありません。自動光学検査(AOI)は、量産時に繰り返し行う目視判定に対応しますが、カメラで見えるものしか検査できません。X線検査では、目視基準では評価できないエリアアレイパッケージ下の隠れた接合部や内部ボイドを確認できます。BGAを含むクラス3の製品では、両方の検査が必要になると考えてください。
AOIプログラムをこれらの受け入れ基準に合わせるには、別途検討が必要です。プログラムは、上記の基準を軸に構築してください。
IPC-A-610認証とトレーニング:CIS、CIT、CSE
IPCのトレーニングには3つの認証レベルがあり、必要なレベルは、組立品を検査するのか、他の人を指導するのか、組織全体で規格を管理するのかによって異なります。
| レベル | 正式名称 | 対象者 |
|---|---|---|
| CIS | 認定IPCスペシャリスト | 規格を適用するオペレーター、検査員、組立担当者 |
| CIT | 認定IPCトレーナー | 社内で他の人を指導し、認定する資格を持つ人 |
| CSE | 認定規格エキスパート。上位レベルとしてシニアCSE(SCSE)があります | 規格に関する高度な専門知識を必要とする品質・技術部門のリーダー |
CISコースは標準的な受講経路で、通常は3日間です。公表されている一般的な期間は3~4日間で、講義、公式教材、実習、試験で構成されます。認証の有効期間は2年間で、その後は現行改訂版に対応するため、再認証が必要です。
コース費用の目安は、CISが約700~1,200ドル、CITが約1,800~2,500ドルです。再認証の費用は通常、初回コース料金の約60~70%です。これらはあくまで目安としてお考えください。IPCは世界共通の価格表を公表していません。料金は認定トレーニングセンターごとに設定され、地域、提供機関、コースの対象規格によって異なります。最新の料金は認定センターにお問い合わせください。
サプライヤーの認証について確認すべきこと
企業の認証は、単純に「認証あり・なし」で言い切れるものではありません。次の3点を具体的に確認してください。
- どの改訂版の認証を取得していますか? H版の認証とJ版の認証は同じではありません。
- どのクラス、またはどのクラスの検査に対応していますか? クラス2とクラス3の両方について認証を受けている提供機関もあります。
- トレーナーは現在もCIT認証を保有していますか? これにより、社内の検査チームを社内で指導し、再認証できるかどうかがわかります。
認証の有効期間は2年間です。証明書に記載された日付だけで判断せず、現在有効であることを示す証拠を求めてください。
RFQまたは発注書でIPC-A-610を指定する方法
製造を規定するすべての文書に、改訂版、クラス、顧客固有の基準の3点を明記してください。それ以外は、この3点を基準に決まります。
必要事項を網羅した仕様条項:
「組立品はIPC-A-610J クラス [2 or 3]に従って製造および検査すること。IPC-A-610Jに規定されていない受け入れ基準は、ユーザーとサプライヤーの合意に基づき、本注文に添付する作業品質補足書に記録すること。」
この条項の基礎となる3項目のチェックリスト:
- すべてのRFQ、発注書、組立図に改訂版とクラスを記載する。 3つの文書のうち1つだけに記載するのでは不十分です。見積もり段階の曖昧さは、基板がすでに製造され、交渉上の立場を失った後の検査での紛争につながります。
- サプライヤーの認証が、該当する改訂版とクラスについて現在も有効であることを確認する。 どの改訂版の認証を取得しているか、また社内トレーナーが現在有効なCIT資格を保有しているかを確認してください。
- 顧客固有の作業品質補足書があれば添付する。 プログラムで特定の基準を厳格化または緩和する場合は、その内容を文書化し、すべての発注書に記載してください。文書化されていない追加要件は、受入れをめぐる紛争の最も一般的な原因です。
上記の文言にあるAABUS条項は、実質的な役割を果たします。明示されていない基準は、当然のものとみなすのではなく、合意済みであることを供給業者に伝え、そうした合意を記録した文書を示します。
IPC-A-610に関するよくある誤解
この規格については、よくある思い込みが5つあります。いずれもコストにつながります。
「IPCのクラスが電気設計や部品品質を決める。」 そうではありません。クラスが定めるのは、製造品質の受入基準です。同じ基板設計でも、用途に応じて異なるクラスで製造できます。また、部品の選定はまったく別の判断です。
「クラス3のほうが常に優れている。」 そうではありません。使用環境が求めていない製品にクラス3を適用しても、得られるのは耐久性ではなく検査コストの増加です。信頼性向上の効果があるのは、その環境が実際に組立品へ負荷をかける場合に限られます。
「基板の一部をクラス2、別の一部をクラス3で製造できる。」 できません。PCBAは単一の基本クラスで製造されます。個々の基準を厳格化または緩和できるのは、AABUSに基づく合意がある場合に限られます。これは、2つのクラスを同時に適用して製造することとは異なります。
「IPC-A-610は認証資格である。」 そうではありません。これは発注書に記載する仕様書です。検査員やトレーナーはこの規格に基づく認証を取得しますが、規格そのものは資格ではなく文書です。
「IPC-A-610は裸基板を対象としている。」 そうではありません。裸基板の受入れ基準はIPC-A-600、リジッド基板の適格性認定はIPC-6012が対象です。裸基板に対してIPC-A-610を引用するのは、誤った文書を指定していることになります。
「はんだ接合部は「Target」状態を基準に評価する。」 「Target」状態は、現在は存在しません。曖昧さをなくすため、改訂H(2020年)で正式に削除されました。はんだ接合部や各特性は、「Acceptable(許容)」「Process Indicator(工程指標)」「Defect(欠陥)」のいずれかで評価されます。「Target」状態を要求すると、不必要な紛争を招き、廃止された枠組みに依存することになります。
「当社の図面にはIPC-A-610 Rev Iと記載されている。」 改訂Iは、数字の1との混同を避けるため、IPCが意図的に欠番としました。発注書や図面に「Rev I」と指定すると、法的にも技術的にも曖昧さが生じます。現行規格を必須とする意図であれば、IPC-A-610Jと指定してください。
よくある質問
IPC 610は何に使用されますか?
IPC-A-610は、完成した電子アセンブリの外観および workmanship に関する受入れ基準を定めるために使用されます。これにより、OEMと受託製造業者は、アセンブリの出荷前に何を受け入れ可能とするかを客観的に合意できます。検査員や品質エンジニアが定められた受入れ時点で適用し、受入れ判断の曖昧さをなくすために発注書にも記載されます。
IPC 610の認証取得にはどのくらい時間がかかりますか?
標準的なCertified IPC Specialist(CIS)コースは約3日間で、講義、公式教材、実地演習、試験を含みます。一般的な期間は3~4日間です。認証の有効期間は2年間で、その後は再認証が必要です。
IPC-A-610認証を取得するにはどうすればよいですか?
IPC認定のトレーニングセンター、またはCertified IPC Trainer(CIT)のもとで研修を受けます。認証には監督下での実技評価が必要なため、独学や自己認証の方法はありません。開講状況、料金、コースで扱う改訂版については、認定センターにお問い合わせください。
J-STD-001とIPC-A-610の違いは何ですか?
J-STD-001は、アセンブリの製造に使うはんだ付け工程と材料を規定し、IPC-A-610は完成品が受け入れ可能かどうかを規定します。実際には、J-STD-001認定の作業者が工程要件に従って製造し、IPC-A-610認定の検査員が結果に受入れ基準を適用します。
IPC-A-610は未実装のPCBも対象ですか?
いいえ。IPC-A-610は実装済み基板のみを対象とします。未実装のプリント基板の受入れ可否はIPC-A-600が、リジッド基板の認定と性能はIPC-6012が扱います。
基板の一部をクラス2、別の部分をクラス3として製造できますか?
いいえ。PCBAは単一の基本クラスに基づいて製造されます。ユーザーとサプライヤーがAABUS合意により個別の受入れ基準を厳しくしたり緩和したりすることはできますが、それは特定の基準を調整することであり、1枚の基板を2つのクラスで製造することではありません。
IPC-A-610は認証ですか?
いいえ。IPC-A-610は仕様書であり、具体的には発注書に記載する受入れ基準です。認証の対象は人です。検査員や作業者向けのCIS、トレーナー向けのCIT、規格の専門家向けのCSEまたはSCSEがあります。
IPC-A-610の改訂版に「I」がないのはなぜですか?
数字の「1」とのタイプミスによる混同を避けるため、規格の改訂記号では「I」が欠番となりました。規格は改訂H(2020年9月)から改訂J(2024年3月/4月)へ直接移行しました。
IPC-A-610では、現在も「Target」状態が使われていますか?
いいえ。「Target」状態は改訂H(2020年)で廃止され、改訂Jには含まれていません。組立品は、「Acceptable(許容)」「Process Indicator(工程指標)」「Defect(欠陥)」の3つの状態のみで評価されます。
まず確認すること
自社のプログラムについて、次の2点を確認してください。実際の用途で必要とされるクラスと、供給業者が認証を取得している改訂版です。次に、発注書に改訂版とクラスの両方が記載されているか確認してください。どちらも記載せず「IPC-A-610」とだけ書かれているなら、まず埋めるべきなのはその不足です。修正に費用はかかりません。
クラス2とクラス3を分ける基準について詳しく知りたい場合は、上記の「クラス2とクラス3の比較」で、厳格化される具体的な条件を説明しています。完成品ではなくはんだ付け工程について知りたい場合は、J-STD-001との比較で、もう一方の側面を確認できます。
参考資料
- IPC / Global Electronics Association、 IPC-A-610J:電子組立品の受入基準2024年3月に発行され、改訂H(2020年)に取って代わりました。IPCおよびライセンスを受けた販売代理店(以下を含む)から入手できる正式文書です。 ANSI Webstore.
- IPC / Global Electronics Association、 規格に適合するIPC-A-610J、J-STD-001、IPC-A-600、IPC-A-620、IPC-7711/7721、IPC-6012の適用範囲に関する記述、およびA-610とJ-STD-001の関係について。
- IPC / Global Electronics Association、 IPC認証CIS、CIT、MIT、CSE、SCSE各プログラムの定義と対象者について。
- IPC、 IPC-A-610電子組立品受入れ認定プログラムCIS、CIT、CSE認証について。
- IPC、 専門トレーニングおよび認証に関する方針と手順、v6.1認証期間が2年間であること、および90日間の延長規定について。
- IPC、 PCBAチェックリストクラス1、クラス2、クラス3の公式な定義について。
- IPC認定トレーニングセンター、Blackfox Training InstituteCISコースの期間、および資格が必要となる対象者の説明について。
- ESCATEC、 IPC-A-610クラス1、2、3:PCBAに適した規格はどれか改訂Jの変更点の概要とクラス比較について。
- DYC Electronic、 IPC-A-610クラス3とクラス2の比較公表されているクラス3のコスト上乗せ幅の一例について。
- PCB Insider、 IPC認証費用ガイドCISおよびCITコースの参考価格と再認証条件について。
