Reflow soldering is the process that attaches surface-mount components to a printed circuit board by heating stencilled solder paste until it melts, wets the component terminations and forms the joint on cooling. It is the primary assembly method for almost every modern electronic product, and it is the step where the most expensive mistakes become permanent.
Most technical guides stop at the oven. They explain the four zones, list the usual defects and finish with a sales page. What they rarely explain is the part that actually decides yield: the profile is built per assembly rather than per oven, the numbers on a paste data sheet and the numbers in a components standard serve different purposes, and a joint is only “good” relative to a named acceptance class.
This guide covers the process from print to inspection, the parameters that govern it, how to validate a profile on a mixed-mass board, and how the common defects map to acceptance criteria rather than to an inspector’s opinion.
핵심 요점
- The reflow profile is set per assembly, not per oven. Board thickness, copper mass and component mix change how heat arrives, so the same recipe that passes on one product can underheat another.
- Time above liquidus is the parameter that governs joint quality in both directions. Too little leaves incomplete wetting; too much grows an intermetallic layer thick enough to embrittle the joint.
- Published reflow limits differ because they answer different questions. A paste data sheet describes the profile you should run; IPC/JEDEC J-STD-020 describes the worst case a component must survive.
- Most defects are set before the oven. Tombstoning, bridging and warpage trace back to pad symmetry, aperture design and copper balance – layout and stencil decisions no profile can fully offset.
- Lead-free joints are supposed to look dull. Judging a SAC305 joint against the shine of a tin-lead joint is the most common inspection error in the field.
What Is Reflow Soldering?
Reflow soldering is a process in which solder paste, stencilled onto the pads of a printed circuit board, is heated until it melts, wets the component terminations and forms the electrical and mechanical joint on cooling.
The name is literal. The solder arrives as a paste of metal powder suspended in flux, and the joint is formed when that paste reflows: it liquefies, coalesces and solidifies in place. Nothing is fed into the joint during the process. The correct amount of solder was already on the board, or it never will be.
That distinction is what made reflow the default method for surface-mount assembly. Every joint on the board forms in a single thermal cycle, so component count stops being a cost driver in the way it was for hand and wave soldering. Fine-pitch packages, dense boards and double-sided assemblies all become practical when one pass through an oven can join thousands of points at once.
It is worth separating reflow from wave soldering early, because the two are frequently confused. In reflow, solder paste applied to the pads melts where it sits. In wave soldering, the board is passed over a standing wave of molten solder so that solder wicks up through plated holes. Wave remains the high-volume answer for through-hole content; reflow is the answer for surface-mount. Most production boards use both.
This guide is written for the people who have to make the process hold: process engineers qualifying a line, NPI engineers taking a new product to production, quality engineers deciding what to accept, and design engineers whose layout decisions arrive at the printer before anyone else sees them.
How the Reflow Process Works, Step by Step
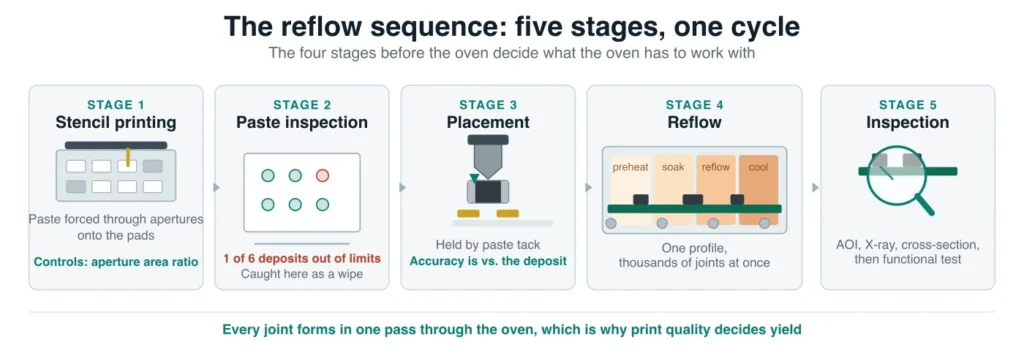
Reflow soldering is five stages, and the four that happen before the oven decide whether the oven has anything to work with.
1. Stencil printing. A laser-cut stainless steel stencil is aligned to the board, and a squeegee drives paste through the apertures onto the pads. The controlling geometry is the area ratio: the area of the aperture opening divided by the area of its walls. If that ratio is too low, paste adheres to the aperture wall more strongly than to the pad and stays in the stencil instead of transferring. A pad can be starved of solder before the board has moved.
2. Solder paste inspection. An SPI system measures the volume, area, height and alignment of every deposit against limits. This is the cheapest defect gate on the line and the one most often skipped on prototype builds. A print defect caught here costs a wipe. The same defect caught after reflow costs a rework: the part is removed, the site is cleaned and re-pasted, and the joint and the surrounding laminate take another thermal cycle. The gap between those two outcomes is the whole argument for keeping SPI in the line.
3. Component placement. Pick-and-place machines place parts onto the wet paste, which holds them by tack and surface tension until the oven. Placement accuracy is usually quoted by the machine vendor at a stated sigma and component size, but what actually matters is placement relative to the paste deposit. A well-placed part on a misprinted pad is a defect waiting for heat.
4. Reflow. The board is carried through a multi-zone oven and subjected to a controlled temperature profile. The paste melts, the flux activates and burns off its work, the alloy wets the pad and the termination, and the assembly is cooled at a controlled rate. The next two sections take this apart.
5. Inspection. Automated optical inspection checks what can be seen; X-ray checks what cannot; cross-section settles disputes; functional test confirms the product works. Each answers a different question, and the acceptance section explains which one settles the argument.
The Reflow Profile, Zone by Zone
A reflow profile is the temperature the assembly experiences plotted against time. It is set per assembly rather than per oven, because board thickness, layer count, copper distribution and component thermal mass all change how quickly heat reaches a given joint.
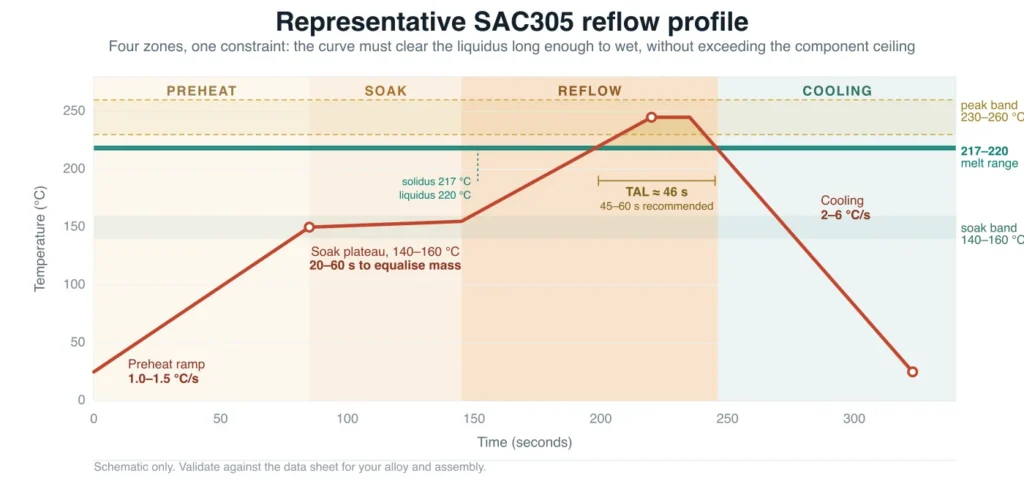
A typical profile has four zones. Each has a purpose, a window, and a specific failure mode when it is wrong.
Preheat
The board is brought from ambient to the soak temperature at a controlled ramp. Its ramp rate exists to limit thermal shock: heating too fast cracks ceramic capacitors and multilayer ceramics, and it spatters the paste, which is where stray solder balls come from. Solvents and volatiles in the paste begin to leave the deposit here.
Indium Corporation’s published reflow limits for SAC305 paste specify an average ramp of 1.0 to 1.5 °C/s, with 0.5 to 2.5 °C/s acceptable (Indium Corporation, SAC305 water-soluble paste data sheet, 2026-10-21에 검색함).
Soak
The soak holds the assembly in a temperature band so that everything reaches thermal equilibrium before the peak. This is its real job. Components of different mass heat at different rates, and without a plateau the heavy parts arrive at the peak late while the light parts are already past it.
Soak is also where flux does its chemistry: it reduces the oxides on the pad and the termination so the alloy can wet them. Run the soak too long or too hot and the flux is consumed before the alloy melts. The result shows up as graping, where the solder particles fail to coalesce into a single mass, and as head-in-pillow, where a BGA ball and its paste never merge.
Reflow
The assembly is taken above the alloy’s liquidus so the solder melts, wets both surfaces and forms the metallurgical bond. What governs here is time above liquidus, usually abbreviated TAL: the number of seconds the joint spends molten.
TAL은 양쪽에 한계가 있는 제약 조건입니다. 시간이 너무 짧으면 합금이 패드와 단자에 완전히 젖지 않아 접합부가 약해지거나 간헐적으로 연결됩니다. 시간이 너무 길면 솔더와 구리 사이의 금속간 화합물층이 필요 이상으로 두꺼워져, 벌크 합금의 특성으로 예상되는 것보다 접합부가 더 취성화됩니다. 별도로, 피크 온도는 부품이 견딜 수 있는 수준으로 제한됩니다.
Indium의 SAC305 데이터시트에서는 액상선 이상 유지 시간을 권장 범위로 45~60초, 허용 범위로 30~100초로 지정하고, 피크 온도는 230~260 °C로 제시합니다. SAC305는 진정한 공정 합금이 아닙니다. 좁은 온도 범위에서 녹으며, 고상선은 217 °C, 액상선은 220 °C입니다(Indium Corporation, Indalloy 256 합금 데이터, 2026-10-21 확인). 두 범위 모두 별도로 정하는 것이 아니라 액상선을 기준으로 설정됩니다. 피크 온도 범위는 액상선보다 10~40 °C 높습니다. 하한은 합금이 정하고 상한은 부품이 견딜 수 있는 수준이 정합니다. TAL 범위는 합금이 그 기준 온도 이상에 머무는 시간입니다.
냉각
냉각은 접합부를 굳히고 결정립 구조를 형성합니다. 프로파일에서 가장 간과되기 쉬운 구간이며, 서로 타당한 두 가지 우려가 맞서는 구간이기도 합니다.
Indium 데이터시트에서는 2~6 °C/s를 권장하고 0.5~6 °C/s를 허용 범위로 제시하며, 냉각이 빠를수록 결정립 구조가 미세해진다고 설명합니다. 이에 맞서는 우려는 열응력입니다. 세라믹 커패시터와 기판 자체는 급격한 온도 구배로 손상될 수 있으므로, 일부 조립업체는 냉각 기울기를 페이스트 허용 범위의 상한보다 훨씬 낮게 제한합니다. 두 효과 모두 실제로 발생합니다. 너무 천천히 냉각하면 결정립이 커지고 금속간 화합물의 성장이 계속됩니다. 너무 빠르게 냉각하면 부품과 기판이 정격 범위를 벗어난 충격을 받습니다.
이 문제를 해결하는 보편적인 수치는 없습니다. 페이스트 데이터시트는 합금이 견딜 수 있는 범위를 정합니다. 부품 데이터시트는 패키지가 견딜 수 있는 온도 구배를 정합니다. 조립품의 열용량은 오븐이 물리적으로 구현할 수 있는 조건을 정합니다. 이 조건들이 충돌하면 부품 한계를 우선해야 합니다. 그 한계를 넘겼을 때 발생하는 손상은 되돌릴 수 없기 때문입니다.
RSS와 RTS: 프로파일 형태 선택하기
대부분의 생산 작업에는 두 가지 프로파일 형태가 사용되며, 선택 기준은 기판의 열용량이 얼마나 불균일한지입니다.
| 특성 | 램프-소크-피크(RSS) | 램프-피크(RTS) |
|---|---|---|
| 형태 | 램프 상승, 유지 구간, 피크, 냉각 | 연속 램프 상승, 피크, 냉각 |
| 열 균일성 | 높음. 유지 구간에서 온도가 균일해지기 때문 | 낮음. 열용량이 작은 부품이 앞서 가기 때문 |
| 공정 시간 | 더 김 | 더 짧음 |
| 적합한 용도 | 열용량이 다양한 부품이 섞인 조립품, 고밀도 조립품, 대형 기판 | 열용량이 균일한 단순한 기판 |
| 주요 위험 | 유지 시간이 길면 플럭스가 소진될 수 있음 | 열용량이 큰 부품의 냉납, 보이드 발생 |
RSS는 조립품을 일정한 온도로 유지해 열용량이 큰 부품과 작은 부품이 동시에 피크에 도달하도록 합니다. RTS는 유지 구간 없이 한 번에 램프 상승을 진행합니다. 속도가 빠르고 오븐 가동 시간을 효율적으로 활용하지만, 기판 전체의 온도 편차가 더 커집니다.
부품 구성이 실제로 다양하게 혼합된 대부분의 생산 조립품에는 소크 프로파일이 사용됩니다. 기판에 01005 크기의 수동 부품과 대형 전력 인덕터가 모두 실장되어 있다면, 유지 구간을 통해 한쪽만 과열되고 다른 쪽은 충분히 가열되지 않는 상황을 방지할 수 있습니다.
리플로 프로파일을 만들고 검증하는 방법
오븐에 저장된 레시피가 아니라 페이스트 데이터시트를 기준으로 프로파일을 만드세요. 페이스트 데이터시트가 허용 범위를 정하고, 오븐 설정은 그 범위 안에 맞춥니다. 그런 다음 조립품 자체가 그 범위를 벗어나지 않는지 검증합니다.
1. 데이터시트에서 제약 조건을 확인합니다. 램프 속도, 소크 온도 범위와 유지 시간, 피크 온도 범위, TAL, 최대 피크 온도입니다. 이것들이 한계입니다. 이후의 조정은 모두 이 범위 안에서 이루어져야 합니다.
2. 부품의 상한 온도를 설정합니다. 기판에 실장된 부품 중 최대 허용 본체 온도가 가장 낮은 부품이 피크 온도를 제한합니다. 또한 수분 민감 패키지의 리플로 분류는 IPC/JEDEC J-STD-020에 규정되어 있습니다. 페이스트 조건을 만족하더라도 부품의 분류 온도를 초과하는 프로파일은 잘못된 프로파일이며, 제품이 현장에 투입된 뒤에야 고장이 나타날 수도 있습니다.
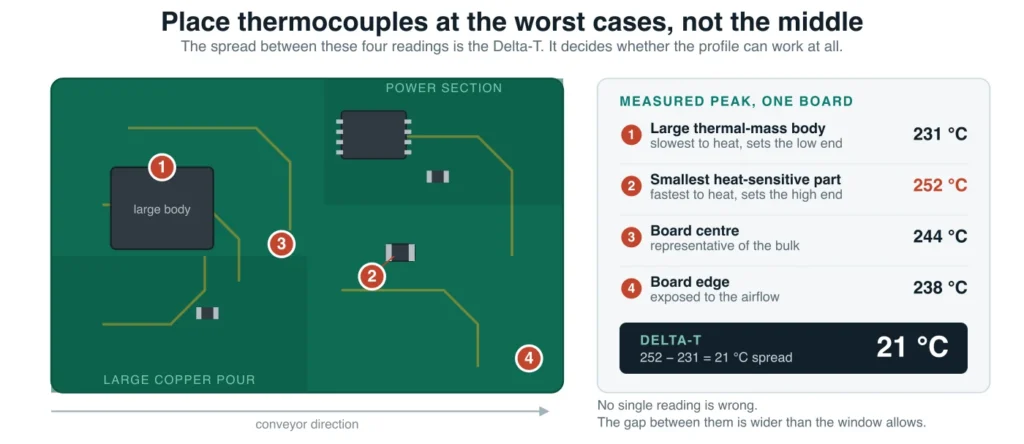
3. 열전대를 기판 중앙이 아니라 최악 조건 지점에 부착합니다. 열용량이 가장 큰 부품, 가장 작고 열에 민감한 부품, 기판 중앙, 기판 가장자리에 열전대를 부착합니다. 가능하다면 BGA 아래에도 하나를 추가합니다. 이 측정값들의 중앙과 가장자리 간 편차가 Delta-T이며, 프로파일이 적합한지 알려 주는 가장 중요한 단일 수치입니다.
4. 프로파일을 실행하고 Delta-T를 확인합니다. 기판 전체의 온도 편차가 공정 허용 범위를 초과하면, 각 열전대의 측정값이 개별적으로 허용 범위에 있더라도 프로파일은 아직 완성된 것이 아닙니다.
5. 정해진 순서로 Delta-T 편차를 줄입니다. 먼저 컨베이어 속도를 조정합니다. 구간 간 관계를 바꾸지 않고 전체 곡선의 시간만 이동시키기 때문입니다. 다음으로 구간 설정 온도를 조정해 곡선 형태를 바꿉니다. 그다음 구간 경계를 조정하되, 앞의 두 방법으로 해결할 수 없는 경우에만 적용합니다. 여러 항목을 한꺼번에 바꾸면 결과를 해석할 수 없습니다.
6. 기록하고 관리합니다. 기판 리비전, 페이스트 로트, 날짜와 함께 프로파일을 저장합니다. 페이스트나 적층 구조, 부품 구성이 바뀌었을 때, 오븐을 정비하거나 수리한 뒤, 그리고 공정 관리의 일부로 정기적인 주기에 따라 프로파일을 다시 확인합니다. 재현할 수 없는 프로파일은 관리 기준이 아니라 우연에 불과합니다.
Delta-T 문제는 NPI 엔지니어들이 자주 놓치는 부분이므로 분명히 짚고 넘어갈 필요가 있습니다. 작고 부품이 촘촘히 실장된 로직 구역과 구리면이 넓게 깔린 대형 전력 구역이 함께 있는 기판에서는 피크 구간 동안 두 영역의 온도가 수십 도까지 차이 날 수 있습니다. 피크 온도를 올려서는 해결할 수 없습니다. 열용량이 작은 영역은 이미 한계에 도달했기 때문입니다. 램프 상승을 늦추거나, 소크 시간을 늘려 열용량이 큰 영역이 따라오게 하거나, 기판 설계를 변경해 해결해야 합니다. 예를 들면 열 릴리프를 추가하고, 구리 면적을 균형 있게 배분하거나, 열용량이 큰 부품을 한곳에 모을 수 있습니다.
솔더 합금별 리플로 온도
리플로 허용 범위는 합금의 액상선 온도를 기준으로 정합니다. 완전히 용융되고 젖을 수 있도록 액상선보다 충분히 높은 온도를 피크로 설정하되, 부품이 견딜 수 있는 한계를 넘어서는 안 됩니다.
| 합금 | 조성 | 고상선 / 액상선 | 일반적인 최고 온도 | 일반적인 액상선 이상 시간(TAL) | 참고 사항 |
|---|---|---|---|---|---|
| SAC305 | Sn 96.5 / Ag 3.0 / Cu 0.5 | 217 / 220 °C | 230~260 °C | 권장 시간: 45~60초 | 무연 작업의 생산 기준선 |
| Sn63/Pb37 | Sn 63 / Pb 37 | 183 °C (공정 조성) | 약 210~220 °C | 30~60초 | 공정 범위가 더 넓지만, RoHS 면제 적용 시에만 허용됨 |
| Sn42/Bi58 | Sn 42 / Bi 58 | 138 °C (공정 조성) | 약 165~180 °C | 페이스트 데이터시트 참조 | 열에 민감한 부품 및 2차 리플로우에 적합 |
이 표에서 수치보다 더 중요한 점은 두 가지입니다.
J-STD-020과 페이스트 데이터시트는 서로 다른 내용을 설명합니다. IPC/JEDEC J-STD-020은 플라스틱 표면실장 패키지의 수분 민감도 분류를 규정합니다. 이 규격의 무연 시험 프로파일은 150~200 °C에서 60~120초간 유지하는 소크, 217 °C를 초과하는 온도에서 60~150초간 유지하는 구간, 최대 260 °C의 분류 피크 온도로 구성됩니다. 이는 부품이 작업대에서 반복 사이클을 거치며 견뎌야 하는 최악의 조건입니다. 기판에 적용할 온도 프로파일을 권장하는 것이 아닙니다. 두 가지를 혼동하면 엔지니어가 페이스트에 필요한 것보다 훨씬 더 높은 온도와 긴 시간으로 프로파일을 설정하게 됩니다.
합금이 혼합된 조립은 재료의 세부 사항이 아니라 공정상의 결정입니다. 납이 함유되지 않은 페이스트를 납이 함유된 표면 마감 기판에 사용하거나 그 반대로 사용하면 계면에서 접합부의 조성이 달라집니다. 결과가 허용 가능한 수준일 수도 있지만, 재고 상황 때문에 우연히 그렇게 되는 것이 아니라 근거를 갖춘 문서화된 결정이어야 합니다.
구형 주석-납 작업은 유해물질 제한 지침(EU RoHS, 2011/65/EU)의 면제 조항에 해당하는 경우에만 여전히 합법입니다. 이 지침은 공표된 면제 목록에 따라 전기·전자 장비의 납을 제한합니다(유럽연합 집행위원회, RoHS 지침, 2026-10-21에 확인). 제품에 면제가 적용된다고 단정하지 말고 최신 목록을 확인하십시오.
솔더 페이스트 선택 및 취급
솔더 페이스트는 금속 분말이 플럭스와 용제 시스템에 분산된 재료입니다. 분말 크기 유형은 선호도나 가격이 아니라 기판에서 가장 미세한 피치에 따라 선택합니다.
분말 크기. IPC J-STD-005는 솔더 분말을 입자 크기에 따라 분류하며, 이 분류는 명목 범위 안에 들어가는 입자의 비율을 기준으로 합니다. 더 미세한 분말은 더 작은 개구를 인쇄할 수 있지만, 단위 질량당 표면 산화물의 양이 많고 보이드가 발생하기 쉬우며 스텐실 수명이 짧습니다. 기본 원칙은 기판의 가장 미세한 피치를 인쇄할 수 있는 가장 거친 분말 유형을 선택하는 것입니다.
| 분말 유형 | 입자 범위 | 일반적인 적용 분야 | 장단점 |
|---|---|---|---|
| 유형 3 | 25~45 µm | 표준 피치, 0.5 mm 이상 | 스텐실 수명이 가장 길고 보이드가 가장 적음 |
| 유형 4 | 20~38 µm | 미세 피치, 약 0.4~0.5 mm | 균형이 잘 잡혀 있어 미세 피치에 흔히 사용되는 선택 |
| 유형 5 | 15~25 µm | 초미세 피치, 0.3 mm 이하 | 가장 미세한 인쇄가 가능하지만 산화물 함량이 가장 높고 수명이 가장 짧음 |
플럭스 화학. 노클린, 수용성, 로진 플럭스는 활성도와 잔류물 특성이 서로 다릅니다. 선택은 프린터 단계에서 이루어지지만 그 대가는 나중에 치르게 됩니다. 컨포멀 코팅 단계에서, 청정도 시험에서, 또는 부품 아래 잔류물로 인해 현장 고장이 발생했을 때 말입니다. 조립품에 코팅을 적용할 예정이라면 페이스트 인증 후가 아니라 그 전에 코팅 공급업체에 호환성을 확인하십시오.
금속 함량과 점도 페이스트가 개구부를 통과하며 어떻게 거동하는지, 그리고 스텐실 위에서 얼마나 오래 사용할 수 있는지를 결정합니다. 이는 인쇄 품질에 영향을 주는 변수이지 상수가 아니며, 온도와 스텐실 위에 머문 시간에 따라 달라집니다.
보관 및 취급. 페이스트는 보통 냉장 보관하며 사용 전에 실온으로 되돌려야 합니다. 차가운 페이스트를 인쇄하면 수분이 응결되어 인쇄가 고르지 않기 때문입니다. 스텐실 사용 가능 시간에는 한계가 있으며, 제조업체가 이를 명시합니다. 너무 오래 열어 둔 페이스트는 그렇지 않은 페이스트와 다르게 인쇄되며, 그 차이는 SPI가 감지하지만 누구도 믿기 어려워할 정도의 체적 편차로 나타납니다.
리플로 장비와 사양 지정 방법
세 가지 가열 기술이 시장을 나누고 있습니다. 이 가운데 무엇을 선택할지는 어느 기술이 최신인지의 문제가 아니라 균일성, 열용량 대응 능력, 비용 사이의 절충 문제입니다.
강제 대류, 적외선 및 기상 리플로
강제 대류 방식은 생산 현장에서 기본적으로 사용됩니다. 가열된 공기를 여러 개의 독립 제어 구역에 순환시키며, 공기가 기판 위로 직접 불어오기 때문에 부품의 색상, 재료 또는 표면 마감과 관계없이 노출된 모든 표면에 대류로 열을 전달합니다. 이 때문에 부품 구성이 다양한 기판에서도 균일한 가열이 가능합니다. 구역 수는 품질이 아니라 제어 해상도를 나타내는 사양입니다. 구역이 많으면 온도 프로파일을 더 세밀하게 조정할 수 있지만, 접합부 품질이 더 좋아지는 것은 아닙니다.
적외선 가열은 복사열로 에너지를 전달합니다. 효율적이고 기계적으로 단순하지만 재료마다 에너지 흡수율이 다르고, 그림자 효과 때문에 큰 부품이 뒤쪽 영역을 가릴 수 있습니다. 이러한 이유로 적외선은 현재 생산 라인보다 탁상형 장비와 재작업 장비에 더 많이 사용됩니다.
기상 리플로 는 어셈블리를 불활성 퍼플루오르화 유체의 포화 증기에 담급니다. 증기가 기판에 응축되면서 유체의 끓는점으로 정해지는 일정한 온도에서 잠열을 전달합니다. 열 전달이 매우 균일해 열용량이 큰 부품이나 열에 민감한 부품에 적합하고, 증기가 산소를 밀어내 산화도 제한됩니다. 단점은 유체 비용과 취급 문제이며, 많은 시스템에서 공정이 연속식이 아니라 배치식이라는 점입니다.
질소와 진공
질소 불활성화는 리플로 중 산화를 줄이고 젖음성을 개선합니다. 이는 특히 미세 피치 패키지, 무연 합금 및 고신뢰성 제품에서 중요합니다. 질소는 운영 비용이 발생하므로, 불량 감소 효과가 가스 비용을 상쇄하는지가 판단 기준입니다. 단순한 기판을 생산하는 안정적이고 잘 관리되는 라인에서는 비용을 정당화하기 어려운 경우가 많습니다. 자동차 또는 의료 제품용 미세 피치 BGA와 QFN 작업에서는 대체로 비용을 정당화할 수 있습니다.
진공 리플로는 합금이 녹아 있는 동안 진공을 적용해 접합부에 갇힌 기체를 빼내고 보이드 발생을 크게 줄입니다. 바닥 단자형 패키지와 어레이 패키지의 보이드를 줄이는 데 가장 효과적인 수단이며, 프로파일 조정이 아닌 설비 투자 결정에 해당합니다.
생산량에 맞춘 오븐 크기 산정
오븐 크기 산정 예제
조립업체가 시간당 기판 180장을 생산해야 합니다. 각 기판의 길이는 8인치이고, 솔더 페이스트 제조업체는 4분 동안 진행되는 3단계 프로파일을 권장합니다. 컨베이어에서 기판 사이 간격은 2인치이므로 적재율은 0.8입니다.
1단계. 분당 기판 수. 180 / 60 = 분당 기판 3장.
2단계. 필요한 라인 속도. (분당 기판 3장 × 기판당 8인치) / 0.8 = 분당 30인치.
3단계. 필요한 가열 길이. 분당 30인치 × 4분 = 120인치, 즉 10피트.
오븐에는 최소 120인치의 가열 길이가 필요합니다. 냉각 구간, 투입 구간 및 배출 구간은 가열 구역 바깥에 있으므로 오븐 전체 길이는 이보다 더 깁니다. 가열 길이가 아닌 전체 길이를 기준으로 견적을 받는 것은 흔히 발생하는 값비싼 오해입니다.
리플로 공정을 위한 기판 설계
대부분의 리플로 불량은 기판이 인쇄기에 도달하기도 전에 설계 단계에서 결정됩니다. 툼스토닝, 브리징, 휨은 각각 특정한 레이아웃 또는 스텐실 설계 결정에서 비롯됩니다.
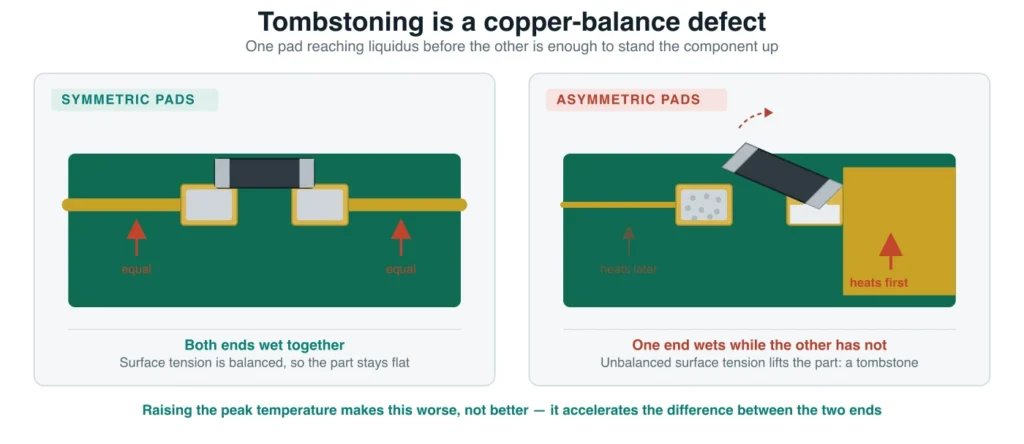
부품 패드 간 열적 대칭성 은 툼스토닝이 발생하는 원인입니다. 한쪽 패드가 넓은 구리 영역에 연결되고 다른 쪽 패드는 가는 트레이스에 연결되어 있으면, 부품의 한쪽 끝이 다른 쪽보다 먼저 액상선 온도에 도달합니다. 먼저 도달한 쪽이 젖고, 표면 장력이 당기면서 부품이 세워집니다. 양쪽 끝의 구리 균형을 맞추면 이 불량은 대부분 사라집니다.
패널 전체의 구리 균형 은 휨을 좌우합니다. 넓은 불균형 구리 영역은 가열과 팽창이 고르지 않고, 패널은 피크 온도 구간을 통과하면서 휘어집니다. 해결책은 기판 자체가 아니라 패널의 폐기 영역에 구리를 추가해 분포를 균일하게 만드는 것입니다.
컨베이어 진행 방향을 기준으로 한 부품 방향 은 긴 부품에서 중요합니다. 길쭉한 부품을 공기 흐름 방향과 나란히 놓지 않고 가로로 배치하면 합금이 녹아 있는 동안 부품이 들리거나 움직일 가능성이 줄어듭니다.
패드 형상과 간격 은 브리징을 좌우합니다. 솔더 브리징은 페이스트 체적과 간격의 문제이지 오븐 문제가 아니며, 프로파일이 아니라 스텐실을 조정해 해결해야 합니다.
가장자리 레일과 부품 배치 금지 영역 은 컨베이어가 고정할 부분을 제공하고, 운반 중 기판 가장자리의 부품이나 페이스트가 흐트러지는 것을 방지합니다.
패키지별 스텐실 개구부 규칙 은 나머지 대부분의 문제를 해결합니다:
- 미세 피치 소자에는 개구부 끝을 둥글게 만들어 응력 집중을 줄이고 페이스트 이형성을 개선합니다.
- BGA 패드와 초소형 수동소자에는 정사각형 개구부를 사용해 균일한 도포량과 예측 가능한 솔더볼 형성을 확보합니다.
- QFN 열 패드에는 십자형 개구부를 사용해 넓은 노출 패드 아래의 페이스트 체적을 제어하고 가장자리의 솔더 비드를 줄입니다.
- 미세 피치 소자에서는 브리징이 간격보다 과도한 페이스트 체적 때문에 발생하므로 개구부를 축소합니다.
피듀셜 은 실장기에 신뢰할 수 있는 기준점을 제공합니다. 피듀셜이 없으면 실장 정밀도는 장비가 아니라 기판 제조 공차와 패널 정합에 의해 제한됩니다.
충전하지 않은 비아 인 패드 리플로우 중 솔더 페이스트가 배럴을 따라 스며들어 솔더 접합부에 솔더가 부족해지고 반대쪽 면까지 오염시킵니다. 비아를 패드 안에 배치해야 한다면 비아를 충전하고 캡을 씌워야 하며, 충전 유형은 IPC-4761을 기준으로 지정해야 합니다. 인쇄 회로 기판 비아 구조 보호 설계 가이드에서는 비아 보호 유형과 각 유형의 합격 기준을 정의합니다. 이는 기판을 주문하기 전에 결정해야 하는 제조 관련 사항입니다.
양면 및 혼합 기술 조립
대부분의 실제 제품은 전부 표면 실장 방식으로만 구성되지 않습니다. 관통 홀 부품을 어떻게 처리할지, 양면 조립을 어떤 순서로 진행할지는 새로운 조립품을 만들 때마다 결정해야 합니다.
2차 리플로우
양면 기판에서는 한쪽 면을 먼저 리플로우한 다음 기판을 뒤집어 반대쪽 면에 솔더 페이스트를 인쇄하고 부품을 실장한 후 리플로우합니다. 문제는 첫 번째 면의 솔더 접합부가 두 번째 열 사이클에 노출되고 합금이 고상선 온도 이상에서 연화된다는 점입니다.
실용적인 규칙은 순서와 무게를 고려하는 것입니다. 부품 수가 적거나 부품이 더 작은 면을 먼저 납땜하면 무거운 부품이 떨어질 위험이 없는 2차 공정에 배치됩니다. 무거운 부품을 첫 번째 면에 배치해야 한다면 접착제 점을 사용해 2차 리플로우 동안 고정합니다. 2차 공정은 대개 최고 온도를 약간 낮춰 진행하며, 일부 설계에서는 열 차폐재로 밑면을 보호합니다.
리플로우 라인에서 처리하는 관통 홀 부품
혼합 기술 조립에는 다음 세 가지 방법 중 하나가 주로 사용됩니다:
| 공정 | 가장 적합한 기판 구성 | 생산량 범위 | 주요 제약 조건 |
|---|---|---|---|
| 핀 인 페이스트 | 표면 실장 기판에 함께 실장되는 관통 홀 부품 | 소량부터 대량까지 | 솔더 페이스트가 배럴과 접합부를 모두 채워야 하므로 개구부와 도포량이 더 커야 함 |
| 선택적 납땜 | 관통 홀 부품 수가 적당한 혼합 기판 | 소량에서 중간 규모 | 노즐 접근성 및 접합부당 사이클 시간 |
| 웨이브 납땜 | 관통 홀 전용 또는 혼합 기판 | 대량 | 표면 실장 면을 위한 마스킹 또는 고정 장치 |
핀 인 페이스트는 공정 단계를 통째로 줄여 주므로 알아둘 가치가 가장 높은 방법입니다. 관통 홀 패드 위에 개구부를 넓혀 충분한 양을 도포하는 방식으로 솔더 페이스트를 인쇄해 배럴을 채우고 필렛을 형성합니다. 그런 다음 부품을 실장하고 전체 조립품을 한 번에 리플로우합니다. 제약은 도포량입니다. 솔더 페이스트가 접합부와 배럴을 모두 채워야 하므로 표면 실장 부품에 같은 패드를 사용할 때보다 개구부가 넓고 페이스트 도포층도 높아야 합니다.
선택 기준은 부품 구성과 생산량입니다. 공정 선택은 선호도가 아니라 관통 홀 부품 수에 따라 결정되며, 대부분의 기판은 하나의 조립품에 여러 공정을 함께 사용합니다. 그렇지 않은 것처럼 간주하면 견적이 잘못되기 쉽습니다.
일반적인 리플로우 결함과 그 원인
리플로우 결함은 무작위로 발생하지 않습니다. 흔히 발생하는 각 결함에는 몇 가지 원인이 있으며, 이러한 원인은 측정 가능한 공정 매개변수이거나 검사 가능한 레이아웃 설계 사항입니다.
| 결함 | 외관 | 주요 원인 | 수정 방법 | 합격 판정 등급 |
|---|---|---|---|---|
| 툼스톤 현상 | 칩 부품의 한쪽 끝이 들려 수직으로 서 있음 | 패드 간 열 불균형, 균일하지 않은 솔더 페이스트 도포량 또는 지나치게 빠른 온도 상승 | 패드의 구리량을 균형 있게 조정하고, 도포량을 동일하게 맞추며, 온도 상승 속도를 낮춥니다 | Class 2 및 Class 3: 단자가 패드에서 완전히 들린 경우 불합격 |
| 솔더 브리징 | 솔더가 인접한 패드나 리드를 연결함 | 솔더 페이스트 과다 도포, 개구부 설계, 스텐실 밀착 불량 | 개구부 크기를 줄이고, 인쇄 압력을 조정하며, 정렬 상태를 확인합니다 | Class 2 및 Class 3: 브리지가 도체 간 단락을 일으키는 경우 불합격 |
| 보이드 | 접합부 내부의 기포. 주로 BGA, QFN 및 전력 패키지에서 발생함 | 가스 방출, 산화물, 솔더 페이스트 취급, 온도 상승 속도 | 보이드 발생이 적은 솔더 페이스트를 사용하고, 예열 시간을 늘리며, 진공 또는 질소 사용을 고려합니다 | 3등급은 더 엄격합니다. 해당 기준과 합의된 보이드 허용 한계에 따라 평가하세요 |
| 헤드인필로우 | BGA 볼이 페이스트와 접촉하지만 서로 융합되지 않음 | 리플로우 중 패키지 또는 기판의 휨 현상. 산화로 악화됨 | 페이스트 양을 늘리고, 산화에 더 강한 플럭스를 사용하며, 프로파일을 조정하고, 불활성 분위기를 사용하세요 | 3등급: 접합부가 금속학적으로 형성되지 않았으므로 불합격 |
| 그레이핑 | 포도송이처럼 보이는 과립형 산화 표면 | 과도한 소크 또는 TAL로 인해 합금이 융합되기 전에 플럭스가 소진됨 | 소크 시간을 줄이고, TAL을 낮추며, 열 안정성이 더 높은 페이스트를 사용하세요 | 젖음이 불충분하므로 불합격 |
| 솔더 볼링 | 패드 또는 배선 주위에 흩어진 작은 구형 입자 | 램프 속도가 너무 빠르거나, 스텐실 세척이 불량하거나, 페이스트가 열화되어 페이스트가 튐 | 예열 속도를 늦추고, 스텐실을 세척하며, 페이스트 사용 수명을 관리하세요 | 크기와 위치에 따라 다릅니다. 해당 기준에 따라 평가하세요 |
| 콜드 조인트 또는 교란된 접합부 | 무광택이고 거칠거나 갈라진 필렛 | 피크 온도 또는 TAL이 부족하거나, 용융 상태에서 진동이 발생함 | 페이스트 데이터시트에 따라 프로파일을 확인하고, 컨베이어를 안정화하세요 | 젖음이 불충분하므로 불합격 |
| 부품 밀림 또는 비스듬한 배치 | 리플로우 중 부품이 패드에서 벗어남 | 젖음 불균형, 컨베이어 진동 또는 공기 흐름의 교란 | 페이스트 양을 균형 있게 조정하고, 이송을 안정화하며, 팬 설정을 검토하세요 | 실장 기준에 따라 평가하세요 |
| 휨 | 피크 온도를 통과하는 동안 기판 또는 패널이 휨 | 구리 분포 불균형, 비대칭 적층 구조, 습기 | 구리 분포의 균형을 맞추고, 적층 구조를 검토하며, 리플로우 전에 베이킹하세요 | 결과적인 접합부 상태에 따라 공정 지표 또는 결함 |
| 팝코닝 | 흡수된 습기가 피크 온도에서 급격히 기화하여 발생하는 균열 또는 박리 | 리플로우 전에 습기에 민감한 패키지가 습기를 흡수함 | IPC/JEDEC J-STD-033의 일정에 따라 베이킹하고, 바닥 수명을 관리하세요 | 결함: 패키지가 손상됨 |
보이드와 헤드인필로우는 같은 가정을 무너뜨립니다. 즉, 접합된 것처럼 보이는 접합부는 실제로도 접합되었다는 가정입니다. 툼스토닝이 이 목록에 포함되는 이유는 다릅니다. 눈에 잘 띄지만 불균형은 패드의 구리 설계에 내재되어 있으므로, 램프 속도를 늦추면 현상이 완화될 수는 있어도 근본적인 해결에는 레이아웃이나 스텐실 변경이 필요합니다.
어레이 패키지의 보이드 프로파일 변경이 가장 효과가 적은 결함입니다. 합금이 굳기 전에 가스가 빠져나가지 못하면 보이드가 생기므로, 조정할 수 있는 요소는 램프 속도, 페이스트 화학 조성, 예열 시간 및 분위기입니다. BGA나 QFN에서는 가스가 빠져나오는 경로가 길기 때문에 걸윙 부품보다 보이드가 더 많이 생깁니다. 진공 리플로우가 단일 조치로는 가장 효과가 크며, 보이드 발생이 적은 페이스트와 더 길고 완만한 예열은 비용이 더 저렴한 대안입니다.
헤드인필로우 위에서 보면 접합된 것처럼 보이기 때문에 검사에서 가장 자주 놓치는 결함입니다. 원인은 휨입니다. 리플로우 중 패키지가 휘면 볼이 페이스트에서 들리고, 패키지가 다시 평평해질 때쯤이면 볼 없이 페이스트만 이미 리플로우된 상태입니다. Indium Corporation의 이 결함에 관한 기술 자료는 리플로우 중 부품 또는 기판의 휨이 산화로 악화되어 발생한다고 설명하며, 가장 실용적인 대책으로 솔더 페이스트를 권장합니다(Indium Corporation, 헤드인필로우의 검사 및 예방, 검색일: 2026-10-21). 검출에는 보통 X선 검사 또는 염색 후 파괴 검사가 필요하므로, BGA 기판의 초도품 작업에 이러한 검사 중 하나를 포함해야 합니다.
툼스톤 현상 설계 단계에서 결함이 내재되는 가장 분명한 사례입니다. 공개된 완화 방법은 패드 대칭성과 일관된 페이스트 도포량이며, 둘 다 레이아웃 및 스텐실 설계에서 결정됩니다. "젖게 하려고" 피크 온도를 높이면 툼스토닝은 개선되는 것이 아니라 악화됩니다. 양쪽 끝 사이의 차이가 더 빠르게 커지기 때문입니다.
검사 및 합격 기준
검사는 공정이 제대로 작동했는지 확인합니다. 합격 판정은 결과가 충분히 양호한지 판단합니다. 두 질문은 서로 다르며, 각각 다른 기준으로 답합니다.
검사 단계는 순서대로 다음과 같습니다. SPI 리플로우 전: 페이스트 도포량과 정렬 상태 확인; AOI 리플로우 후: 부품의 실장 여부, 극성, 정렬 상태 및 눈에 보이는 접합부 형상 확인; X선 육안으로 볼 수 없는 접합부의 경우. 실제로는 BGA, QFN 및 기타 하부 단자 패키지가 해당됩니다. 단면 분석 X선 검사로 판단하기 어려운데 중요한 문제일 경우 파괴 검증을 위해 수행하며, 기능 시험 최종 제품 수준의 검증 단계로 삼습니다.
합격 판정은 별도의 기준에 따라 이루어집니다. 접합부는 검사자의 눈대중이 아니라 명시된 표준과 등급을 기준으로 평가합니다. 해당 표준은 IPC-A-610이며, 전자 조립품의 허용 기준입니다. 현재 개정판은 J로, 2024년에 발행되어 개정판 H를 대체했습니다. 판정 기준은 제품 등급별로 구성되며, Class 1은 일반 전자제품, Class 2는 전용 서비스 전자제품, Class 3은 고성능 및 열악한 환경에서 사용되는 제품을 다룹니다.
실무에서는 두 가지 결과가 따릅니다.
등급은 생산 현장에서 판단하는 것이 아니라 생산 전에 결정하는 상업적 선택입니다. 제품 사용 환경상 필요하지 않은데도 Class 3을 선택하면 신뢰성은 높이지 못한 채 검사 비용만 늘어납니다. 차량에서 열순환을 겪을 제품에 Class 2를 선택하면 보증 문제로 이어질 수 있습니다.
무연 솔더 접합부는 유연 솔더 접합부와 외관이 달라야 합니다. SAC305 필렛은 일반적으로 많은 검사자가 교육받을 때 접했던 광택 있고 오목한 주석-납 필렛보다 더 무광택이고 거칠며 둥근 형태입니다. 무연 접합부의 광택을 기준으로 판정하는 것은 과거의 기준이며, 불필요한 불합격 판정을 초래할 뿐 아니라 실제 결함이 있는 접합부가 우연히 광택이 난 경우 잘못된 확신을 주기도 합니다.
이 표준의 모든 기준에는 세 가지 상태가 있습니다. 허용 가능(Acceptable), 공정 지표(Process Indicator), 결함(Defect)입니다. 이 중간 상태를 두고 가장 많은 논쟁이 벌어집니다. 공정 지표란 이상적인 상태는 아니지만 해당 등급에서 형상, 적합성 또는 기능을 저해하지 않는 상태이므로 기판을 불합격 처리할 이유가 되지 않습니다. 모든 공정 지표를 결함으로 취급하면 원래 상태보다 더 큰 위험을 초래하는 재작업이 늘어납니다. 또한 Class 3 제품에서는 사양에서 요구하지도 않은 비용까지 발생합니다.
리플로우 공정 검증 방법
리플로우 공정 검증이란 생산에 들어가기 전에 공정이 관리 상태에 있음을 문서로 입증하는 것입니다. 제출물은 외관이 좋은 기판이 아니라 초도품 기록입니다.
- 프로파일 측정. 모든 열전대 측정값과 델타 T를 명시해 초도품 프로파일을 기록합니다.
- 페이스트 추적성. 사용한 프로파일에 대응하도록 합금, 로트, 분말 유형 및 날짜를 기록합니다.
- SPI 한계값. 해당 조립품에 맞는 페이스트 체적 및 정렬 한계값을 설정하고 문서화합니다.
- AOI 검사 범위. 기본 설정 그대로 두지 말고, 해당 조립품에서 실제로 발생하는 결함 유형에 맞춰 프로그램을 조정합니다.
- 숨겨진 접합부. 어레이 패키지의 초도품 검사도 포함해 X선 검사 샘플링 계획을 정합니다.
- 기록. 기판 개정판, 페이스트 로트 및 날짜와 연결해 프로파일을 저장합니다.
- 프로파일 재설정 조건. 문서화하고 담당 역할을 명확히 지정합니다.
- 합격 등급. 표준 번호와 개정 문자를 포함해 서면으로 기록합니다.
- 재작업. 재작업 기준과 허용되는 재작업 횟수를 정하고, 재작업한 접합부의 재검사 방법도 명시합니다.
- 수분 민감도. 부품을 식별하고 베이킹 및 바닥 수명 관리 절차를 마련합니다.
자주 묻는 질문
플로우 솔더링과 리플로우 솔더링은 어떻게 다른가요?
리플로우 솔더링에서는 패드에 도포된 페이스트 형태로 솔더를 공급하고, 도포된 위치에서 녹입니다. 플로우 또는 웨이브 솔더링에서는 기판을 녹은 솔더의 고정된 파동 위로 통과시켜 솔더가 도금된 관통 구멍을 타고 올라오게 합니다. 리플로우는 표면 실장 부품에, 웨이브 솔더링은 관통 홀 부품에 사용하며, 많은 생산 기판에서 두 공정을 모두 사용합니다.
히트건으로 솔더를 리플로우할 수 있나요?
단일 부품을 제거하거나 교체할 때는 가능합니다. 하지만 기판을 조립하는 데는 적합하지 않습니다. 히트건은 제어된 승온 구간이나 유지 구간이 없고 최고 온도를 측정할 수도 없어, 정해진 프로파일을 구현하거나 반복 가능한 접합부를 만들 수 없습니다. 히트건은 재작업용 도구이며, 재작업 중에도 기판의 층간 박리나 인접 부품의 과열을 일으킬 위험이 있습니다.
집에서 솔더를 리플로우하려면 어떻게 해야 하나요?
현실적인 방법으로는 핫플레이트, 개조한 토스터 오븐 또는 열풍 스테이션이 있습니다. 이들 모두 구역별 온도 제어나 측정된 프로파일을 제공하지 않으므로, 액상선 이상 유지 시간이나 최고 온도를 확인할 수 없고 접합부가 붙어 보이는지 외에는 합격 기준도 없습니다. 안전이 중요하지 않은 프로토타입 작업이라면 감수할 만한 절충안입니다. 하지만 제어된 공정을 대체할 수는 없습니다.
Type 4 솔더 페이스트란 무엇인가요?
Type 4는 IPC J-STD-005에 따른 분말 크기 분류로, 입자 크기는 20~38 µm입니다. 0.4~0.5 mm 안팎의 미세 피치 작업에서 흔히 사용됩니다. 기판에서 가장 미세한 피치를 처리할 수 있는 범위 내에서 가능한 한 입자가 굵은 유형을 선택하세요. 더 미세한 분말은 인쇄성이 좋지만 산화가 빠르고 스텐실 수명을 단축합니다.
리플로우 솔더링에 이상적인 온도는 얼마인가요?
최고 온도는 합금에 따라 정해지고 부품의 내열 한계로 제한되므로 단일 온도는 없습니다. 217~220 °C에서 녹는 SAC305의 경우, 권장 액상선 이상 유지 시간은 45~60초이며 발표된 최고 온도 범위는 230~260 °C입니다. 상한은 기판에 장착된 부품 중 허용되는 최대 본체 온도가 가장 낮은 부품에 따라 정해집니다.
무연 솔더 접합부가 왜 무광택으로 보이나요?
SAC305 접합부는 일반적으로 무광택이고 거칠기 때문입니다. 많은 검사자가 양호한 접합부의 특징으로 여기는 광택 있고 오목한 필렛은 주석-납 합금의 특성입니다. 무연 접합부를 광택으로 판정하는 것은 과거의 기준이며, 무연 조립에서 가장 흔한 검사 오류입니다.
리플로우 프로파일은 얼마나 자주 재검증해야 하나요?
페이스트, 적층 구조 또는 부품 구성이 바뀌거나, 오븐을 정비 또는 수리한 뒤에는 프로파일을 다시 설정하세요. 공정 관리의 일환으로 정기적인 주기마다 재설정하는 것도 필요합니다. 기판 개정판과 연결해 저장했지만 페이스트 로트와 연결하지 않은 프로파일 기록은 불완전합니다. 페이스트만 바뀌어도 결과가 달라질 수 있기 때문입니다.
시작하기
무엇이든 바꾸기 전에 현재 공정에서 두 가지를 확인하세요. 첫째, 현재 사용하는 조립품을 기준으로 프로파일을 검증했는지, 아니면 비슷한 기판에서 그대로 가져왔는지 확인합니다. 둘째, 합격 등급과 표준 개정판을 명시해 문서화했는지, 아니면 그저 당연한 것으로 여겼는지 확인합니다.
프로파일을 물려받은 경우, 가장 빠른 개선 방법은 대개 오븐 설정을 새로 만드는 것이 아닙니다. 현재 보드에서 Delta-T를 측정하는 것입니다. 이를 통해 해당 프로파일이 조립품 전체에서 실제로 적용 가능한지 알 수 있기 때문입니다. 적용 등급을 추정하는 경우, 비용이 가장 적게 드는 개선 방법은 다음 구매 주문서에 해당 등급을 명시하는 것입니다. 비용은 들지 않으며 최종 검사 때 불거질 수 있는 이견을 없앨 수 있습니다.
두 가지 확인 모두 비용이 거의 들지 않으며, 요청하면 공급업체가 직접 답변해 줄 수 있습니다. 프로파일에 관한 질문에는 열전대 측정 곡선과 보드 리비전이 표시된 차트가 제시되어야 합니다. 등급에 관한 질문에는 등급명, 리비전 문자 및 날짜가 제시되어야 합니다. 그보다 모호한 답변은 검증되지 않은 것으로 간주하는 편이 좋습니다.
출처
- Indium Corporation, SAC305 수용성 솔더 페이스트 제품 데이터시트, 권장 및 허용 램프 속도, 소크 구간, 액상선 온도 이상 유지 시간, 최고 온도 및 냉각 속도에 관한 자료입니다. 2026-10-21에 확인했습니다.
- Indium Corporation, Indalloy 256(SAC305) 솔더 합금 데이터, 고상선 온도 217 °C 및 액상선 온도 220 °C에 관한 자료입니다. 2026-10-21에 확인했습니다.
- Indium Corporation, 헤드인필로우의 검사 및 예방, 헤드인필로우의 뒤틀림 및 산화 메커니즘과 권장 대응책에 관한 기술 논문입니다. 2026-10-21에 확인했습니다.
- IPC / Global Electronics Association, 표준을 충족하세요, IPC-A-610, J-STD-001 및 관련 표준군의 적용 범위에 관한 자료입니다. 2026-10-21에 확인했습니다.
- IPC, IPC-A-610J: 전자 조립품의 합격 기준, 2024년에 발행되어 개정판 H(2020)를 대체합니다. IPC 및 다음을 포함한 라이선스 판매처에서 구할 수 있습니다. ANSI 웹스토어.
- IPC/JEDEC, J-STD-020: 비밀봉 고체 표면 실장 소자의 습기/리플로우 민감도 분류, 무연 분류 프로파일의 한계와 분류 최고 온도에 관한 자료입니다.
- IPC, J-STD-005: 솔더 페이스트 요구사항, Type 3(25~45 µm), Type 4(20~38 µm), Type 5(15~25 µm)를 포함한 솔더 분말 입도 분류에 관한 자료입니다.
- IPC/JEDEC, J-STD-033: 습기/리플로우 민감 표면 실장 소자의 취급, 포장, 운송 및 사용, 습기 관련 절에서 언급한 베이킹 일정 및 바닥 수명 관리에 관한 자료입니다.
- IPC, IPC-4761: 인쇄 회로 기판 비아 구조 보호 설계 가이드, 보드 설계 절에서 언급한 비아 보호 유형에 관한 자료입니다.
- 유럽연합 집행위원회, RoHS 지침, 전기·전자 장비 내 납 사용 제한 및 면제 제도에 관한 자료입니다. 2026-10-21에 확인했습니다.
