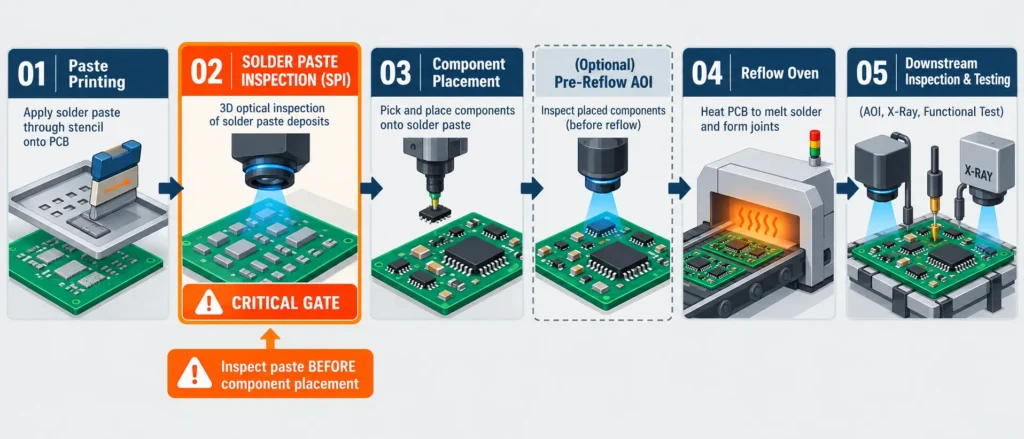
はんだペースト検査(SPI)は、印刷後、部品搭載前にPCB上へ印刷されたペーストを検査します。3D SPIシステムは、あらかじめ設定された限度値に照らして、ペーストの体積、高さ、面積、位置ずれを測定します。不良印刷を部品搭載やリフローの前に保留し、修正できるようにします。ハードウェアエンジニアやPCBAの購買担当者にとって重要なのは、実装業者が対象となるペースト印刷を確実に測定し、不合格時に一貫して対応できるかどうかです。
SPIに合格したことは、検査対象のペースト印刷が限度値を満たしていることを確認するものです。完成したはんだ接合部や電気的機能を保証するものではありません。
要点
- ペーストがまだ検査可能な状態である、印刷後かつ部品搭載前に検査します。
- パーセンテージは、文書化された基準体積と適格性確認済みの合格限度値に照らして解釈します。
- 設備の能力だけでなく、不良印刷の封じ込め、修正、再検査も評価します。
- ペースト測定では確認できない不良に備え、後工程での検査と試験も継続します。
工程の順序は はんだペースト印刷 → SPI → 部品搭載 → リフロー → 後工程での検査と試験です。部品搭載後に、リフロー前のAOIを実施する場合もあります。
SPIでは何を測定し、3D検査はどのように行われますか?
SPIは、印刷されたペーストの形状と位置を評価します。正しい基板とメタルマスクの版を使用し、測定値を意図したペースト印刷と比較することで、その有用性が発揮されます。
SPIの結果に示される測定値の読み方
体積、高さ、面積、位置ずれは、それぞれペースト印刷の異なる側面を示します。いずれも基準値なしには解釈できません。
| 測定項目 | 意味 | 有用な報告基準 |
|---|---|---|
| 体積 | 局所的な基準面より上にあるペーストの積算体積 | mm³またはnL。明示された基準体積に対するパーセンテージ |
| 高さ | 基準面に対するペースト印刷の高さ | µm。平均値、最大値、その他の報告統計量を明示 |
| 面積 | 検査領域内におけるペーストの占有面積 | mm²。設定された基準面積に対するパーセンテージ |
| X/Y位置ずれ | 意図したペースト印刷位置からのずれ | 基板の各軸に沿った符号付きのµm値 |
| 形状/ブリッジ | 不規則な形状、または隣接領域をつなぐペースト | 注釈付き画像と適用される検出ルール |
市販のSPIシステムはこうした形状的特徴を検査しますが、出力項目は構成によって異なります。
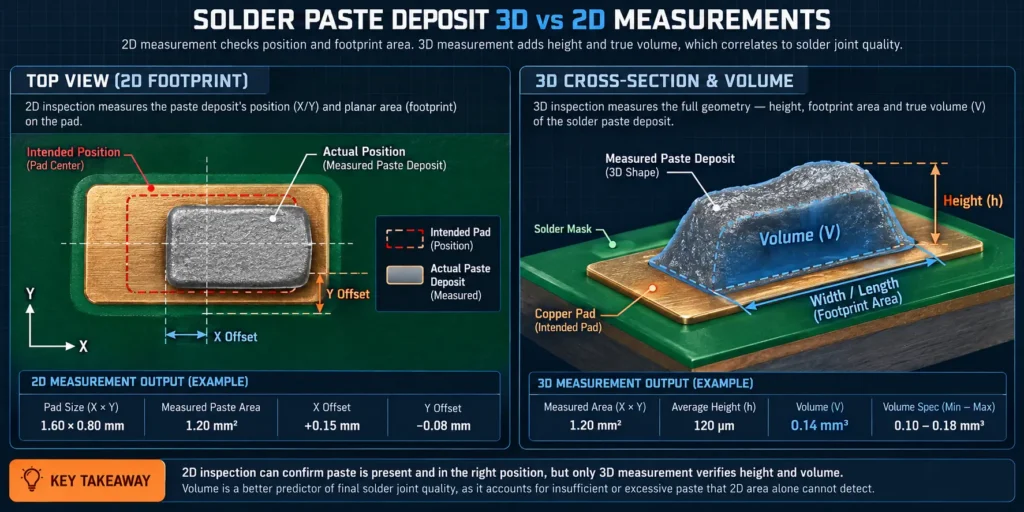
面積がほぼ同じ2つのペースト印刷でも、体積は異なる場合があります。薄いペーストは上から見ると十分に印刷されているように見えても、意図した量に満たないことがあります。反対に、中央部に高い山があっても、占有面積全体にわたって十分な体積があるとは限りません。
3D検査が2D検査に加えるもの
3次元検査では、表面画像の情報に測定された高さと体積が加わります。2次元検査では、ペーストの有無、面積、位置、目視できるペーストのつながりを評価できますが、占有面積だけから積算体積を確定することはできません。
システムは検査プログラムをPCBに位置合わせし、ペースト印刷を撮像して表面形状を再構成し、算出した測定値を限度値と比較します。たとえばヤマハは、2D照明を使った輪郭抽出の後に、位相シフトによる高さ測定を行う方式を公開しています。これは一つの実装例であり、すべてのSPI装置に当てはまる説明ではありません。
製造上の判断に定量的な体積または高さが必要な場合は、3D測定を使用します。ただし、測定の妥当性を確保するには、実際のペースト印刷のサイズ、表面、基板条件で検証する必要があります。
組立上の問題になる前にSPIで検出できる印刷不良は何ですか?
SPIは、ペーストの欠落、量不足、過剰、位置ずれ、ブリッジを検出できます。こうした所見は印刷異常や後工程のリスクを示しますが、特定のリフロー不良が発生することを確定するものではありません。
ペーストの異常から、次に調べるべきことを見極める
アラームが発生した位置とパターンによって、最初に行う調査が決まります。特定の開口部で繰り返し発生するペースト量不足は、パネル全体にわたる一様な位置ずれとは、別の問題を示唆します。
| 印刷されたペーストの状態 | SPIで確認できる兆候 | 考えられる後工程のリスク | 最初に行う調査 | 必要な適格性確認 |
|---|---|---|---|---|
| 堆積量不足 | 体積(nL/mm³)および公称値に対する割合(%) | はんだ量不足または接続不良 | 開口部の詰まり、離型性、ペーストの状態 | 開口部の形状、局所的な厚さ、ペースト製品 |
| 過剰な堆積 | 体積に加え、面積と形状 | はんだブリッジまたは過剰なはんだ | 意図した開口部の体積と印刷設定 | 部品間隔と堆積設計 |
| 位置ずれ | 符号付きX/Y変位(µm) | 端子の重なりの減少 | 位置合わせ、基準マーク、基板の支持 | 方向別の許容限界と基準 |
| ペーストブリッジ | 堆積物がつながっている画像 | はんだブリッジのリスク | ステンシル裏面の清浄度と位置合わせ | 隙間の形状と画像のセグメンテーション |
| 堆積なし | 画像と測定/検出結果 | はんだなし、またははんだ量不足 | 開口部の詰まりと転写不良 | 検出下限と検査領域の精度 |
| 一対のパッド間の不均衡 | 両方の体積と明確に定義された比較 | はんだ付けの非対称やマンハッタン現象の要因 | 印刷バランス、レイアウト、実装位置、熱条件 | 明確に定義された不均衡の計算式と、妥当性が確認された関連性 |
これらは調査すべき候補です。パターンを確認せずに印刷機の設定を変更すると、問題のない堆積まで乱すおそれがあります。
実装前に検査すれば、ペーストにアクセスでき、未解決の印刷問題がある状態で部品を実装せずに済みます。清掃や再印刷にも人手と材料が必要ですが、部品の取り外しやはんだ接合部の修理が必要になる前に対処できます。
印刷上の警告と、完成したはんだ接合部の診断を区別する
SPIでは、リフロー後のボイド率、ぬれ性、接合強度、導通を直接確認できません。接合部が形成される前に、露出しているペーストを検査します。
マンハッタン現象は、この区別を示す例です。堆積量の不均衡が一因となることはありますが、パッド形状、部品の位置、合金の挙動、ぬれ力も結果に影響します。インジウム社は、これらの相互に作用する要因をいくつか挙げています。
ペーストの警報は確認を促すものであり、完成したはんだ接合部の診断ではありません。同様に、印刷検査に合格しても、その後に発生する実装やリフローの問題を除外できるわけではありません。
はんだペーストの体積と検査限界はどのように定義すべきですか?
SPIの結果を有意義なものにするには、公称堆積量、測定能力、および実装品に適した承認済みの許容限界を定義する必要があります。分母が示されていない割合は不完全です。
ペースト体積の100%が何を意味するかを定義する
側壁が垂直なステンシル開口部では、幾何学的な体積基準は次のとおりです。 開口部の面積 × 局所的なステンシル厚さ. IPC-7527 は、この基準に基づいて設計体積を定義しています。段差付きステンシルでは局所的な厚さを用い、銅パッドと開口部が同一だと仮定せず、実際の開口部形状を使用してください。
転写効率は、開口部の体積に対する堆積体積の割合を示します。
転写効率(%)= 測定した堆積体積 ÷ 開口部の体積 × 100
次の例示的な計算を考えてみましょう。
| 項目 | 値 |
|---|---|
| 長方形の開口部 | 0.30 × 0.30 mm |
| 局所的なステンシル厚さ | 0.10 mm |
| 算出開口容積 | 0.009 mm³ = 9 nL |
| 測定堆積量 | 0.0072 mm³ = 7.2 nL |
| 転写効率 | 80% |
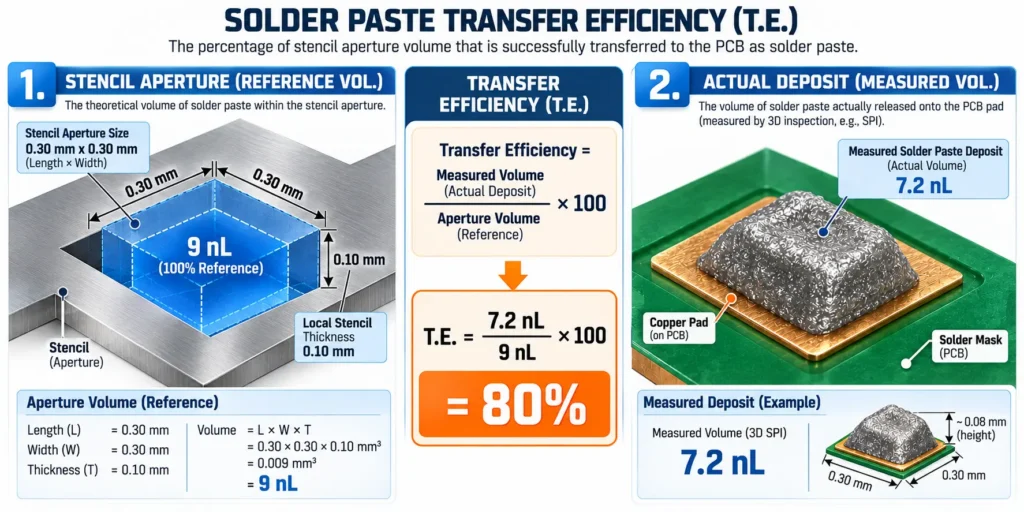
この計算で求められるのは比率であり、合否判定ではありません。装置のパーセンテージが、この開口容積を基準としているのか、別のプログラム設定公称値を基準としているのか確認してください。ペースト堆積量にはフラックスも含まれます。リフロー後の最終的な金属はんだ量ではありません。
実際の印刷工程に基づいて限度値を適格性評価する
限度値では、不適合な堆積と、適格性評価済みの工程で許容されるばらつきを区別する必要があります。開口形状、ステンシル厚さ、パッケージのリスク、パッド間隔、基板支持、および測定基準を起点に検討してください。ペースト製品、合金、粉末タイプ、フラックス系、および取り扱い条件を記録してください。
材料の条件は製品ごとに異なります。 たとえば、Kesterの2021年10月版NP560データシートには、65–85 °F、相対湿度10–70%の条件下で、ステンシル上での使用可能時間が8時間と記載されています。これは記載された条件下での指定材料に関する指針であり、すべてのペーストに共通する使用可能時間の規則でも、SPIの合格判定範囲でもありません。
分解能は識別可能な最小測定変化を示し、繰り返し性は同じ条件で測定を繰り返したときの一致度を指します。正確さは基準値との一致度を指します。Yamahaは、 YSi-SPの高さ分解能を1 µmとしていますが、これは量産堆積物の測定精度が1 µmであることを示すものではありません。
選定した限度値は、初品評価と測定システム解析によって裏付ける必要があります。合格判定限度値と、工程変化を検出するための統計的管理限界は分けてください。工程能力指数の算出には、工程が安定していることと適切なデータが必要です。関連性のない堆積物の種類をまとめると、ばらつきが見えにくくなるおそれがあります。
すべてのパッドに対するIPC要求事項として、単一の体積範囲やCpk目標値を扱わないでください。
判定限度値の近傍では、測定ばらつきにより誤判定や異常の見逃しが生じることがあります。必要に応じて再装着や位置合わせも含め、代表的な堆積物で繰り返し性を評価してください。校正用ターゲットの確認だけでは、あらゆる量産形状にわたる測定能力を実証できません。
基板がSPI検査に不合格となった場合、どうすべきですか?
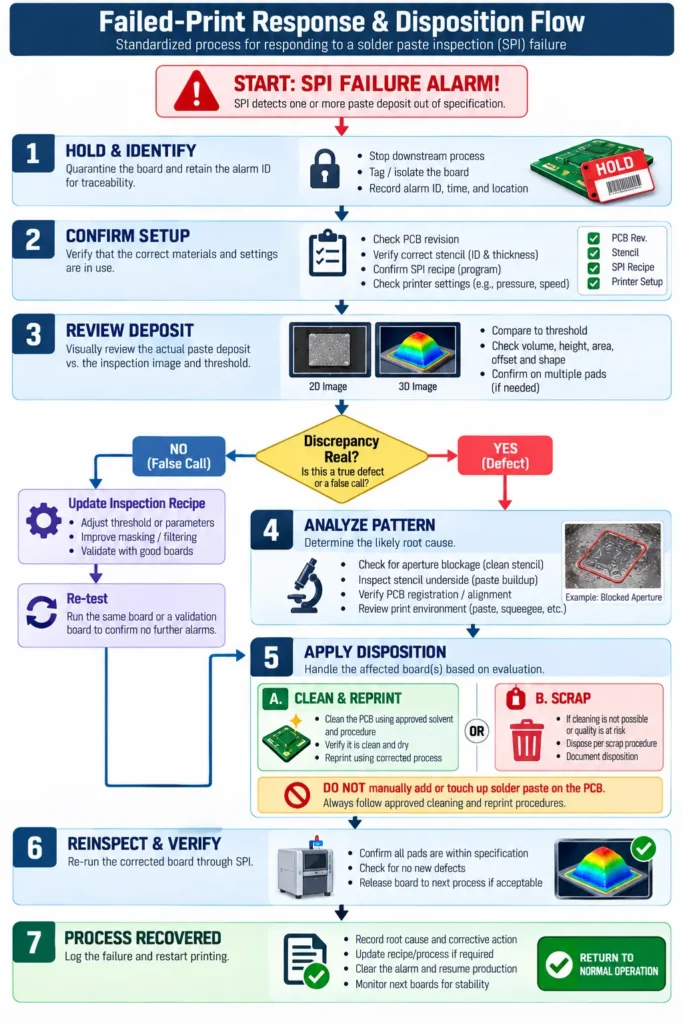
SPI検査に不合格となった場合は、アラームを確認し、基板の処置が正式に承認されるまで、通常の部品搭載工程への払い出しを止める必要があります。是正では、該当基板だけでなく、繰り返し発生する印刷問題にも対処してください。
アラームに対する管理された対応手順に従う
対応は封じ込めから開始し、測定誤差と実際の印刷異常を切り分けます。
- 基板を保留し、識別する。 基板/パネルの識別情報、アラーム箇所、および元の検査結果を保持してください。誤って部品搭載工程へ移送されないようにしてください。
- 検査設定を確認する。 PCBとステンシルの改訂版、レシピ、基準マークの位置合わせ、支持、および局所高さ基準を確認してください。
- 堆積物を確認する。 画像と測定値を承認済みの限度値と比較してください。判定が曖昧な場合は、自動的に却下せず、適格な担当者によるレビューに回してください。
- パターンを分類する。 問題が単一の開口、基板領域、パネル全体、印刷方向、または生産開始からの経過時間に関連しているかを判断してください。
- 対応する変数を調査する。 パターンに応じて、目詰まり、ステンシル裏面の状態、位置ずれ、離型性、ペーストの状態、および支持を調べてください。
- 承認済みの処置を適用する。 必要に応じて、適合する方法での洗浄と再印刷、適格性評価済みの修正方法、または廃棄を行ってください。基板を拭くことや、手作業でペーストを追加することが許容されると決めつけないでください。
- 再検査し、復旧を確認する。 通常の払い出しを再開する前に、管理計画に従って、修正後の基板と後続の印刷を確認してください。
IPC-7526は、ステンシルおよび印刷不良基板の洗浄を扱っています。適用する手順では、ペースト、PCB材料、洗浄剤、および乾燥要件も考慮する必要があります。
工程が復旧したことを確認する
復旧とは、是正処置によって意図した工程が回復し、その証拠が保持されていることを意味します。元のアラーム、レビュー担当者の判定、理由、処置、レシピの改訂版、および最終処置を保存してください。
該当する開口または堆積物群について、後続の検査結果を確認してください。アラームが出なくなるまで限度値を広げても、復旧の証明にはなりません。限度値の変更には、技術的根拠と承認が必要です。
印刷機の自動フィードバックは工程管理に役立ちますが、適切に設定し、妥当性を確認する必要があります。 Yamahaの資料には、 オフセットフィードバックとクリーニングサイクル機能が記載されています。プラットフォームで利用可能なことは、特定の組立ラインでそれらが有効になっている証拠にはなりません。
SPI、AOI、X線検査、および電気試験は、どのように連携しますか?
これらの方法は、異なる工程段階と故障メカニズムを対象とします。SPIは印刷工程を管理します。後工程の検査や試験では、SPIの時点ではまだ発生していない状態や、SPIでは観察できない状態を評価します。
| 方法 | 生産工程 | 得られる証拠 | 単独では確認できないこと |
|---|---|---|---|
| 2D SPI | 印刷後、部品搭載前 | ペーストの有無、面積、位置、目視可能な接続 | 三次元ペースト体積の統合 |
| 3D SPI | 印刷後、部品搭載前 | ペースト高さ、体積、面積、オフセット、形状 | 完成したはんだ接合部または回路の適合性 |
| AOI | 部品搭載後および/またはリフロー後 | プログラムされた部品とアクセス可能なはんだ部の検査 | すべての隠れた接合部の状態 |
| X線検査/AXI | 通常はリフロー後 | ボイドやブリッジを含む、選択した内部はんだ部 | 完全な電気的機能 |
| 電気試験/機能試験 | 定められた組立試験工程 | 試験対象の接続、回路応答、または機能 | あらゆる物理的欠陥または潜在的欠陥 |
オムロンはSPIについて説明しています 部品搭載前に実施し、部品搭載後およびリフロー後には光学検査を行います。その CT検査に関する資料では 光学検査ではアクセスできない隠れた接合部を対象としています。
電気的な検査方法にも違いがあります。ICTやフライングプローブ検査では選択した回路特性を確認できる一方、機能試験では指定された動作を検証します。検査範囲は、試験設計と利用可能なアクセス手段によって決まります。
組立上のリスクと顧客要件を踏まえて、検査の組み合わせを選定してください。検査工程に合格したことは、検査範囲内での適合性を示す証拠であり、長期信頼性のあらゆる側面を保証するものではありません。
ターンキーPCBAの見積もりで、どのようなSPIの証拠を求めるべきですか?
有用なサプライヤー評価では、検査範囲、承認済みの判定限度、故障時の対応を自社の組立要件に結び付けます。装置名や「SPI込み」といった一般的な説明だけでは、こうした事項は明確になりません。
調達上の具体的な誤りを防ぐ証拠を求める
代表的な記録と明確に定められた管理計画があれば、サプライヤーが何を測定し、その結果が生産リリースにどう影響するかを確認できます。証拠は、プロジェクトに関係するペースト形状と基板条件を対象としている必要があります。
| 証拠 | 要求事項 | 防止できる調達上の誤り |
|---|---|---|
| 検査範囲 | 全基板/パネルを検査するか、抜き取り検査か。検査する面、ペースト塗布部、除外対象 | すべての基板を検査していることを、関連するすべてのペースト塗布部が検査対象であることと取り違える |
| 承認済み判定限度 | 公称基準値、ペースト塗布部の分類ごとの限度、承認根拠、改訂版 | 分母が異なる割合や、適格性が確認されていない限度を比較する |
| 測定能力 | 関連する設定、校正確認、反復性、測定システムに関する証拠 | 画素サイズや解像度を、実証済みの測定精度と見なす |
| 印刷不良の処置 | 保留/リリースの権限、修正手順、再検査要件 | 作業者が常態的に無視するアラームを受け入れる |
| トレーサビリティ | 基板/パネルの識別情報を、レシピ、ステンシル改訂版、検査結果、処置にひも付ける | 納入ロットと関連付けられない報告書を受け取る |
| 報告範囲 | 利用可能な測定値、画像、傾向データ、エクスポート形式、保存期間 | 収集も保存もされていない記録を期待する |
匿名化したサンプルでも、単位、公称値、承認済み判定限度、アラームの位置、処置内容は保持してください。合格率のスクリーンショットだけでは、除外やオーバーライドが検査範囲に影響したかどうかは分かりません。
受入基準と工程監視目標は分けて記録してください。J-STD-001ははんだ付けされた組立品の要件を扱い、 IPC-A-610 は組立品の受入れ基準を扱います。いずれも、その名称だけで検査プログラムが定まるわけではありません。契約上適用する版、クラス、顧客固有の例外を明記してください。
品質要件を実行可能なRFQに落とし込む
実行可能な見積もり依頼書(RFQ)には、設計ファイルに加え、必要な検査範囲と報告要件を含めます。ガーバーデータとクリームはんだ層のデータ、BOM、CPL/部品配置ファイル、組立図、数量、重要な部品パッケージの詳細を提出してください。該当する場合は、実装品質の要件や電気試験・機能試験の指示も含めてください。
微小な開口部、端子間隔の狭い部品、分割されたサーマルパッドの印刷など、特別な確認が必要なパッドを特定してください。そうすれば、実装業者はステンシルと検査計画を併せて評価できます。
LEADHUIは、SPIを検査能力の一つとして掲載しています 品質・試験能力。見積もり対象の製造について、対応範囲、承認済みの基準値、報告内容、対象外項目を確認してください。対応能力があっても、すべての注文で同じ範囲が適用されるとは限りません。
段取り、検査、報告が料金に含まれるのか、別途見積もりとなるのかを明確にしてください。これらは案件ごとに異なる商取引条件であり、基板1枚あたりの標準SPI料金が設定されているわけではありません。
ターンキー PCB実装の見積もりでは、重要な部品パッケージと必要な記録を明示した設計一式を提出してください。製造見積もりと併せて、提案する検査計画も確認しましょう。
試作にも量産と同じ範囲のSPI検査が必要ですか?
試作の検査内容は、欠陥リスクと製造の目的に応じて決めるべきです。注文数量が少ないからといって、検査範囲を自動的に縮小すべきではありません。特に、部品が高価な場合や、微細な形状の印刷が実証されていない場合は注意が必要です。
量産工程の適格性確認を目的とした試作では、量産時と同等のはんだペースト測定と、追跡可能な結果を得ることが有効です。より簡素な開発用基板では、関連するリスクに対処できるのであれば、別の検査方法を文書化して採用できる場合があります。部品のピッチだけで一律に選定基準を決めることはできません。
次回の製造に向けて、製造範囲を承認する前に、重要なパッド、必要な検査記録、不良印刷が発生した場合の対応を定めてください。そうすることで、基板の製造開始前に検査要件を確認できます。
